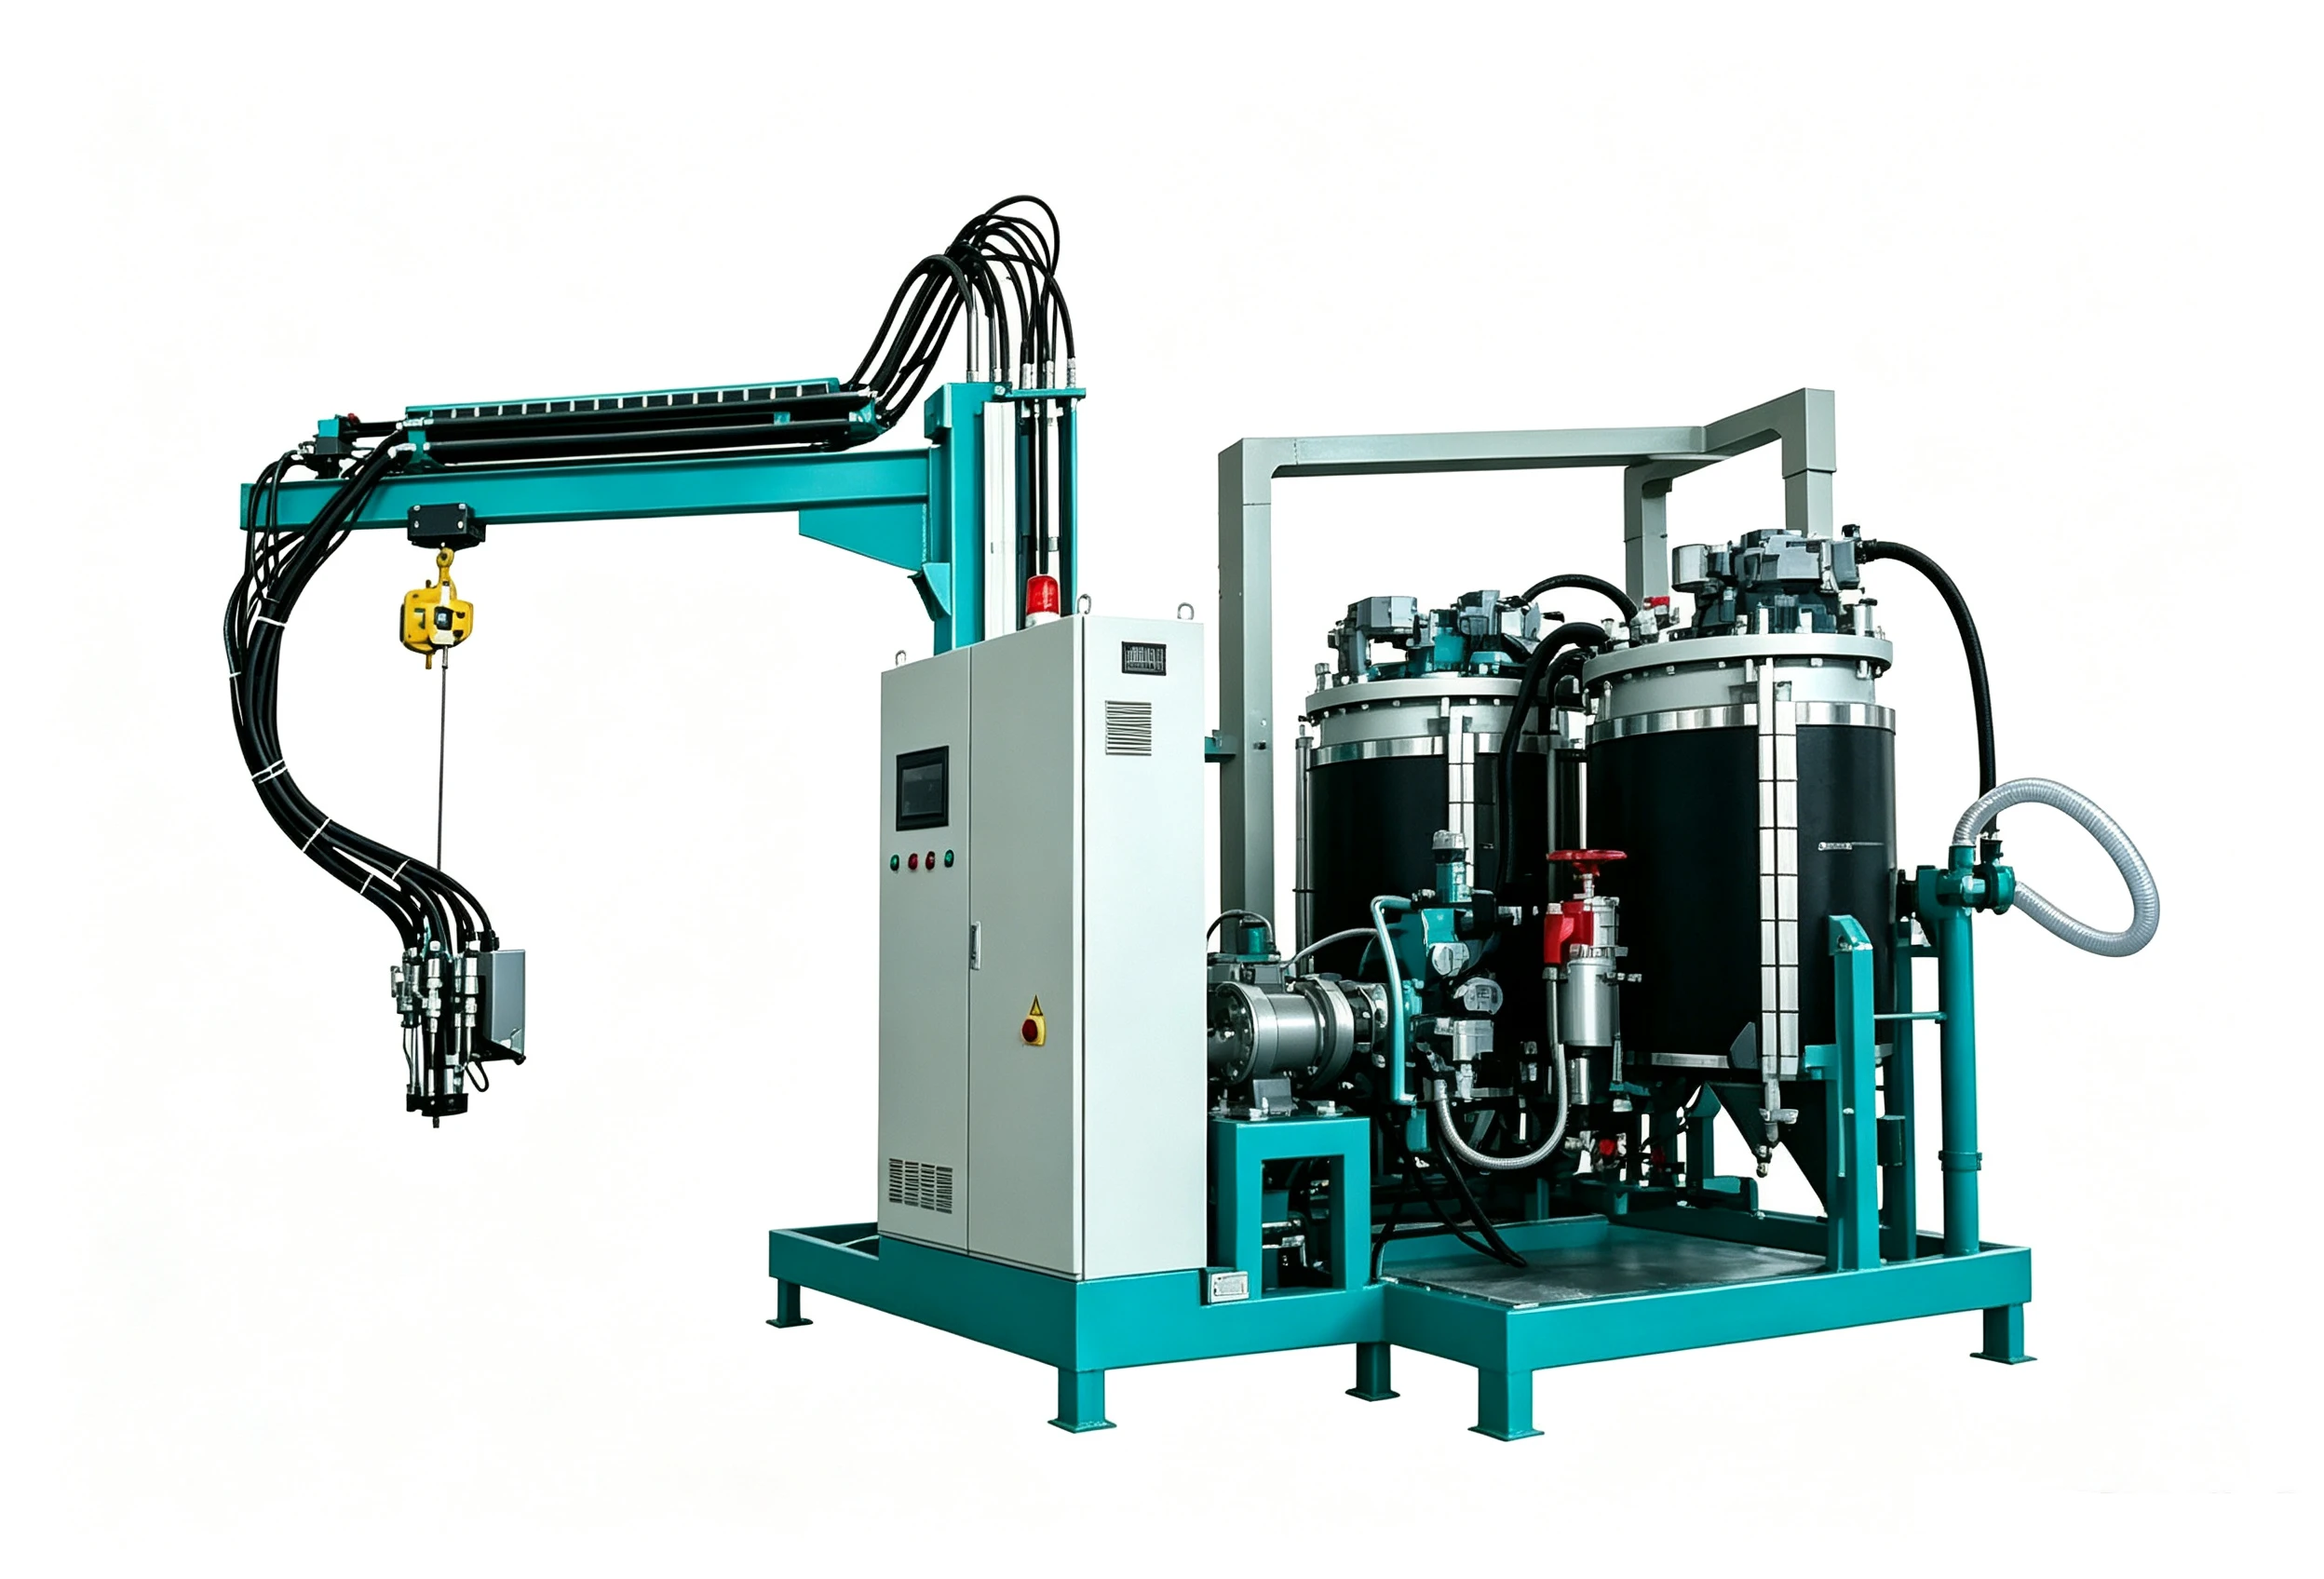
小克重制品能不能用高压PU设备,关键不在机器标称的最大流量,而在它能否稳定执行你需要的单次出料量和灌注时间。高压碰撞混合需要一定的流量和压力差才能形成足够的混合能量;当单件克重很小、节拍又很快时,设备可能被迫运行在计量泵、混合头和出料阀都不擅长的低流量区间。判断方法不是看最高流量,而是把单件重量和最短出料时间换算成最小Shot Weight窗口,再对照设备的稳定运行下限。
高压PU设备的最小Shot Weight由什么决定?
高压PU设备的最小Shot Weight不是参数表上的一个固定值。它由两个变量共同决定:计量系统能够长期稳定运行的最小流量,以及出料控制能够可靠执行的最短灌注时间。
其中,最小稳定流量要看计量泵或伺服计量缸在低转速、低流量段是否还能满足配比精度;最短可控出料时间要看混合头喷嘴阀、出料阀和控制系统的时间响应。这两个值都不能只凭泵的排量判断。
大型厚壁件虽然单件总克重大,但可用的灌注时间往往也长,平均流量未必很高;相反,小克重件如果必须在很短时间内完成注料,瞬时流量可能并不低,甚至会在一个很短的时间里要求高压混合头快速开闭。因此,小克重产品真正的难点常常不是流量不足,而是低流量下的混合质量、出料精度和开阀时间控制。

小克重制品能不能用高压PU设备?先看混合窗口
小克重制品可以用高压PU设备,但不是所有小克重件都适合。判断时要同时看材料反应速度、目标克重、节拍、组分数和填料情况。汽车聚氨酯缓冲块这类制品单件克重不高,对配比和内部缺陷又敏感,能不能用高压设备,取决于目标克重是否落在混合头的稳定窗口内。
什么时候低压设备更合适?
当单件出料量很小、节拍要求又不苛刻时,低压动态混合往往更容易稳定。动态混合头可以在较低流量下保持机械搅拌强度,清洗方式也更直观。缺点是切换频繁时需要评估清洗时间,含溶剂体系还要处理溶剂回收或排放。
什么时候仍然需要高压设备?
对于反应速度快、要求无溶剂清洗、需要自清洁混合头或需要在短时间内完成快速充填的系统,高压碰撞混合仍有价值。此时不是把流量一味降下来适应小件,而是要把小克重的总出料量、出料时间和混合头最小喷嘴窗口一起计算,确认设备能稳定落在可工作范围内。
怎么把单件克重和节拍换算成最小Shot Weight?
先把产品净重换算成单次总出料量,不要直接用制品克重。还要把浇道、排气、枪头挂料或后修边损耗加进去,并按一次合格率回算:
单次总出料量 = 制品净重 × (1 + 废料率) ÷ 一次合格率
得到单次总出料量后,再除以可用灌注时间,就是所需总流量:
总流量 = 单次总出料量 ÷ 可用灌注时间
组分流量按重量份拆分。若A、B两组分重量份为A和B:
A组分流量 = 总流量 × A ÷ (A + B)
B组分流量 = 总流量 × B ÷ (A + B)
最后,用设备的最小稳定流量乘以最短可控出料时间,得到这台设备实际可执行的最小Shot Weight。如果计算出的单次总出料量低于这个值,设备已经进入精度不稳定的区域。
液压聚氨酯密封圈毛坯这类小件,分解到每个模具腔数后,单腔出料量可能不大。选型时要把每腔的瞬时流量和最短注料时间拿出来核算,而不是只看每小时总产量。
小Shot Weight下高压混合头会遇到哪些问题?
小Shot Weight下,高压混合头主要面临几个连锁问题。
-
混合能量不足。高压碰撞混合依赖两组分在喷嘴出口以足够速度碰撞,流量太低时喷嘴压差和流速下降,混合强度不足,制品容易出现局部配比不均或表面条痕。
-
A/B压力平衡变差。低流量段下,两组分粘度差异、管路压降和喷嘴尺寸差异会被放大,两路压力不平衡时可能出现组分反窜或混合不充分。
-
出料时间控制误差占比升高。小克重产品往往意味着开阀时间很短,伺服阀或出料阀的响应延迟在总出料时间中占比更大,单件重量波动被放大。
-
温控和停留时间更难保持。低流量下物料在机头和软管中停留时间变化,温度控制不好会让粘度漂移,进一步影响计量。
-
多组分更敏感。加入色浆、催化剂或含填料组分后,低流量下的沉降、堵塞和配比偏移风险更高。
如果小克重制品还需要第三组分,例如色浆、催化剂或含填料体系,混合窗口比纯A+B更窄,选型时必须把每个组分的最低稳定流量都纳入计算。
小克重高压PU设备选型检查表
选型时不要只问“最小Shot Weight是多少”,要把它拆成可验证的参数。下表列出验收前需要确认的关键项目。
| 检查项 | 需要确认的内容 | 不确认时的风险 |
|---|---|---|
| 最小稳定流量 | 计量泵或伺服轴在低转速下的流量曲线 | 出料量漂移,配比偏移 |
| 最小Shot Weight | 出料阀与混合头在最短灌注时间的可重复性 | 单件克重波动大 |
| 混合头喷嘴尺寸 | 是否匹配目标流量和材料粘度 | 混合不良、喷射偏流 |
| A/B压力平衡 | 低流量下两路压力差和喷嘴压降 | 混合不均、局部组分富余 |
| 温控响应 | 低流量时机头与软管的温度保持能力 | 粘度变化引起比例漂移 |
| 清洗与停机 | 小批量换色、换料时的清洗时间和废料量 | 首件合格率低,切换损失大 |
把这些问题写进技术协议后,再要求设备厂家提供低流量段的实测曲线,比单独承诺一个最小克重更有意义。验收时要记录实际Shot Weight、出料时间和比例偏差,而不是只看设备能够启动。
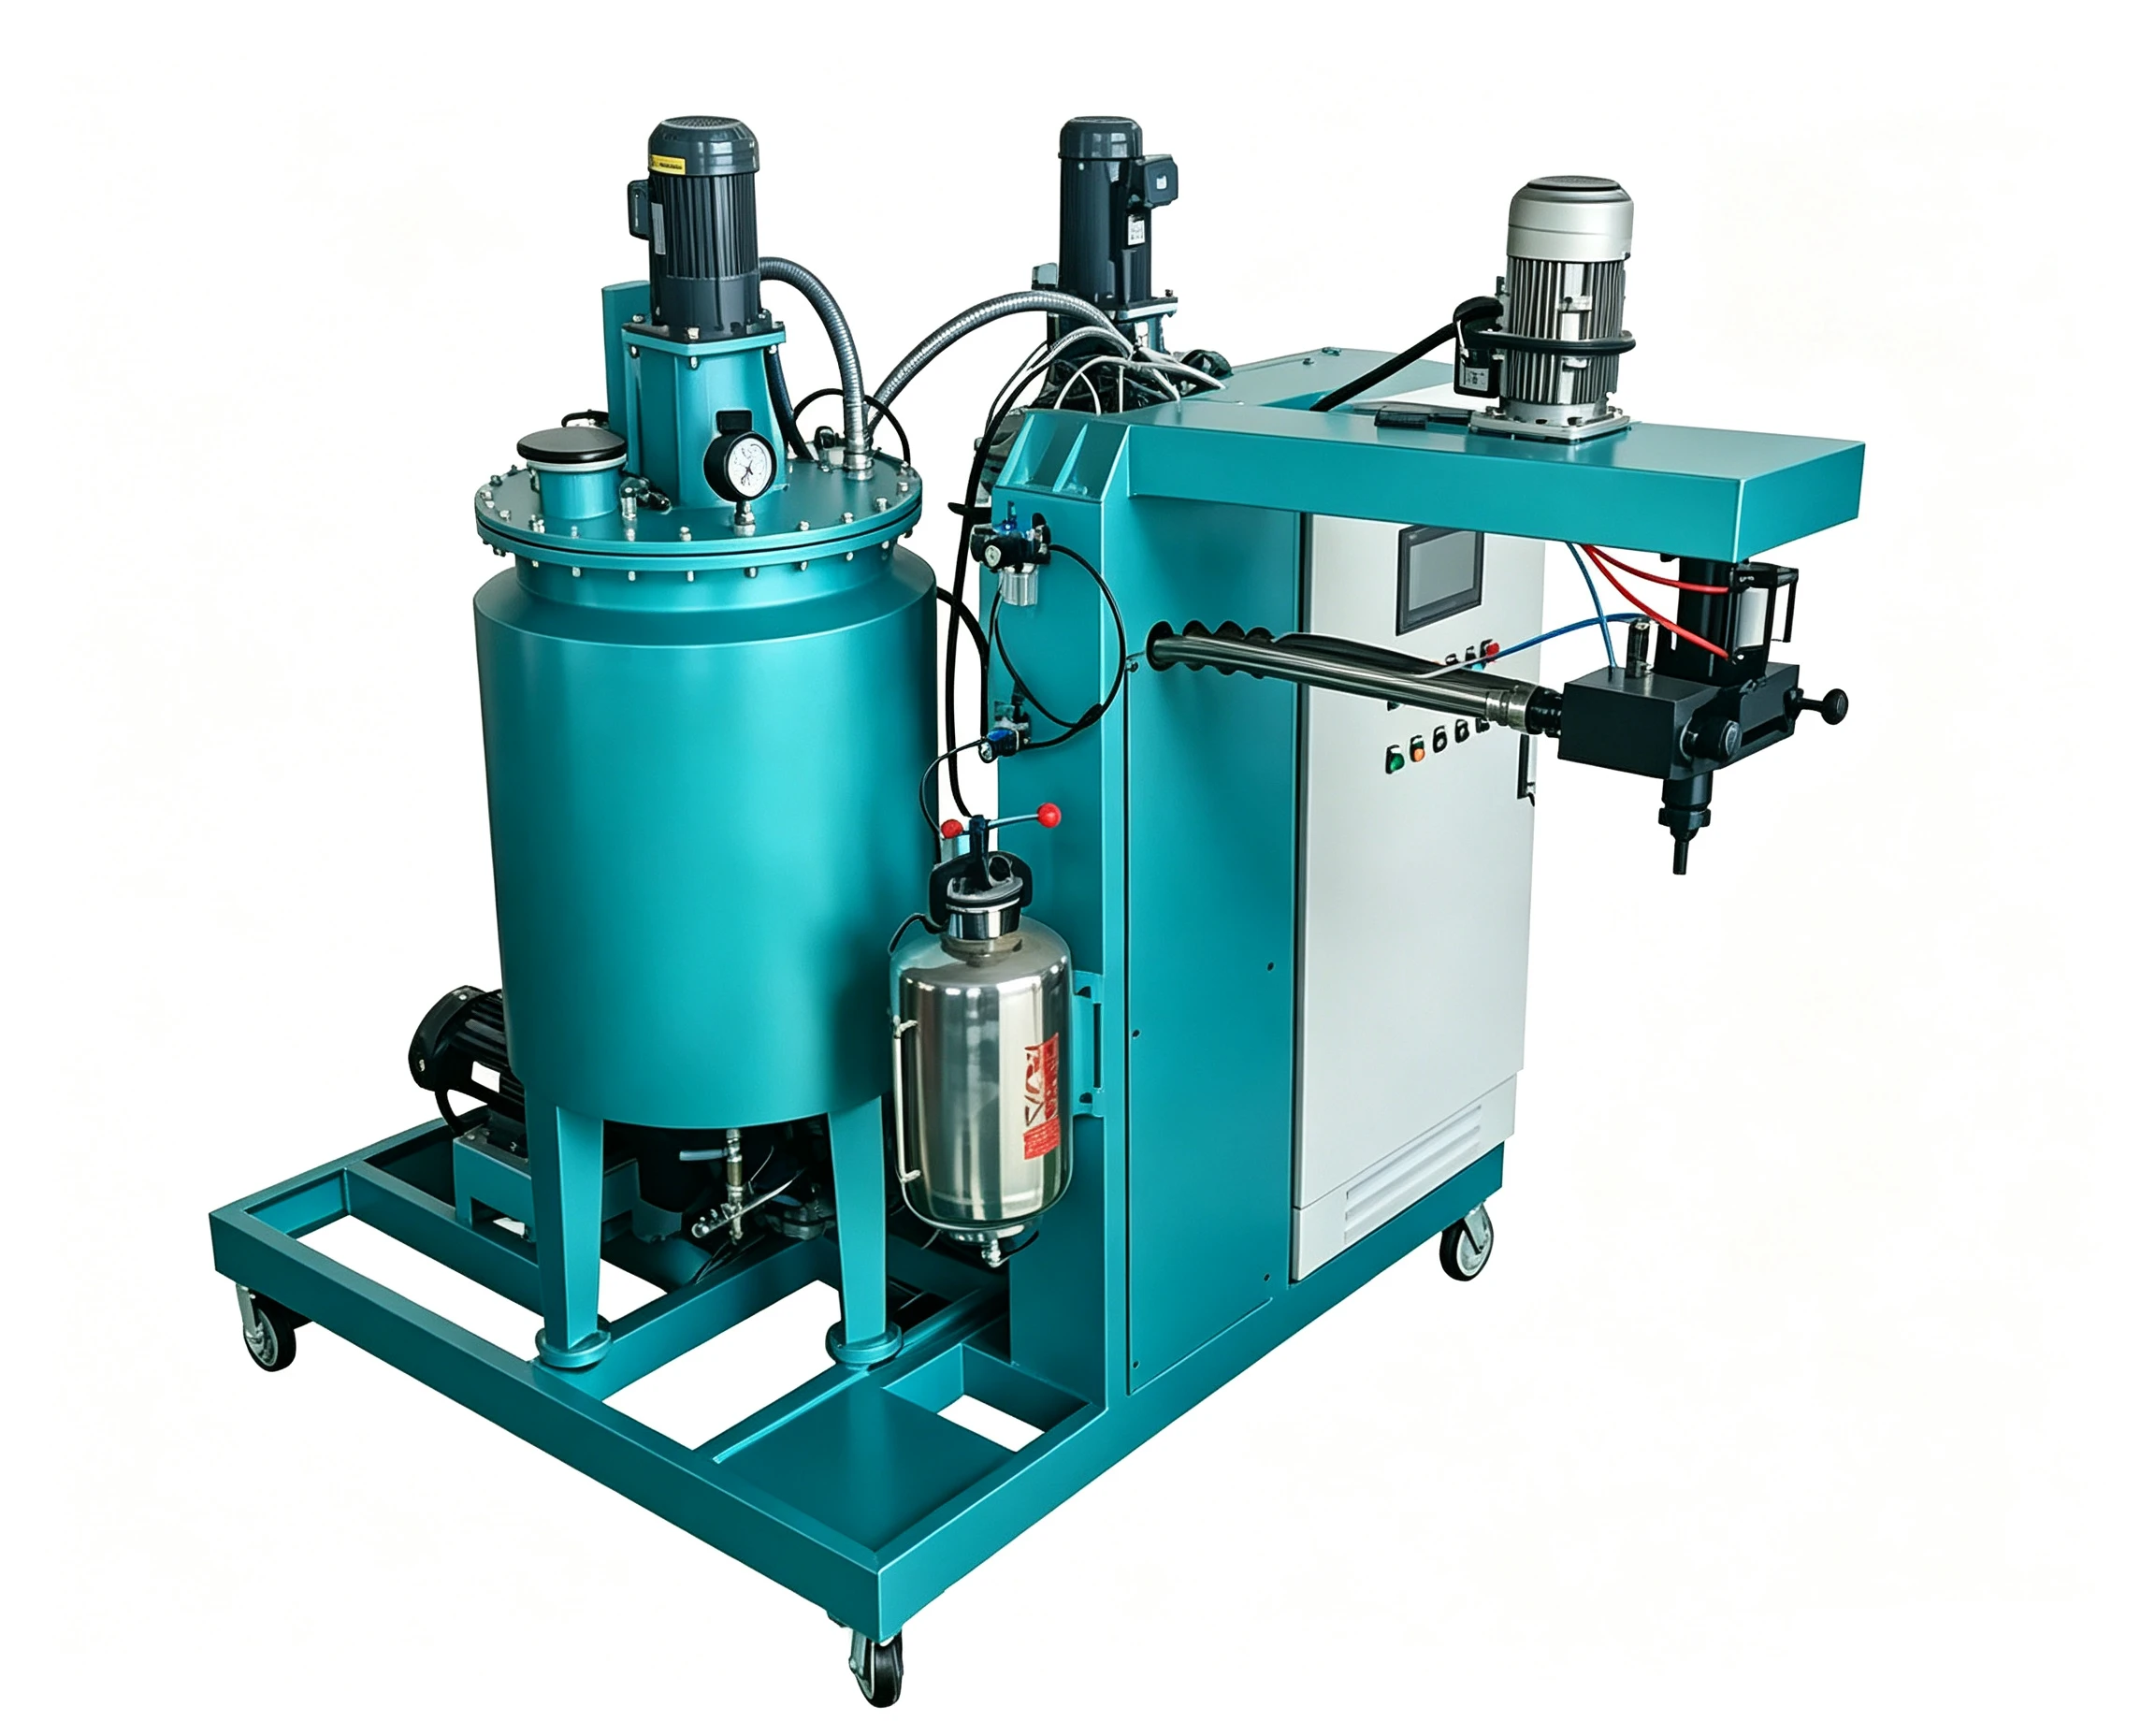
把你的小克重产品参数转成可验收的Shot Weight窗口
如果你正在评估小克重高压PU设备,建议先把产品图纸、单件净重、模具腔数、节拍、材料配比、粘度和填料信息整理出来。可以发到 info@chinahaifeng.com,WhatsApp:86 13566296633。海峰聚氨酯机械可以根据这些输入核算最小Shot Weight、流量窗口和高压混合头配置,而不是只按最大流量选型。
FAQ
小克重制品的最小Shot Weight有没有统一数值?
没有。它取决于计量系统的低流量稳定性、混合头喷嘴、最短出料时间、材料粘度和配比精度要求。选型时应要求厂家给出在目标配比和粘度下的低流量实测数据,而不是只看一个最小克重标签。
高压设备的最小出料量一定比低压设备大吗?
通常高压碰撞混合对流量和喷嘴压差更敏感,但现代伺服计量和小型混合头也能做较小的出料量。问题不是能不能出,而是出料精度、混合质量和清洗损失是否还在可接受范围。不能只按设备类型下结论。
怎样判断现有高压机能不能做小克重产品?
把目标产品的单次总出料量、灌注时间和配比算出来,对照现有设备在低流量段的流量曲线、混合头喷嘴规格和出料阀响应。若计算值低于设备稳定下限,应先做小批量试验,记录克重波动、比例偏差和混合不良,再决定是否改造或换机。
小克重产品用高压机如何提高出料精度?
优先从四个方面入手:缩小混合头喷嘴和流道以匹配目标流量;保证A/B组分的温度、粘度和入口压力一致;减少阀门延迟和管路容积;把Shot Weight、出料时间和压力曲线纳入记录,以便发现低流量段的漂移。