

冰箱门体和箱体发泡时,很多工厂把注意力放在灌注量、料温和混合压力上,却很少把混合头走过的路径当成一个独立变量。实际操作中,灌注轨迹直接决定泡沫前锋从哪里开始爬升、在哪里汇合、以及困在模腔里的气体能不能在胶凝前排出去。同样一台设备、同一配方,只改轨迹,门体边角缺料和箱体局部密度偏高就能同时出现。轨迹不是最后调试出来的结果,它应当和注料量、排气设计一起在设备方案阶段就确定下来。
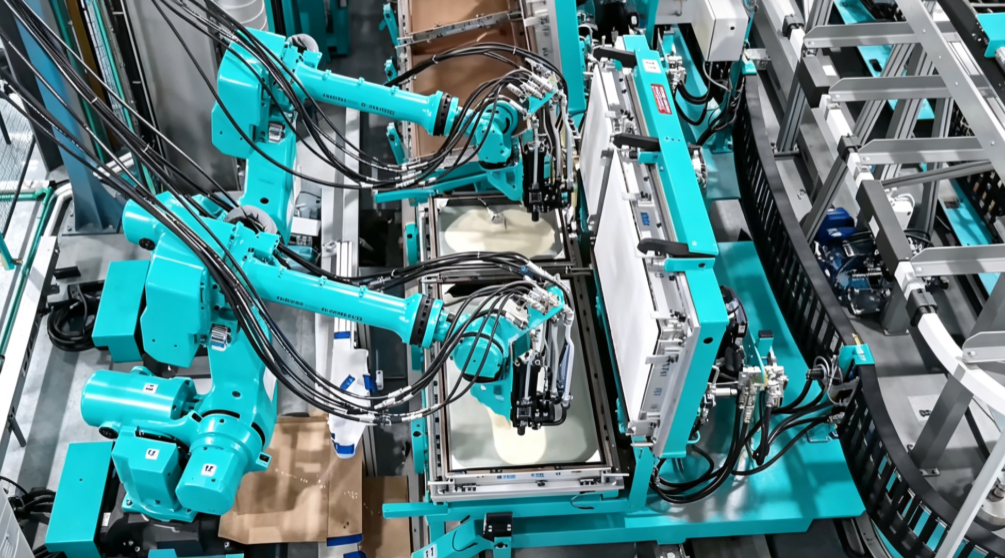
一、灌注轨迹决定泡沫前锋的汇合与排气
发泡料进入模腔后不会平均铺开。混合头在门体或箱体表面画出的路径,决定了初始料液带的位置。泡沫从这条料液带开始爬升,前锋沿模腔壁向前推进。如果两条前锋在远端汇合得太晚,汇合线附近会形成夹气或弱结合;如果前锋先到达排气口,后续泡沫又会把气体重新堵回模腔。我们在调试中会把轨迹看成给泡沫指定爬升顺序,而不是单纯追求路径均匀。
高频摆动的混合头还要考虑转向时的速度变化。伺服轴在拐弯处减速再加速,料液会在拐角短暂堆积。这个堆积如果刚好落在门体观察窗或定位筋附近,局部密度就会偏高。相反,长直段速度过快会把料液拉成细条,前锋来不及在胶凝前覆盖模腔。先定轨迹,再定各段速度,比只调总流量更能解决实际问题。
二、门体窄腔对轨迹停顿和速度变化最敏感
冰箱门体通常比箱体更薄,里面还有加强筋、真空隔热板槽和密封条槽。窄腔意味着料液前锋的过流截面小,局部阻力大。轨迹在某个拐角停顿零点几秒,泡沫就能先填满一侧,另一侧形成封闭气穴。这类气穴不会因为后续压力升高而消失,因为发泡料已经沿阻力低的路径绕过去。
我见过最典型的门体缺陷不在进料口,而在远离进料口的端部。门体发泡时,如果轨迹只把料液引到中心,加强筋两侧靠后期爬升补料,结果筋背面密度偏低,切开后能看到局部粗孔。后来把轨迹改成先沿边框走边,再回到中心分料,端部缺料和筋背粗孔同时消失。区别不在配方,而在前锋汇合的时间顺序。
如果您的门体带有真空隔热板定位槽或加强筋,需要在轨迹冻结前确认注料点和混合头减速段是否与这些结构对齐。可以把门体图纸、节拍和当前注料量发到 info@chinahaifeng.com,我们帮您判断是否需要重新分段。
三、箱体深腔必须把轨迹和排气路径一起设计
箱体发泡不像门体那样只在小范围内汇合。箱体深度大,背面、侧壁和底部都有独立的流道。轨迹设计必须同时回答两个问题:料液最先到达哪个面,气体最后从哪个口排出。如果把主轨迹压在背部,侧壁只能靠二次爬升补料,侧壁密度就偏低;如果轨迹一味沿侧壁走边,顶部容易积气,脱模后表面出现鼓包或软点。
| 判断项 | 门体轨迹 | 箱体轨迹 |
| 主要目标 | 窄腔前锋有序汇合 | 深腔各面均匀爬升 |
| 典型缺陷 | 端部缺料、筋背粗孔 | 顶部积气、侧壁软点 |
| 排气配合 | 端部排气槽优先 | 顶部和背面排气口联动 |
| 设备验证 | 高速相机看前锋汇合 | 多点热电偶看放热次序 |
箱体轨迹和排气必须放在一起确认。排气口位置一变,轨迹的有效覆盖顺序也会变。我们在方案阶段会把箱体三维模型拆成几个料流域,每一个流域指定一个前锋终点和一个排气终点。只有这两条路径能对得上,灌注量才可能稳定吸收工艺波动。
四、轨迹验证必须同时看流量响应和温度场
轨迹不能只看模拟动画,还要在短射试验里验证。短射时只灌注全量的百分之五十到七十,泡沫会按轨迹形成的初始路径部分填充。打开模具观察前锋位置,就能判断轨迹是否真的把料液送到了目标区域。这个动作比一次打满后再切开分析更快,也更接近实际前锋行为。
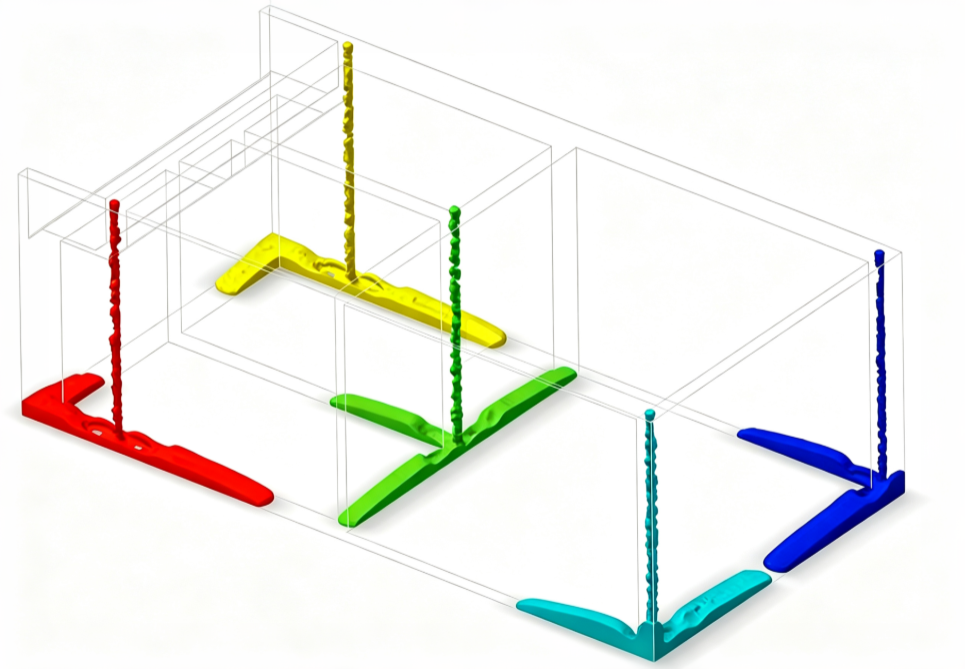
温度场是另一个验证依据。多点热电偶记录各区域的放热峰值时间。如果轨迹合理,同一箱体左右侧壁的放热峰值应该接近;如果某处料液到达太晚,该处峰值明显靠后,该处密度也往往偏低。把温度峰值时间和轨迹分段对应起来,就能把感觉轨迹不太好变成哪一个速度段需要改。
五、灌注轨迹应当在设备方案阶段定下来
现场反复试轨迹的成本不低。每次试错占用模具和熟化时间,戊烷体系下还要增加通风和安全等待。更关键的是,等模具做好了再改轨迹,往往只能靠调整混合头速度和局部停顿补救,很难改变注料点的位置。
我们在做冰箱发泡线方案时,会把灌注轨迹作为设备参数的一部分冻结下来,包括混合头路径、各段速度、停顿时间和排气配合。注料点和混合头行程确定后,伺服程序只需在调试时做小范围修正,而不是从零开始摸索。
如果您的项目里有门体窄腔补料、箱体顶部积气或脱模后局部软点的问题,请把门体或箱体三维模型、注料量和节拍发到info@chinahaifeng.com,或通过 WhatsApp:86 13566296633 发送现场短拍视频。我们会先给出轨迹和排气配合的判断,再确认是否需要调整设备配置。
六、冰箱灌注轨迹的常见问题
冰箱门体发泡缺料,是不是直接加大注料量?
不一定。缺料的位置比缺料本身更重要。如果缺料集中在远离注料点的端部或筋背,通常不是总流量不足,而是轨迹没有把前锋按时送到这些区域。先做短射试验看前锋位置,再决定调整轨迹还是增加灌注量。只加料不加轨迹,往往把密度和飞边问题一起放大。
灌注轨迹能否直接照搬另一条生产线?
能不能直接照搬,取决于门体结构和排气条件。窄门体和带真空隔热板槽的宽门体,料液前锋走过的截面阻力完全不同。可以借鉴另一条线的路线骨架,但必须用短射和温度场数据重新确认前锋顺序。直接套用最常出现的问题是,源头看起来一样,脱模后缺陷位置完全不同。
箱体顶部积气是否只能靠开大排气槽解决?
这是最常见的误判。排气槽面积只决定气体能排出多少,轨迹决定气体有没有机会到达排气口。如果轨迹把料液先推到顶部,气体会被压在顶部死角,开大排气槽也排不干净。先调整轨迹让料液从顶部远端向排气口爬升,再检查排气面积。顺序反了,排气槽只是把缺陷换了个位置。
新模具做工艺验证时,轨迹应该从哪一步开始确认?
在项目调试中,我们的顺序是:先确认注料点,再确认短射前锋,最后确认温度场和脱模质量。注料点错了,后面轨迹再顺也会留下死区。先做三次短射观察前锋覆盖,再回到伺服程序里改各段速度。前锋逻辑清楚了,再做满射验证密度分布。如果这些数据已经乱掉,可以把短射照片和模具图发给我们,我们帮您重新把轨迹和排气对起来。













