
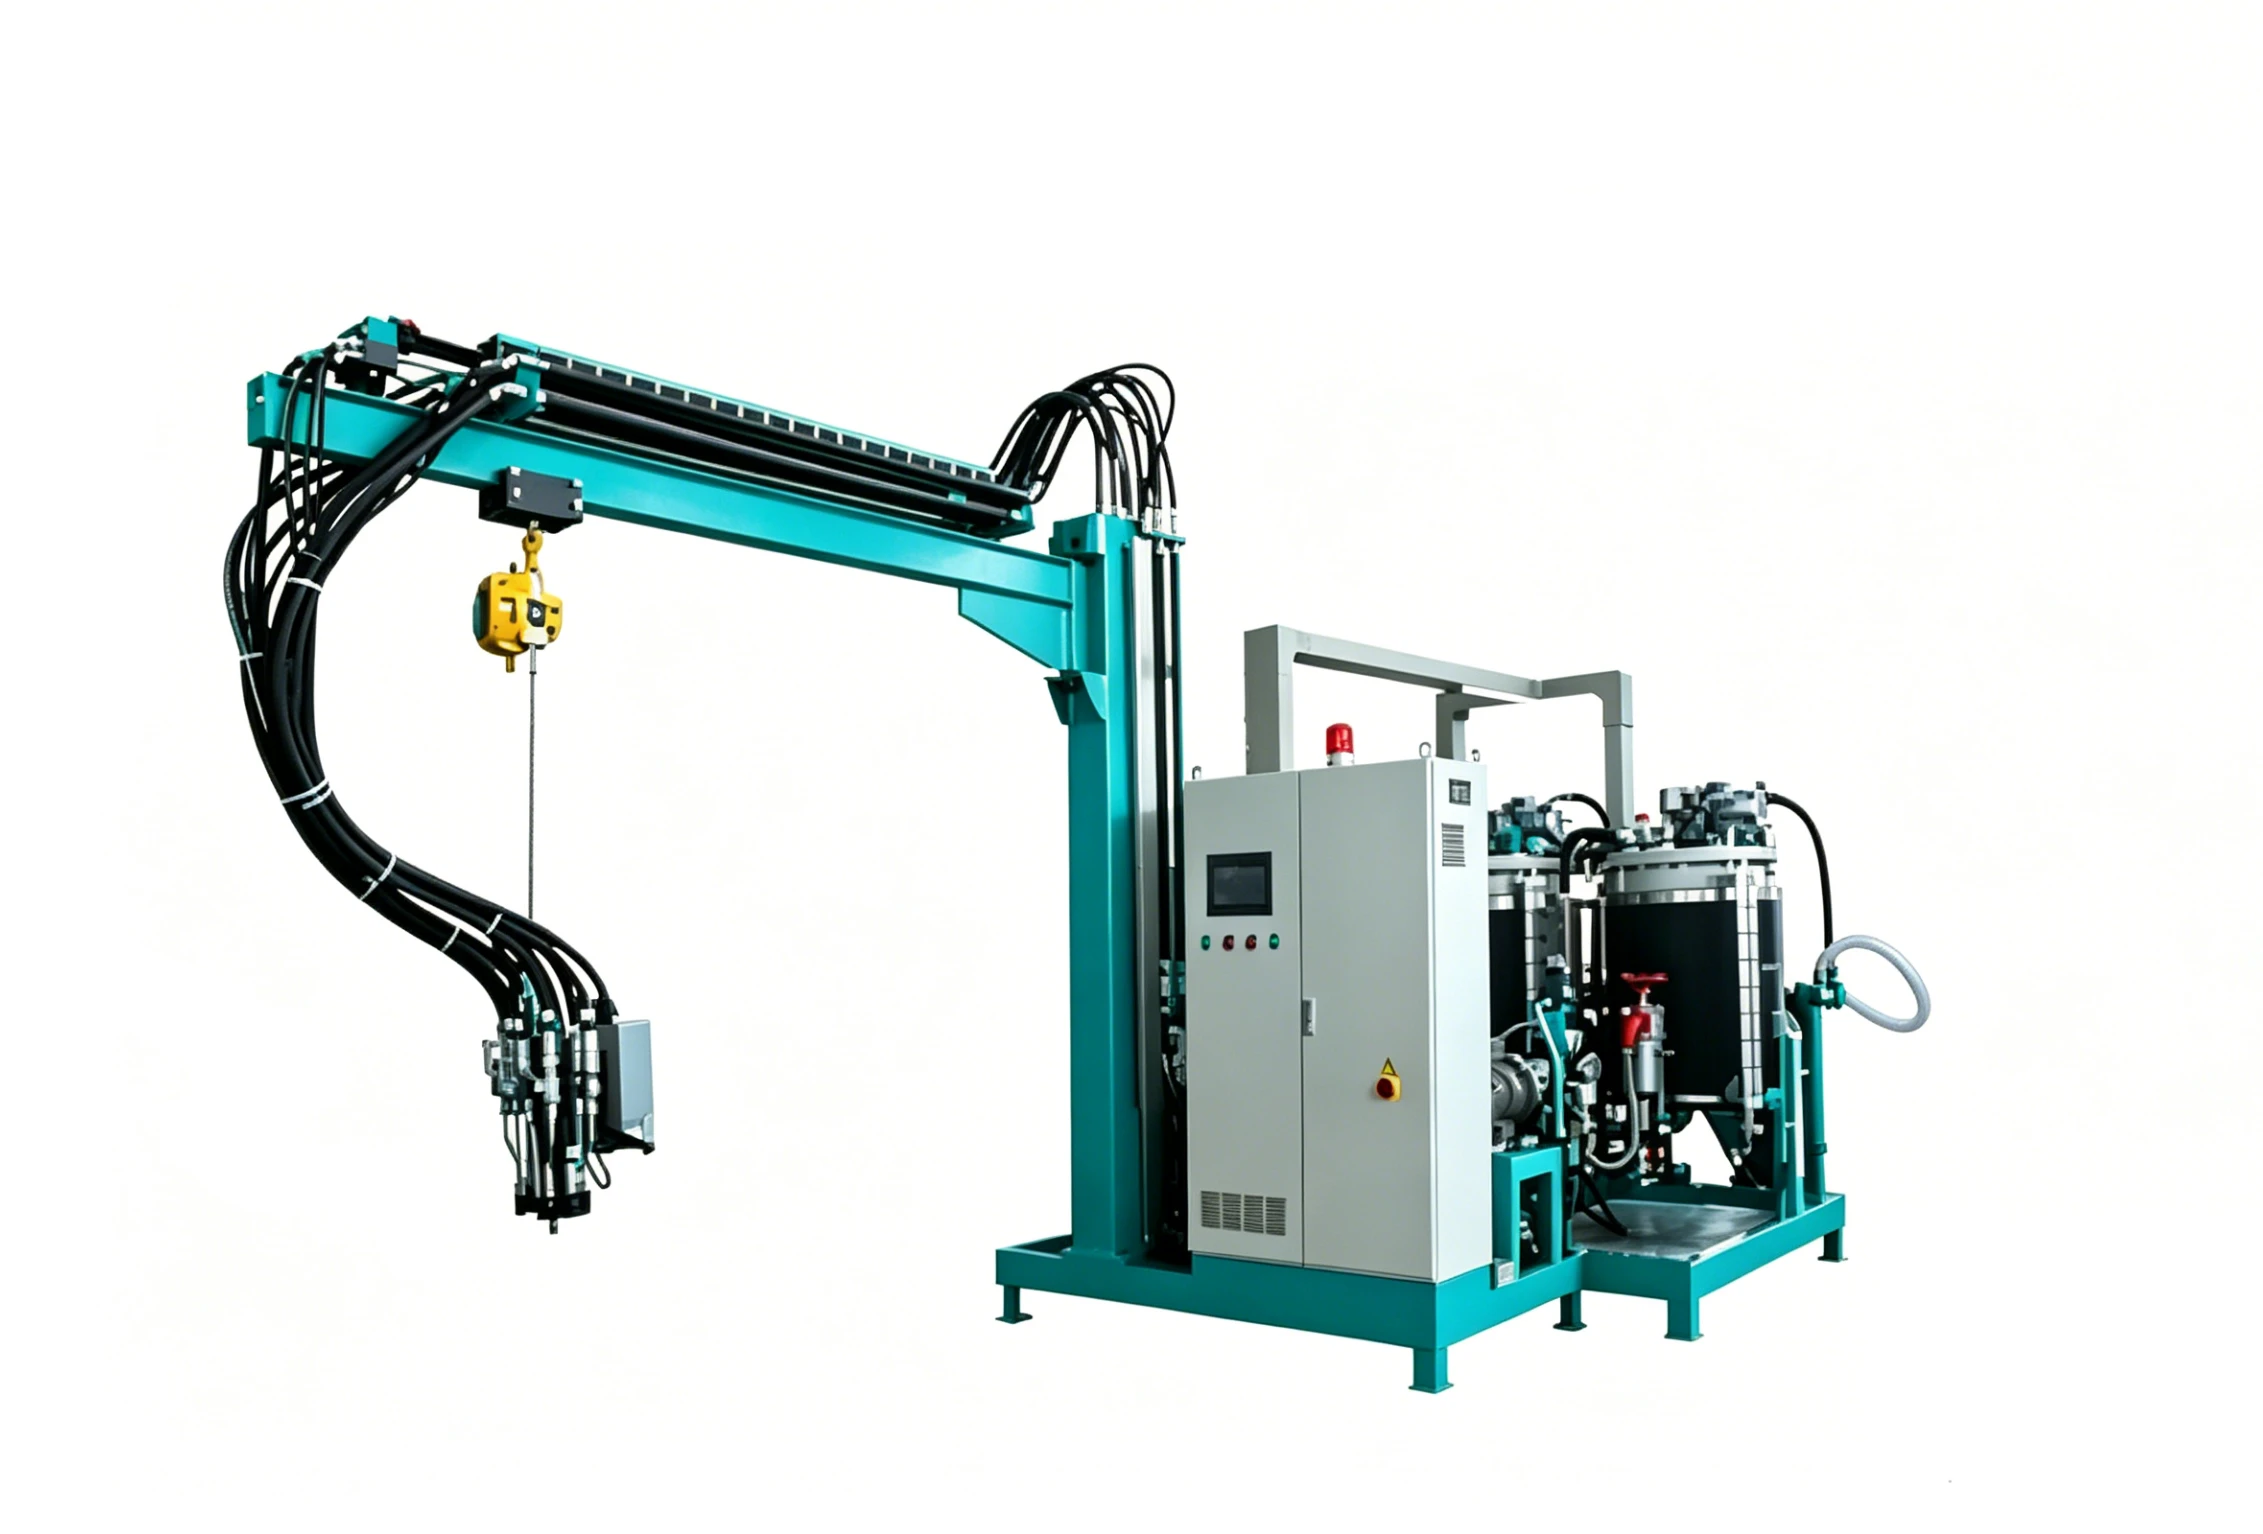
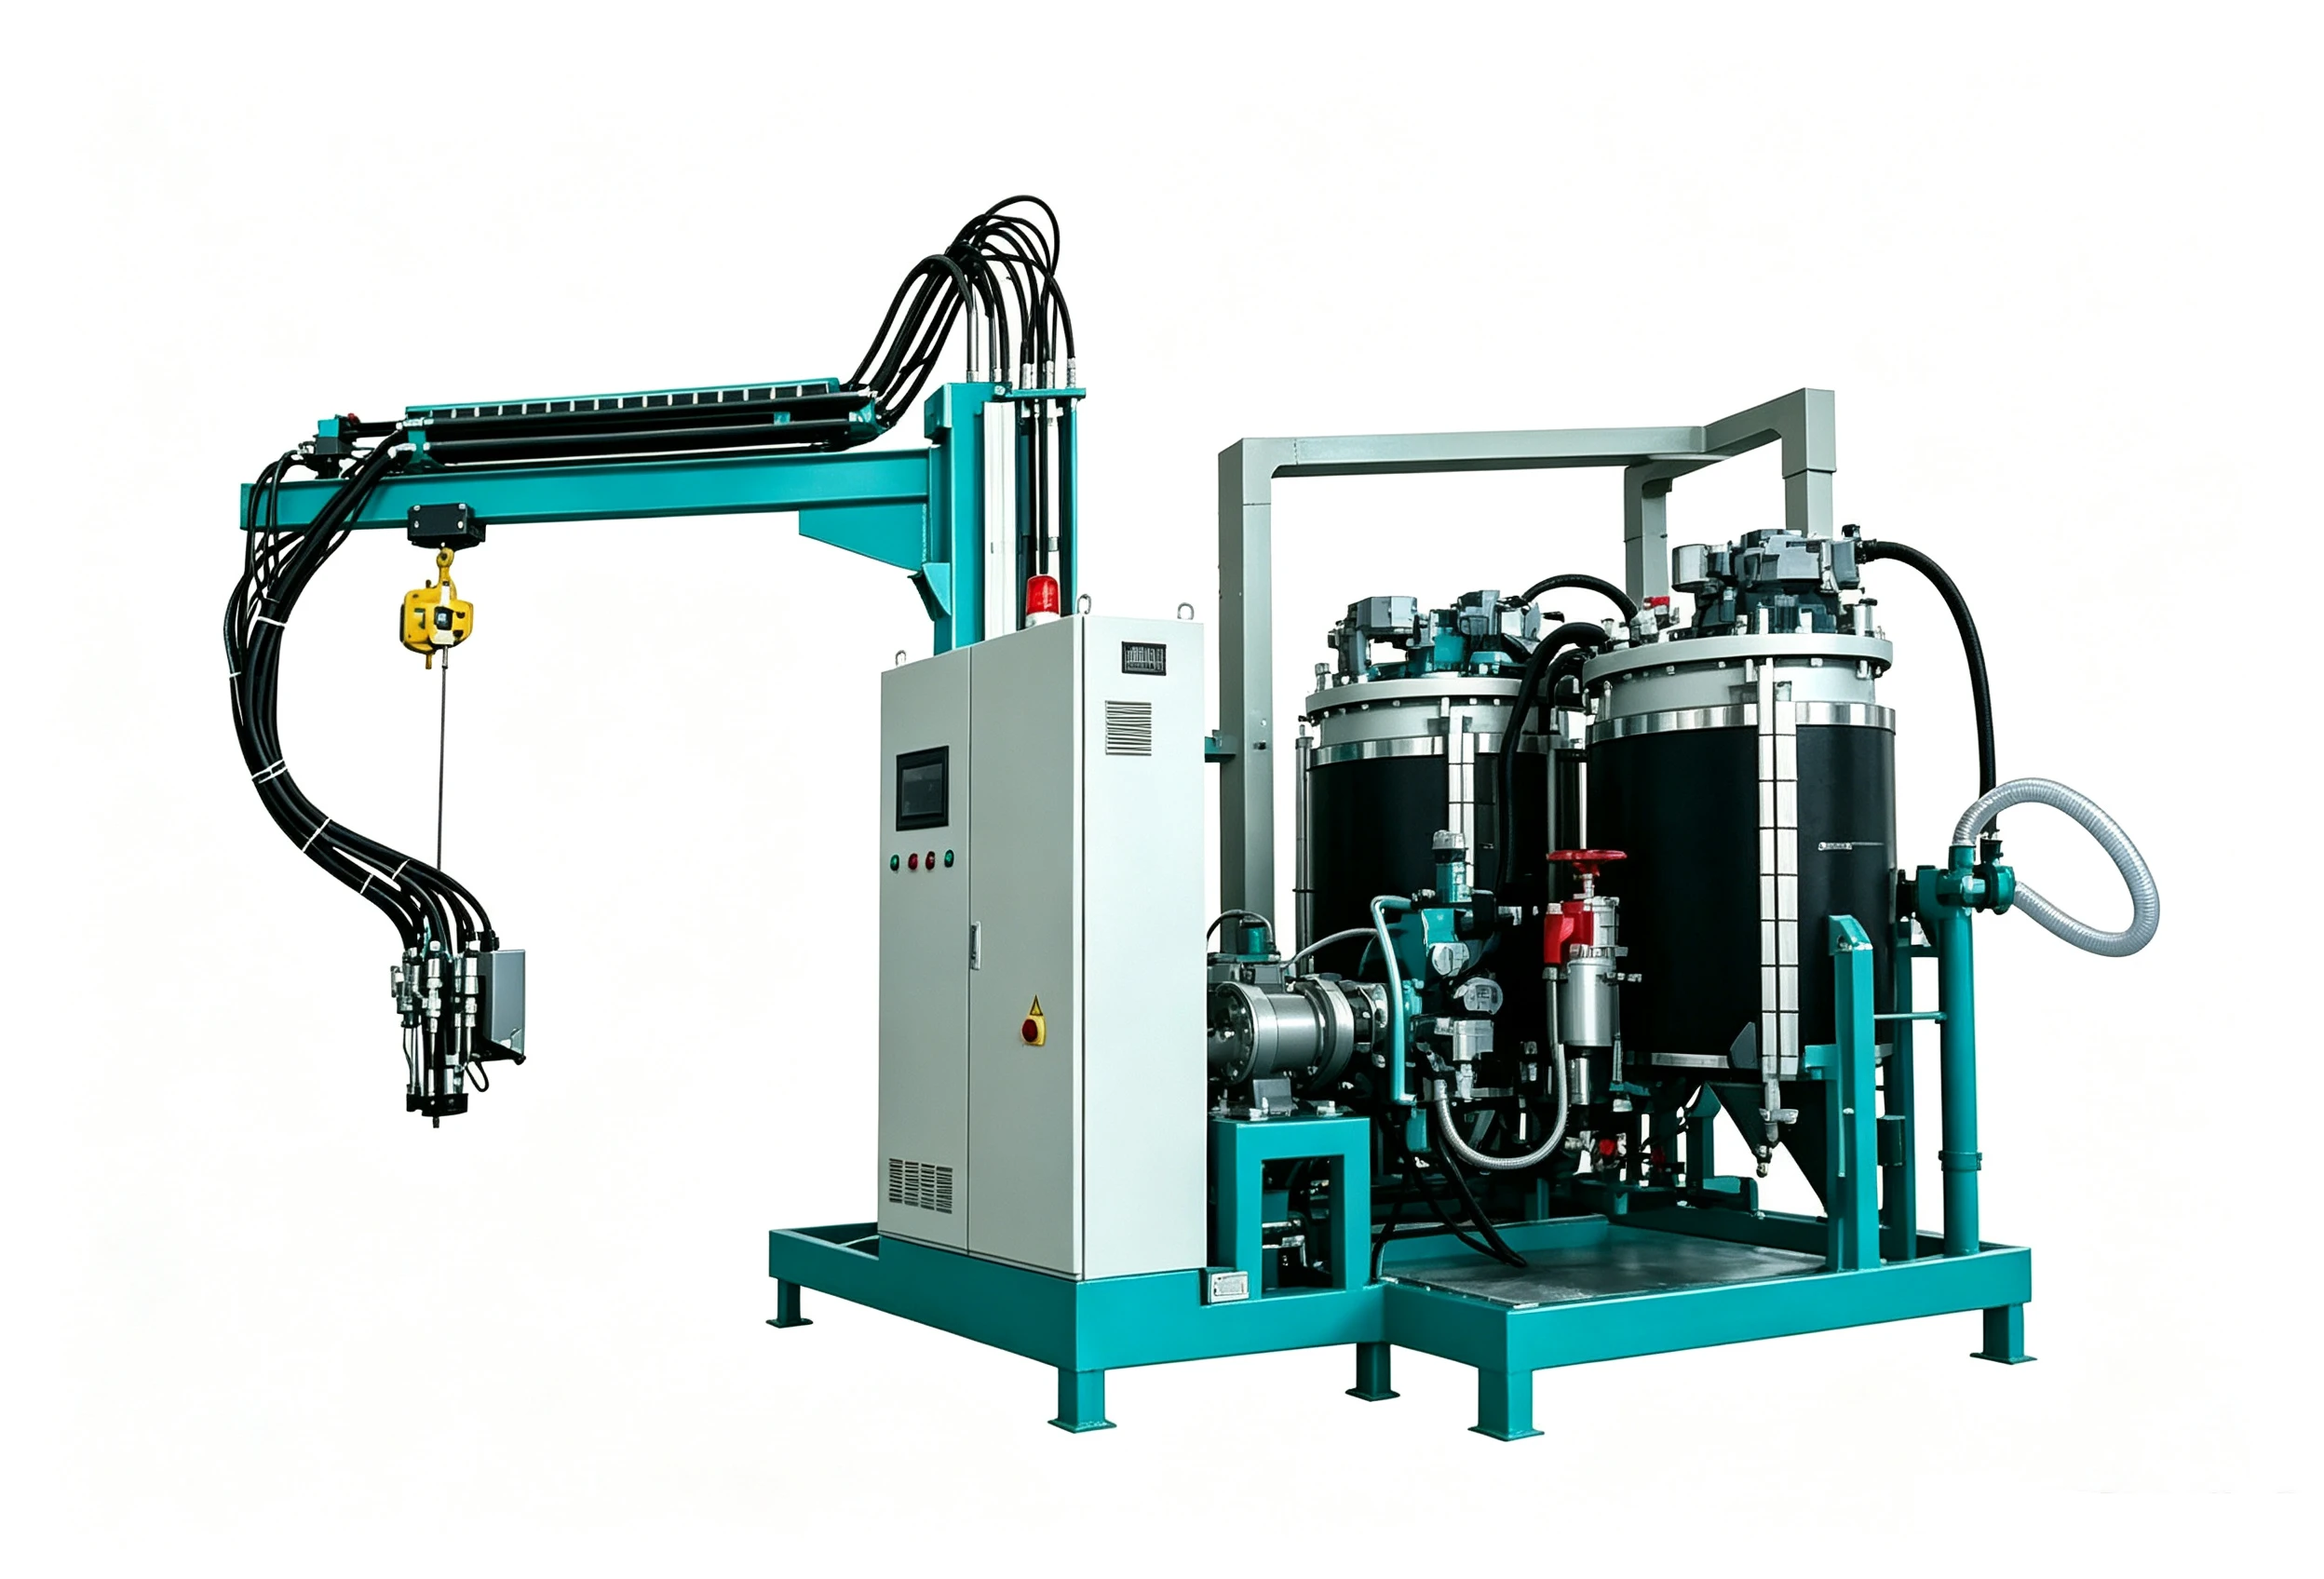
汽车座椅坐垫与靠背高回弹泡沫|高压计量混合与模塑发泡生产单元
适用于汽车座垫、靠背及头枕等高回弹柔性聚氨酯泡沫的高压定量浇注工艺,可与转台/输送式模具线、脱模剂喷涂系统、嵌件定位装置及机器人等自动化单元灵活集成。适用于单硬度座椅泡沫,以及经工艺验证的双硬度/多配方座椅泡沫产品。需明确:模具载体数量、机器人配置及后处理设备等均属于生产线整体布局范畴,不纳入本单台计量主机的固有交付参数。
≤ 0.3%比率精度
目标组分质量比偏差≤±0.3%;仅在技术协议约定的物料、温度、背压和稳定流量段内验收,不表述为动态全量程保证
10~20 MPa 工艺回路
高压对撞混合头,混合腔由清洁活塞机械清理;不使用低压搅拌头转速作为参数;10~20 MPa计量/混合回路参考范围;该压力不是模腔压力
PLC + HMI 控制
PLC + HMI;配方、温压、定量、模具号、嵌件/锁模/模温、机器人、报警及单件追溯接口
1A1B 配置
1A1B基型;双硬度或多配方采用独立2A2B/多组分回路并防止交叉污染
汽车座椅高回弹聚氨酯高压发泡系统
用于汽车座垫、靠背和头枕等高回弹柔性聚氨酯泡沫的高压定量浇注,可与转台/输送式模具线、脱模剂、嵌件和机器人集成
适用于单硬度座椅泡沫,以及经工艺验证的双硬度/多配方座椅泡沫产品。需明确:模具载体数量、机器人配置及后处理设备均属于生产线整体布局范畴,不纳入本单台计量主机的固有交付参数。
设备本身并不能直接保证座椅的舒适性、硬度分布、VOC/气味、阻燃性能、耐久性及OEM各项性能指标。上述性能须由配方设计、模具结构、嵌件布置、浇注轨迹、熟化工艺及整件试验共同协同验证,最终结果以完整的样件测试为准。
从工艺定义到稳定生产
准备模具与嵌件
清洁模具并按验证程序施加脱模剂,放置钢丝/嵌件并确认模温、浇注轨迹和排气
调温与流量校准
按高回弹体系TDS循环调温,在使用流量段分别称量A/B并确认反应时间
定量浇注与闭模
机器人或人工按轨迹浇注,完成嵌件检测、闭模与固化节拍互锁
脱模熟化与检验
脱模后按规定熟化,检查重量、密度、硬度/承载、回弹、压缩永久变形、气泡和尺寸
获取汽车座椅坐垫与靠背高回弹泡沫工艺配置与项目报价
联系我们技术规格
以下数值代表产品族或可选配置范围;最终泵组、精度、功率、材料兼容性和验收方法以技术协议为准。
| Technical Parameter | |
|---|---|
| 产品型号 | HF-HPM-1A1B-AutoSeat |
| 设备 / 产线范围 | 聚氨酯高回弹模塑发泡设备 |
| 适用材料体系 | 汽车座椅用高回弹柔性聚氨酯体系;双硬度、低VOC和阻燃路线按项目验证 |
| 参考吐出 / 产能 | 约50~1000 g/s产品族参考范围;按最小稳定流量、最大单件用量和浇注时间分档 |
| 配比设定 | 按原料TDS和当量关系设定质量比,在各生产流量段校准 |
| 料罐 / 供料 | 100 / 150 / 250 L日用罐可选,可配置自动补料和多配方回路 |
| 组分配置 | 1A1B基型;双硬度或多配方采用独立2A2B/多组分回路并防止交叉污染 |
| 计量方式 | 高压计量泵,支持配方定量和可选流量/重量闭环监控 |
| 混合方式 | 高压对撞混合头,混合腔由清洁活塞机械清理;不使用低压搅拌头转速作为参数 |
| 温度控制 | 20~45℃硬件参考窗口;生产设定按原料TDS、黏度和反应时间确认 |
| 高压回路 | 10~20 MPa计量/混合回路参考范围;该压力不是模腔压力 |
| 计量 / 配比精度 | 目标组分质量比偏差≤±0.3%;仅在技术协议约定的物料、温度、背压和稳定流量段内验收,不表述为动态全量程保证 |
| 清洗与停机 | 高压混合头机械清洁活塞;换料、长停机或特殊配方的冲洗介质与程序按原料TDS/SDS确认,不作通用“无溶剂清洗”承诺 |
| 装机功率 | 约20~50 kW,不含模具输送线和机器人 |
| 设备重量 | 约2000~4000 kg*,不含外围线体 |
| 控制与数据 | PLC + HMI;配方、温压、定量、模具号、嵌件/锁模/模温、机器人、报警及单件追溯接口 |
| 合规与随机文件 | CE合规和随机文件按销售区域、最终配置与合同提供;EN 60204-1可作为机械电气设计依据;ISO 9001属于企业质量管理体系,不作为单台设备产品认证 |
| 质保 | 标准12个月;起算时间、范围、易损件与服务边界以合同为准 |
关键设备特性
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势
匹配选型
覆盖小至中等注射量,依据最小稳定流量、单件用量及允许充模时间,合理选配泵组与混合头
混合系统
采用高压对撞混合与可重复定量技术,适配高回弹泡沫体系;敞开式模具的浇注轨迹须通过试模阶段实际验证确定
节拍联锁
支持与模具清洁、脱模剂喷涂、嵌件/钢丝检测、模温控制、模具闭合、固化及脱模节拍等工序实现联锁控制
数据追溯
记录单件用量、配方、温度、浇注时间、模具编号及异常代码,为重量及硬度波动提供趋势分析依据
PLC+HMI 控制系统
PLC + HMI;配方、温压、定量、模具号、嵌件/锁模/模温、机器人、报警及单件追溯接口
清洗与停机
高压混合头机械清洁活塞;换料、长停机或特殊配方的冲洗介质与程序按原料TDS/SDS确认,不作通用“无溶剂清洗”承诺
用真实材料、制品和节拍数据完成设备选型
提交座垫/靠背图纸和单件用量、高回弹体系TDS/SDS和反应时间、最小/最大吐出、模穴数和节拍、单/双硬度及颜色/辅助组分、模具线、模温、嵌件和浇注机器人、密度、硬度分布、VOC、耐久与OEM标准,由工程团队核对计量泵、混合头、工装/线体接口、控制和验收边界
汽车座椅坐垫与靠背高回弹泡沫典型应用
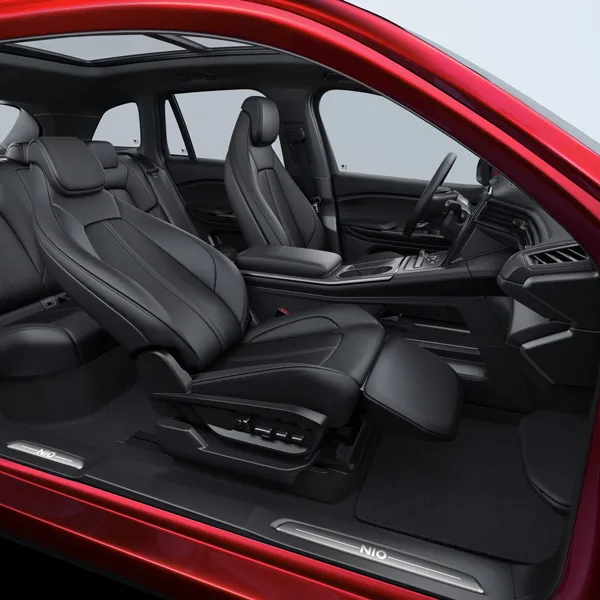
乘用车座垫与靠背相关的汽车座椅坐垫与靠背高回弹泡沫 商用车及工程车辆座椅泡沫 汽车头枕与扶手泡沫 经验证的高回弹模塑软泡件
把实际材料和代表性样件带入技术验证
获取方案了解更多浇注型聚氨酯高压设备
建筑大型轻质复合构件|聚氨酯LFI/SRIM计量与模压成型系统
聚氨酯高压发泡设备
汽车方向盘自结皮聚氨酯包覆件|高压计量混合与方向盘模塑生产单元
聚氨酯高压发泡设备
建筑PUR/PIR夹芯板芯材|聚氨酯高压计量混合与布料设备
聚氨酯高压发泡设备
冷库板、保温门及预制冷库构件|聚氨酯硬泡高压计量混合灌注设备
聚氨酯高压发泡设备











