
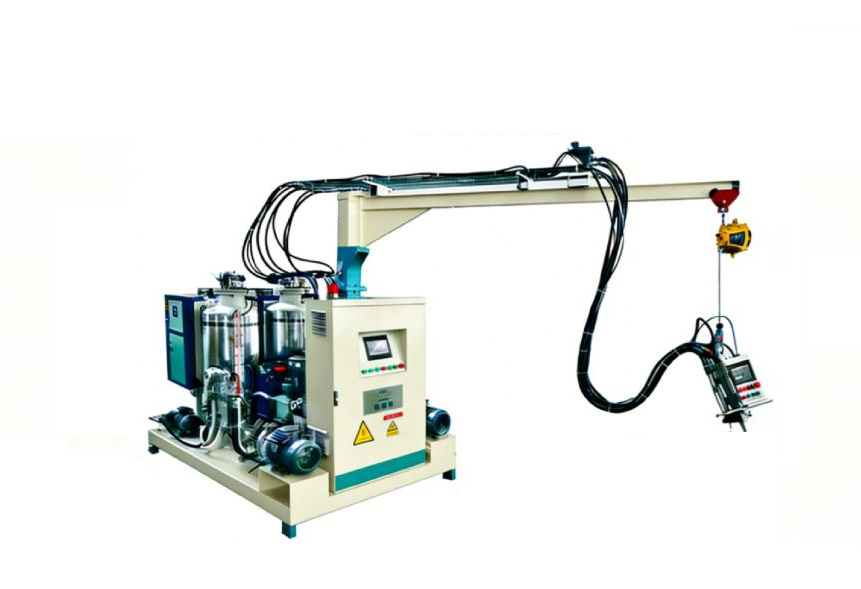
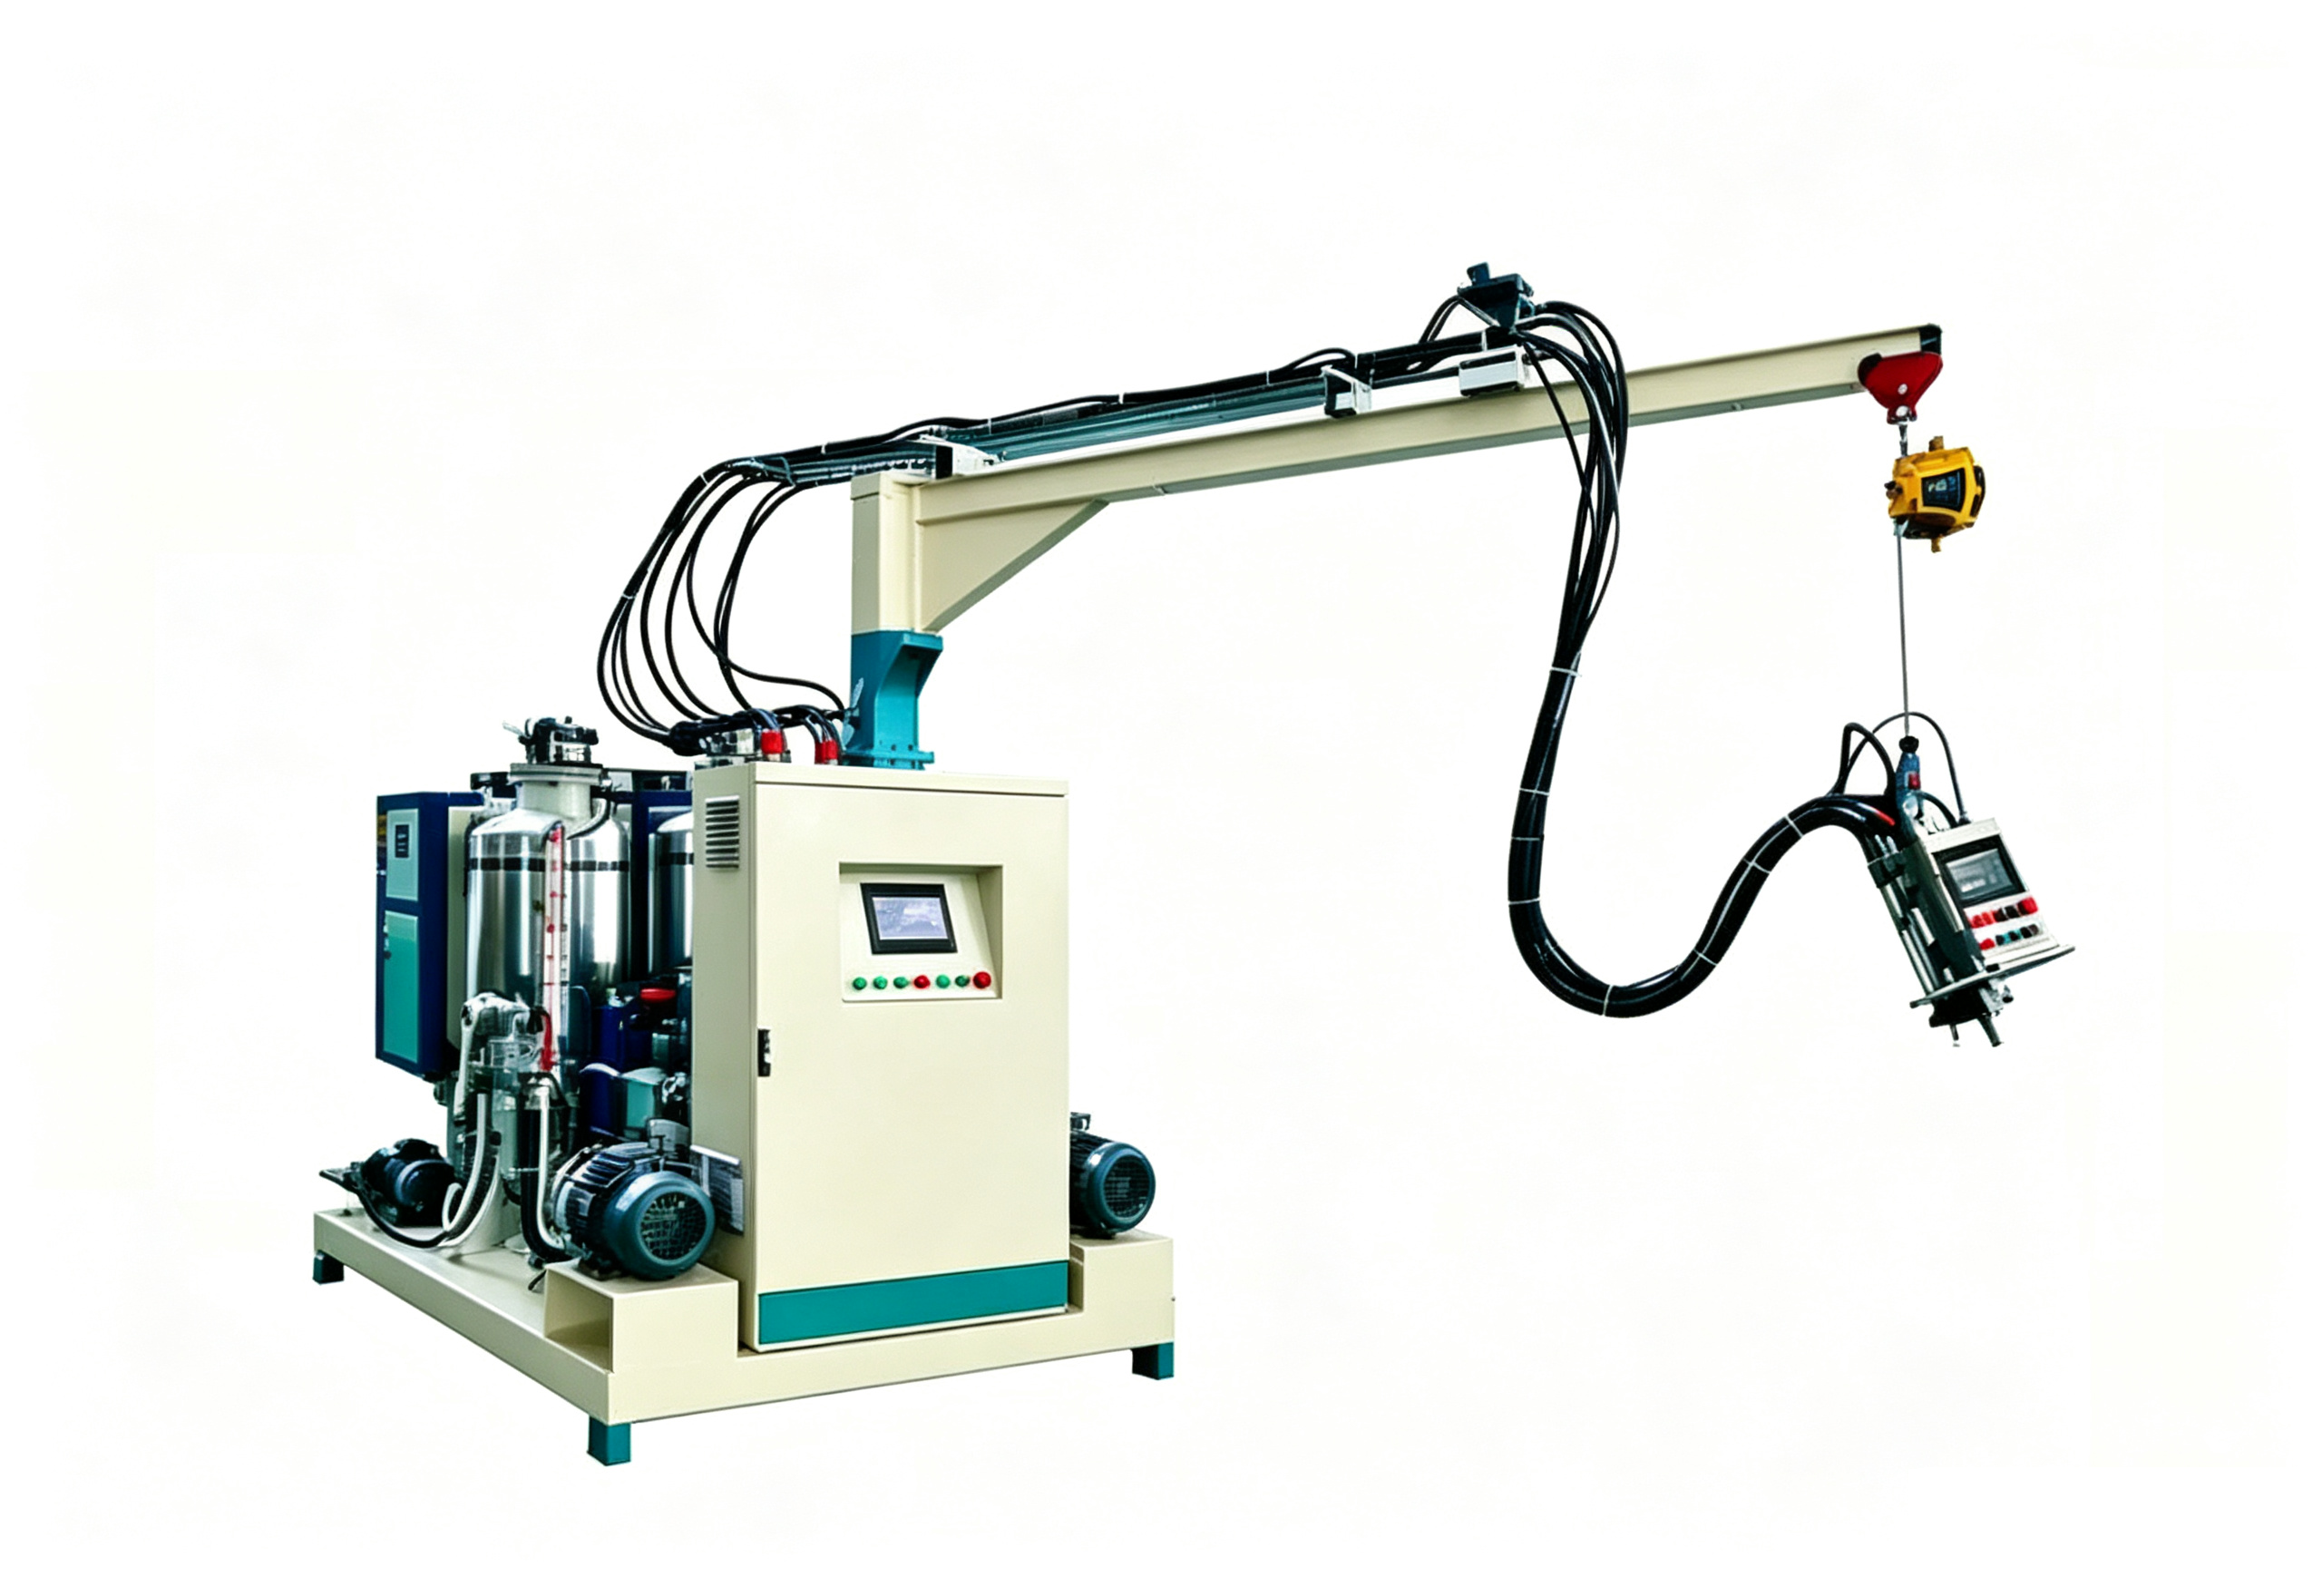
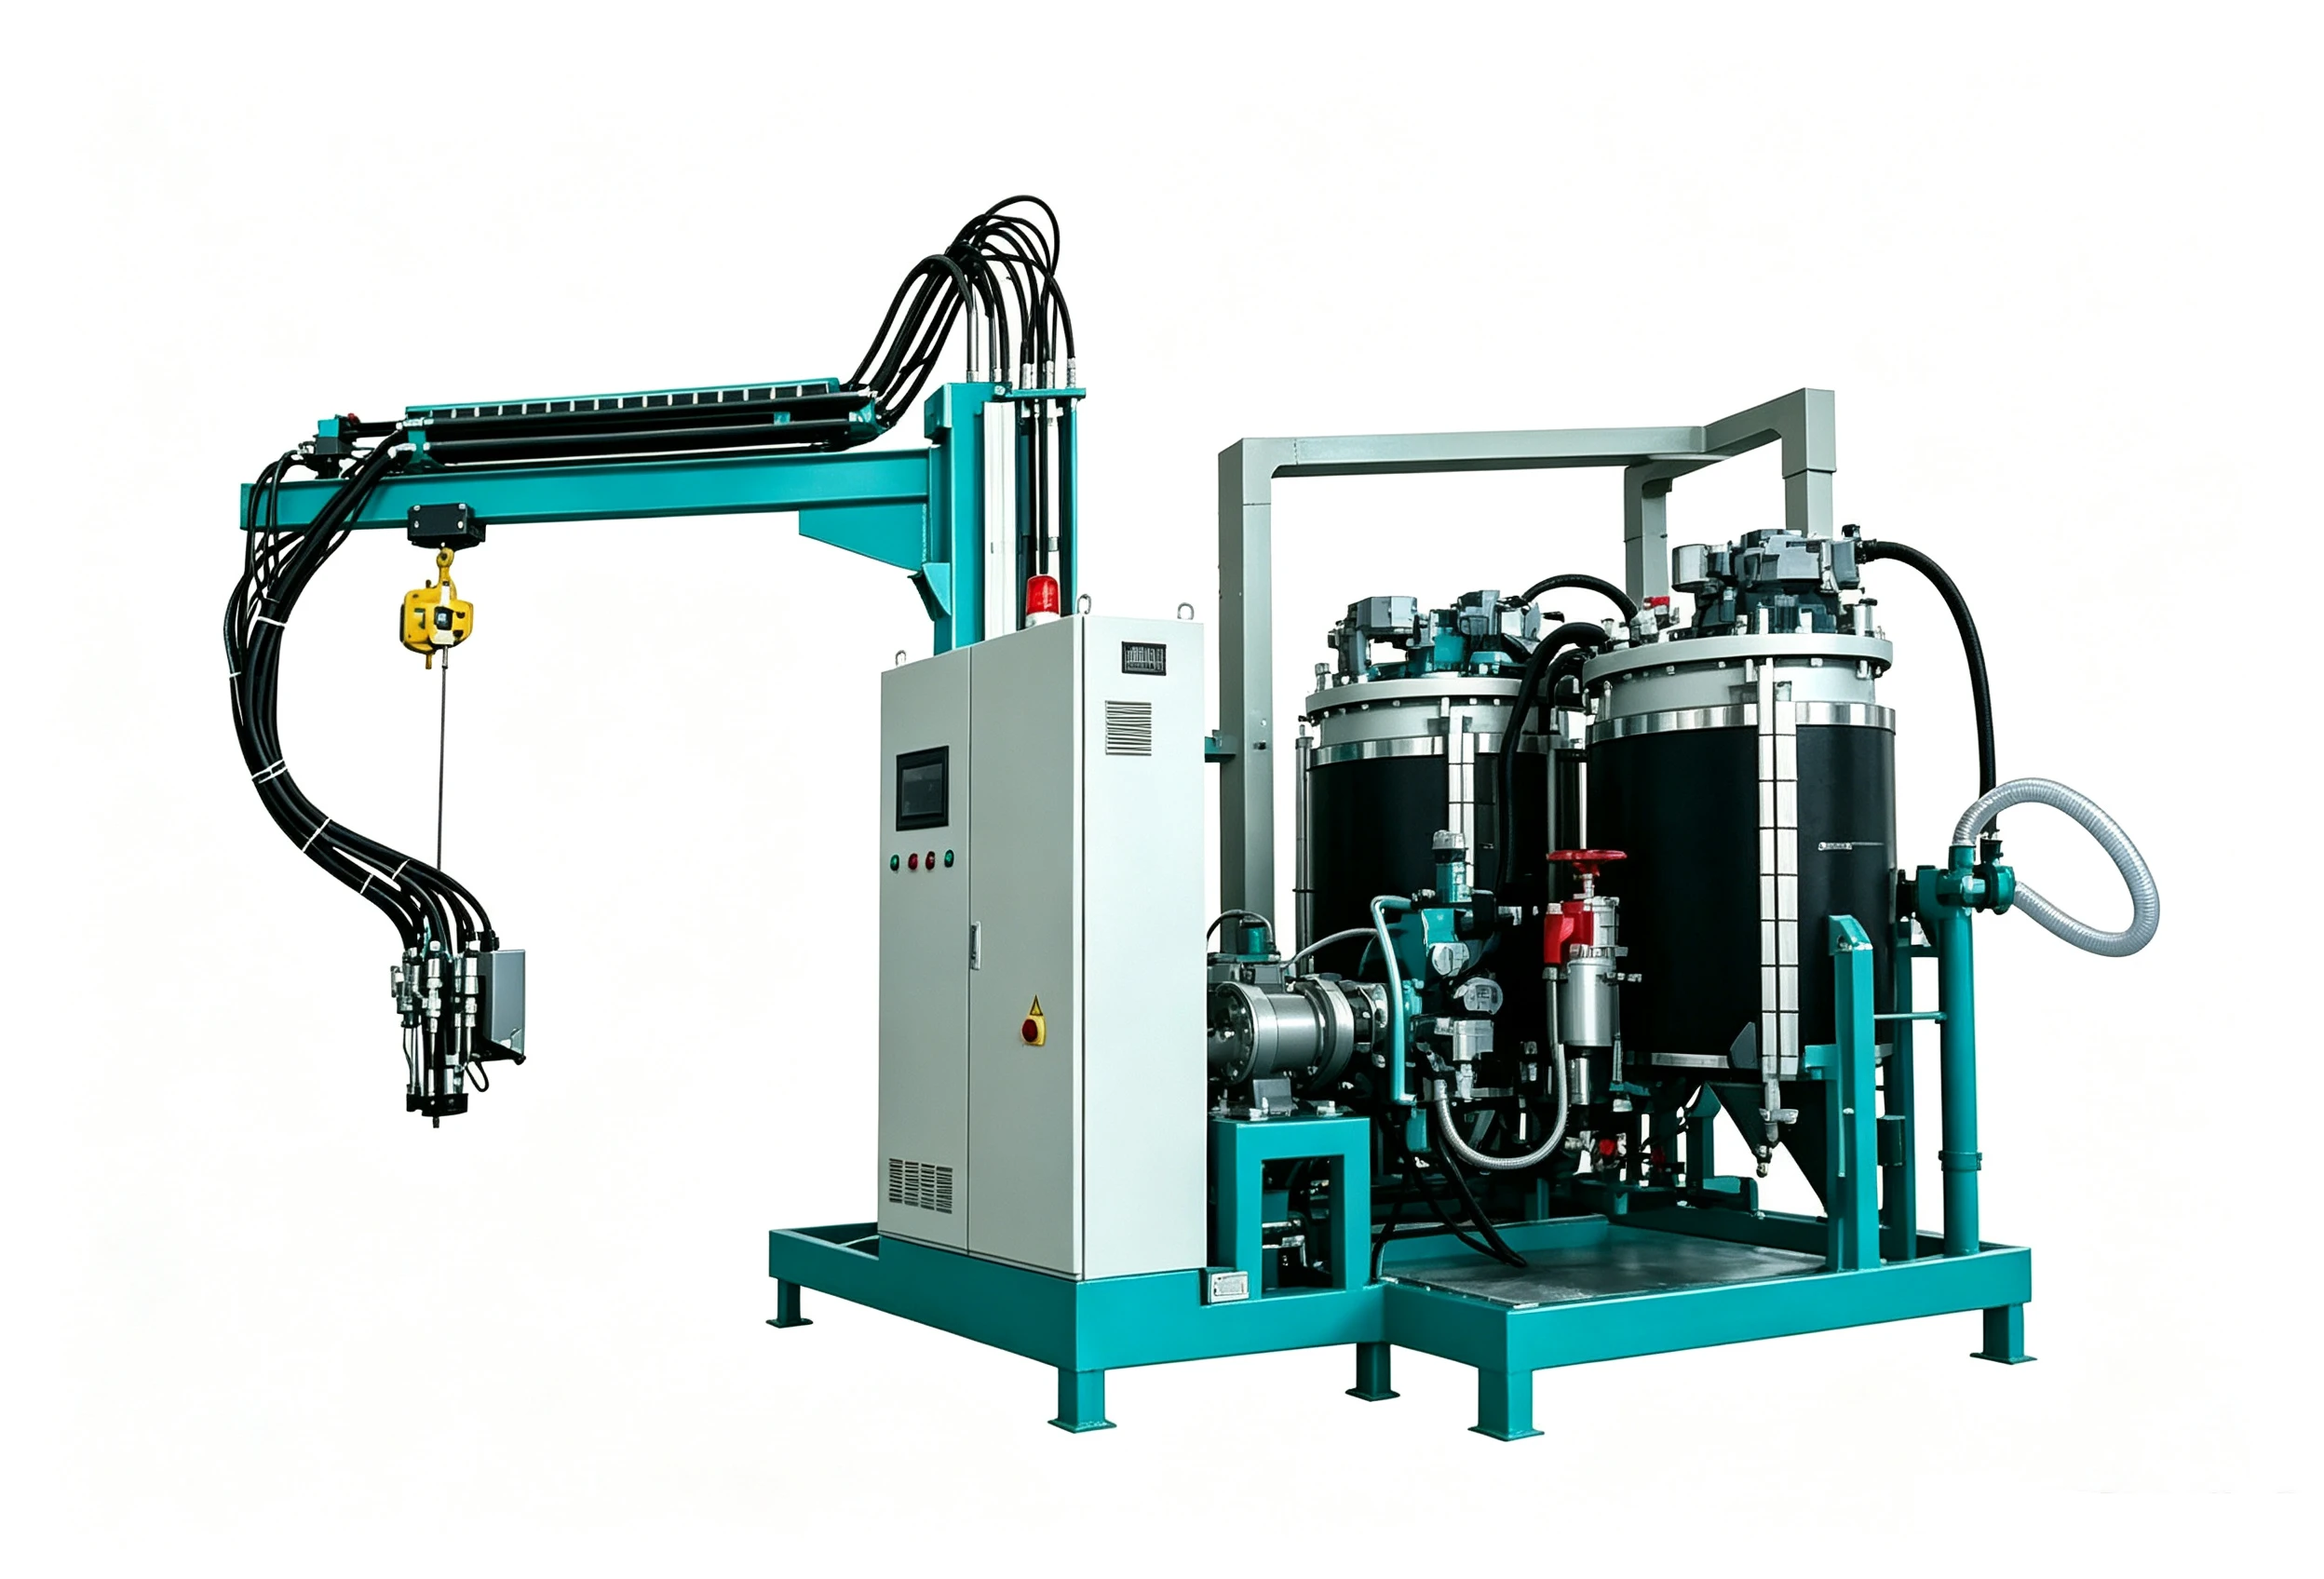
箱式聚氨酯块状软泡|多组分计量混合与间歇发泡系统
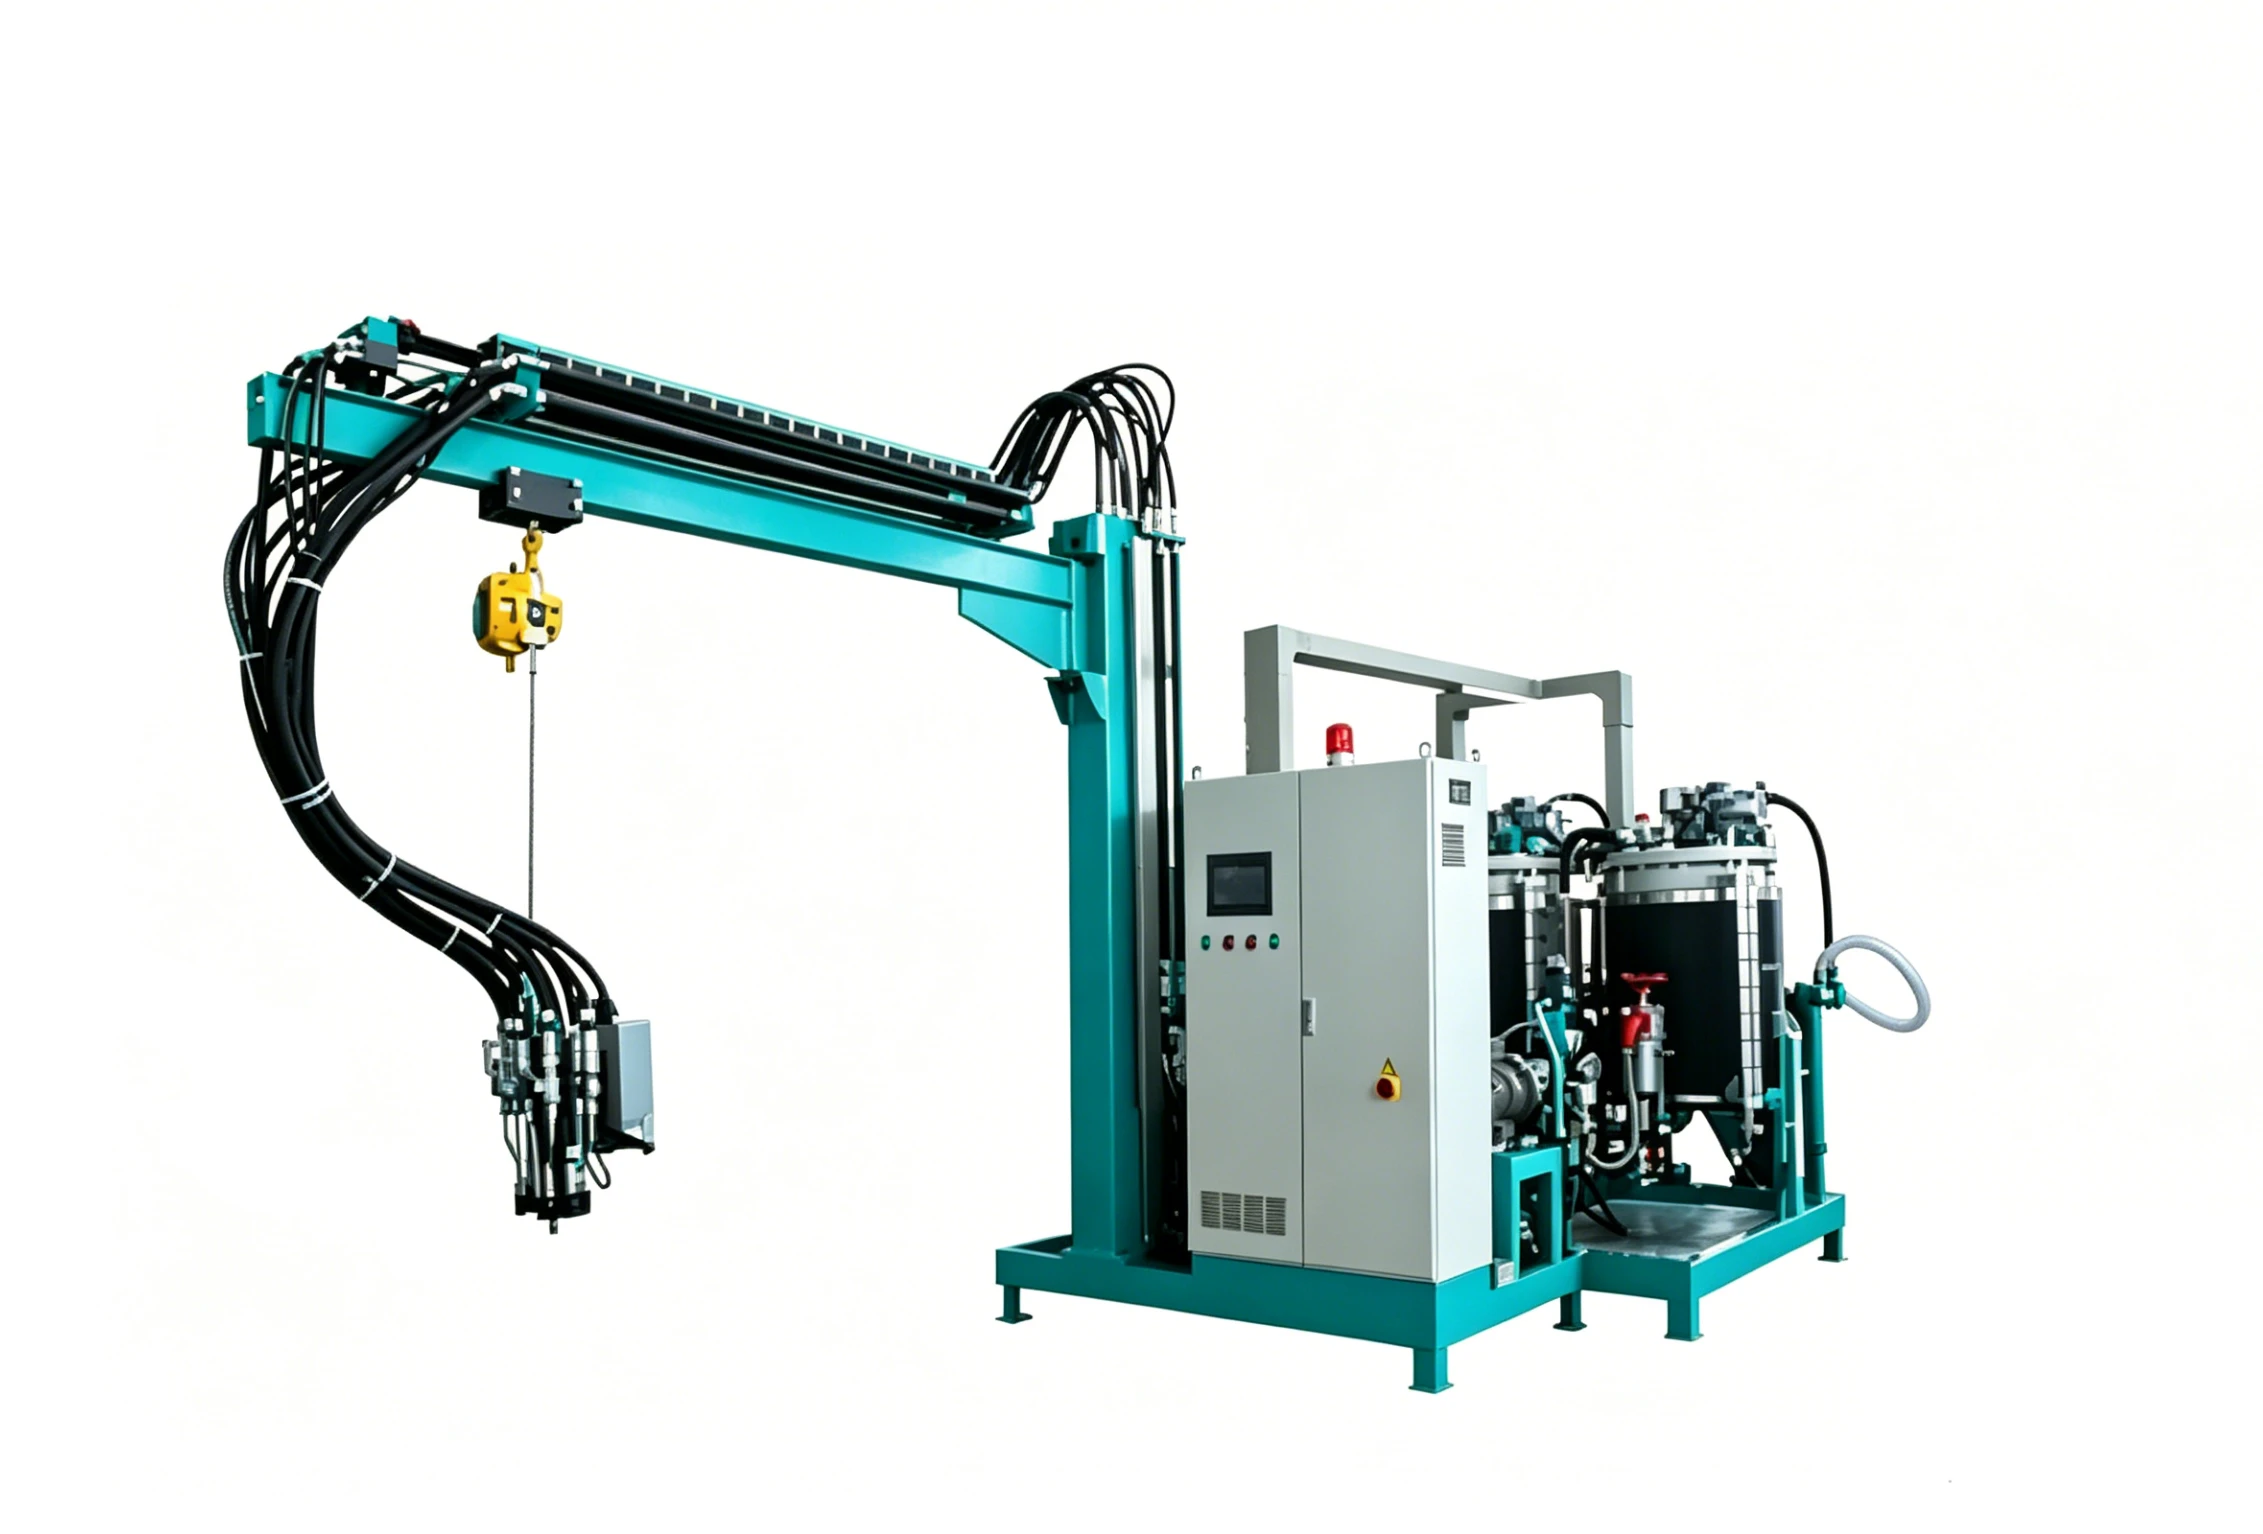
针对柔性聚氨酯块泡的间歇箱式生产工艺,将主料、催化剂、硅油、水及其他助剂按配方准确计量后混合,并定量浇注入发泡箱,完成发泡成型。该方式尤其适用于实验放大、小批量多配方切换及中等产能的块泡生产场景。需要说明的是,本工艺追求均匀、可控的泡孔结构,“零气泡”要求不适用于此类产品;若需连续大规模块泡生产,请另行选用连续块泡生产线。
特定配方计量
各组分目标批次用量偏差及复现性写入技术协议;小料采用独立量程验收,不将单一精度数字扩展为跨量程保证。
10~20 MPa 工艺回路
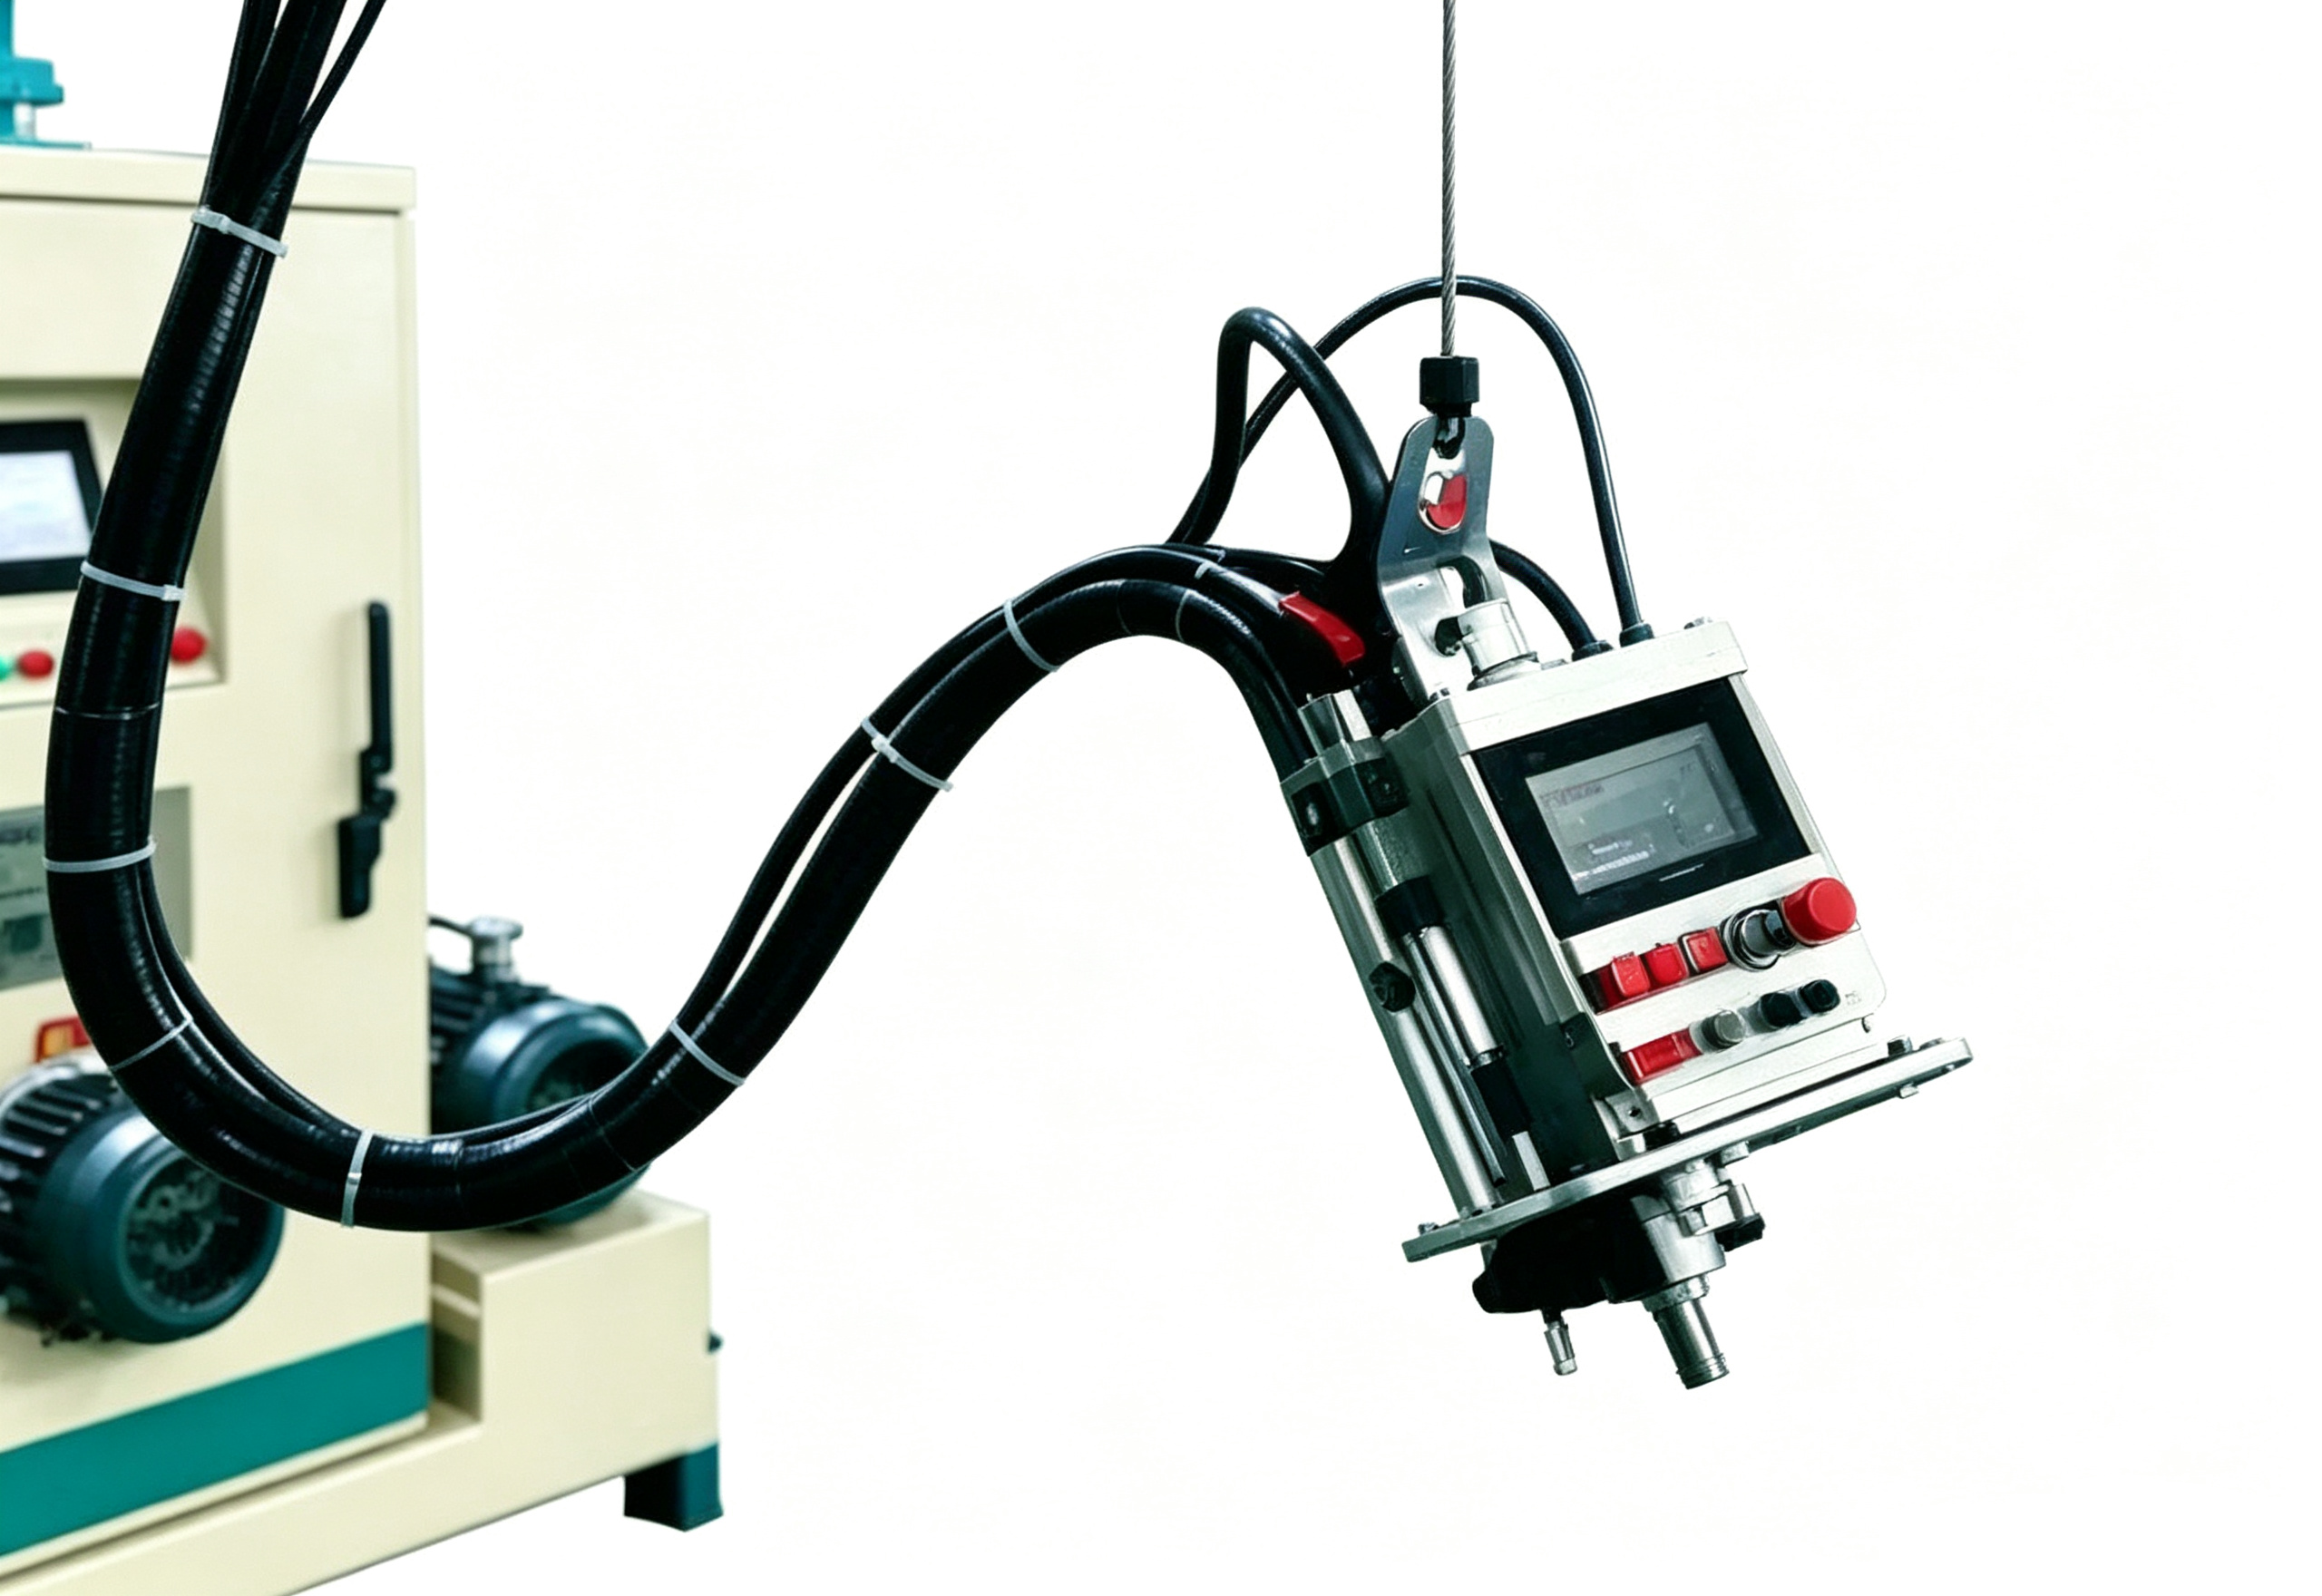
高剪切多组分混合装置;结构和转速由配方试验确定,不套用RIM高压对撞头参数;各计量回路压力按泵、管路和混合器设计确认;不得把高压RIM的10~20 MPa直接套用。
PLC + HMI 控制
PLC + HMI;配方权限、各组分用量、温度、混合/注料时间、批次记录、报警和称量复核接口。
1A1B 配置
组分数量及辅助料路按配方确认:1A1B 主回路;小料采用独立可校准计量回路。
间歇式箱式聚氨酯软泡块泡生产系统
面向柔性聚氨酯块泡的间歇箱式生产,将主料、催化剂、硅油、水及其他配方组分按配方计量混合后定量浇入发泡箱
针对柔性聚氨酯块泡的间歇箱式生产工艺,本系统专为实验放大、小批量多配方切换及中等产能需求而设计。该工艺强调形成均匀、可控的泡孔结构,“零气泡”的要求并不适用;若需连续大规模块泡生产,请选用专用的连续块泡生产线。
本设备并非普通1A1B模塑高压机。最终制品的密度、泡孔形态、VOC释放量、阻燃等级、回弹率及压缩性能等关键指标,均由配方组成、环境温湿度、混合效率、发泡箱设计、熟化条件及试验操作等多因素综合决定,设备本身无法单独保证上述性能。
从工艺确认到稳定生产
确认配方与箱体
依据原料TDS/SDS、目标密度、块泡尺寸和乳白/上升时间核算各组分质量及发泡箱余量
调温与分路校准
分别循环主料并校准催化剂、硅油、水和其他小料,确认称量偏差及配方互锁
定量混合与箱式发泡
按规定顺序和时间混合后均匀注入箱体,记录环境、料温、总用量与上升曲线
熟化切割与检验
完成规定熟化后切除表皮并取样,检查密度、泡孔、回弹/硬度、压缩性能、烧芯和尺寸
获取箱式聚氨酯块状软泡工艺配置与项目报价
联系我们技术规格
以下数值代表产品族或可选配置范围;最终泵组、精度、功率、材料兼容性和验收方法以技术协议为准。
| Technical Parameter | |
|---|---|
| 产品型号 | HF-BSP-4C8C-BatchBoxFoam |
| 设备 / 产线范围 | 聚氨酯块状软泡生产设备 |
| 适用材料体系 | 柔性聚氨酯块泡多组分体系;主料和小料数量、相容性及安全措施按配方TDS/SDS确定 |
| 参考吐出 / 产能 | 总混合质量流量约1~15 kg/min*的项目参考范围;按单箱总质量和允许注料时间选型 |
| 配比设定 | 按完整配方分别设置各组分质量份,不以固定A:B比例替代催化剂、硅油、水等小料计量 |
| 料罐/供料 | 主料罐100~500 L可选;小料罐按单批用量、补料周期和相容性单独设计 |
| 组分配置 | 典型4~8组分独立计量;具体回路数按配方确认,不强制套用1A1B |
| 计量方式 | 主料采用适配流量的计量泵,小料采用高分辨率泵或称重/质量计量;分路校准 |
| 混合方式 | 高剪切多组分混合装置;结构和转速由配方试验确定,不套用RIM高压对撞头参数 |
| 温度控制 | 主料通常在受控室温范围运行;准确设定按配方TDS和试泡结果确认 |
| 高压回路 | 各计量回路压力按泵、管路和混合器设计确认;不得把高压RIM的10~20 MPa直接套用 |
| 计量/配比精度 | 各组分目标批次用量偏差及复现性写入技术协议;小料采用独立量程验收,不将单一精度数字扩展为跨量程保证 |
| 清洗与停机 | 混合器清洁方式按配方和结构确定,可为机械清理、空气/水或经批准介质冲洗;依据TDS/SDS制定程序 |
| 装机功率 | 约20~80 kW*,随回路数、调温、混合器和箱体输送配置变化(估算值) |
| 整机重量 | 约2500~6000 kg,不含发泡箱、熟化与切割外围(估算值) |
| 控制与数据 | PLC + HMI;配方权限、各组分用量、温度、混合/注料时间、批次记录、报警和称量复核接口 |
| 项目参考参数 1 | 批次与产能按块泡尺寸、配方和熟化物流计算 |
| 项目参考参数 2 | 建议配置局部排风、泄漏收集及小料防错接 |
| 合规与随机文件 | CE合规和随机文件按销售区域、最终配置与合同提供;EN 60204-1可作为机械电气设计依据;ISO 9001属于企业质量管理体系,不作为单台设备产品认证 |
| 质保 | 标准12个月;起算时间、范围、易损件与服务边界以合同为准 |
关键设备特性
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势
流量核算
以块泡体积、目标密度、配方总质量及乳白时间为输入,核算峰值总流量,须避免以单一A/B组分流量替代多组分配方体系的实际总流量计算
计量配比
主料及小料分别配置独立计量回路,以适应各自不同的流量、黏度及腐蚀性要求,支持配方快速调用及批次称量复核
协同工艺
混合效果、注料轨迹、发泡箱尺寸及上升曲线须协同设计,以有效降低底部条纹、烧芯、塌泡及密度梯度等质量缺陷风险
数据追溯
保留配方、温度、各组分用量、混合时间和批次号,便于追踪密度与力学性能波动
PLC+HMI 控制系统
PLC + HMI;配方权限、各组分用量、温度、混合/注料时间、批次记录、报警和称量复核接口
清洗与停机
混合器清洁方式按配方和结构确定,可为机械清理、空气/水或经批准介质冲洗;依据TDS/SDS制定程序
用真实材料、制品和节拍数据完成设备选型
提交完整配方与各组分质量份、主料/小料黏度、腐蚀性和TDS/SDS、块泡尺寸、密度和批次产能、乳白、上升、凝胶及熟化时间、目标硬度、回弹、压缩和阻燃指标、环境温湿度、排风和安全要求,由工程团队核对计量泵、混合头、工装/线体接口、控制和验收边界
箱式聚氨酯块状软泡典型应用
家具与床垫用柔性块泡 包装与缓冲用聚氨酯泡棉 过滤/吸音及工业泡棉 多配方研发与小批量块泡
把实际材料和代表性样件带入技术验证
获取方案了解更多浇注型聚氨酯高压设备
建筑大型轻质复合构件|聚氨酯LFI/SRIM计量与模压成型系统
聚氨酯高压发泡设备
汽车方向盘自结皮聚氨酯包覆件|高压计量混合与方向盘模塑生产单元
聚氨酯高压发泡设备
建筑PUR/PIR夹芯板芯材|聚氨酯高压计量混合与布料设备
聚氨酯高压发泡设备
冷库板、保温门及预制冷库构件|聚氨酯硬泡高压计量混合灌注设备
聚氨酯高压发泡设备











