
工业防腐涂层|双组分聚氨酯/聚脲高压喷涂设备
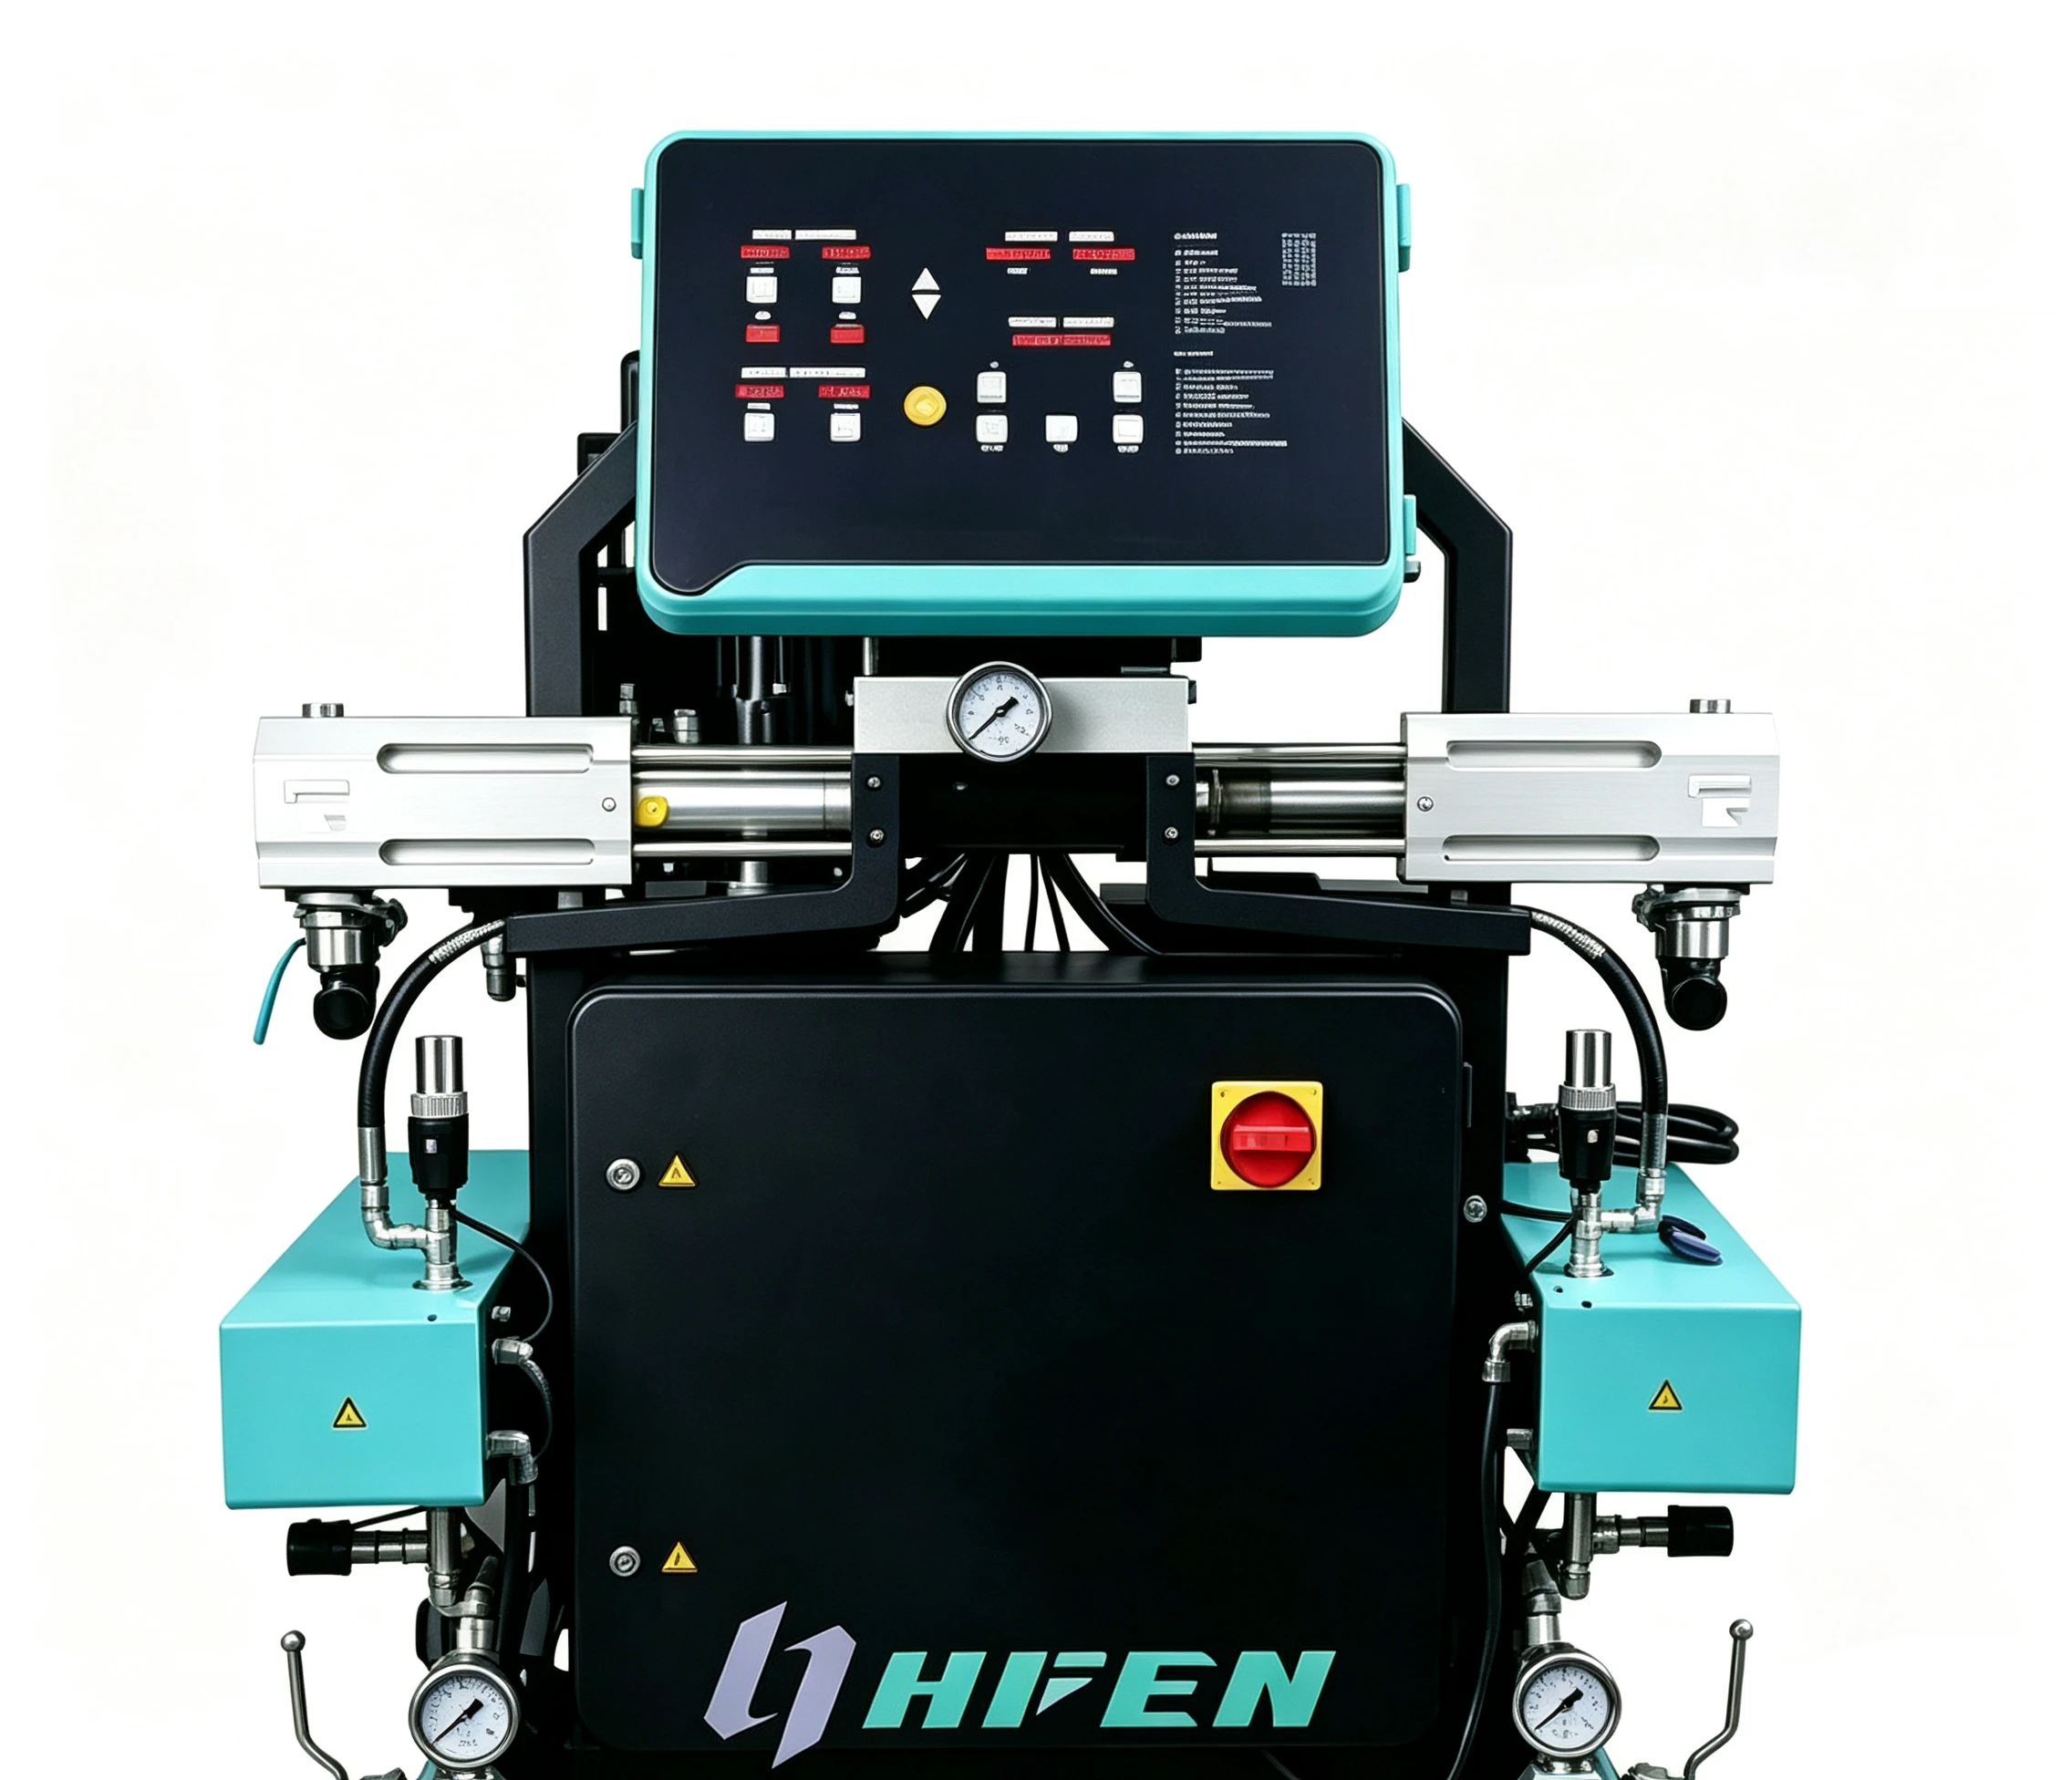
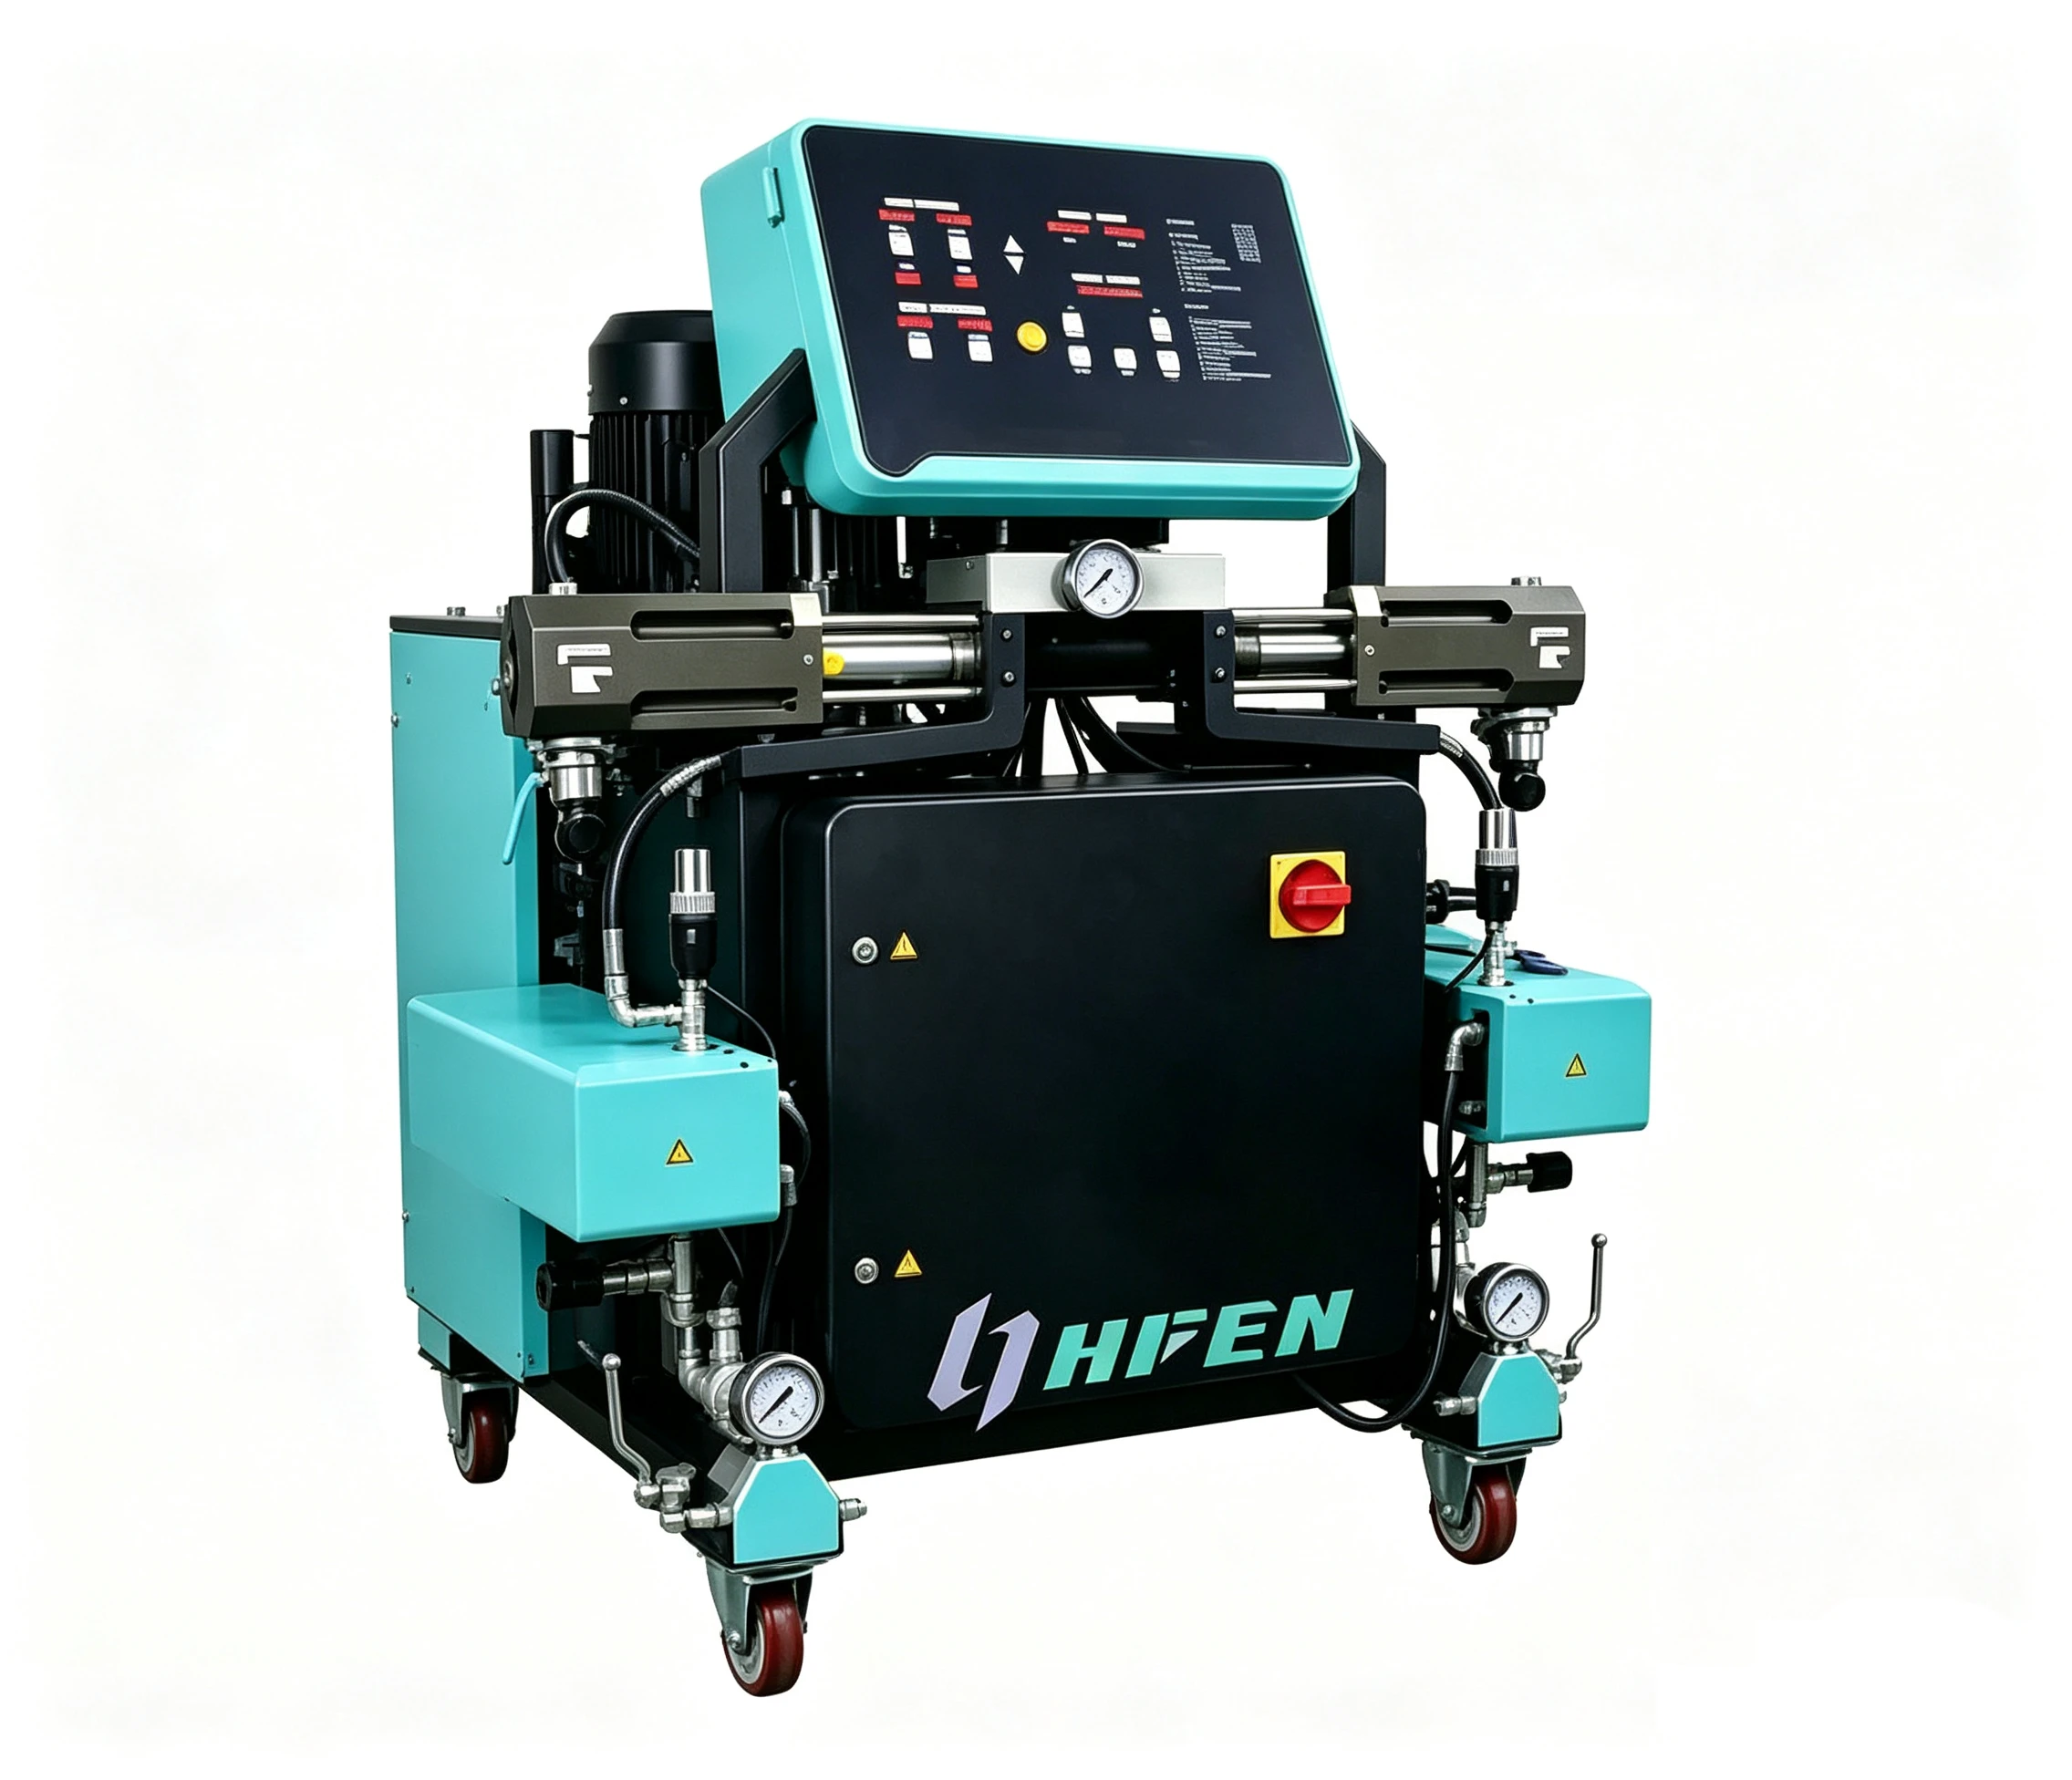
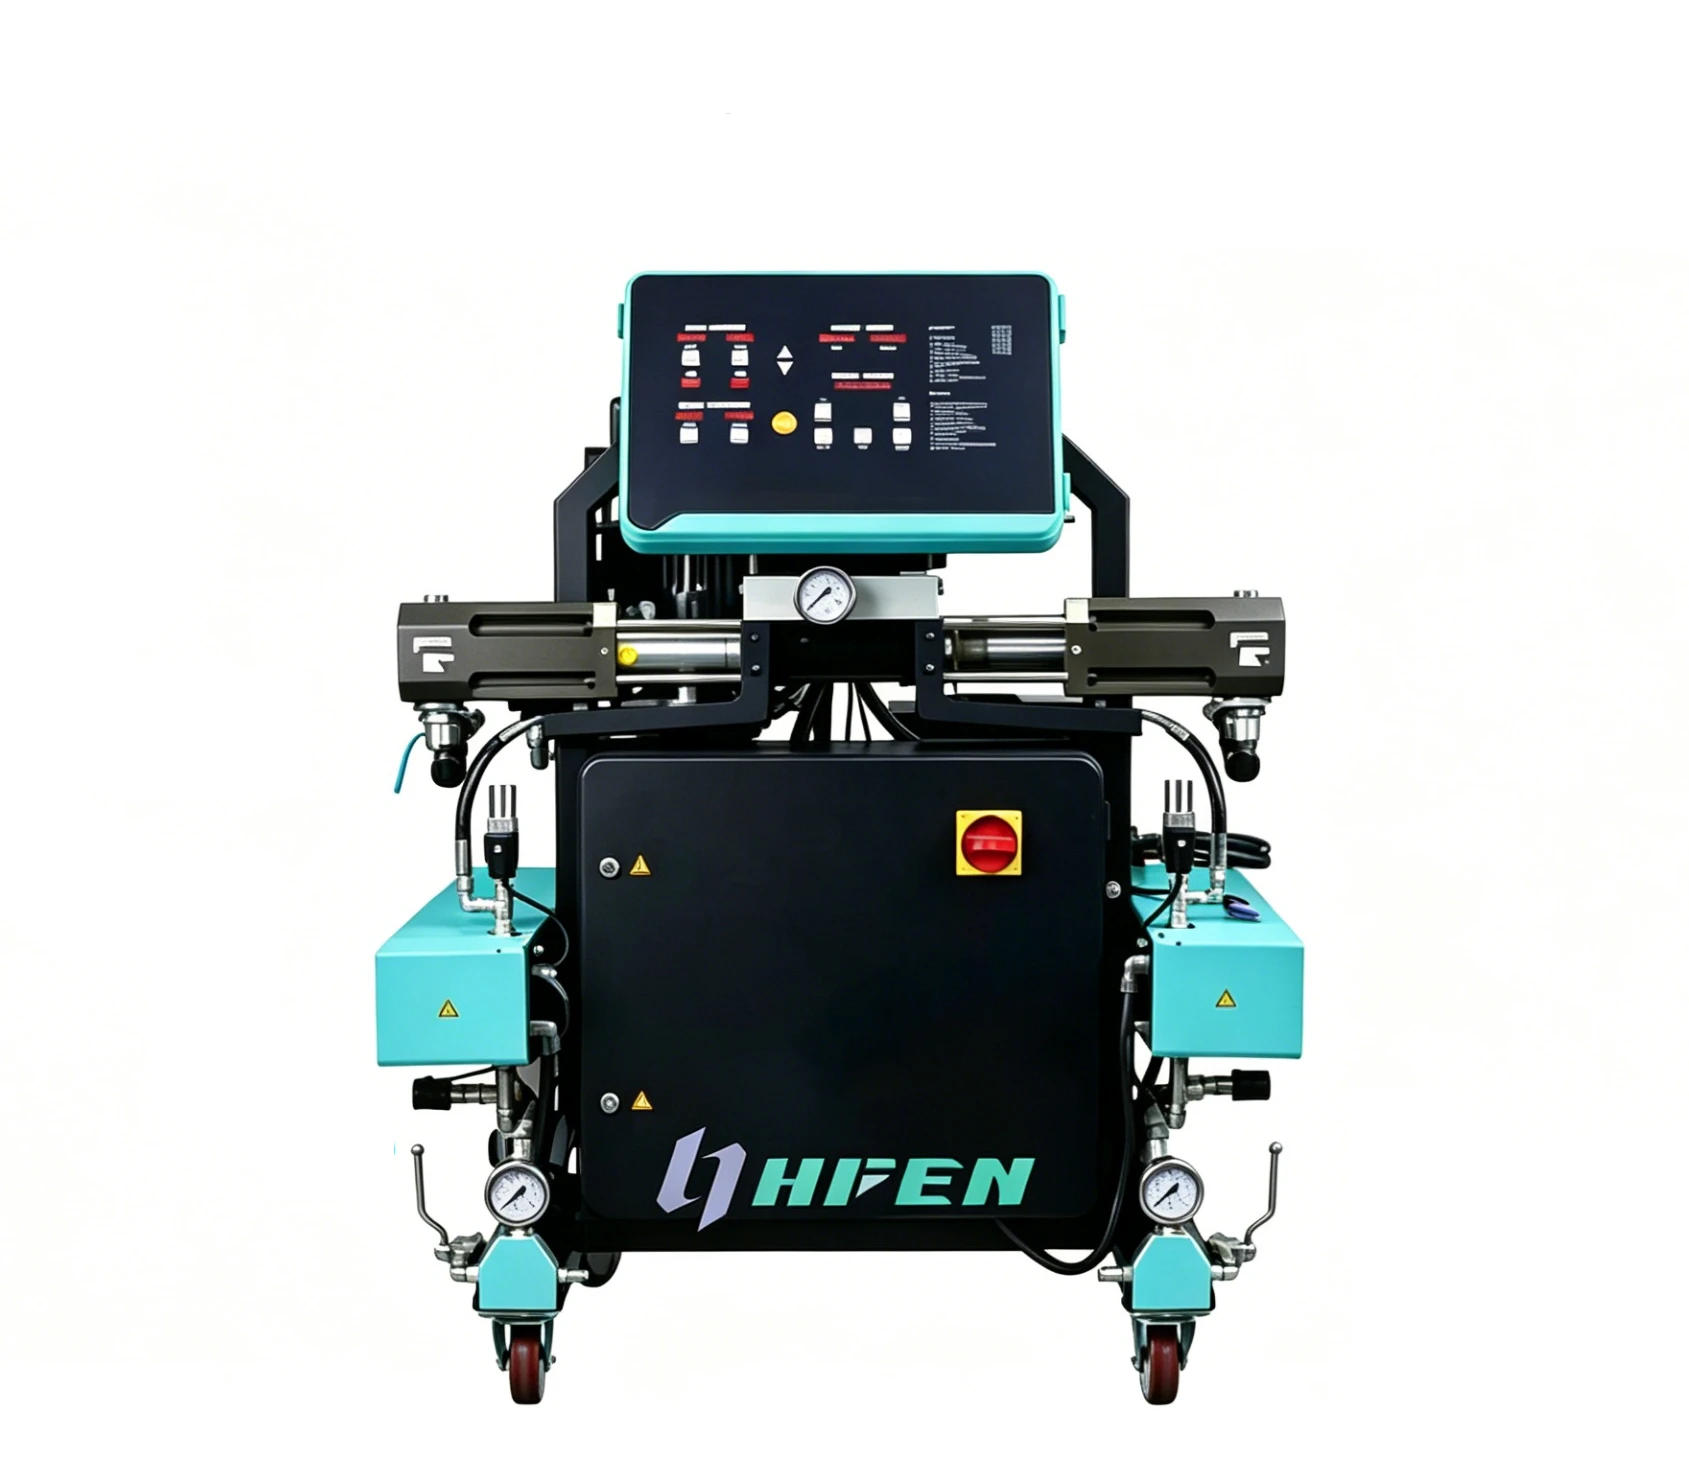
面向储罐、管道、钢结构、污水设施和海工构件的双组分防护材料喷涂,以液压比例增压、分区加热和喷枪对撞混合维持快速固化材料的工艺窗口。适用于经验证的1:1体积比聚脲或聚氨酯防护体系,设备可以稳定输送和混合材料。
240 bar
最大工作压力
15 kg/min
110 bar工况最大输出
78 m
聚脲材料最大软管长度
液压系统冷却
液压油冷适配连续喷涂
工业防腐聚氨酯与聚脲高压喷涂比例设备
面向储罐、管道、钢结构、污水设施和海工构件的双组分防护材料喷涂,以液压比例增压、分区加热和喷枪对撞混合维持快速固化材料的工艺窗口。
适用于经验证的1:1体积比聚脲或聚氨酯防护体系。设备可以稳定输送和混合材料,但耐酸碱、耐浸泡、耐候、附着和设计寿命取决于涂层体系、表面处理、底涂、膜厚及服役介质。
240 bar是设备工作压力上限,不是涂层附着力、致密度或防腐寿命的证明。ISO 12944环境分类与耐久要求、钢材表面清洁度/轮廓/盐分以及材料性能试验均属于涂层系统规范。
从现场放行到喷涂验收
定义腐蚀环境与涂层体系
确认基材、介质、温度、浸泡/大气环境、设计膜厚、底涂、修补和验收方法。
完成表面处理与环境放行
按项目规范检查除锈等级、表面轮廓、可溶盐、粉尘、油污、基材温度、露点差和底涂重涂窗口。
调温校准并分道喷涂
在实际软管和喷枪条件下平衡A/B压力,试喷确认凝胶、喷幅和外观,再按交叉枪道构建膜厚。
检测缺陷并修补交付
检查干膜厚度、针孔、漏点、附着、硬度/固化和外观,异常区域按材料商修补程序重新处理。
获取工业防腐涂层材料适配与喷涂配置建议
Get a Quote技术规格
以下参数来自三轮技术审校后的产品资料;带“*”参数为根据国际标杆设备或工程计算补充,须在实际材料、喷枪、软管长度和现场公用工程下验证。
| Technical Parameter | HF-SP-2HF-Pro |
|---|---|
| 产品型号 | HF-SP-2HF-Pro |
| 设备定位 | 面向储罐、管道、钢结构、污水设施和海工构件的双组分防护材料喷涂,以液压比例增压、分区加热和喷枪对撞混合维持快速固化材料的工艺窗口 |
| 适用材料体系 | 1:1体积比快速固化聚脲或经设备与喷枪验证的双组分聚氨酯防护体系*;耐介质性能以材料及系统试验为准 |
| 参考吐出量 | 15 kg/min@110 bar;9 kg/min@160 bar;7 kg/min@240 bar |
| 配比设定 | 1:1体积比固定比例泵组*;依据同类双组分高压喷涂设备及常用材料体系补充,最终以泵组排量、材料TDS及A/B分别收集校准确认 |
| 驱动方式 | 液压驱动,配置液压油冷系统 |
| 料罐/供料 | 2罐/双组分供料 |
| 比例计量 | A/B独立往复比例泵同步增压;启动、换料及维护后分别收集A/B,按体积或密度换算质量复核* |
| 混合方式 | 喷枪混合室内高压对撞混合;喷幅同时受混合室/喷嘴、A/B压力、料温、喷距、角度和枪速影响 |
| 加热与料温 | 主加热器12 kW;典型聚脲/聚氨酯料温窗口约50~80°C*,最终按材料TDS、软管长度和环境设定 |
| 压力等级 | 110/160/240 bar |
| A/B压力平衡 | A/B动态压力差诊断目标≤13.8 bar* |
| 最大软管长度 | 保温材料最大93 m;聚脲材料最大78 m |
| 清洁与停机 | 短停机按材料TDS执行回流/泄压和喷枪清洁;长停机分组分清理过滤器、阀件与混合室,异氰酸酯侧须隔绝湿气;不得使用未经材料供应商确认的冲洗介质 |
| 电源与功率 | 3PE 400 V 50/60 Hz;主加热器12 kW |
| 压缩空气 | 液压主机;喷枪清洁空气和气动供料泵需求按最终喷枪/泵配置确认 |
| 设备重量 | 232 kg |
| 控制与联锁 | 压力、温度与加热控制按最终电控配置 |
| 项目参考参数1 | ISO 8501-1用于钢材表面清洁度目视评定,ISO 8502-6/-9用于可溶盐提取/电导测定* |
| 项目参考参数2 | ISO 8503-1用于喷砂钢材表面轮廓比较,最终验收等级由涂层规范规定* |
| 合规与随机文件 | CE合规及随机文件按销售区域、最终配置和合同提供;施工人员防护、通风、危险区域及废物处置按材料SDS和当地法规执行 |
| 质保 | 1年 |
关键设备特性
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势。
流量可调
15 kg/min@110 bar、9 kg/min@160 bar、7 kg/min@240 bar,可按喷幅、膜厚和构件面积选定工况
最大工作压力240 bar
最大工作压力240 bar,现场设定仍应服从材料和喷枪窗口
液压驱动并配置油冷
液压驱动并配置油冷,适合连续喷涂;长时间运行前须核对液压油温、过滤器、供料稳定和散热条件
聚脲最大软管长度78 m
聚脲最大软管长度78 m,保温材料最大93 m;长距离施工必须验证末端料温、压力平衡和喷幅
可维护性设计
A/B独立往复比例泵同步增压;启动、换料及维护后分别收集A/B,按体积或密度换算质量复核
均匀混合质量
喷枪混合室内高压对撞混合;喷幅同时受混合室/喷嘴、A/B压力、料温、喷距、角度和枪速影响
用实际材料、软管长度和现场条件完成试喷验证
提交基材、腐蚀环境、介质、设计寿命与目标膜厚、聚脲/聚氨酯材料TDS/SDS及1:1体积比要求、除锈等级、表面轮廓、可溶盐、底涂和露点控制、单班面积、连续喷涂时间、喷枪/混合室和软管长度、400 V电源、通风、供料泵、施工平台和防爆区域要求、膜厚、针孔/漏点、附着、固化、耐介质及涂层系统标准,工程人员将核对比例泵、加热、喷枪、供料、公用工程和验收边界。联系我们评估你的生产需求,获取适配的工艺建议与成套解决方案。
工业防腐涂层典型施工应用
化工储罐内外壁与工艺管道防护 钢结构、桥梁构件和工业厂房防腐 污水处理池、围堰与设备基础防护 海洋工程构件和工业地坪耐磨防护
See It in Action
把材料TDS和现场边界转化为可验收配置
Request Specs & Pricing了解更多聚氨酯喷涂设备
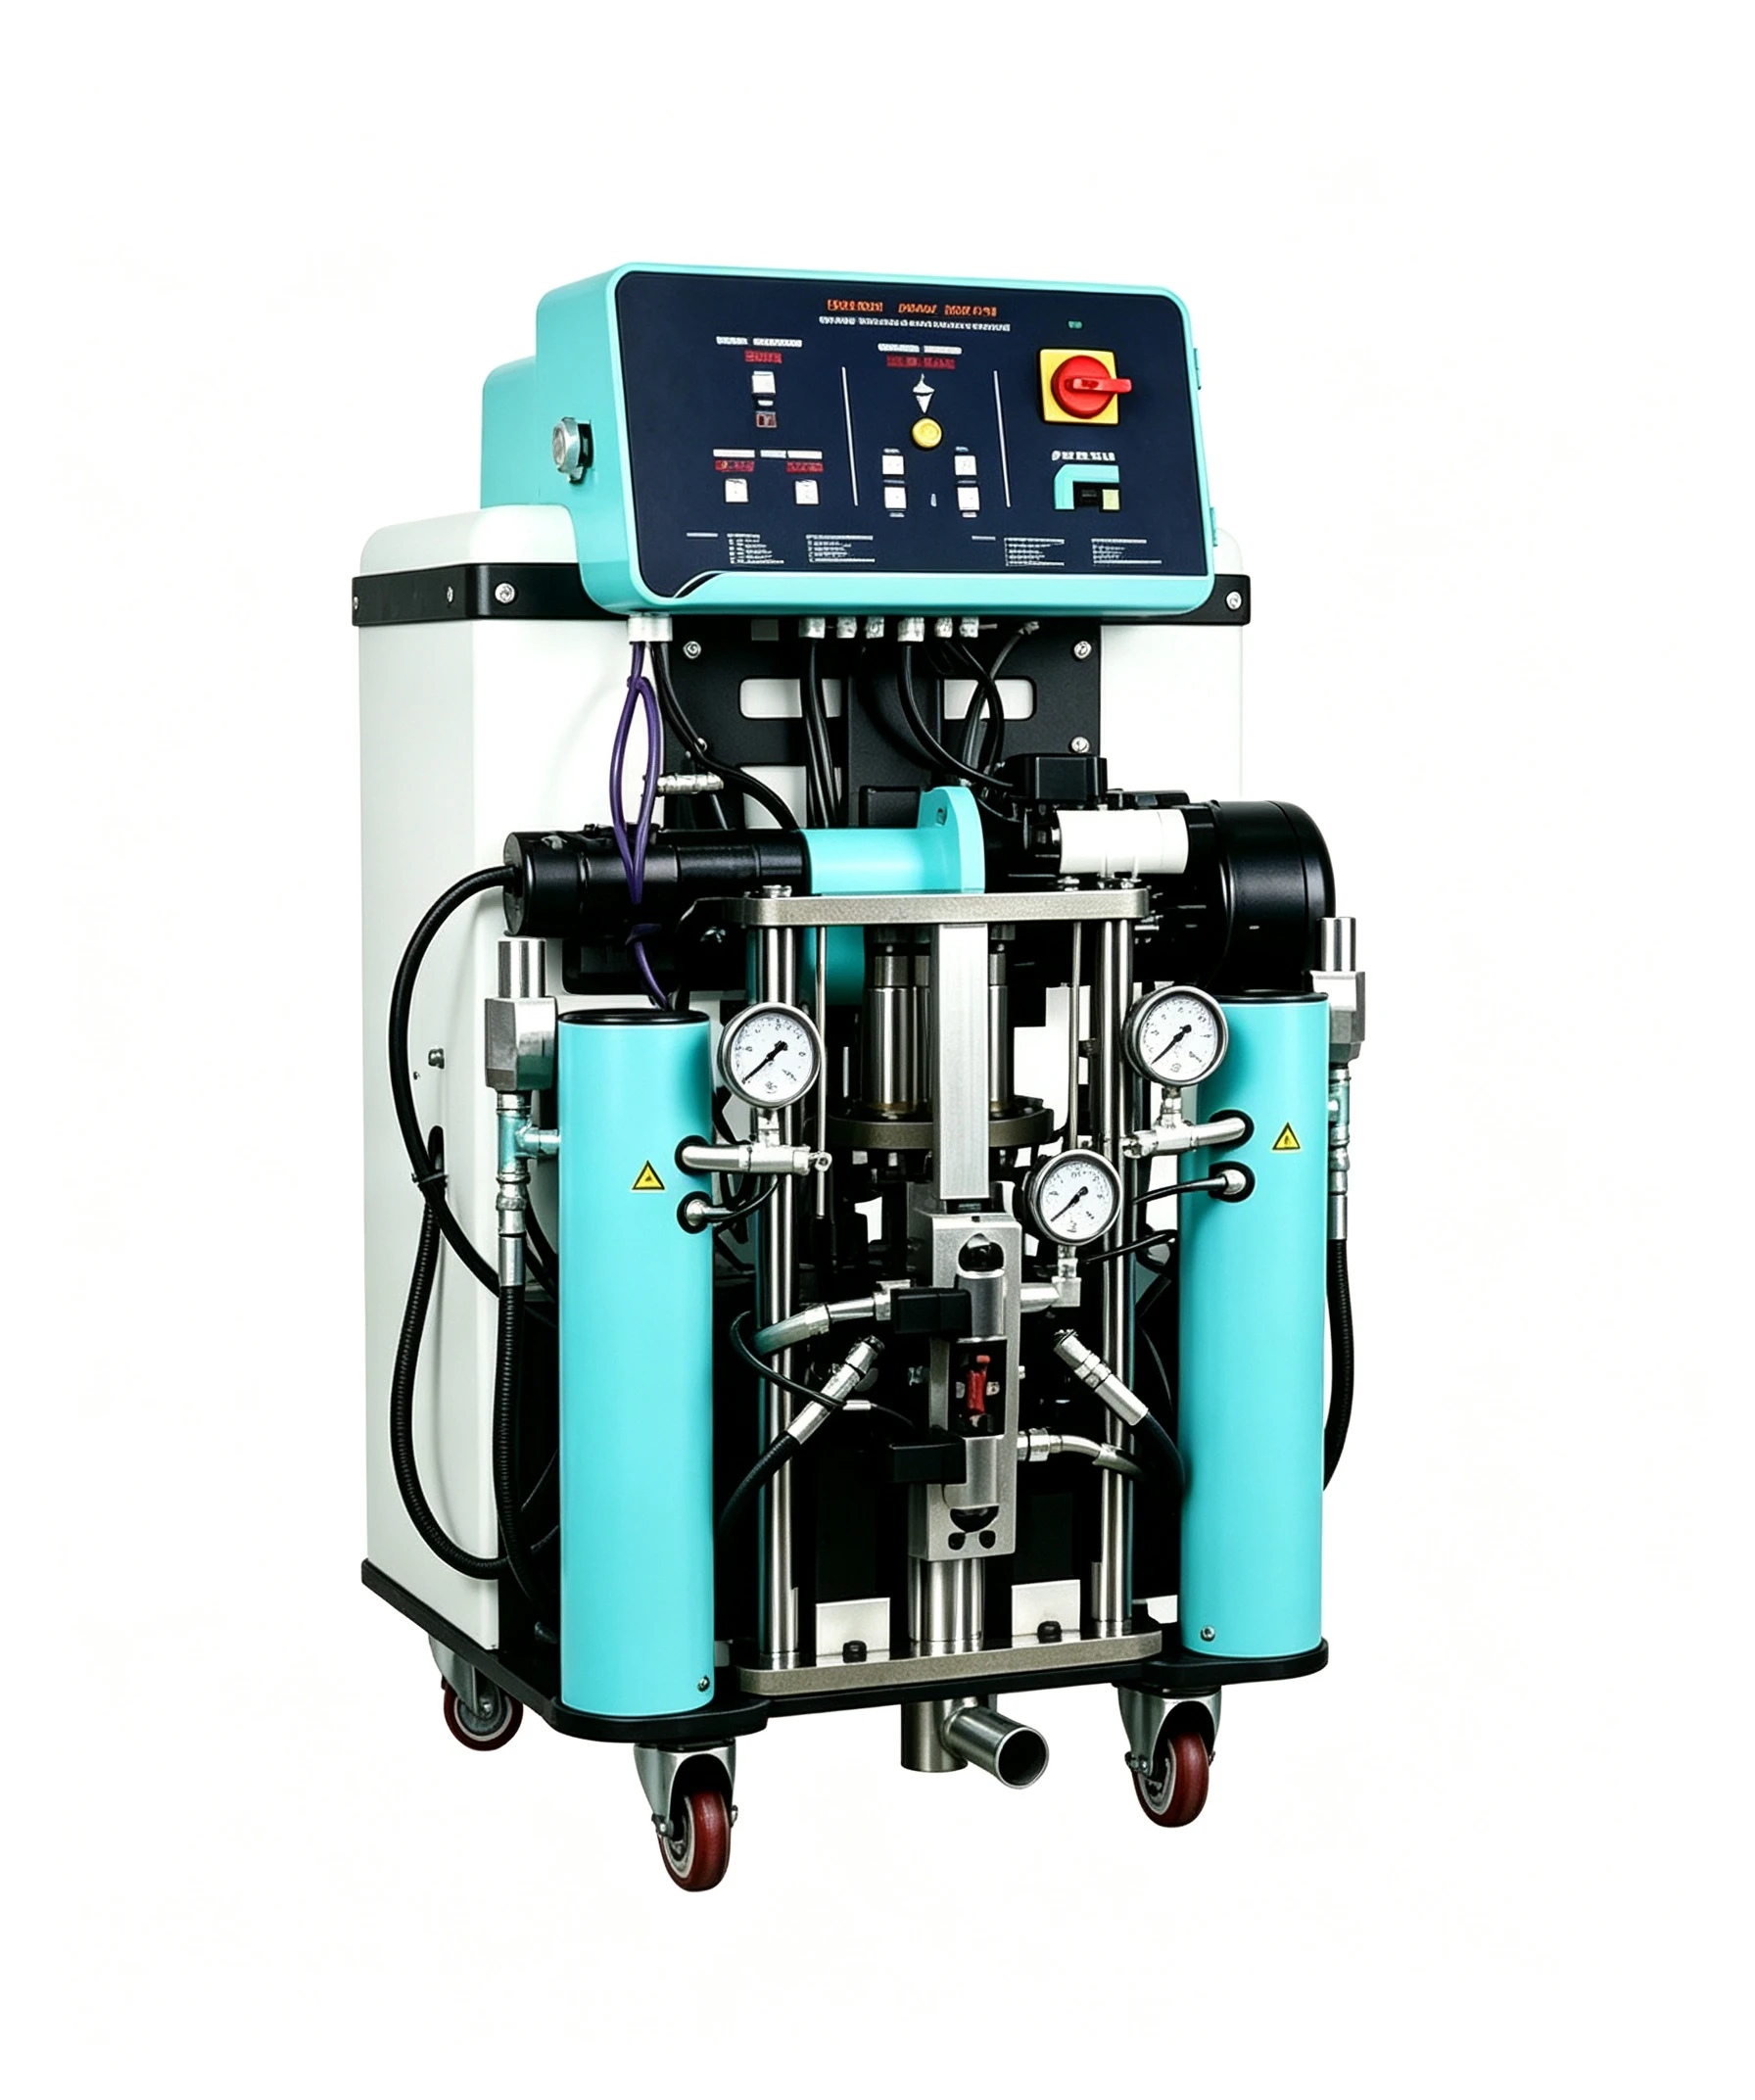
建筑防水涂层|便携式双组分高压喷涂设备
聚氨酯喷涂设备
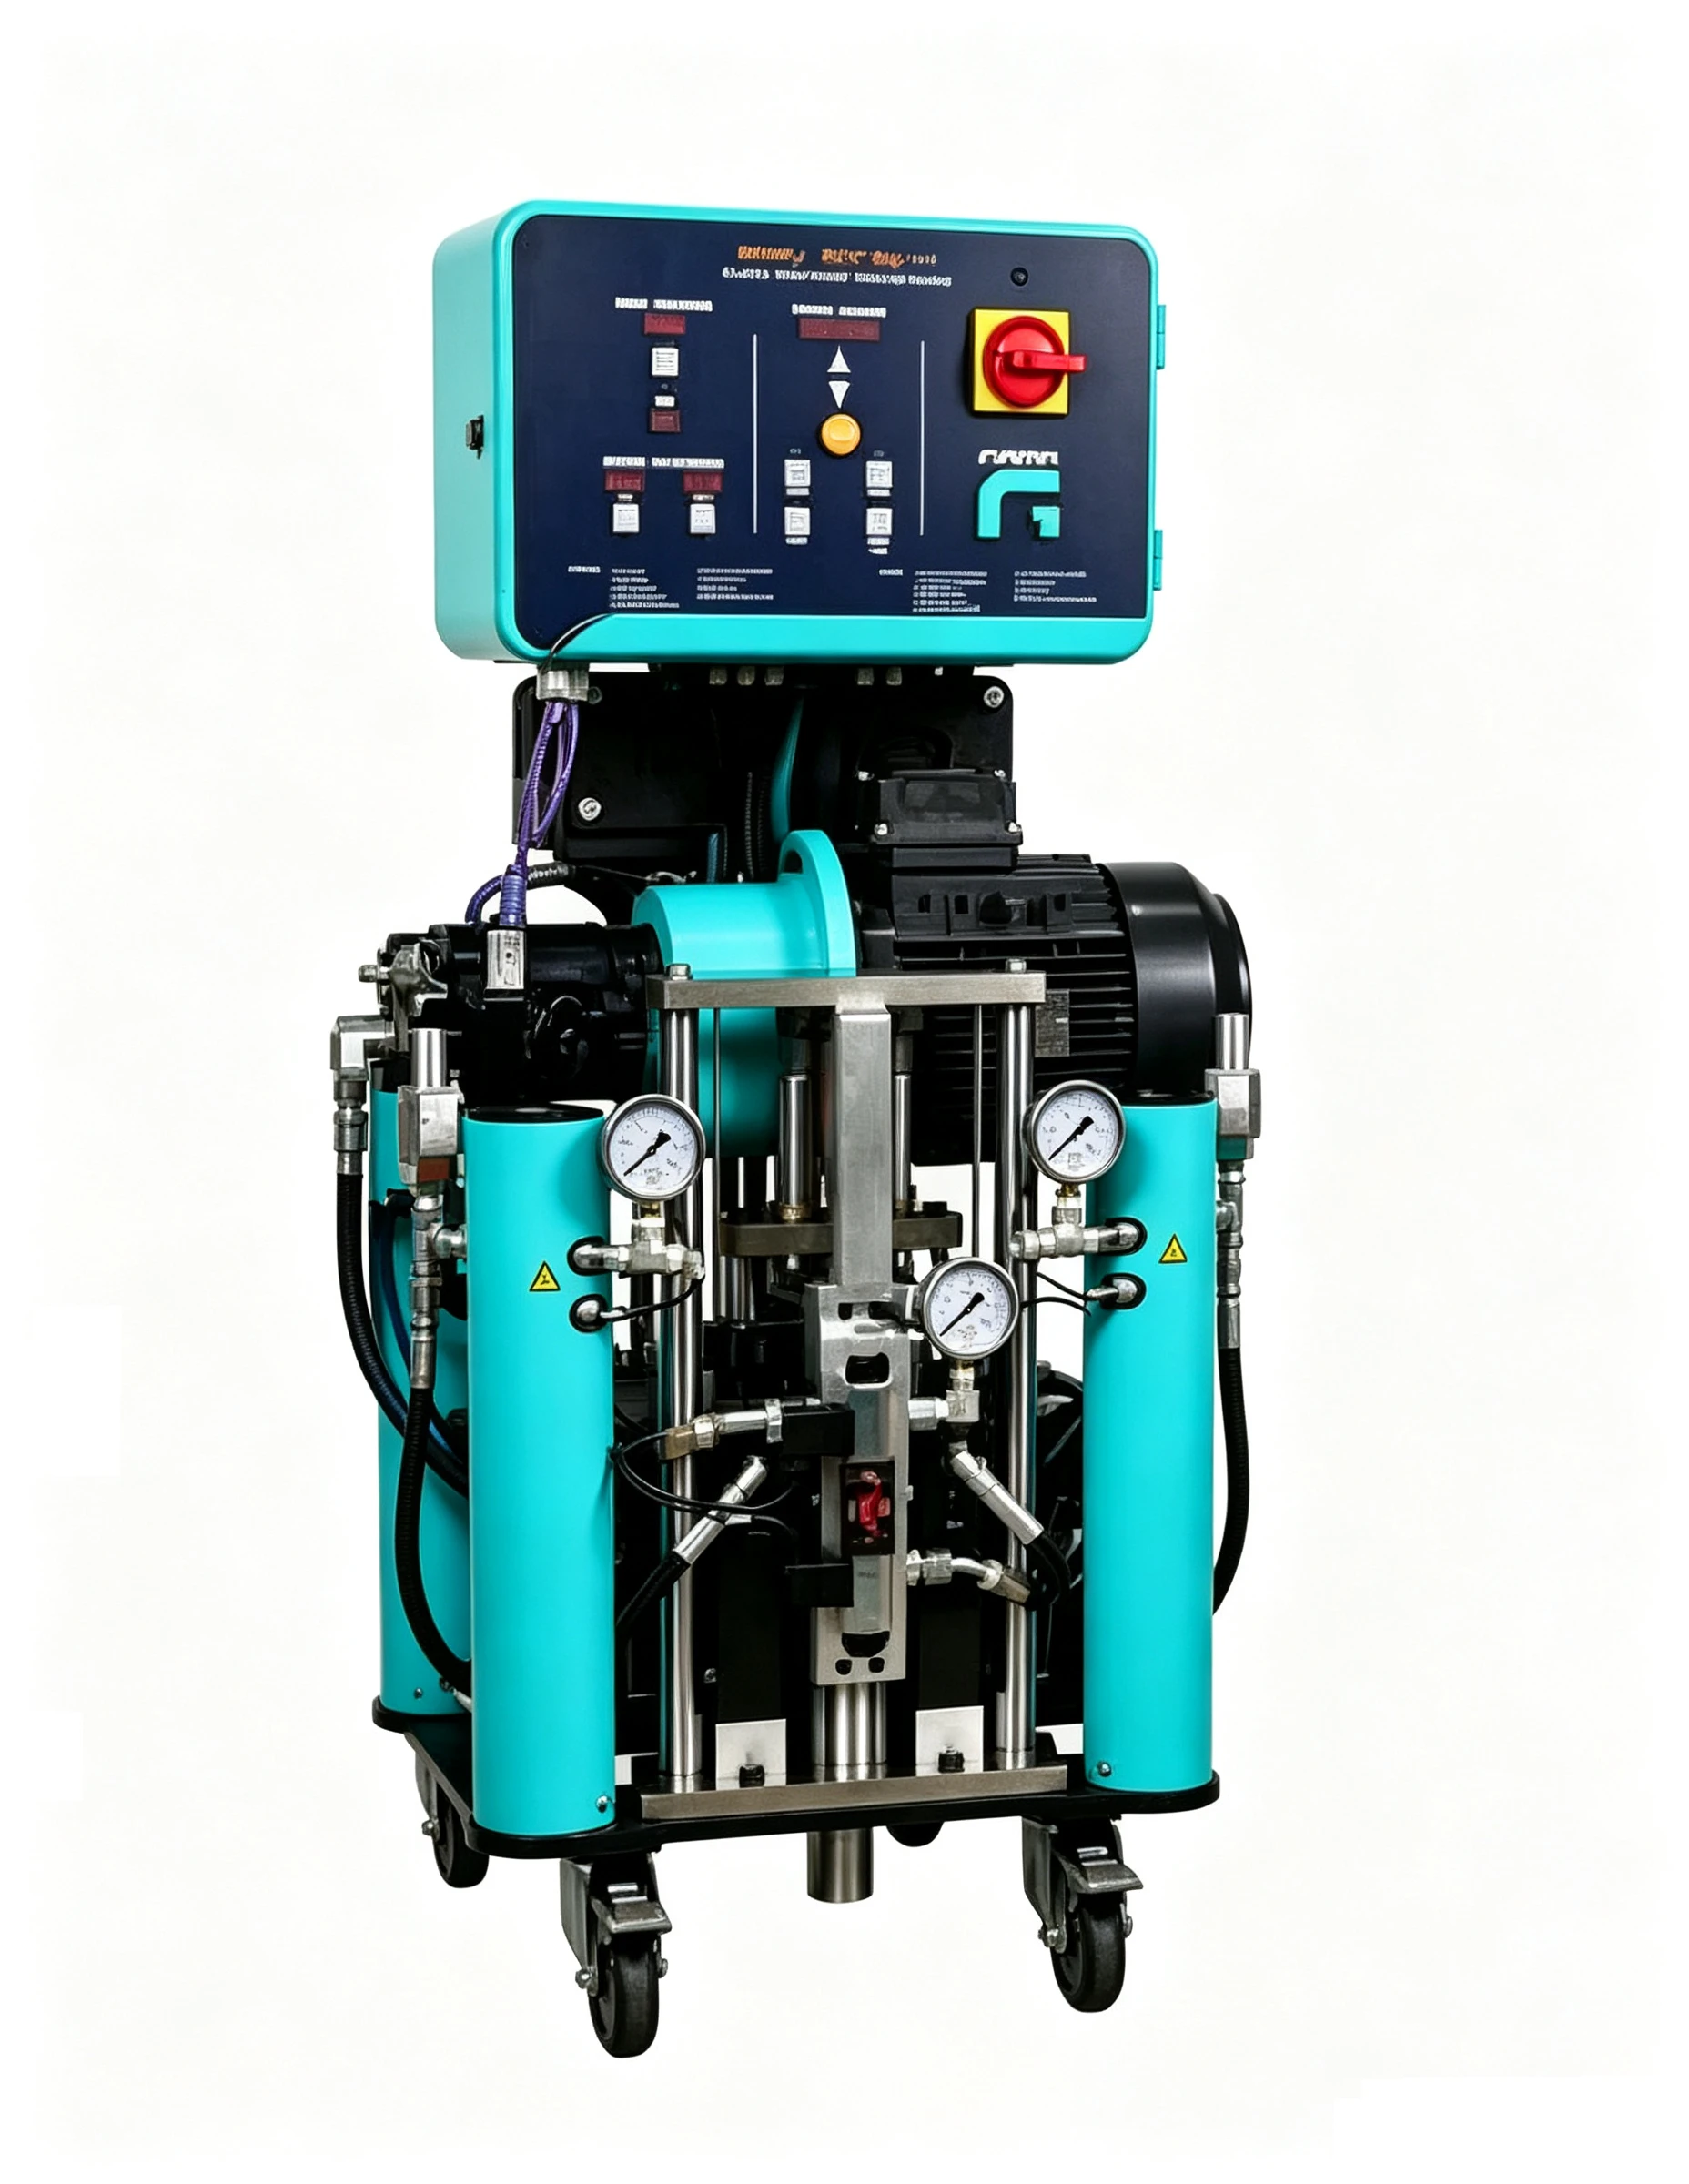
冷库闭孔保温层|高压聚氨酯喷涂比例设备
聚氨酯喷涂设备











