

很多生产负责人第一次规划浇注型聚氨酯弹性体项目时,会把低压浇注机和高压弹性体设备当成同一类机器:都能计量 A/B 料,都能混合,都能把料浇进模具。真正上线后才意识到,一台为胶辊、密封件设计的小流量低压浇注机,很难直接搬到汽车内饰、大型轻质复合构件或快速填充的高压场景;反过来,高压设备面对小克重、高粘度、需要长时间真空脱泡的弹性体浇注,也不一定比低压设备更合适。
问题通常不在机器档次,而在混合原理、流量窗口和清洗逻辑。
一、核心区别在混合头:机械搅拌与高压碰撞
低压弹性体浇注机的核心是带搅拌机构的动态混合头。A、B 两组分在较低压力下进入混合腔,由电机驱动的搅拌叶完成剪切混合。高压弹性体设备的核心是碰撞混合头:两组分被分别加压到较高压力,通过喷嘴高速射出,在混合腔内相互碰撞成雾并快速混合。
行业里通常把低压浇注机的组分压力控制在几兆帕以内,高压设备则把两组分加压到十几兆帕及以上[1]。两者最本质的区别不是外观大小,而是混合能量来源——低压靠电机搅拌,高压靠流体动能。
这也决定了它们的工艺窗口完全不同:低压设备更依赖混合头的搅拌速度和停留时间,高压设备更依赖压力、喷嘴结构和流量建立起的湍流强度。
二、流量、粘度和单件重量:各自的舒适区
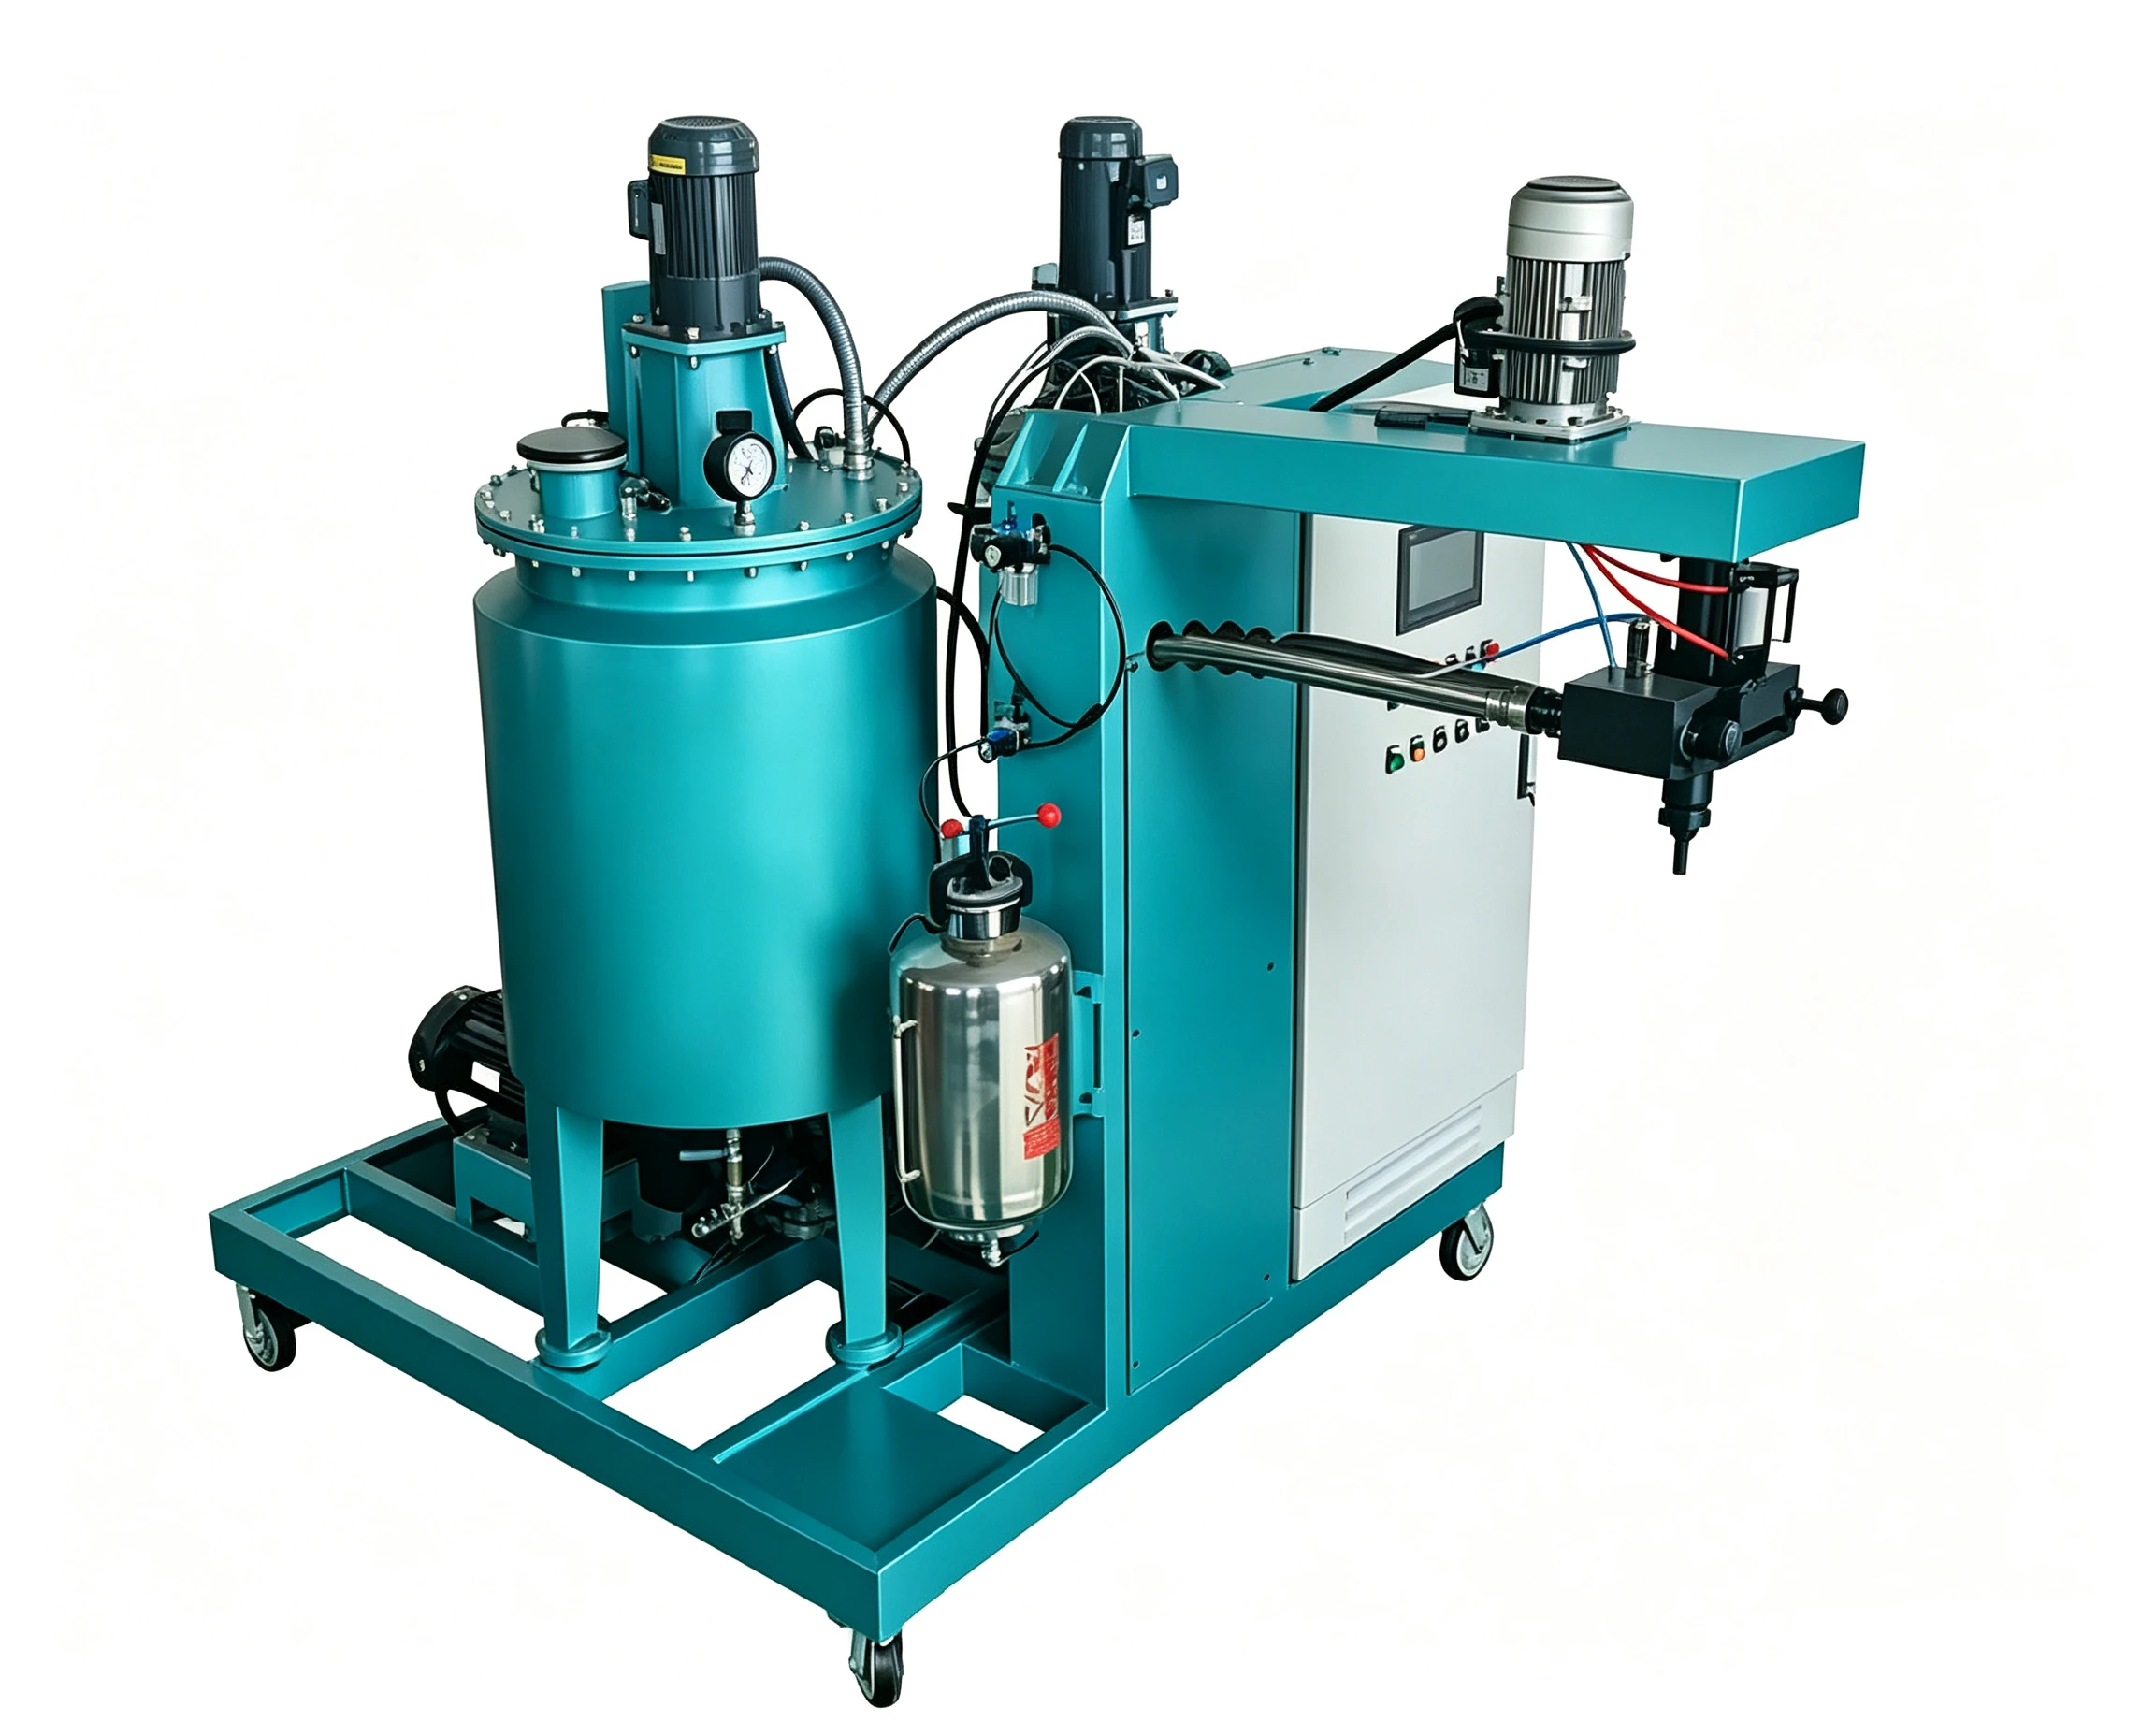
低压弹性体浇注机在小流量、小克重、高粘度体系上通常更稳。齿轮泵或柱塞泵配合动态搅拌,可以把高粘度预聚体和扩链剂慢慢混匀,流量下限也容易控制。胶辊、密封圈毛坯、小型弹性体零件、真空浇注场景,大多属于这一类。
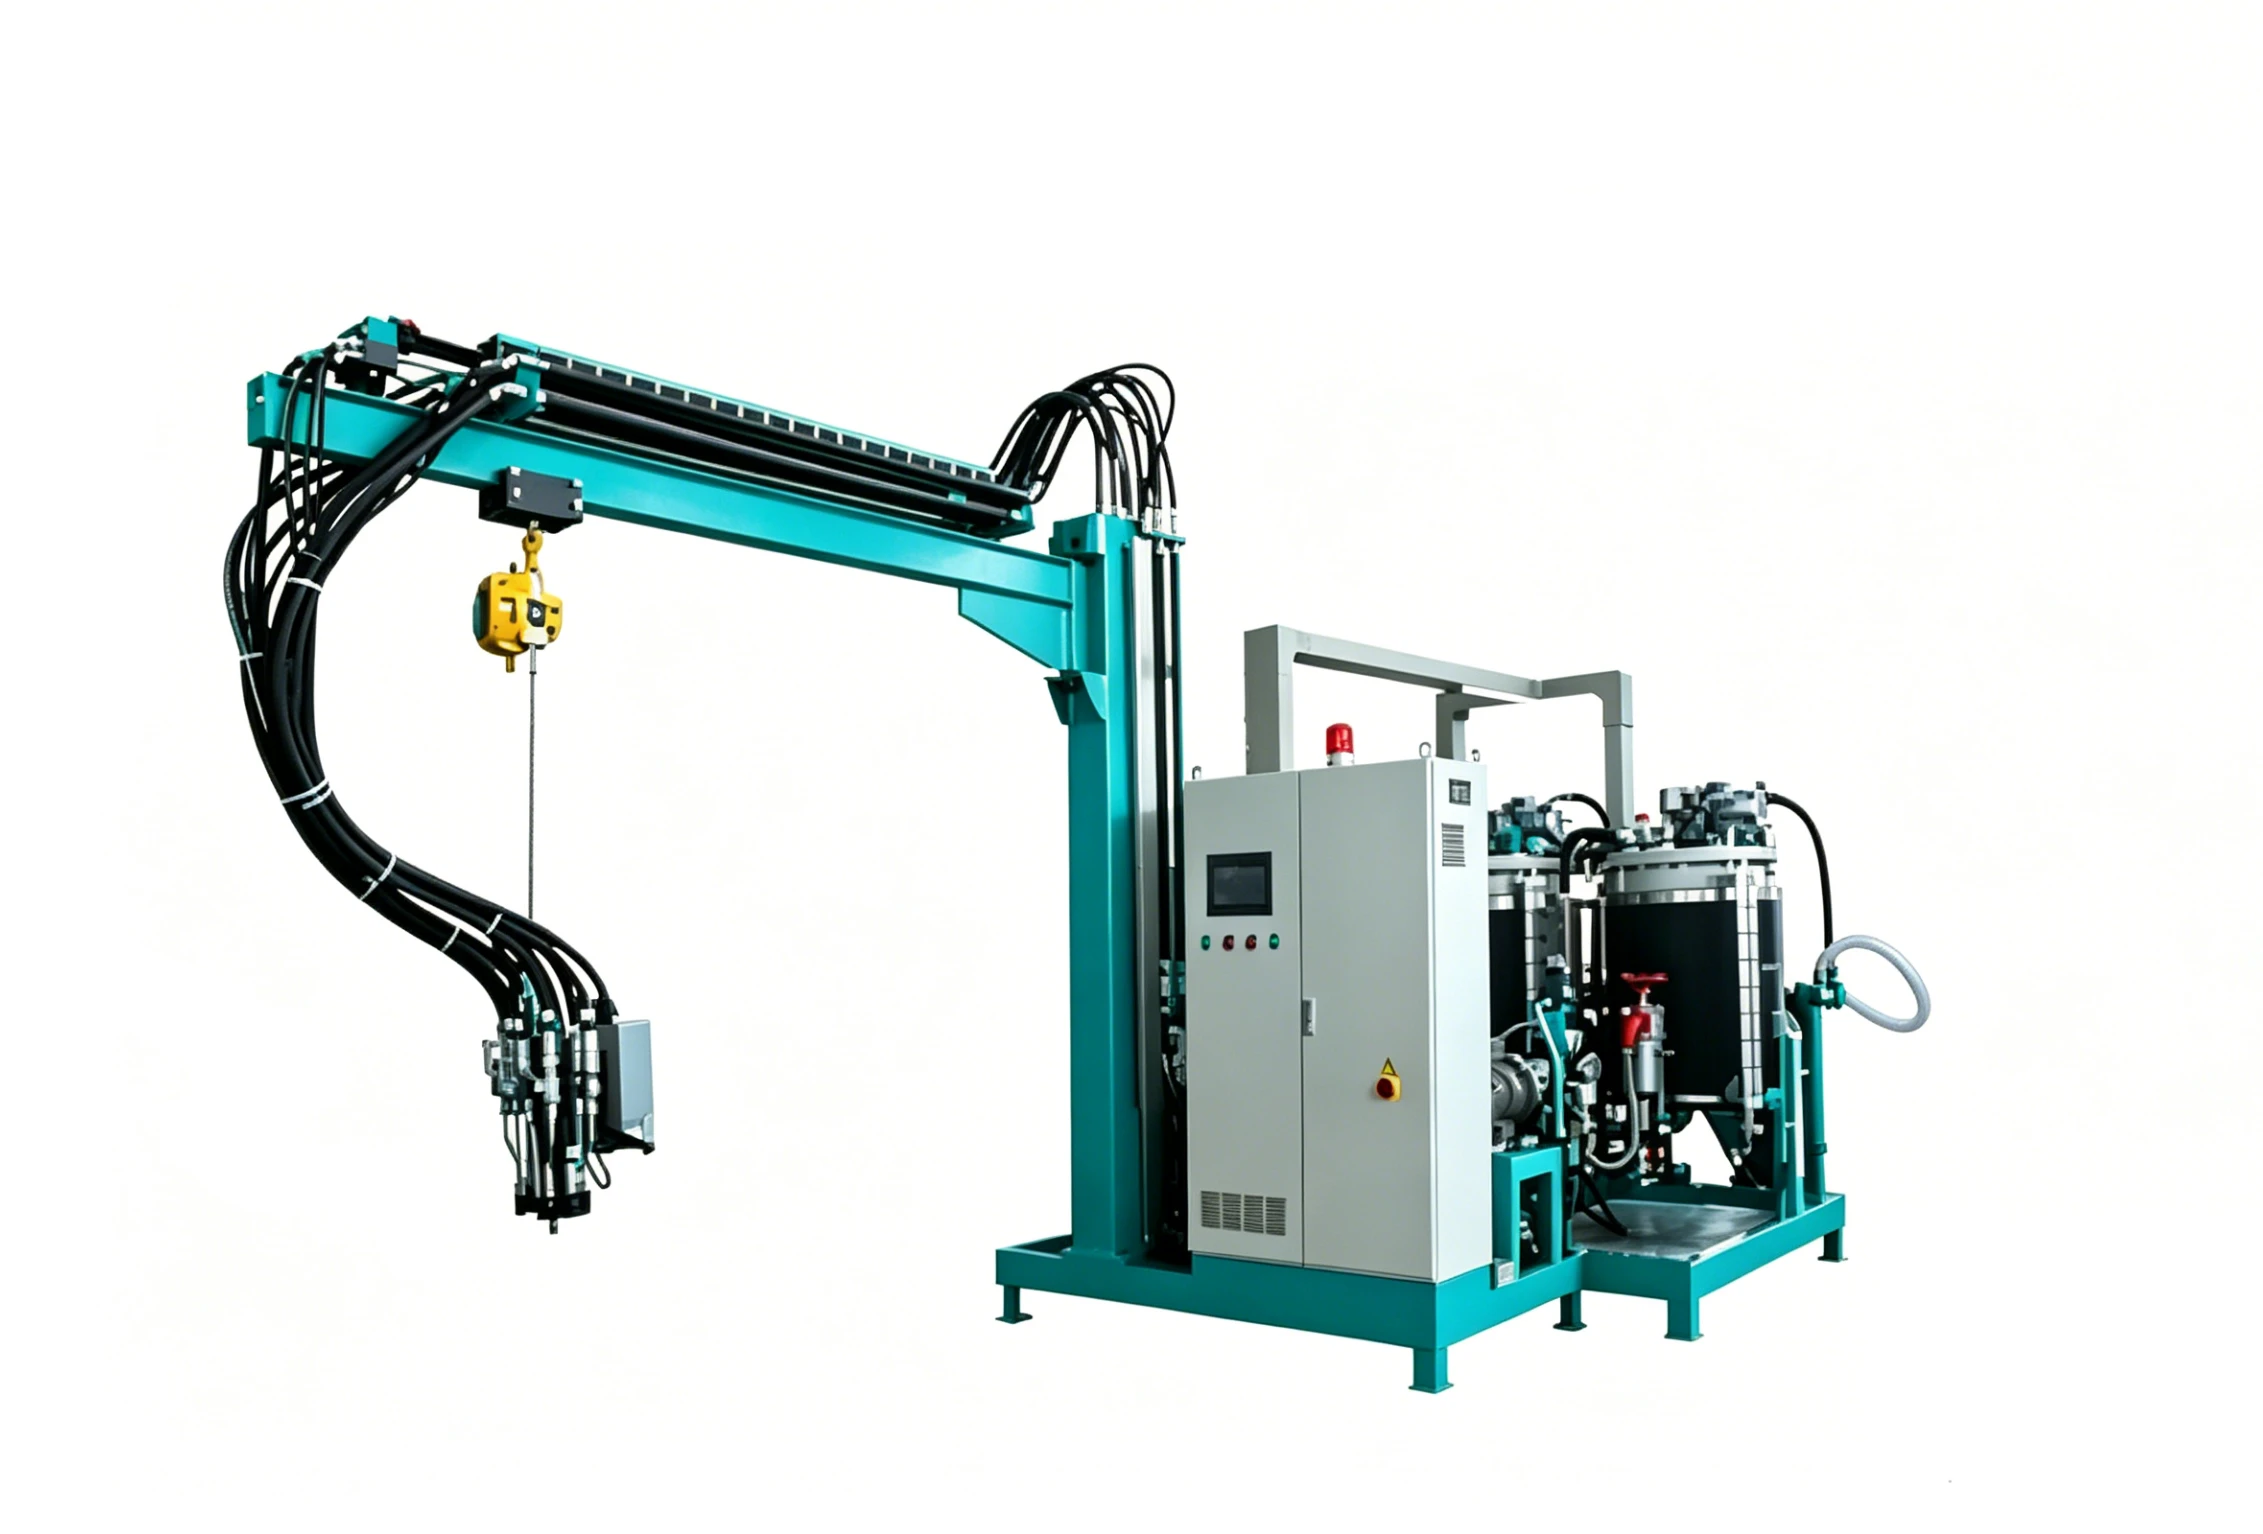
高压弹性体设备适合中等以上流量和快速填充。碰撞混合需要一定流量和压力来建立稳定的湍流,流量过小或粘度过高时,两组分不容易在极短混合腔内充分交换,反而会出现比例波动或混合不均[2]。
下面这张表可以作为一个快速判断框架,但它不是绝对的边界,最终仍要结合原料粘温曲线和模具填充速度校核。
| 对比维度 | 低压弹性体浇注机 | 高压弹性体设备 |
|---|---|---|
| 混合方式 | 动态机械搅拌 | 高压碰撞混合 |
| 组分压力 | 通常几兆帕以内 | 通常十几兆帕及以上 |
| 适合流量 | 小到中等流量 | 中等到大流量 |
| 单件重量窗口 | 小克重更可控 | 中大件和快速填充更有利 |
| 高粘度适应性 | 较强 | 需校核剪切粘度和喷嘴流动 |
| 真空脱泡配合 | 常见组合 | 相对较少 |
| 清洗方式 | 溶剂清洗或机械清洗为主 | 自清洁为主 |
| 磨蚀性填料风险 | 主要看泵、搅拌和密封件 | 主要看喷嘴、阀和高压流道 |
三、弹性体浇注的温度链为什么不能忽略
浇注型聚氨酯弹性体对气泡、粘度和反应一致性很敏感。低压浇注系统通常会把料罐、软管、泵和混合头组成一条连续温度链,并配合真空脱泡,让预聚体和扩链剂在进入模具前保持在合适的粘度和温度窗口。MDI、TDI、NDI 等不同体系对温度偏离的容忍度不同,设备配置也需要跟着变。
高压设备虽然也带温控,但它的优势在于快速混合和快速填充,混合腔内停留时间极短。很多高粘度、长凝胶时间的弹性体配方,并不一定需要高压碰撞带来的瞬间剪切,反而更需要稳定、低气泡的低压浇注流程。
因此,选型时不能只问“低压还是高压”,还要问:这个配方更怕气泡,还是更怕填充速度不够。
四、清洗、填料和维护:低压看溶剂,高压看流道
低压浇注机在换料、停机和批次切换时,往往需要溶剂或机械清洗,尤其是混合头内部有搅拌机构,残留料容易在死角处固化。对高粘度、快固化的弹性体体系,清洗频率和溶剂成本必须提前算进日常运行。
高压设备的混合头通常采用自清洁结构,利用高速料流或清洗活塞把混合腔残料推出。但这并不意味着高压设备不需要维护:含填料、膨胀石墨、色浆或颗粒的体系,在高压喷嘴、节流孔和循环回路里的磨损与堵塞风险会更集中[2]。

如果体系含磨蚀性填料,低压和高压都要做耐磨选型,但关注点不一样:低压重点看搅拌轴、密封和泵送部件,高压重点看喷嘴、阀芯和高压循环回路。
五、选型清单:先回答六个问题
在比较具体机型之前,建议先把下面六个问题理清:
- 单件浇注重量范围是多少?最轻和最重的件各是多少克?
- 原料在操作温度下的粘度范围是多少?
- 是否含填料、色浆、膨胀石墨或其他第三组分?
- 是否需要真空脱泡,脱泡时间要预留多少?
- 目标节拍和日产量是多少?
- 换料频率和清洗停线时间可以接受多少?
如果这些数据还不完整,或者材料仍在小试阶段,可以把配方、粘度和节拍发到 info@chinahaifeng.com。我们通常先做工艺窗口校核,再判断路线该走低压还是高压,而不是直接对着设备目录选功率。
结束与咨询
需要设备方案或工艺验证时,建议提供以下信息:材料体系、单件浇注重量、脱模节拍、是否含填料、厂房条件。海峰(Haifeng Polyurethane Machinery)按低压与高压两条路线做非标定制,会先判断混合原理是否匹配,再给计量精度、温控链和清洗方案。
咨询邮箱:info@chinahaifeng.com
WhatsApp:86 13566296633
常见问题
低压浇注机能不能直接做高压发泡制品?
大多数情况下不能直接替代。低压动态混合头没有高压碰撞混合的喷嘴结构和自清洁逻辑,填充速度和混合能量也不同。如果只是短期试制,材料体系又恰好适合,可以做工艺验证,但不建议直接在低压设备上批量生产高压发泡类制品。
无溶剂弹性体用低压还是高压?
取决于粘度、单件重量和脱泡要求。高粘度、小流量、需要真空脱泡的无溶剂弹性体,低压浇注通常更可控;如果流量足够大、粘度允许,并且产品需要快速填充,可以再评估高压混合方案。
含填料或膨胀石墨的体系一定不能用高压碰撞混合吗?
不是绝对不能用,但风险更高。粉体或颗粒容易在高压喷嘴、节流孔和阀芯处造成磨损或堵塞。低压系统也并非天然免疫,搅拌轴和泵送部件同样要防磨蚀。关键是先做材料耐磨性评估,再决定设备和材质。
小批量实验室应该先上低压还是高压?
如果以配方研发、小克重试制为主,低压浇注机通常更灵活,变量更容易控制。高压设备需要一定流量才能形成稳定碰撞混合,小流量下反而不容易判断混合质量。
从低压转高压,最需要重新确认什么?
重点确认操作温度下的粘度、流量范围、单件重量、模具填充速度和清洗停线需求。不要默认原有配方和工艺参数可以直接平移,压力、喷嘴和混合腔的变化会影响比例稳定性和产品一致性。
参考文献
[1] G. Oertel, Polyurethane Handbook, Munich: Carl Hanser Verlag, 1994.
[2] M. Szycher, Szycher’s Handbook of Polyurethanes, 2nd ed., Boca Raton: CRC Press, 2012.
[3] ISO 14900-1:2001, Plastics — Polyols for use in the production of polyurethanes — Part 1: Designation system.
[4] ISO 14896:2009, Plastics — Polyurethane raw materials — Determination of isocyanate content.













