

计量系统选错混合方式,通常不是精度不够,而是把一种混合原理放在了错误工艺里。动态混合和静态混合都属于低压聚氨酯计量设备中的连续或批次混合方案,但二者的适用边界由粘度、填料、流量范围、清洗方式和反应速度共同决定。只看“混合均不均匀”选型,往往会在连续生产阶段被清洗频次、压力波动和磨损问题反噬。
先把混合方式与系统类型对齐
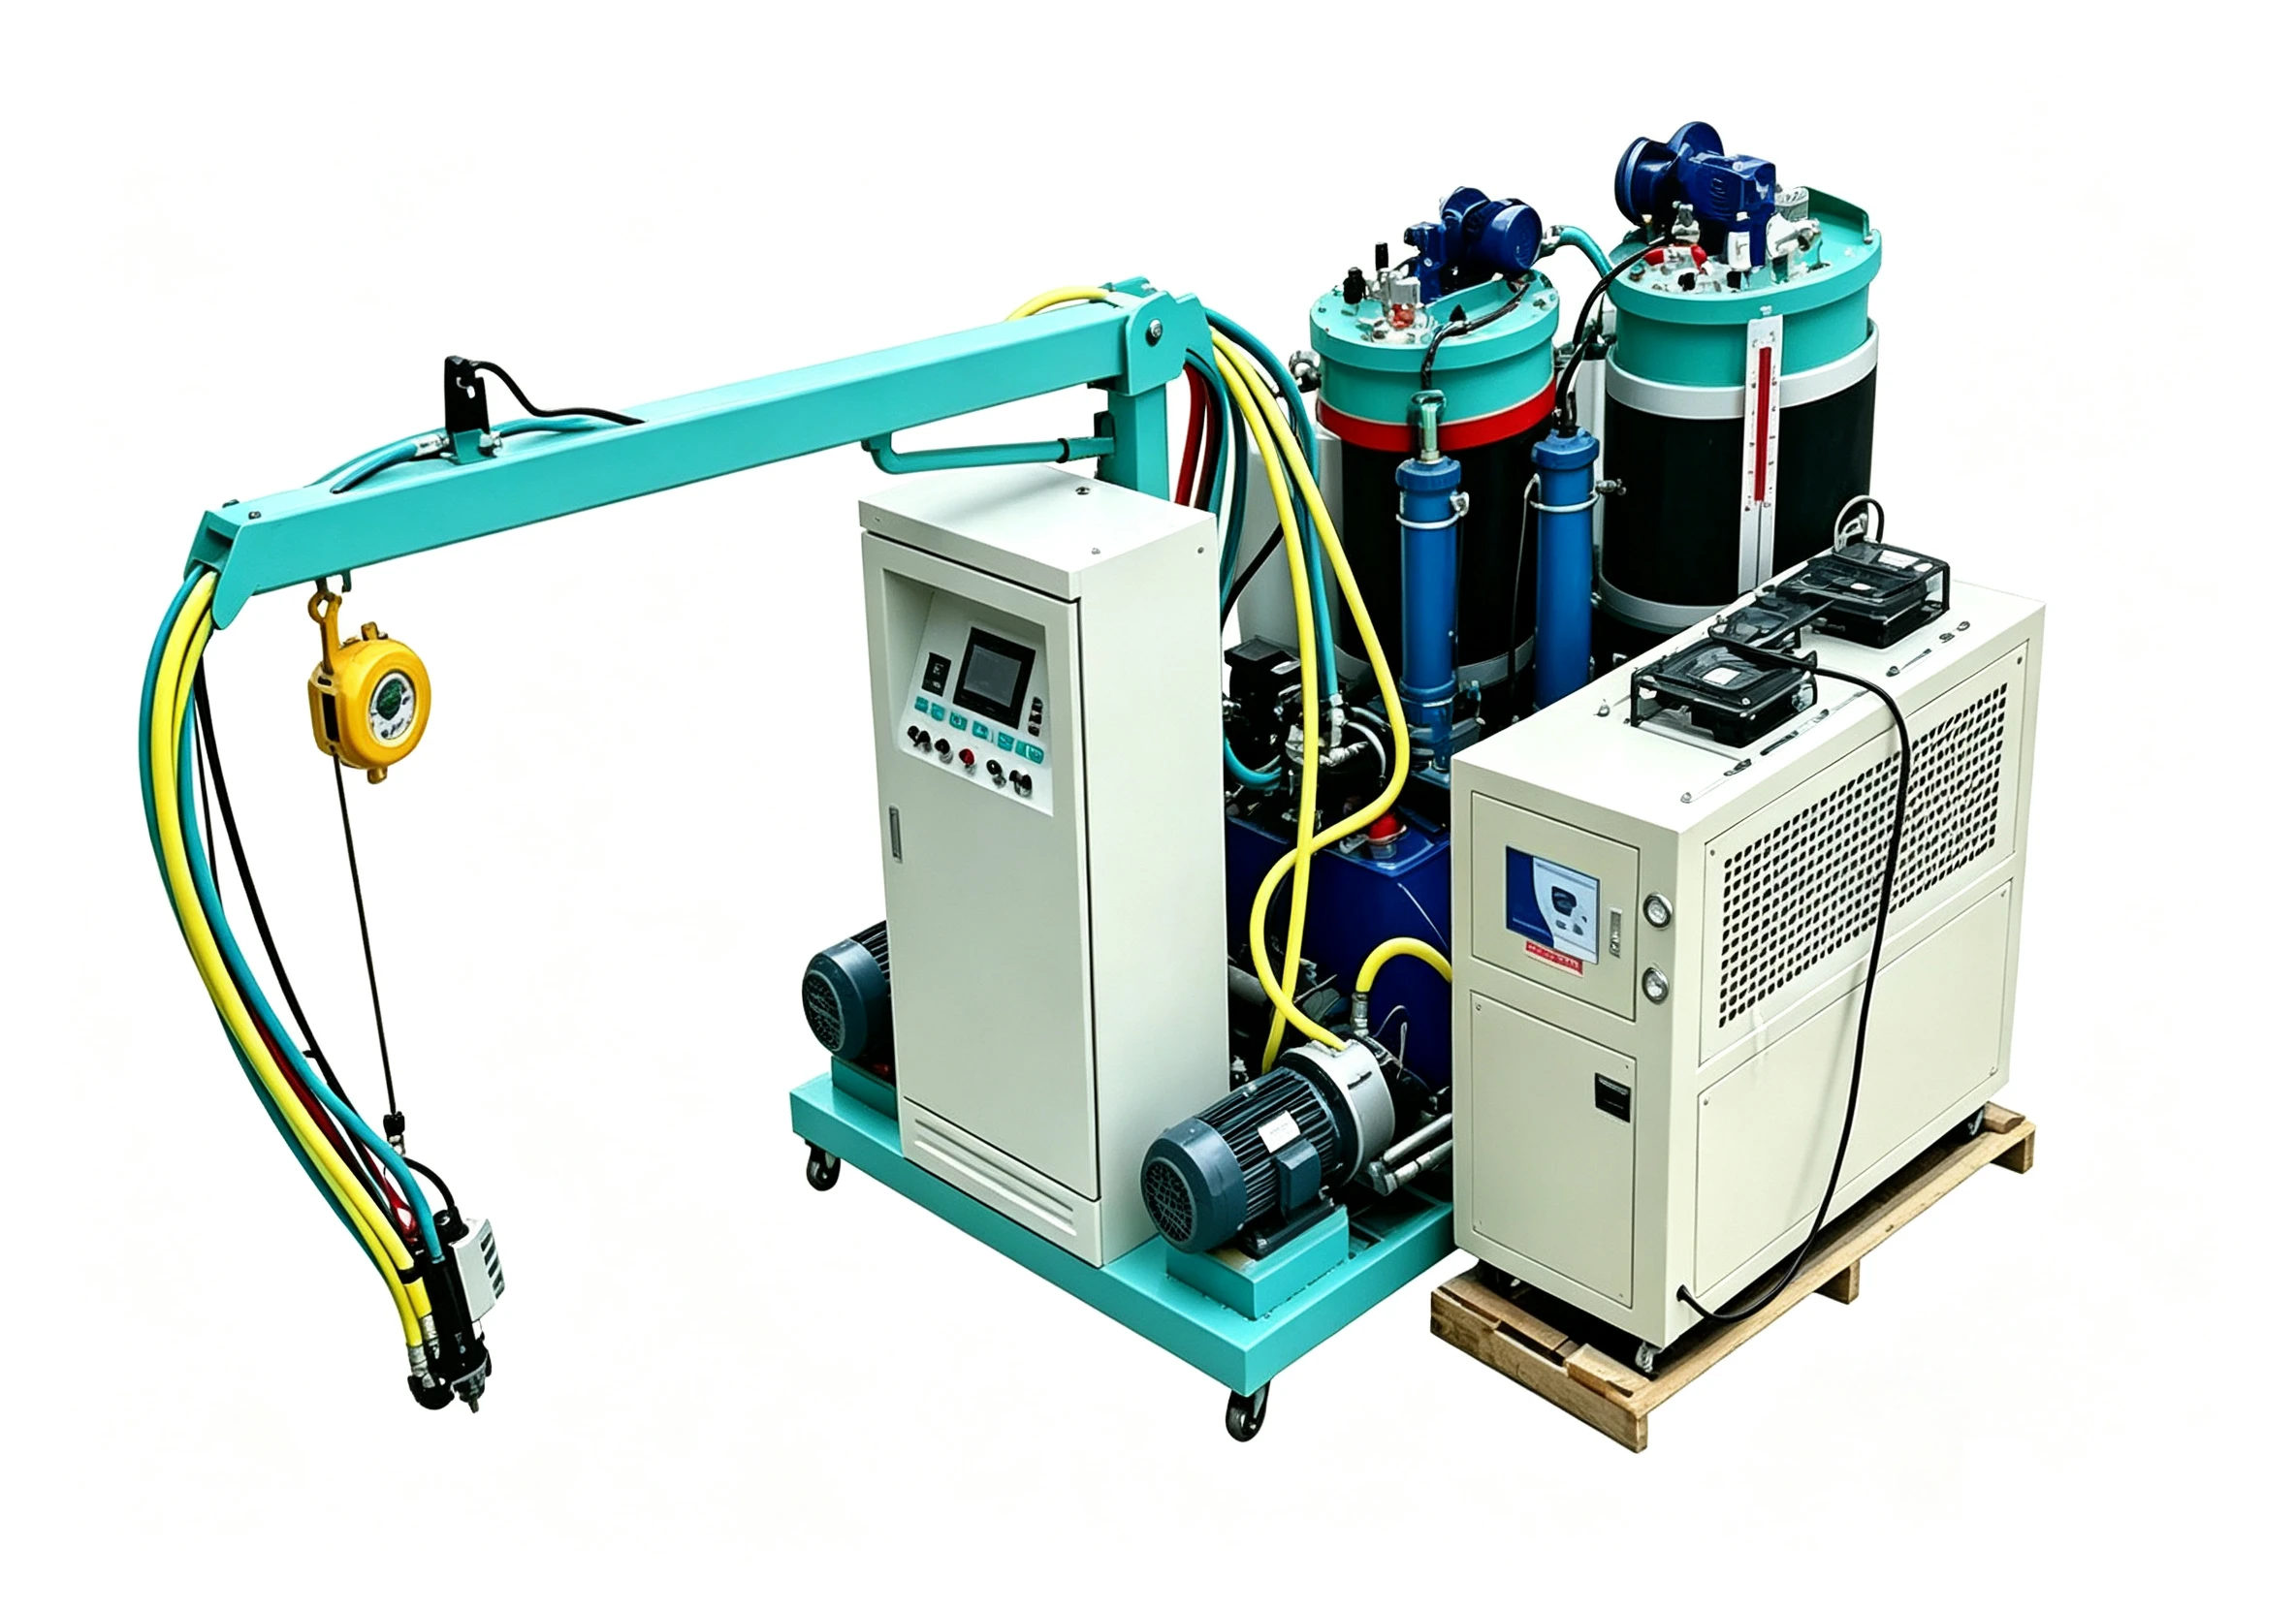
聚氨酯高压发泡机使用的是碰撞混合:A、B料在高压下从喷嘴射出,通过高速对撞完成混合,属于自清洁式混合头。本文讨论的动态混合与静态混合,主要对应低压聚氨酯计量系统,例如浇注型弹性体、低压发泡、涂布、灌封、密封和现场垫圈等工艺。
在这个前提下,动态混合与静态混合的差异不是“谁更先进”,而是混合能量来源和停留时间控制方式不同。
动态混合:强制剪切,适合高粘度和含填料体系
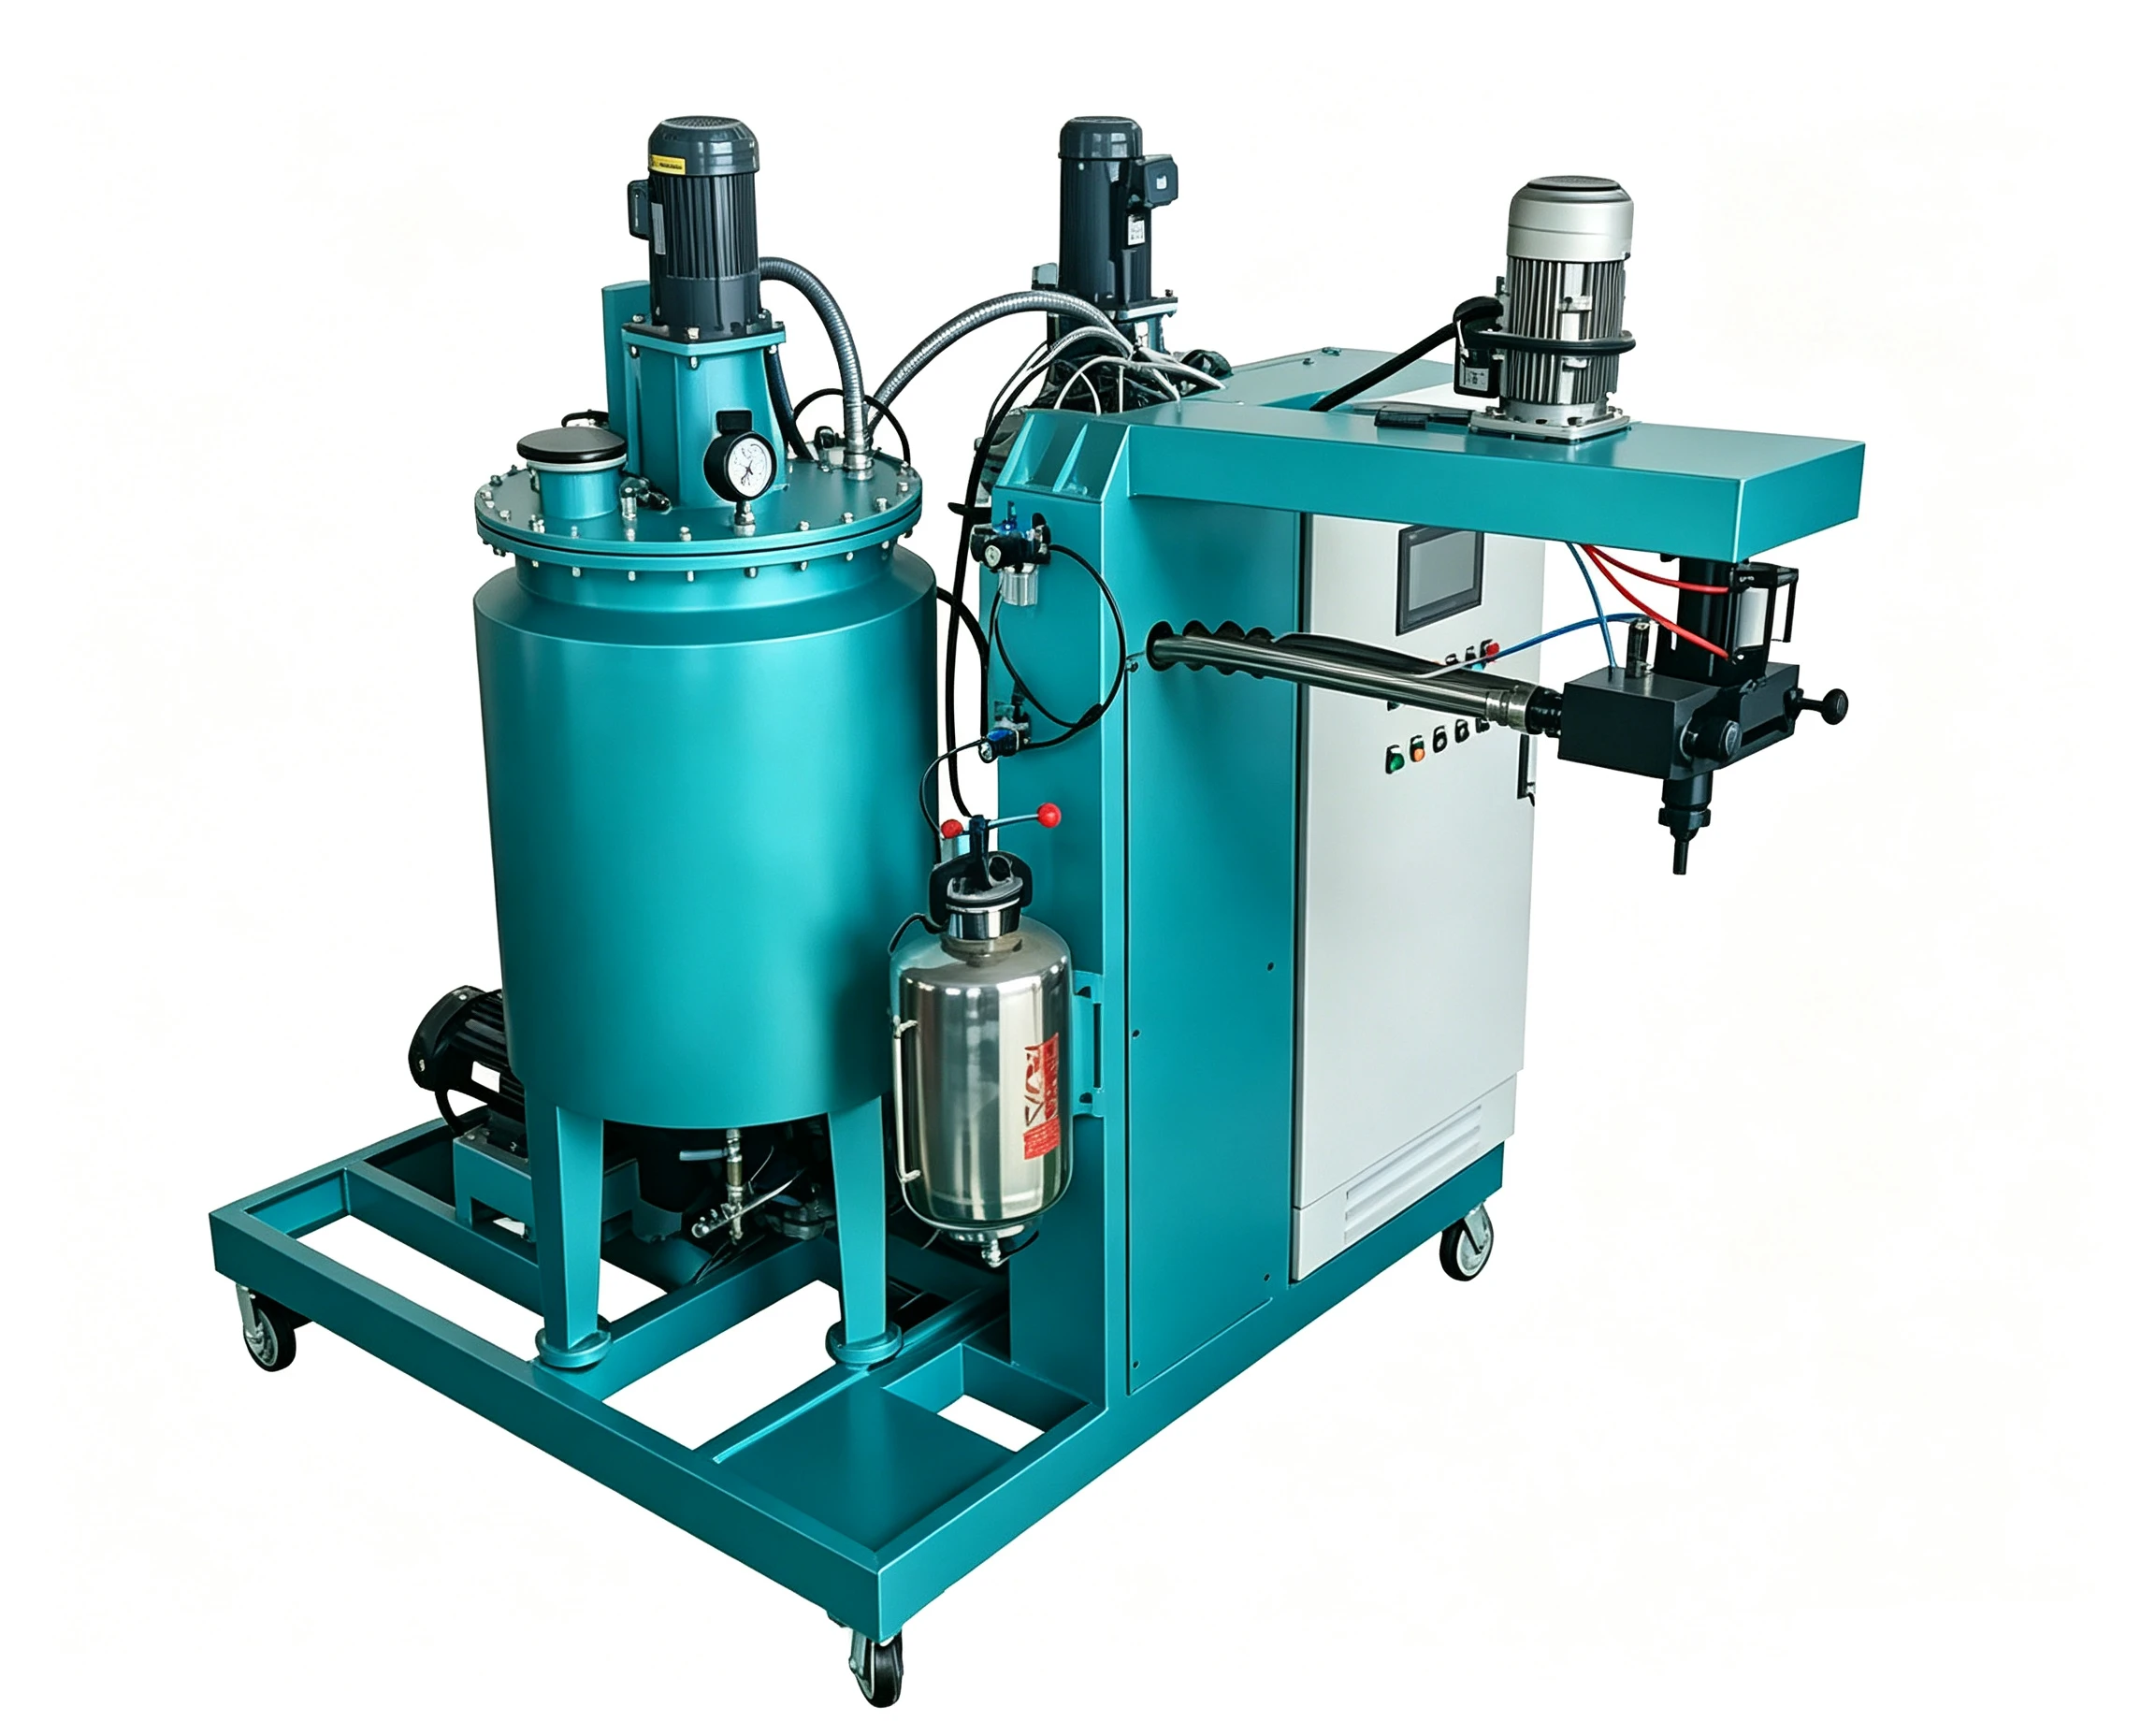
动态混合头由电机驱动转子、搅拌叶或螺旋元件,在混合腔内对A、B料进行强制剪切。混合质量不仅依赖流量,还依赖转速、混合腔容积和停留时间。因为搅拌能量可以独立于流量输入,动态混合对高粘度、含填料、纤维增强或磨蚀性体系更友好。
代价也很直接:存在动密封、机械磨损和死角。聚氨酯在缝隙中固化后,会导致转子卡滞、混合腔压力升高,因此动态混合头通常需要配合溶剂或压缩空气清洗。
静态混合:固定元件分流,适合清洁、连续、低维护工艺
静态混合管内部没有运动部件,A、B料在压力推动下流经固定混合单元,反复被分割、翻转、再合并。混合效果由流量、粘度、混合单元数量和管径决定。
静态混合的优势在于没有动密封,残留量低,维护少。对于清洁型、低至中等粘度、无大颗粒填料的聚氨酯涂布、灌封、密封等连续工艺,一次性静态混合管可以明显降低交叉污染和清洗工作量。
四个选型边界,比“能不能混”更重要
边界一:粘度和填料
填料是动态混合与静态混合的第一个分水岭。静态混合管依靠固定流道反复分流,一旦体系含大颗粒填料、纤维或磨蚀性粉末,混合单元容易堵塞、磨损,压降还会随时间上升。动态混合虽然也存在磨损,但可以通过更换耐磨转子和混合腔内衬来控制,更适合膨胀石墨、三聚氰胺、碳酸钙或短切纤维等体系。
需要强调:混合器不能纠正比例错误。无论动态还是静态,A/B比例偏差由计量泵、闭环控制和流量反馈决定。混合器只能把已经按目标比例送入的物料混匀,不能补偿泵的脉动或流量漂移。
边界二:流量与配比范围
静态混合管的几何结构通常按一个较窄的流量区间设计。当线速大范围调整时,物料在管内的停留时间和剪切次数都会变化,混合质量可能下降。动态混合头可以通过调整转速来补偿部分流量变化,使其在较宽流量窗口内保持更稳定的混合效果。
因此,固定节拍、固定涂布宽度的连续工艺,静态混合可以做得很好;而需要频繁调速、批量差异大的产线,动态混合的适应范围更宽。
边界三:清洗与换料频率
频繁换色、换配方的聚氨酯涂布或点胶工艺,静态混合管通常只需更换混合管芯,停机时间短,交叉污染风险低。动态混合头则需要溶剂或压缩空气清洗,还要检查密封和残留死角。
反过来,如果是大批量单一配方、连续运行时间长的产线,动态混合头虽然前期清洗工作量更大,但一旦确认清洗程序可靠,停机次数反而可能少于频繁更换静态管芯。这个边界不是技术优劣,而是换料频率和清洗成本之间的计算。
边界四:反应速度与停留时间
A/B料一旦接触就开始反应。混合腔或混合管内死体积越大,物料停留时间越长,越容易在设备内部凝胶。静态混合管通常残留体积小,适合短操作时间体系;动态混合头如果设计不当,死角多,快速固化体系会在腔内结皮。
对于凝胶时间较短的聚氨酯体系,选型时要先确认混合腔容积、清洗节拍和物料在混合器内的最长停留时间,而不是只确认标称流量。这里没有通用的“动态好还是静态好”,必须按配方操作时间倒推。
默认选型判断表
| 工艺特征 | 优先考虑 | 原因 |
|---|---|---|
| 清洁、无填料、低/中粘度、固定流量 | 静态混合 | 无动密封,维护少,压降可控 |
| 高粘度、含填料或纤维、磨蚀性体系 | 动态混合 | 强制剪切,更适合高粘含填料配方 |
| 频繁换色、换配方、小批量 | 静态混合或可更换管芯 | 换芯快,交叉污染低 |
| 单一配方、长时间连续生产 | 动态混合 | 混合窗口可调,连续运行能力好 |
| 快速固化、短操作时间 | 按腔体容积和清洗设计判断 | 两种都可能适用,关键是死体积与清洗节拍 |
如果当前配方同时存在填料、高粘度和宽流量范围,单一参数就很难判断。建议把A/B料的粘度、填料类型和粒径、流量范围、单次出胶量、凝胶时间整理成一张参数表,再对照混合腔容积和清洗方式做计算。参数不完整时,无论选动态还是静态混合,都可能把试产时的“能混”放大成量产时的批量波动。参数表可发送至 info@chinahaifeng.com,标题注明“混合方式选型”,工程师会按计量、混合和清洗三个维度给出边界判断。
常见选型误区
误区一:认为静态混合就是低端方案。 静态混合的优势是低维护、低残留,适合特定工艺;它不是替换动态混合的廉价方案,而是另一种适用边界。
误区二:把高压碰撞混合的逻辑套用到低压动态混合。 高压混合头依赖压力平衡和高速对撞,低压动态混合依赖机械剪切,两者对压力、流量和清洗的要求完全不同。
误区三:只按流量选混合头,不计算停留时间和清洗节拍。 流量只是入口条件,真正决定设备能否连续运行的是物料在混合器内停留多久、多久清洗一次。
误区四:把“能混”当成“稳定混”。 选型验证应覆盖最低流量、最高流量、最低粘度和最高填料含量,而不是只用一种标准工况试料。
先确认工艺边界,再把设备参数锁进技术协议
动态混合与静态混合的选择,最终要回到可验证的工艺参数。建议在技术协议阶段至少确认以下内容:
- A/B料品名、粘度及温度-粘度曲线
- 是否含填料,填料类型、粒径和添加量
- 总流量范围、配比范围、单次出胶量或节拍
- 凝胶时间或操作时间
- 清洗方式、换料频率、连续运行时长
- 现场溶剂、压缩空气、冷却水条件
海峰(Haifeng Polyurethane Machinery)作为中国聚氨酯浇注机行业标准起草单位,在低压计量、混合头和连续产线集成方面处理过不同粘度、填料和清洗条件下的选型问题。需要确认动态混合与静态混合边界时,可将上述参数发送至 info@chinahaifeng.com,或通过 WhatsApp:86 13566296633 直接沟通。设备选型不应从“哪种混合方式更好”开始,而应从“哪种方式在你的工艺窗口内更稳定”开始。
常见问题
聚氨酯低压计量设备上,动态混合和静态混合哪种混合更均匀?
没有绝对答案。对于清洁、无填料、中低粘度体系,静态混合在合适流量区间内可以达到良好的均匀度;对于高粘度或含填料体系,动态混合的强制剪切通常更容易维持稳定混合质量。均匀度必须结合配方、流量和粘度范围评价。
含填料的聚氨酯体系一定不能用静态混合吗?
不一定,但风险更高。颗粒粒径小、含量低、流动性好的体系可以试静态混合;颗粒大、含量高或磨蚀性强的填料,静态混合管容易堵塞和磨损,动态混合更可靠。
动态混合头必须用溶剂清洗吗?
多数情况下需要溶剂、清洗液或压缩空气清洗。具体取决于混合头设计、配方反应速度和停机间隔。连续运行且物料未固化时可减少清洗频率,但在停机或换料前必须清除腔内残留。
高压发泡机的混合头属于动态混合吗?
不属于。高压发泡机使用碰撞混合,依靠A/B料高速对撞实现混合,混合头通常具有自清洁功能。动态混合主要指低压设备中的电机驱动机械混合。
换色频繁的聚氨酯涂布线,应该选动态还是静态混合?
一般优先考虑静态混合或可更换管芯方案,因为换色时更换混合管比清洗动态混合头更快,交叉污染更低。如果体系含填料或高粘度,再结合动态混合头重新评估。
参考文献
[1] Paul, E. L., Atiemo-Obeng, V. A., Kresta, S. M. (Eds.). Handbook of Industrial Mixing: Science and Practice. Wiley, 2004.
[2] Macosko, C. W. RIM: Fundamentals of Reaction Injection Molding. Hanser, 1989.














