

浇注型聚氨酯弹性体项目里,很多批次不稳定并不是配方变了,也不是工人操作忽然出了问题,而是同一批料在料罐里测到的粘度是A,经过软管和泵送到机头时,实际已经按B的温度在反应。温度链一旦断开,计量泵前面的精度做得再高,也会被粘度漂移和反应速度变化吃掉。本文把料罐、软管、泵、机头四个节点拆开,说明每个节点温度偏差如何传递,以及选型和改造时应该把什么指标写进技术协议。
温度为什么先于配比影响弹性体质量
聚氨酯弹性体的浇注窗口受两个物理量控制:粘度和反应速率。两者都对温度高度敏感。对预聚体来说,温度每升高一点,分子链活动能力增强,表观粘度下降;温度降低则会变稠,甚至出现局部结晶。粘度测量通常按旋转粘度计法执行,不同温度下的读数不能直接比较[1]。粘温关系可以用粘温方程或图表表达,工程上常用这类关系把现场温度修正到参考温度[2]。
更关键的是反应速度。聚氨酯的扩链和交联反应遵循温度加速规律,行业经验中,靠近典型浇注温度时,每升高10℃左右,反应速度可能接近翻倍[3]。这意味着料罐温度偏高5℃,不只会让料变稀,还会让凝胶点提前,厚壁件的排气窗口、浇注膜的流平时间全部被压缩;温度偏低则会造成混合头剪切负荷增大、泵入口供料不稳,以及制品内部残留气泡。因此,温控的目标从来不是“某一点温度正确”,而是整条链路上每个节点都落在材料窗口内。
料罐温度:脱泡、防结晶与供料稳定的基础
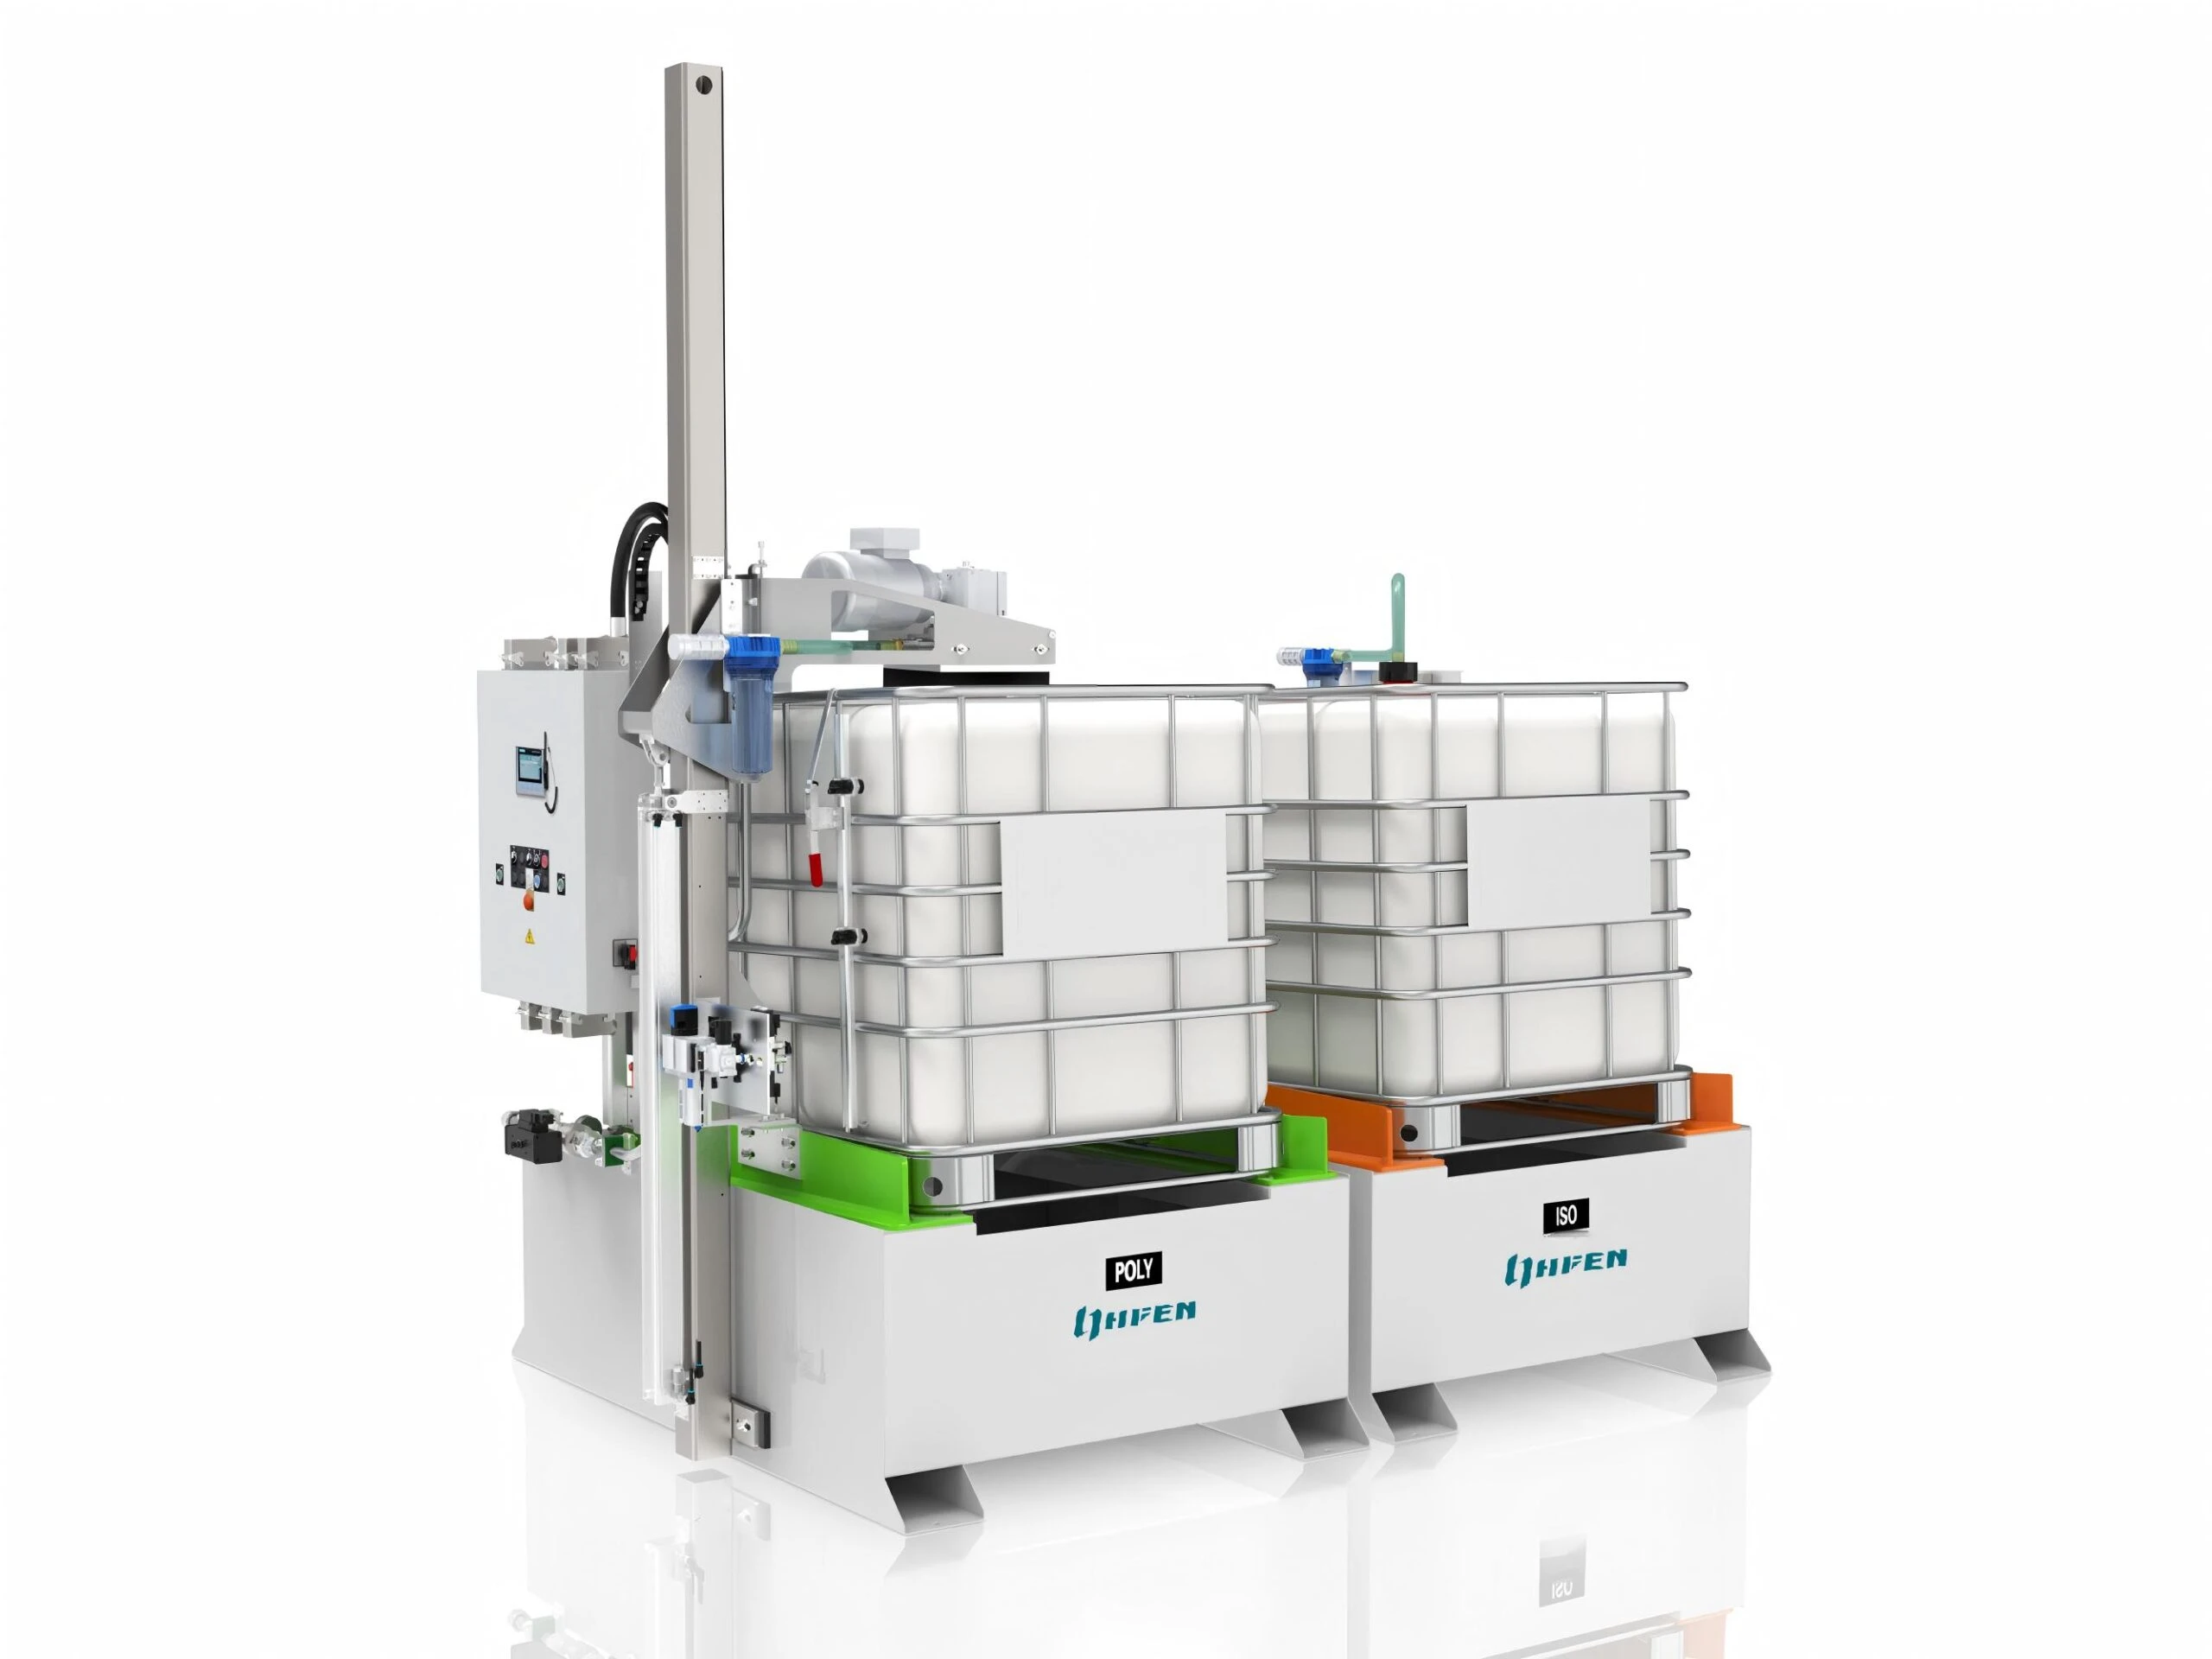
料罐是温度链的第一段,也是最容易被误解为“只要在加热”就足够的环节。料罐温度决定原料进泵前的状态,也直接决定真空脱泡效率。温度太低,气泡迁移速度慢,真空脱泡时间被拉长,残余含气量高;温度太高,预聚体在罐内停留期间可能缓慢增稠,甚至产生早期聚合,尤其是含有催化剂的组分。
MDI类体系还要特别处理结晶问题。纯MDI的结晶温度在38℃附近,低于该温度容易出现结晶堵塞阀门和管路,因此实际温控窗口通常设在45–55℃。TDI类体系则相反,温度不需要那么高,常见窗口在25–35℃,过高的温度反而会增加游离单体挥发和水汽敏感风险。BDO扩链剂在室温较低时也可能凝固,需要单独控温。
料罐温控的另一个细节是夹套进回水温差。很多现场只检查罐内温度计,不检查夹套回水。如果夹套进回水温差过大,说明热交换效率在下降,罐壁与罐中心会形成明显温度分层,脱泡和粘度读数都不可靠。改造时,与其盲目加大加热功率,不如先检查搅拌和夹套循环是否能让整罐料温分布均匀。
软管与管路:最容易被省略的温控环节
料罐控得再准,只要软管没有加热或保温,冬天和夏天的设备表现就会完全不同。预聚体从料罐输送到泵的短短几米管路,如果温度跌落几度,进入泵入口的粘度会明显上升。对齿轮泵和柱塞泵来说,入口粘度变化直接改变容积效率和入口压力裕量,最终造成计量波动。现场看到的现象常常是:上午刚开机时比例正常,中午或晚上料温下降后,同一个浇注件重量开始漂移。
软管温度并不是越高越好。加热软管需要分段控制,避免局部过热。局部过热会让管内壁附近的材料先进入快速反应区,长时间循环后形成附着层,进一步改变有效管径。带有保温层和温度反馈的加热软管,应当能把软管出口温度控制在设定点±2℃以内。即使设备没有全段加热,至少也要对泵前短管和循环回路做保温,减少环境温度影响。
泵与机头:温度偏差直接进入计量和混合
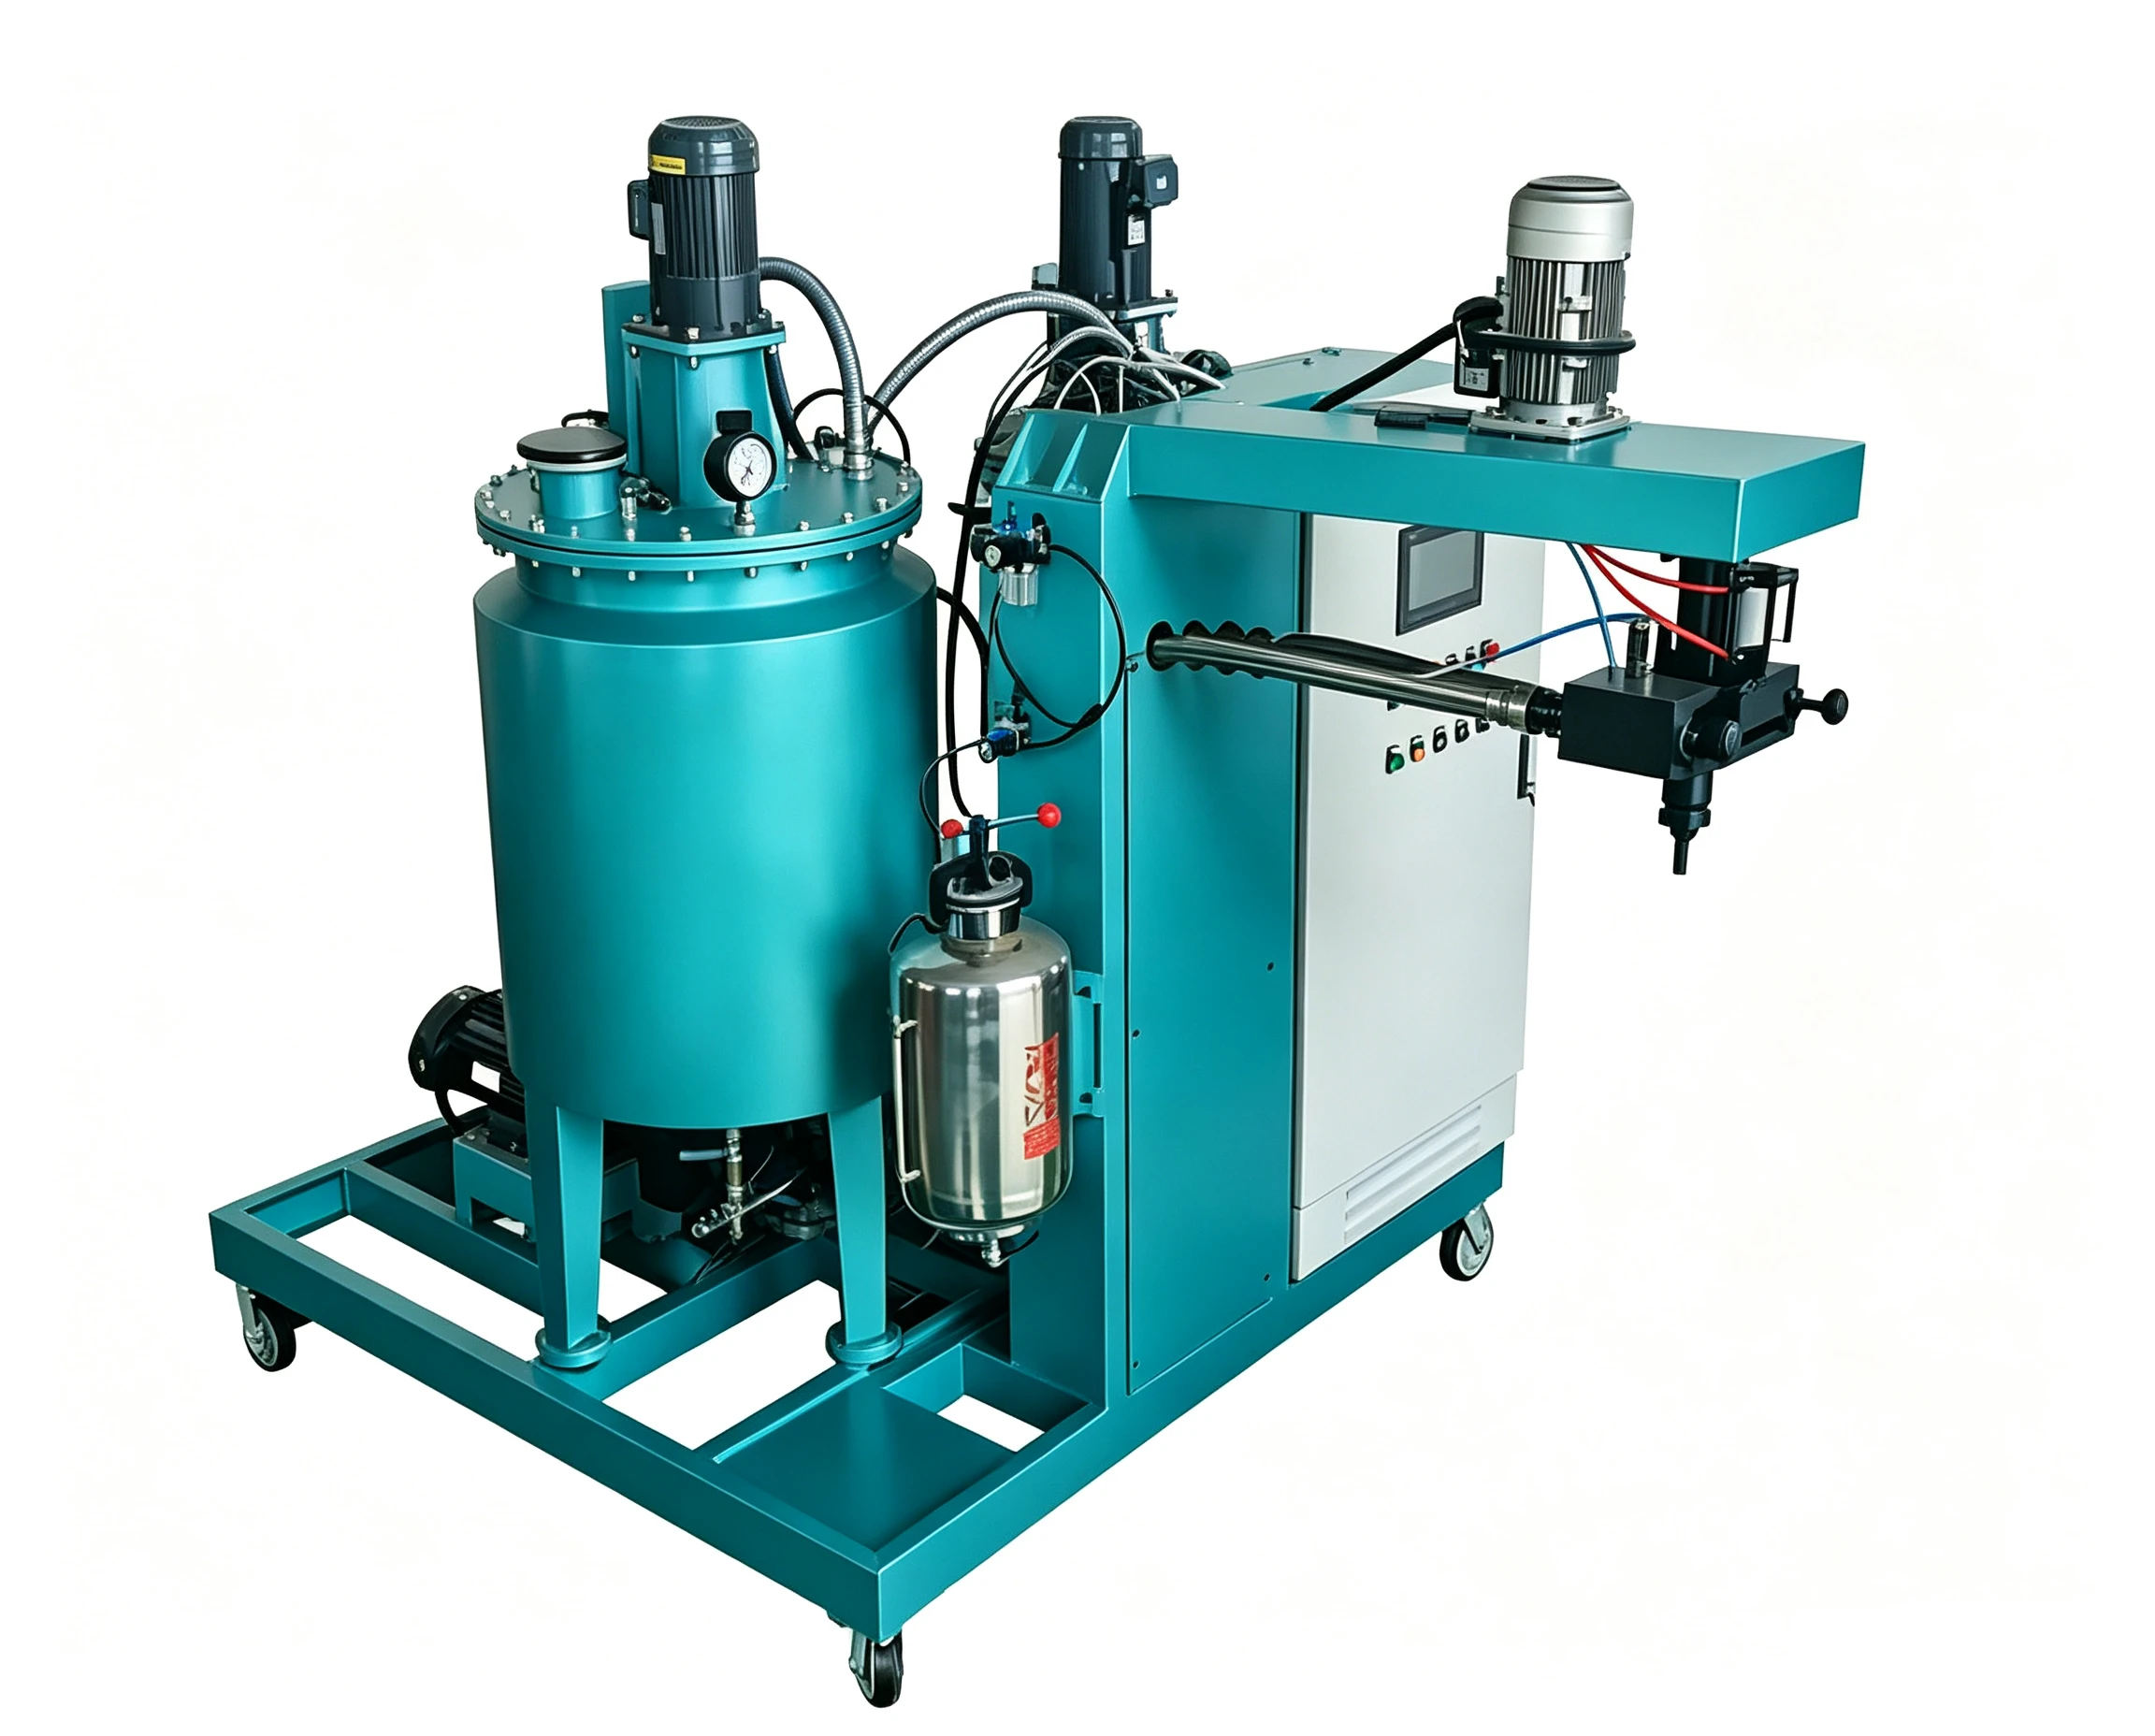
泵是整个温度链里最“诚实”的反作用点。料温偏低时,泵入口粘度升高,泵内回流增大,泵的实际输出会低于设定值;如果泵带有机械密封或填料密封,过高的粘度还会加大轴封负荷。相反,料温过高时,泵腔内的局部温升可能引发微反应,尤其在小流量、长循环工况下,更容易出现泵体结胶。
机头温度则决定混合后的初始反应状态。混合头既要保证两组分在喷出时已经达到设计温度,又不能高到让反应在混合腔内过早发生。机头温度一般比料罐设定温度高2–5℃,目的是补偿软管和混合腔壁的热损失,而不是主动提高反应速度。对于无溶剂弹性体和厚壁件,机头温度与模具表面温度之间的梯度同样重要:梯度太大会造成表层先固化、内部后固化,形成缩痕和内应力;梯度太小则排气时间不够,气泡留在厚壁内部。
温度链联调:设定点、偏差和回差怎么定
实际项目中,不应当只给设备供应商一个“料罐温度”要求,而应当把四个节点的温度窗口、允许偏差和升温时间都写清楚。下表是一个常见参考窗口,具体数值需要根据材料供应商的TDS和流变测试确定,不宜直接照搬:
| 节点 | 典型参考温度 | 常见允许偏差 | 选择依据 |
|---|---|---|---|
| 料罐 | MDI预聚体45–55℃;TDI预聚体25–35℃ | ±2℃以内 | 防结晶、脱泡效率、储存稳定性 |
| 软管 | 与料罐接近,可高1–2℃ | ±2℃以内 | 补偿管壁热损失,避免入口粘度突变 |
| 泵 | 与软管接近,避免局部过热 | ±2℃以内 | 稳定容积效率,保护密封 |
| 机头 | 比料罐高2–5℃ | ±1–2℃ | 补偿混合腔热损失,控制初始反应速度 |
升温方式也需要明确。料罐用夹套热水或导热油,软管用加热带或加热套,机头用独立加热模块。每一路都要有温度传感器和过温保护,不能只靠温控表显示。最好能在配方数据里记录设定值、实际值、偏差和报警历史,这样一旦出现批次异常,可以回溯是哪个节点先失温。
常见温度异常排查表
温度链问题通常不会直接报“温度故障”,而是表现为浇注缺陷或计量波动。下面这张排查表用于快速定位:
| 现象 | 最可能失温节点 | 优先检查项 |
|---|---|---|
| 厚壁件气泡多,脱不净 | 料罐、软管 | 料温偏低、真空脱泡时间不足、软管出口温度低 |
| 同一配方,件重忽大忽小 | 软管、泵 | 软管局部结晶或加热不均、泵入口压力不足 |
| 表面有颗粒或机头偶尔卡滞 | 料罐、泵 | MDI罐温低于结晶点、泵腔局部过热结胶 |
| 厚壁件表面缩痕明显 | 机头、模具 | 机头与模具温度梯度不当,表层过早固化 |
排查时先记录四个节点的温度曲线,再拆料罐取样测粘度。如果只有罐温正确,而泵出口温度低,问题往往出在软管段;如果泵和机头温度都正常,但制品仍有气泡,就需要合并检查真空和加热时间。
选型与改造清单
在做弹性体浇注设备温控方案时,以下项目可以逐条核对:
- 是否给每个组分单独设置温度窗口,而不是统一一个“加热温度”?
- 料罐夹套进回水温差能否控制在合理范围,避免罐内分层?
- 软管是否带加热、保温和出口温度反馈?
- 泵入口是否有温度传感器,能否在粘度相关报警前给出预警?
- 机头加热模块是否独立可控,能否设定与料罐不同的温度?
- 温控数据是否进入配方记录,支持异常追溯?
- 是否配备过温保护,防止局部结胶和密封损坏?
这些检查的目的不是追求更多加热功率,而是保证整条链路上的材料状态可预测。温控做得稳,计量精度和脱泡效果才真正落到制品上。
如果您的设备已经出现件重漂移、气泡反复或MDI管路结晶,建议先把料罐、软管出口、泵出口、机头出口的温度曲线连续记录下来,再对照上面的排查表定位。需要选型或改造时,可发邮件至 info@chinahaifeng.com 或通过 WhatsApp 86 13566296633 提供您的材料类型、单件重量和浇注节拍,我们会根据工艺窗口帮您核对温度链配置。
结束CTA
温度链不是加热元件的简单堆叠,而是从供料、输送到计量混合的一整套工艺纪律。如果您正在规划弹性体浇注设备,或者现有设备在冬夏切换、高粘度材料切换时出现质量波动,可以把您的材料体系、生产节拍和现有温控方式整理出来,发给我们做一次基于工艺窗口的配置核对,避免把问题留到量产阶段再返工。
联系邮箱:info@chinahaifeng.com
WhatsApp:86 13566296633
常见问题
弹性体浇注设备温控需要控制到多少精度?
一般建议料罐、软管、泵节点控制在设定点±2℃以内,机头控制在±1–2℃以内。这个精度不是越高越好,而是要考虑加热惯性、循环流量和传感器位置。精度要求应当写在技术协议里,并和验收测试方法对应,不能只写“温度可调”。
MDI体系料罐温度最低多少度?
纯MDI结晶温度在38℃附近,实际使用中为避免阀门和管路结晶,通常不得低于38℃,多数配方把MDI罐温设在45–55℃。如果现场环境温度较低,或长时间停机后重新加热,应先循环升温再启动计量,避免局部过冷。
软管加热是必须的吗?什么情况下可以不加?
不是所有情况都必须加热。如果车间常年保持在25℃以上、输送距离很短、材料粘度对温度不敏感,可以只做保温。但对高粘度预聚体、冬天温度波动大的厂房,以及MDI/BDO体系,软管加热基本是保证计量稳定的前提。
机头温度比料罐高一点还是低一点?
通常机头设定温度比料罐高2–5℃,用来补偿软管和混合腔壁的热损失。过高容易在机头内部引发早期反应,过低则可能影响混合均匀性和厚壁件排气。具体差值应通过试浇确认。
温度波动导致的计量偏差能通过伺服泵完全补偿吗?
不能完全补偿。伺服泵可以修正转速和流量,但无法消除粘度变化带来的泵内回流、入口压力损失和材料状态差异。温度波动过大时,即使泵输出稳定,机头前的材料温度仍然不同,反应速度和混合质量仍会变化。温控与计量控制必须同时做。
参考文献
[1] GB/T 2794-2013《胶粘剂 粘度的测定 单圆筒旋转粘度计法》,中国标准出版社.
[2] ASTM D341-20e1, Standard Practice for Viscosity-Temperature Equations and Charts for Liquid Petroleum or Hydrocarbon Products, ASTM International, 2020.
[3] 聚氨酯弹性体手册,化学工业出版社.














