

我见过不少工厂把高压混合当成解决气泡和混合不良的升级选项,实际却因为无溶剂体系粘度高、凝胶时间又短,上线后反而出现配比漂移、混合头频繁堵塞、每模气泡率上升。问题通常不在高压混合本身,而在它是否匹配你的材料窗口和浇注节拍。
下面的判断不按“高低压哪个更先进”来展开,而是把无溶剂聚氨酯弹性体浇注中真正影响混合质量的变量拆开,帮你确认什么时候适合高压混合,什么时候应该继续用低压动态混合。
低压与高压混合,核心差异不在“力量”而在停留时间
低压动态混合和高压冲击混合的设计逻辑完全不同[1]。低压设备通常通过机械搅拌或动态混合头,把A、B组分在相对低的压力下混合,混合室停留时间较长,可以配合真空脱泡,适合高粘度、对气泡敏感的弹性体体系。
高压冲击混合则依靠两股物料在10–20 MPa压力下通过喷嘴对撞,在毫秒级完成混合[2]。它没有传统意义上的机械搅拌腔,混合后由活塞或清洁元件封闭腔内残余料。优点是单次出料后更易实现自清洁,适合快速重复出料;缺点是混合前物料必须已经具备较低的粘度和良好的流动性,否则冲击能量不足以形成充分湍流。
无溶剂聚氨酯弹性体不是单一材料,不同配方在工艺温度下的粘度、反应速度和脱泡窗口差异很大[3]。因此,是否适合高压混合,必须回到材料数据上判断。
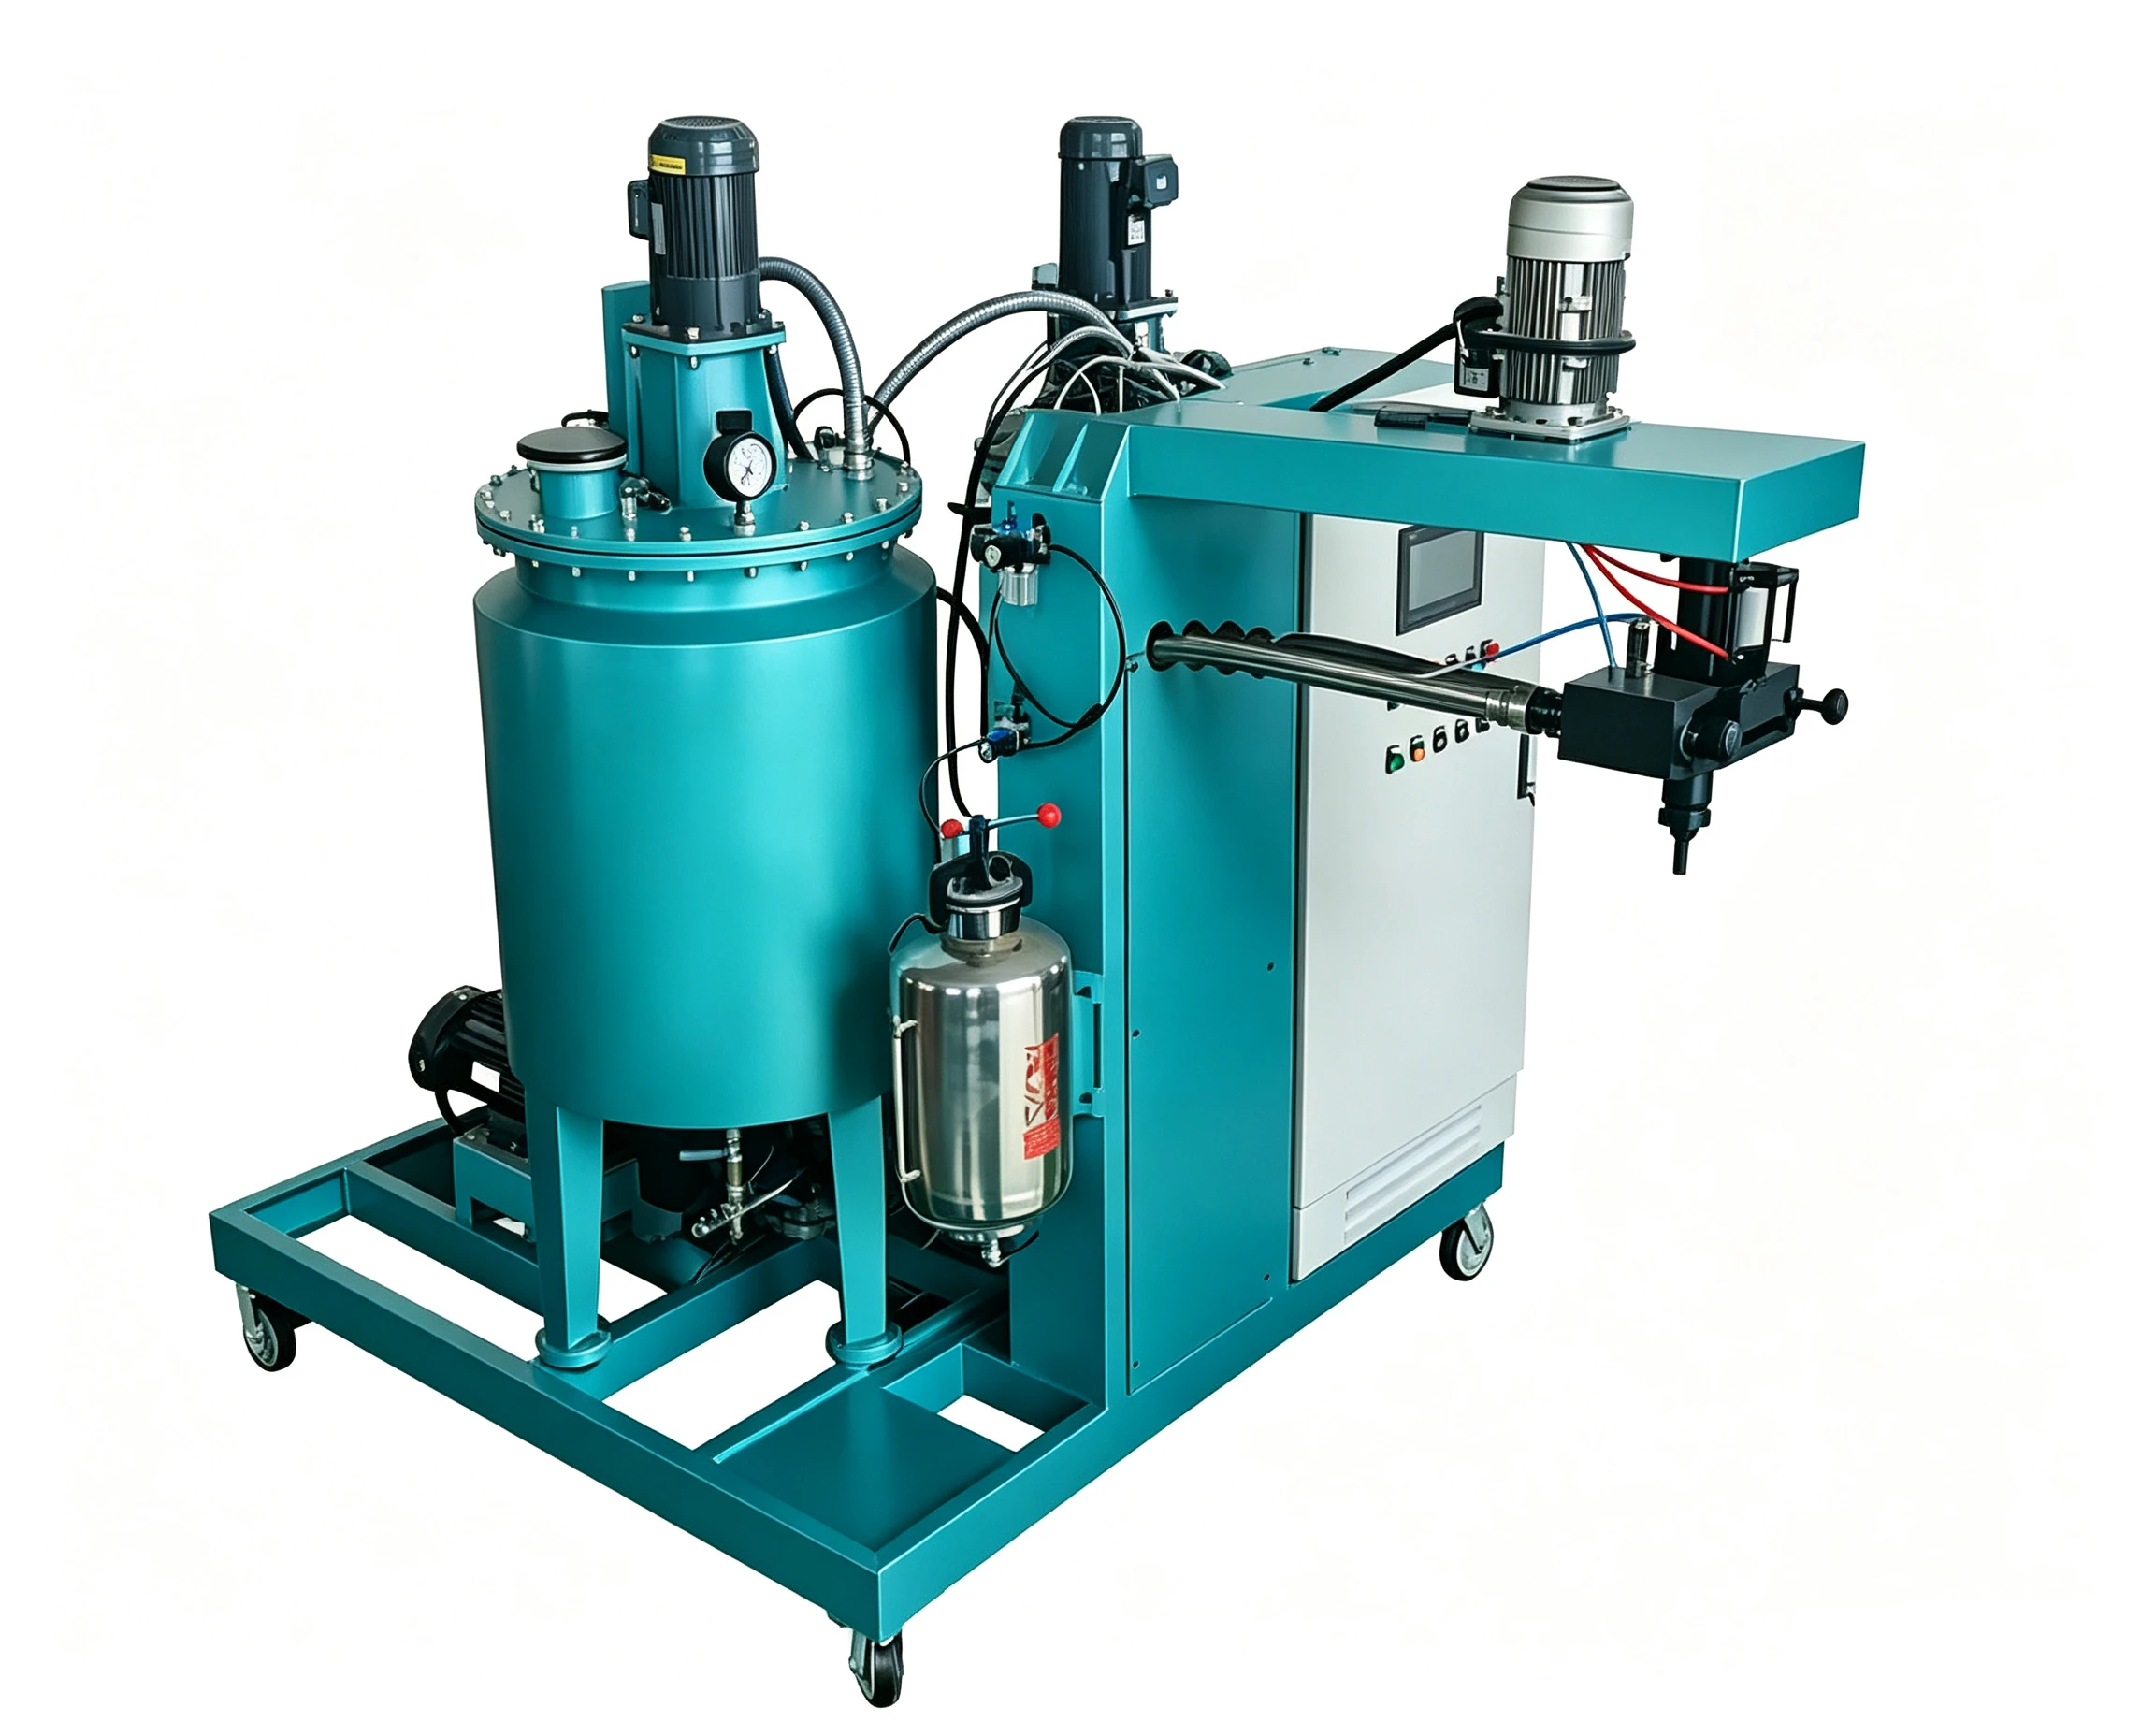
高压混合更匹配的4个现场信号
1. 工艺温度下粘度能稳定降到2000–3000 mPa·s以下
高压冲击混合需要物料在喷嘴处形成足够高的流速和湍流。粘度越低,越容易达到均匀混合的雷诺数窗口。无溶剂体系如果经过加热后粘度仍高于3000–5000 mPa·s,高压混合的能量衰减会很快,混合条纹和未反应区域的风险上升。
这不是说粘度必须严格低于某个值,而是一个工程判断范围。许多脂肪族或MDI型无溶剂预聚物在70–90℃下可以降到1500–2500 mPa·s,这类体系才有进入高压混合讨论的基础。
2. 凝胶时间短,混合头不允许长时间停留
如果配方在浇注温度下的凝胶时间短于60秒,甚至只有30–45秒,低压动态混合头在连续出料时容易出现内部挂料、局部反应起粘。高压混合头的腔体小、残余量少,单次出料后清洁动作更快,更适合短凝胶时间、高频次出料。
但要注意:凝胶时间短不等于混合后必须立即进入模具。高压系统只是缩短了混合头内停留时间,物料进入模具后仍需要足够的流动时间完成充模和排气。如果开放式浇注时间不足,高压混合并不能解决模具填充不良。
3. 单件浇注量适中,节拍要求高
高压混合头更适合中等浇注量、多次快速出料的生产模式。例如单件浇注量在几百克到几公斤之间,每班需要完成大量重复出料,且对每次出料的一致性要求较高时,高压混合头配合循环回路可以实现较稳定的出料。
对于单件几十公斤以上的厚壁弹性体浇注,低压连续动态混合通常更有优势。因为大浇注量需要连续、稳定地供给混合料,而不是频繁启停;高压混合头单次出料量受限于混合腔和阀口切换,长时间连续大流量出料并不是它的最佳窗口。
4. 原料已预脱气,系统可以做到密闭输送
无溶剂聚氨酯弹性体对水分和气泡都敏感。高压混合不负责“脱泡”,它只负责混合。因此适合高压混合的前提,是A、B组分在进入计量泵前已经完成真空脱泡,并且整个供料系统能够保持密闭或氮气保护,避免二次吸入空气。
如果工厂现有设备没有预脱气罐、真空料罐或密闭循环回路,就要先解决脱泡问题,再讨论混合方式。只把高压混合头装上,气泡问题会原样出现在成品里。
这些情况下,高压混合往往会变成错误选择
无溶剂体系并不意味着“更先进就要用高压”。以下场景更容易在高压混合上出问题:
- 工艺温度下粘度仍然高于5000 mPa·s,且无法通过加热或工艺调整降低。
- 配方含有填料、磨蚀性粉末或高固含量组分,高压喷嘴和阀口磨损明显。
- 单件浇注量大,需要连续出料超过高压混合头稳定工作的单次出料窗口。
- 工厂需要频繁更换配方、颜色或批号,高压系统的清洗和残留控制成本较高。
- 对配比精度要求极高,而高压系统的组件压力波动、阀口响应和高压泄漏风险会叠加误差。
低压动态混合在这些场景中更可控。它允许更长混合时间、更容易配合真空脱泡,并且对高粘度、高填料的适应范围更宽。
把参数代入7项,判断比“高低压之争”更重要
选型时不要把高低压当成两代设备,而是按以下参数做工程复核:
| 判断项 | 低压动态混合 | 高压冲击混合 |
|---|---|---|
| 工艺温度下粘度 | 可适应较高粘度,常见可到数千至数万 mPa·s | 通常适合3000 mPa·s以下,需验证 |
| 凝胶时间 | 中等至较长凝胶时间更有利 | 短凝胶时间也能处理,但需控制模具流动 |
| 单件浇注量 | 适合小批量到大批量连续浇注 | 更适合中小浇注量的高频次出料 |
| 脱泡方式 | 可配置真空脱泡罐、真空料罐 | 依赖预脱泡和密闭输送,混合后无脱泡窗口 |
| 清洗与换料 | 可机械清洗、溶剂清洗或更换混合管 | 自清洁动作快,但小批量换料成本需评估 |
| 填料与磨蚀性 | 对中低填料适应较好 | 高填料、硬质粉末会加速喷嘴和阀磨损 |
| 操作弹性 | 小批量、配方验证、工艺调整更灵活 | 适合已固化工艺的大批量重复生产 |
这7项不能只凭其中一项下结论。比如粘度合适但凝胶时间很长,高压混合的收益就不明显;凝胶时间短但浇注量很大,也要重新核算高压混合头是否满足连续出料。
无溶剂弹性体特别要注意的三点
第一,粘度随温度下降不是线性的。不同预聚物和扩链剂体系对温度敏感度不同,不能只拿到常温粘度就判断高压是否可行,必须测工艺温度下、经过实际预热后的稳定粘度。
第二,预脱气不等于混合后无泡。高压冲击混合如果进料回路存在负压、密封老化或料罐补料时吸入空气,混合后仍会产生气泡。无溶剂体系缺少溶剂挥发带走气泡的能力,因此气泡问题会比含溶剂体系更直观。
第三,配比精度和混合均匀度是两件事。高压混合头可以快速混合,但配比精度仍然取决于计量泵、阀口响应和压力平衡。不要因为混合速度快,就默认配比误差会变小。
需要做一次选型复核?
如果你现在有一款无溶剂聚氨酯弹性体配方,正在低压和高压之间犹豫,可以把下面这些参数整理出来做工艺复核:
- 组分数量和扩链剂类型
- 工艺温度下A、B组分粘度
- 凝胶时间和可操作开放时间
- 单件浇注量和日产量
- 是否含填料、磨蚀性成分
- 现有真空脱泡、供料和预热能力
这些数据比“高压还是低压”更能决定设备方案。可以把参数发到邮箱 info@chinahaifeng.com,或通过 WhatsApp 86 13566296633 直接沟通。没有配方数据时,不建议直接选定混合方式。
常见问题
无溶剂聚氨酯弹性体是不是不能用高压混合?
不是。无溶剂聚氨酯弹性体是否适合高压混合,主要看工艺温度下的粘度、凝胶时间、浇注量和脱泡方式。满足低粘度、短凝胶时间、中等浇注量、已有预脱泡条件的体系,可以采用高压混合;高粘度、大浇注量或需要混合后脱泡的体系,通常更适合低压动态混合。
高粘度体系加热到低粘度后,能不能用高压混合?
可以讨论,但必须验证加热后的粘度、加热后体系的反应速度和稳定输送能力。如果加热后粘度降到3000 mPa·s以下,且预热不会明显缩短可操作时间,才有工程可行性;如果加热后即使粘度下降,但凝胶时间变短到无法充模,高压混合也不适合。
高压混合一定比低压混合更均匀吗?
不一定。高压冲击混合的特点是快速、腔体小、单次清洁方便,但混合均匀度还需要达到合适的冲击压力和流量配比。高粘度、低流速条件下,高压混合也可能出现混合条纹或局部比例异常。低压动态混合有更长停留时间,在某些高粘度体系中反而更均匀。
现有低压设备可以改造成高压混合吗?
一般不建议简单改造。高压混合需要高压计量泵、高压混合头、循环回路、压力平衡控制和更严格的管路耐压设计。直接更换混合头而保留低压泵和管路,会影响压力建立、出料稳定性和安全联锁。是否改造必须重新核算系统压力、流量和阀件响应。
判断无溶剂体系是否适合高压,最重要的参数是什么?
通常是工艺温度下的稳定粘度和凝胶时间的组合。粘度决定高压混合能否达到有效混合能量,凝胶时间决定混合头停留时间和清洁策略是否匹配生产节拍。单件浇注量、填料和脱泡条件也重要,但粘度和反应性是第一层筛选条件。
参考文献
[1] Oertel G. Polyurethane Handbook: Chemistry – Raw Materials – Processing – Application – Properties. 2nd ed. Hanser, 1994.
[2] Hepburn C. Polyurethane Elastomers. 2nd ed. Elsevier Applied Science, 1992.
[3] Wirpsza Z. Polyurethanes: Chemistry, Technology and Applications. Ellis Horwood, 1993.














