

不少聚氨酯生产线都经历过同一种情况:上午刚标定好的 A/B 比例,下午制品密度开始偏高;或者第二天冷启动时流量计数值偏低,操作员第一反应是泵磨损。拆泵检查后,齿轮间隙往往仍在正常范围。真正容易忽略的变量,是材料粘度。
一、计量精度漂移不是单一误差,是流量与配比误差叠加
计量精度并不只是“泵准不准”。它由流量误差、配比误差和重复性误差共同决定。粘度是液体抵抗流动的内部阻力[1]。PU 计量系统中的齿轮泵、柱塞泵、管路、过滤器和混合头,都在与这个阻力工作;粘度一变,整个流动阻力和容积效率都会变。
以低压齿轮泵为例,实际输出流量可以表达为:
Q ≈ Vg·n − Qs
其中 Vg 是每转几何排量,n 是转速,Qs 是内部滑漏量。滑漏量与压差成正比、与粘度成反比。因此同一台泵在相同转速下,粘度越低,内部回流越多,实际输出越少;如果 A、B 两组分的粘度变化并不一致,少掉的流量也不同,最终漂移会直接写进配比误差。这就是“泵没坏,但比例一直在跑”的常见原因。
二、材料粘度为什么会变?五类最常见原因
温度、批次、填料、水分和剪切历史都会改变粘度。现场不能只凭搅拌手感判断,应在固定温度和剪切条件下用旋转黏度计取样[2]。
| 变化来源 | 典型场景 | 对计量精度的直接影响 |
|---|---|---|
| 温度波动 | 车间昼夜温差、料罐局部加热不均 | 两组分粘度不同步漂移,配比持续偏移 |
| 回收多元醇批次差异 | 再生多元醇固含、残水或分子量分布变化 | 粘度基准漂移,流量曲线整体移动 |
| 填料沉降/团聚 | 预混罐搅拌不足、循环管路死角 | 局部高粘度导致过滤堵塞、泵入口缺料 |
| 吸潮或低温增粘 | 预聚体遇水增粘、TDI/MDI 体系低温结晶 | 启动压力升高,泵入口出现气蚀或充填不足 |
| 剪切历史/触变性 | 长时间低速循环后突然提速 | 粘度恢复滞后,开始几秒流量偏小 |
三、齿轮泵、柱塞泵和高压泵:粘度漂移表现不同
不能把所有泵型混在一起下结论。正排量泵的容积效率随液体粘度、排出压力和转速变化,是旋转泵选型的基本约束[3]。
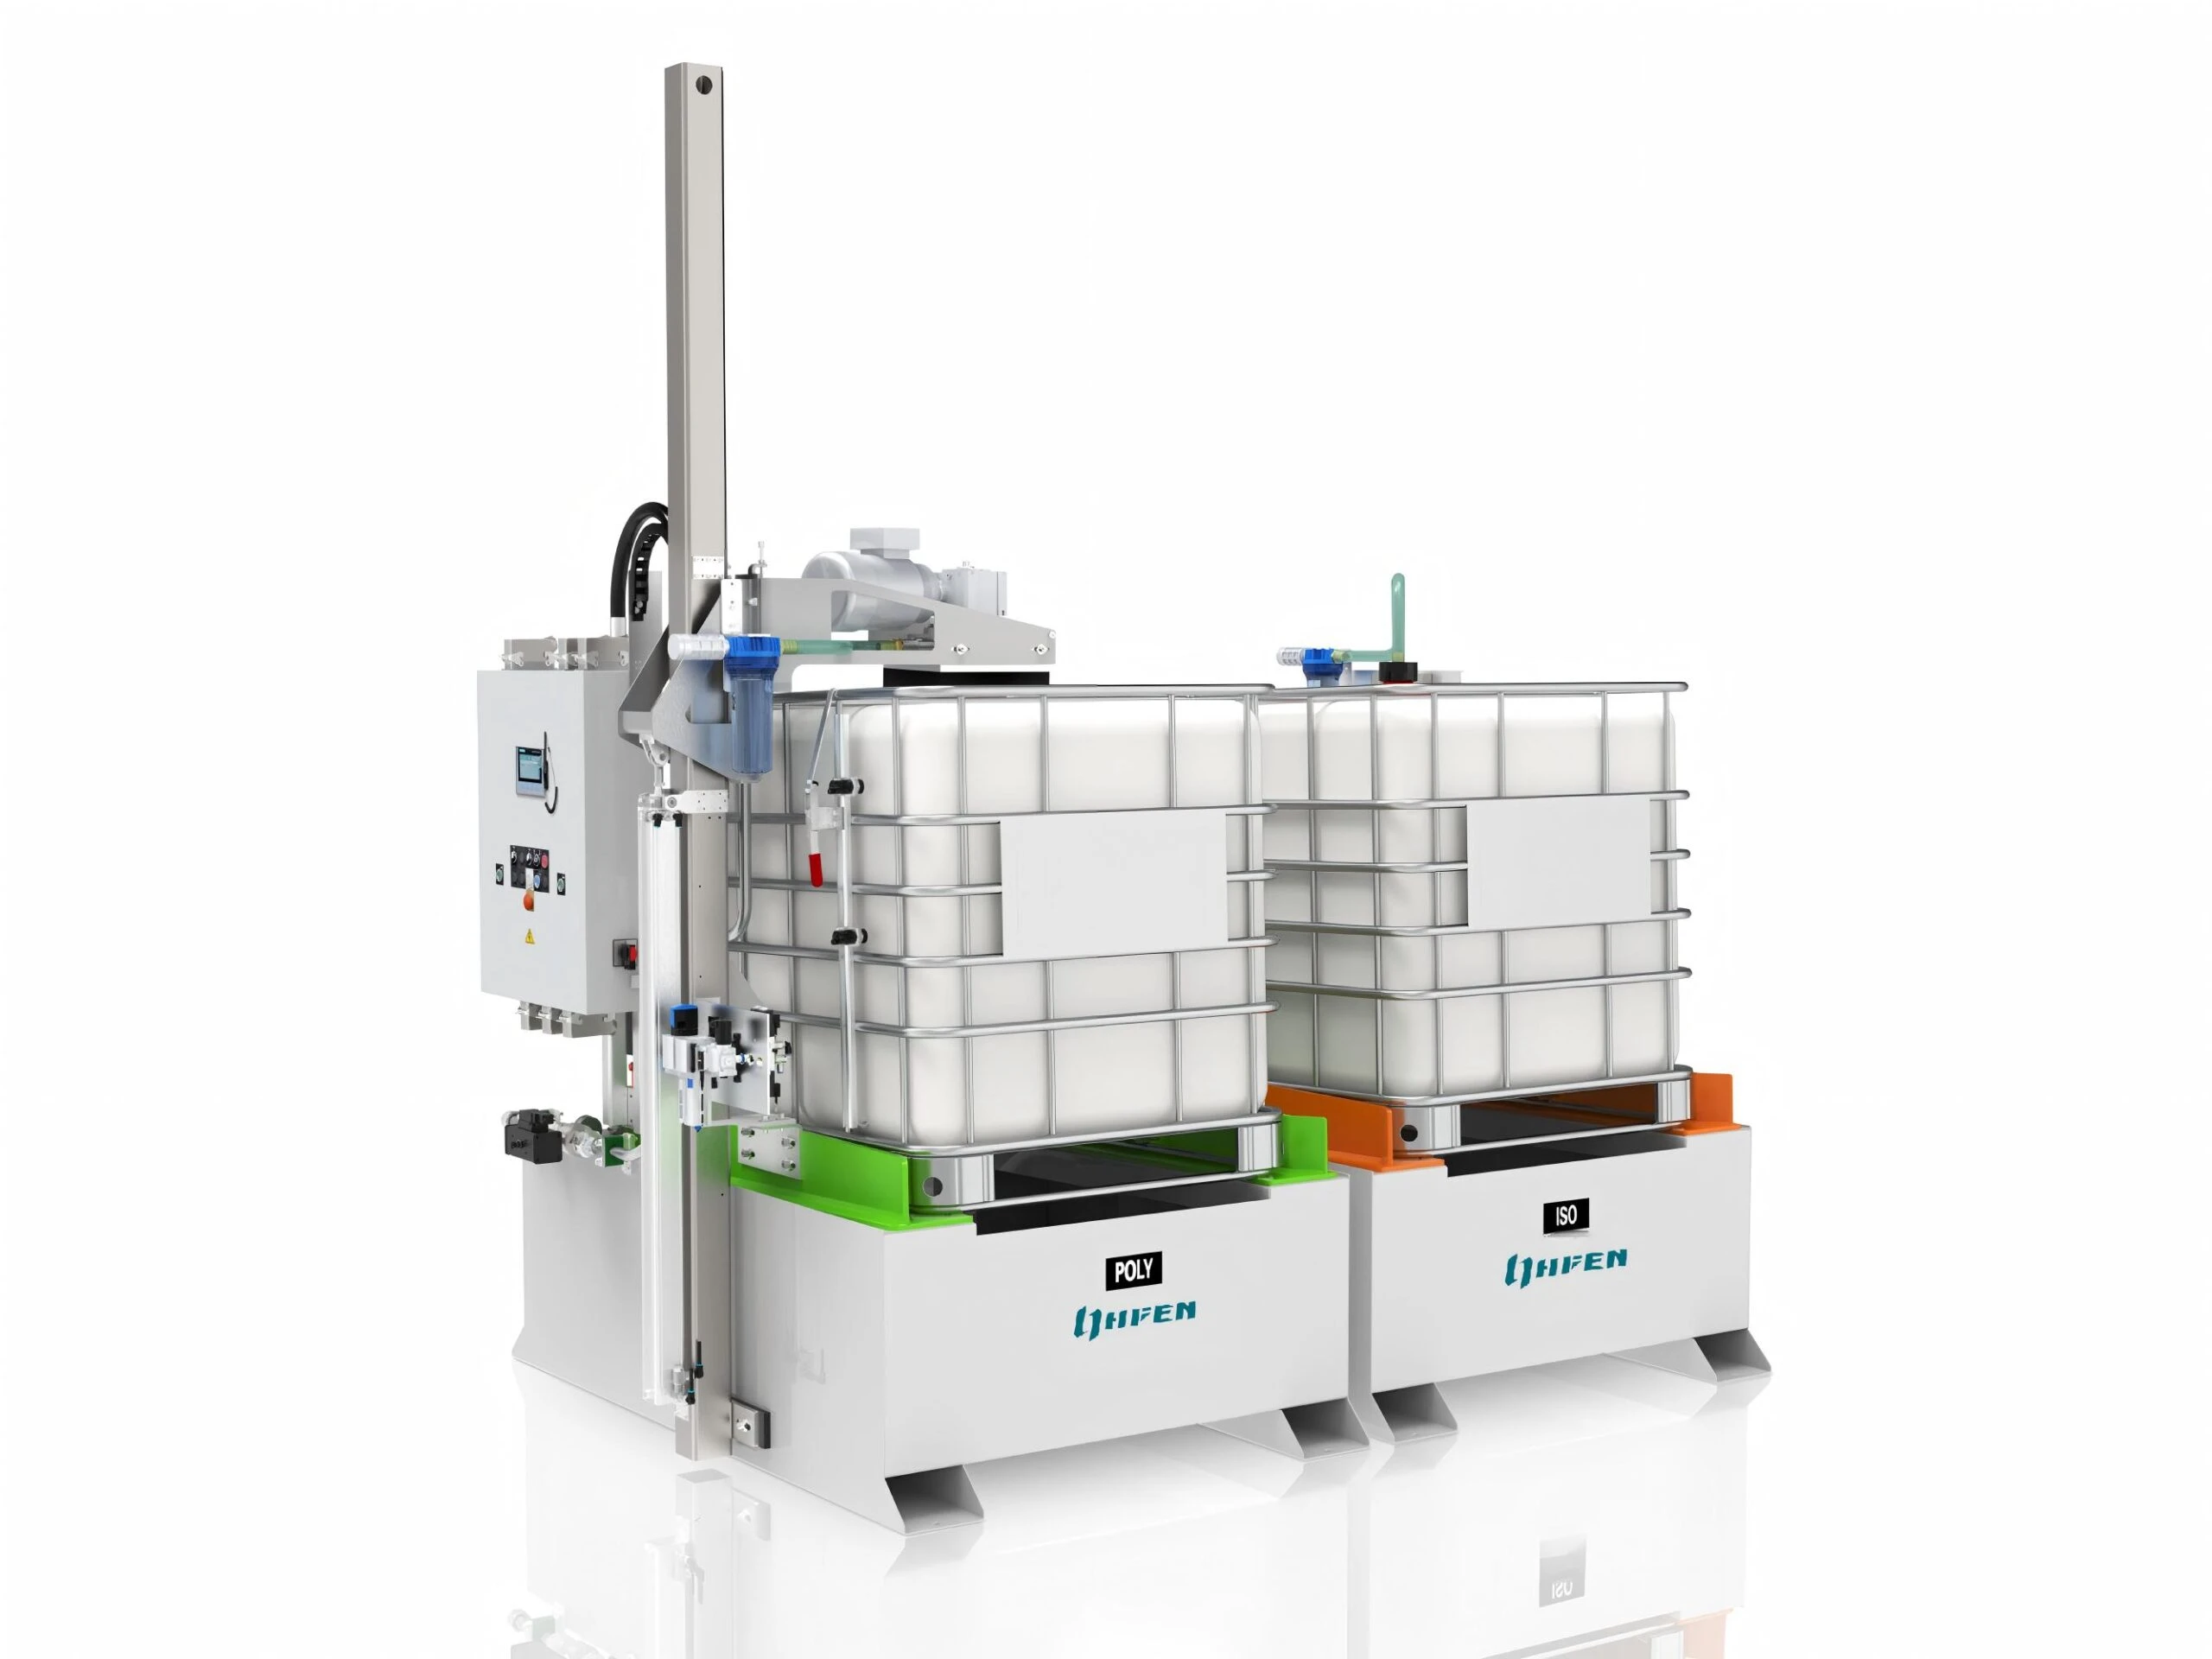
低压齿轮泵对粘度下降最敏感。粘度降低时内部滑漏增加,尤其在高流量、低入口压力工况下,实际输出会明显低于设定值;当材料因短时温度升高而变稀,控制系统若只按转速开环运行,不会知道已发生流量损失。
柱塞泵/往复计量泵对粘度下降相对更稳定,但对粘度升高更敏感。粘度升高时,单向阀关闭延迟、吸入行程充填不足,可能造成输出脉动增大和实际流量下降。若入口侧还有过滤网,入口真空度会迅速恶化。因此高粘度体系必须核算入口压力,而不能只按额定流量选泵。
高压 PU 计量通常要求维持稳定的混合头背压和 A/B 压差。粘度变化会改变节流口前后阻力,使压力平衡点偏移。高压机上出现压力报警或压差波动,粘度变化和入口缺料往往是先于机械故障的原因。
四、温度链、管路和背压:被忽视的变量
PU 原料的粘度对温度很敏感,且多呈指数关系。同一材料从 25°C 到 35°C,粘度可能明显下降;但聚醚、聚酯、预聚体和含填料体系的黏温曲线差异很大。只有料罐加热而没有管路和泵头保温时,材料在到达混合头前可能已经改变粘度。
真正的问题不是“温度设定值不对”,而是整个温度链不完整:料罐、搅拌循环、泵座、软管夹套、过滤器和混合头都需要被纳入温控。若只控制一个点,系统中会出现较大的轴向温度梯度,粘度随之不均匀,流量计的读数只能代表局部状态,不能代表混合头出口的真实工况。
管路和入口侧同样重要。管路层流压降近似与粘度成正比:粘度升高时,泵入口侧负压增大,可能低于溶解气析出压力而出现气蚀;粘度降低时,系统背压下降,混合头前压力波动,高压碰撞混合的 A/B 压差更容易失衡。
低压动态混合头对粘度变化的响应也不同:粘度过低可能使剪切不足,粘度过高会提高驱动转矩并改变腔体内停留时间。高压混合头则要关注恒压喷嘴或固定节流口在不同粘度下的压力特性。因此,监控入口压力、过滤器压差和混合头压差,比只看流量更早发现粘度漂移。
五、从测量到闭环:把粘度变化的影响压下去
减少粘度漂移,不能只靠放大泵的功率或提高加热温度,而要把粘度作为一个过程变量来管理。
- 建立黏温曲线:每种 PU 配方在试产前测出粘度—温度曲线,并明确工艺允许的温度窗口。
- 完整温控回路:料罐、预混、泵头、软管和混合头分区控温,避免只依赖罐体温度。
- 采用流量计闭环:用质量流量计或高精度流量计反馈实际流量,修正泵转速或行程,而不是永远开环运行。
- 监控入口压力和过滤器压差:入口负压升高、压差变大,说明粘度已经偏离设计窗口。
- 把配方与粘度绑定:每批材料入厂或上线前做一致性检查,出现重大偏差时切换工艺参数,而不是强行用同一套参数生产。
如果你的设备目前还需要人工频繁修正配比,通常不是单一部件故障,而是温度、粘度和流量反馈没有形成闭环。把现用配方、黏温曲线、流量范围、温控点和偏差表现整理出来,可以发到 info@chinahaifeng.com 做一次针对性诊断。
需要一次系统性的粘度—计量诊断?
精度漂移往往是料温、粘度、入口压力和反馈策略叠加的结果,而不是某一个泵的单独问题。海峰聚氨酯机械在聚氨酯浇注、发泡和计量系统上长期处理高粘度弹性体、含填料/增强体系以及高低压计量改造,可以按现有工艺条件给出计量单元或整线方案。您可以把配方、粘度曲线、流量范围、现有温控点和当前偏差数据发至:
- 邮箱:info@chinahaifeng.com
- WhatsApp:86 13566296633
常见问题
高压机和低压机对粘度变化的敏感度一样吗?
不一样。低压设备通常使用齿轮泵或柱塞泵配动态混合头,粘度降低时齿轮泵滑漏更明显;高压设备更关注混合头背压、节流口阻力和 A/B 压差。两者都会漂移,但监控信号不同。
在线粘度计能直接替代温控吗?
不能。在线粘度计是测量手段,不是控制手段。它本身有滞后,且只能测到取样点或旁路状态;如果温度链不稳定,粘度计读数变化时,材料可能已进入混合头。温控仍应是第一道防线。
填料型 PU 体系为什么粘度漂移更明显?
因为填料型体系的粘度不仅取决于温度和基体树脂,还取决于分散状态。沉降、团聚、局部固含变化和剪切历史都会造成粘度波动,使同一配方在不同时刻表现不同。需要更强的搅拌、循环和过滤管理。
计量漂移可以通过软件补偿完全消除吗?
不能完全消除。软件可以在传感器有效、物料状态稳定的范围内对流量和配比进行修正;但泵入口缺料、气蚀、两相流或传感器失效时,补偿可能掩盖真实问题。应先解决物料的流变稳定和供料稳定,再谈闭环修正。
参考文献
[1] ISO 3219-1, Rheology — Part 1: Vocabulary and symbols for rotational and oscillatory rheometers, International Organization for Standardization.
[2] ISO 2555, Plastics — Resins in the liquid state or as emulsions or dispersions — Determination of apparent viscosity using a single cylinder type rotational viscometer method, International Organization for Standardization.
[3] API 676, Positive Displacement Pumps—Rotary, American Petroleum Institute.














