

很多胶辊、筛板、缓冲块工厂选设备时只问两个问题:最大流量和配比能不能到?等到从MDI体系切到NDI体系,才发现原来机器的料罐、软管、计量泵和混合头都处在错误温度窗口,产品出现气孔、硬度漂移甚至整批报废。浇注型聚氨酯弹性体设备选型的核心,不是“机器能浇多大流量”,而是“机器能否把配方要求的温度、粘度、真空和反应窗口同时守住”。
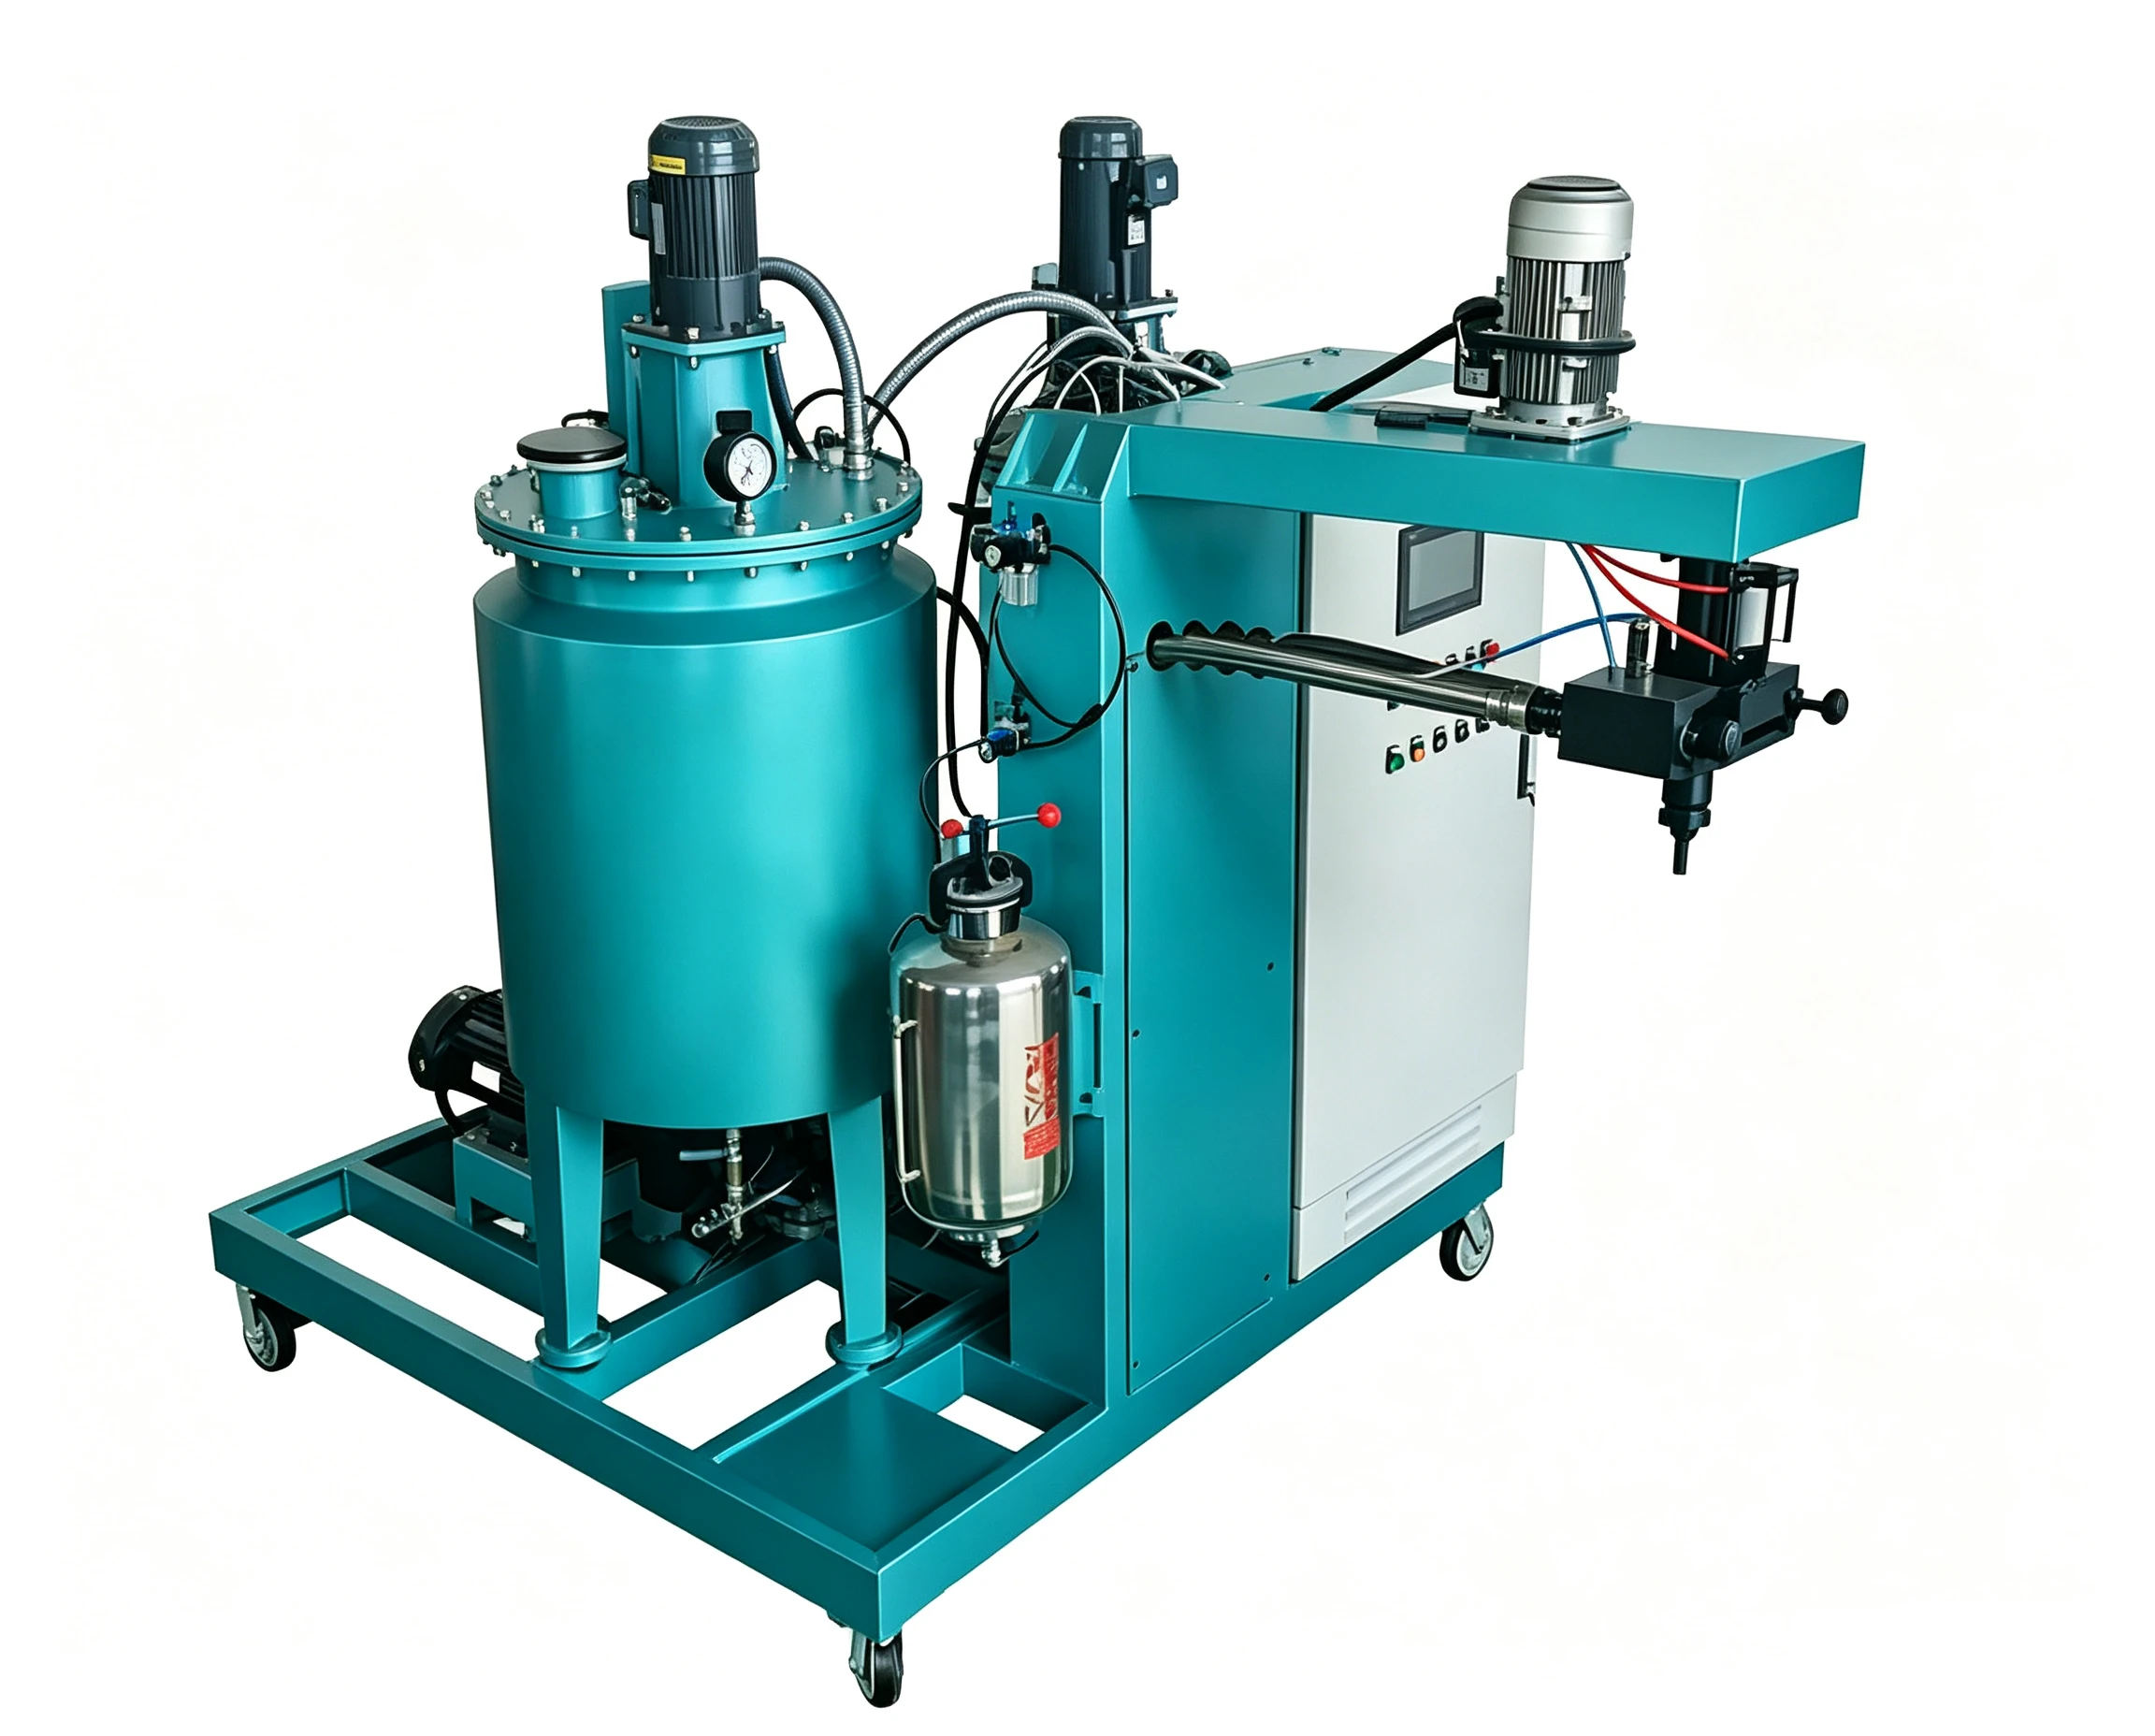
一、MDI、TDI、NDI的差异,首先体现在工艺而不只是力学性能
三种异氰酸酯配方都能做出聚氨酯弹性体,但它们的加工窗口几乎决定了设备必须长成什么样子。
MDI体系更常见于胶辊、密封件和工业缓冲件。4,4′-MDI反应活性较高,预聚体通常可以在较低温度区间脱泡和浇注,游离异氰酸酯蒸气压相对温和,工艺宽容度较好。但MDI体系对水分极其敏感,NCO与水反应会产生CO₂,因此真空脱泡和原料水分控制必须到位。
TDI体系常用TDI/多元醇预聚体配合MOCA等扩链剂,耐磨和抗撕裂表现突出,适合筛板、高负载轮类制品。TDI的挥发性强于MDI,厂房通风、负压计量站和人员防护必须按职业卫生要求配置[4]。
NDI体系,尤其是1,5-NDI,通常带来更高的撕裂强度和动态承载能力,但代价是工艺窗口很窄。NDI预聚体需要在明显更高温度下加工,浇注后的凝胶时间短,温度链上任何冷点、死角或迟滞都会直接变成废品。
常见工程窗口可比照如下,实际必须以预聚体NCO含量、粘度-温度曲线和扩链剂体系为准[1]。
| 体系 | 常见预聚体加工特征 | 设备最敏感环节 | 典型制品方向 |
|---|---|---|---|
| MDI | 中温加工,粘度适中,对水分敏感 | 真空脱泡、密封干燥、温度均匀 | 胶辊、密封圈、缓冲块 |
| TDI | 中高温加工,需控制TDI蒸气暴露 | 通风、计量站负压、混合清洗 | 高耐磨胶辊、筛板、轮衬 |
| NDI | 高温加工,短凝胶窗口,温控要求最高 | 加热回路、死体积、浇注时间 | 高动态负载轮、高性能弹性体 |
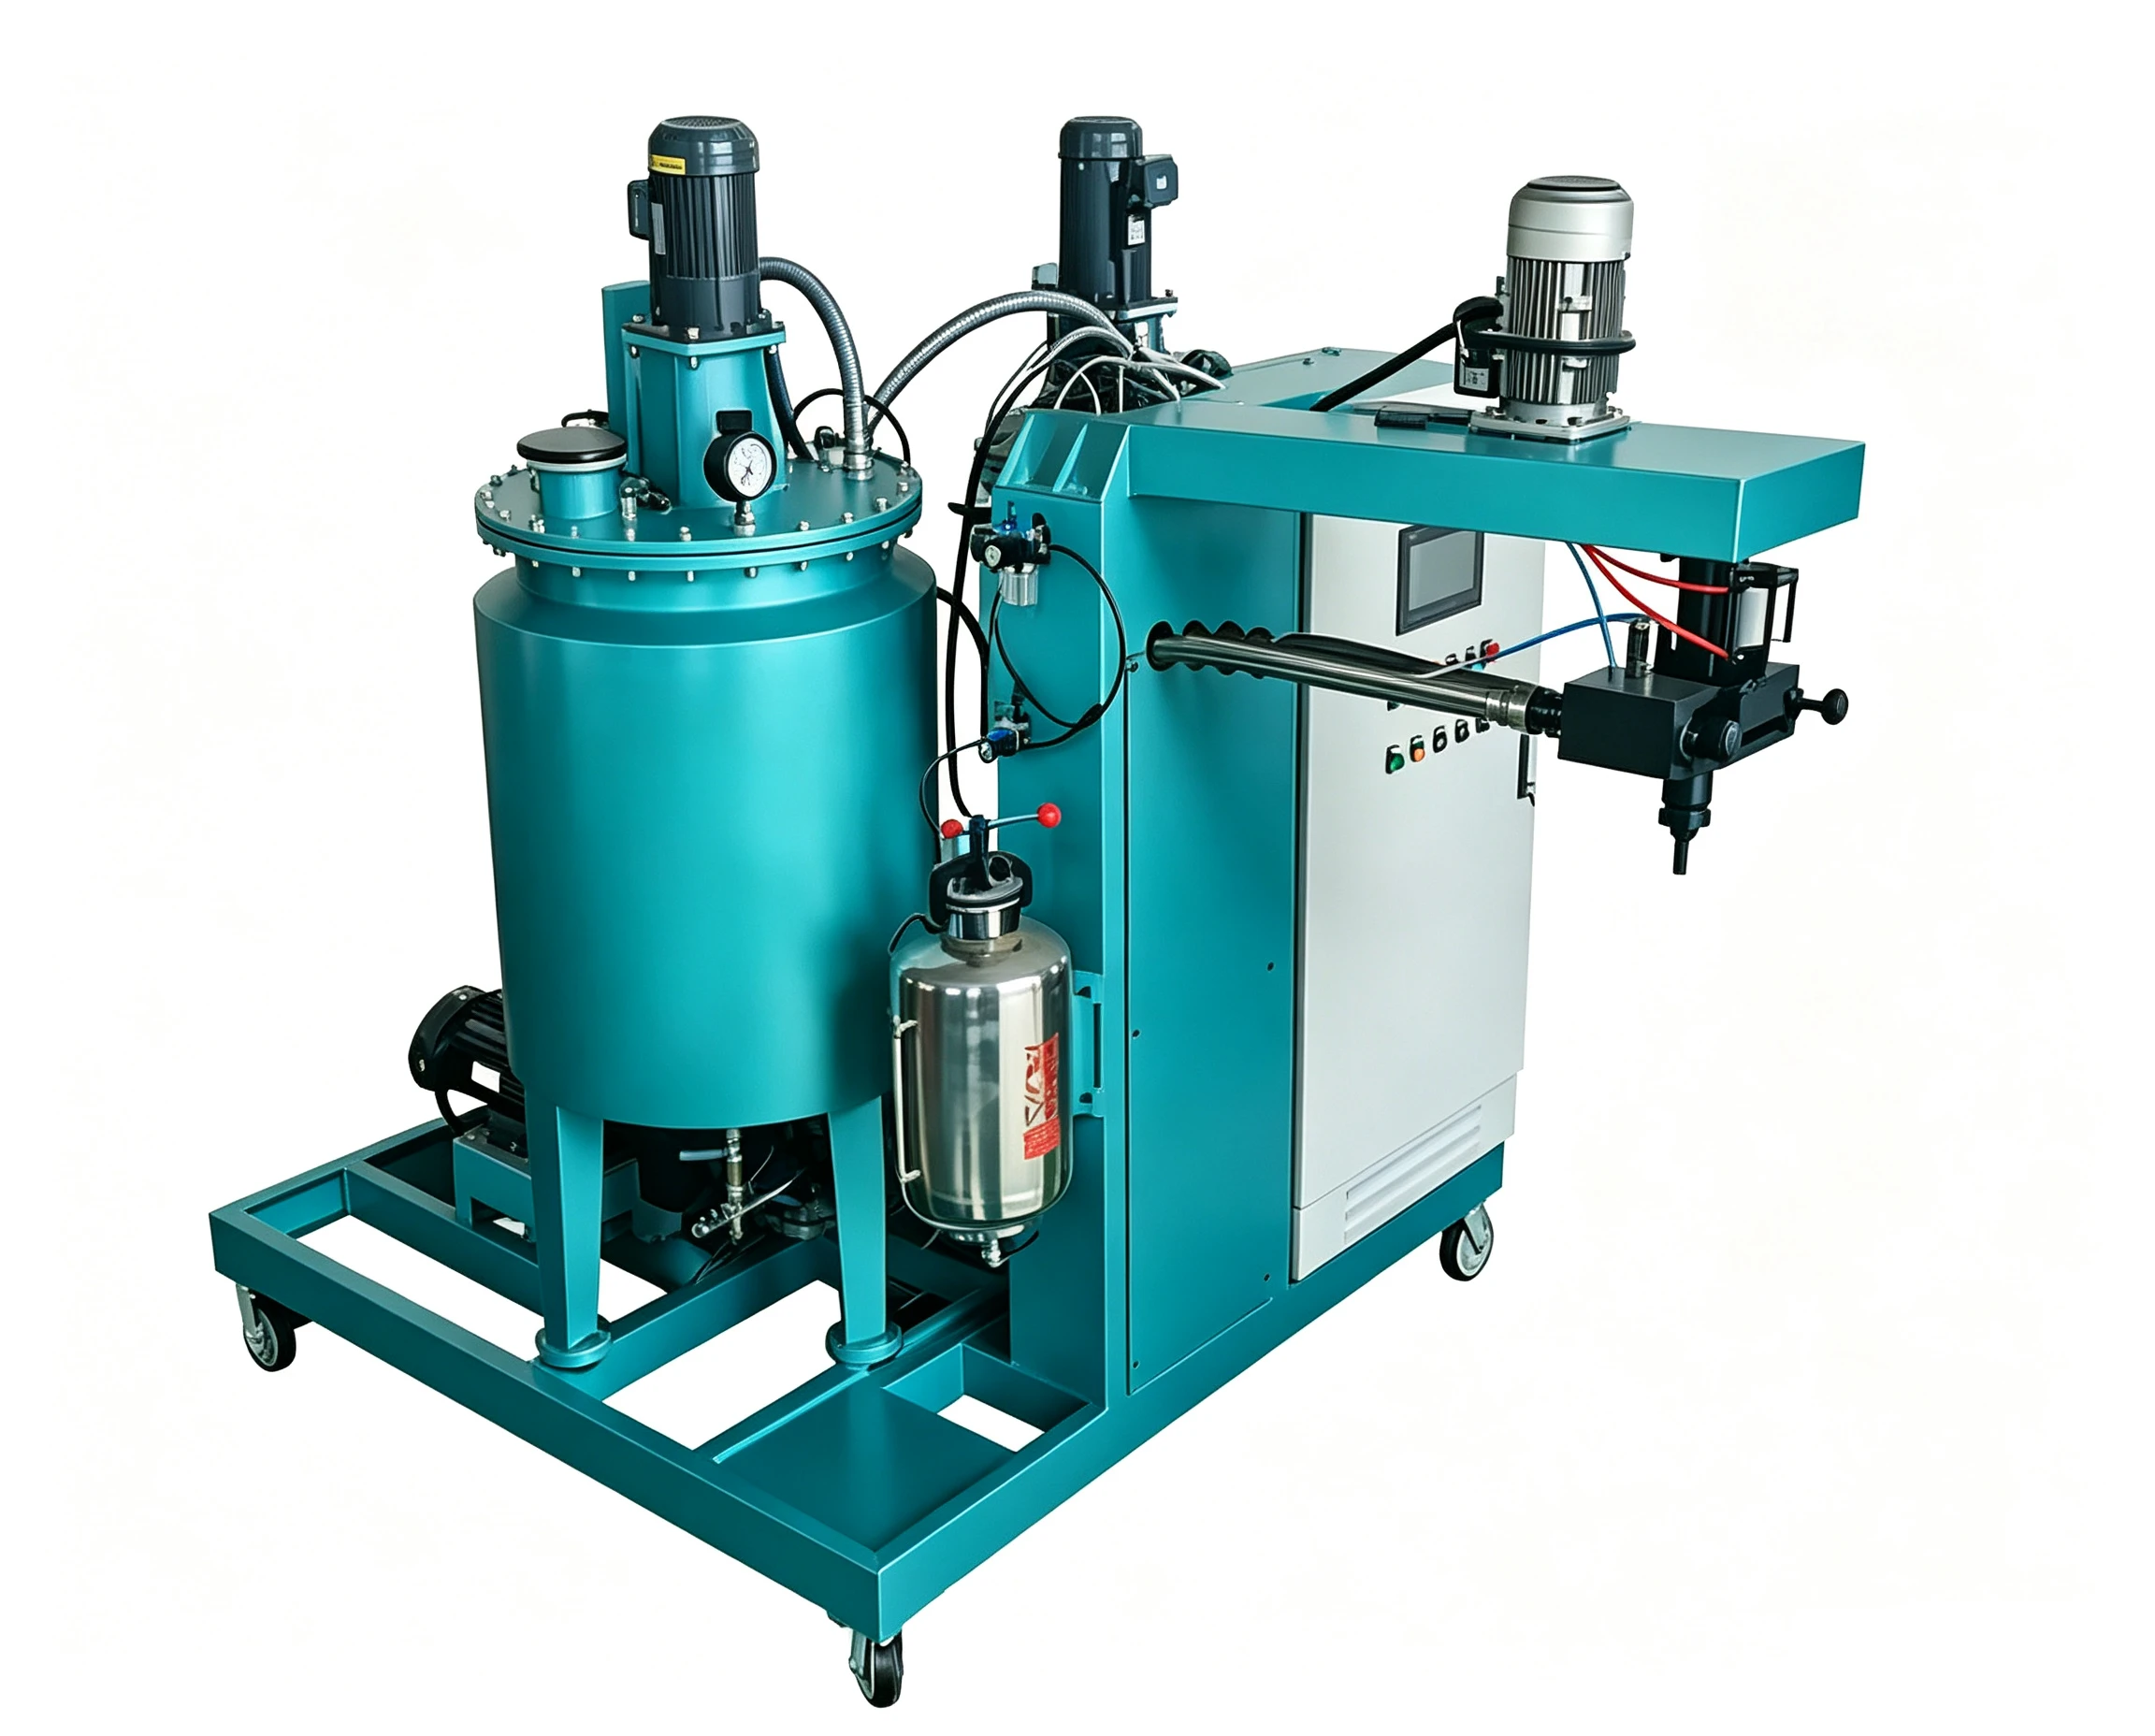
二、温控链决定NDI体系能否生产
MDI和TDI设备常用分区加热:料罐、计量泵、软管、混合头各有一个设定温度。对NDI体系来说,这种“分区可控”还不够,必须把整条回路设计成连续无冷点,否则预聚体在狭窄段粘度骤升,计量压力波动会把配比直接打偏。
MDI体系容易出现的另一个问题是高温停留。长时间保温会让预聚体NCO含量下降,表现为制品硬度上不去、交联不足,最终只能在脱模后才发现。因此MDI的料罐温度、循环量和停留时间要一起校核,而不是只看加热器能不能把温度维持住[2]。
真空脱泡同样是三种体系共同的装备条件。未脱泡的预聚体或混合料进入模具后,气泡会在厚壁胶辊或大截面制件内部被压入但无法排出,形成内部缩孔。对高粘度预聚体来说,脱泡罐需要有足够的料膜更新和抽真空能力,不能依赖混合头把气体“挤”出去[1]。
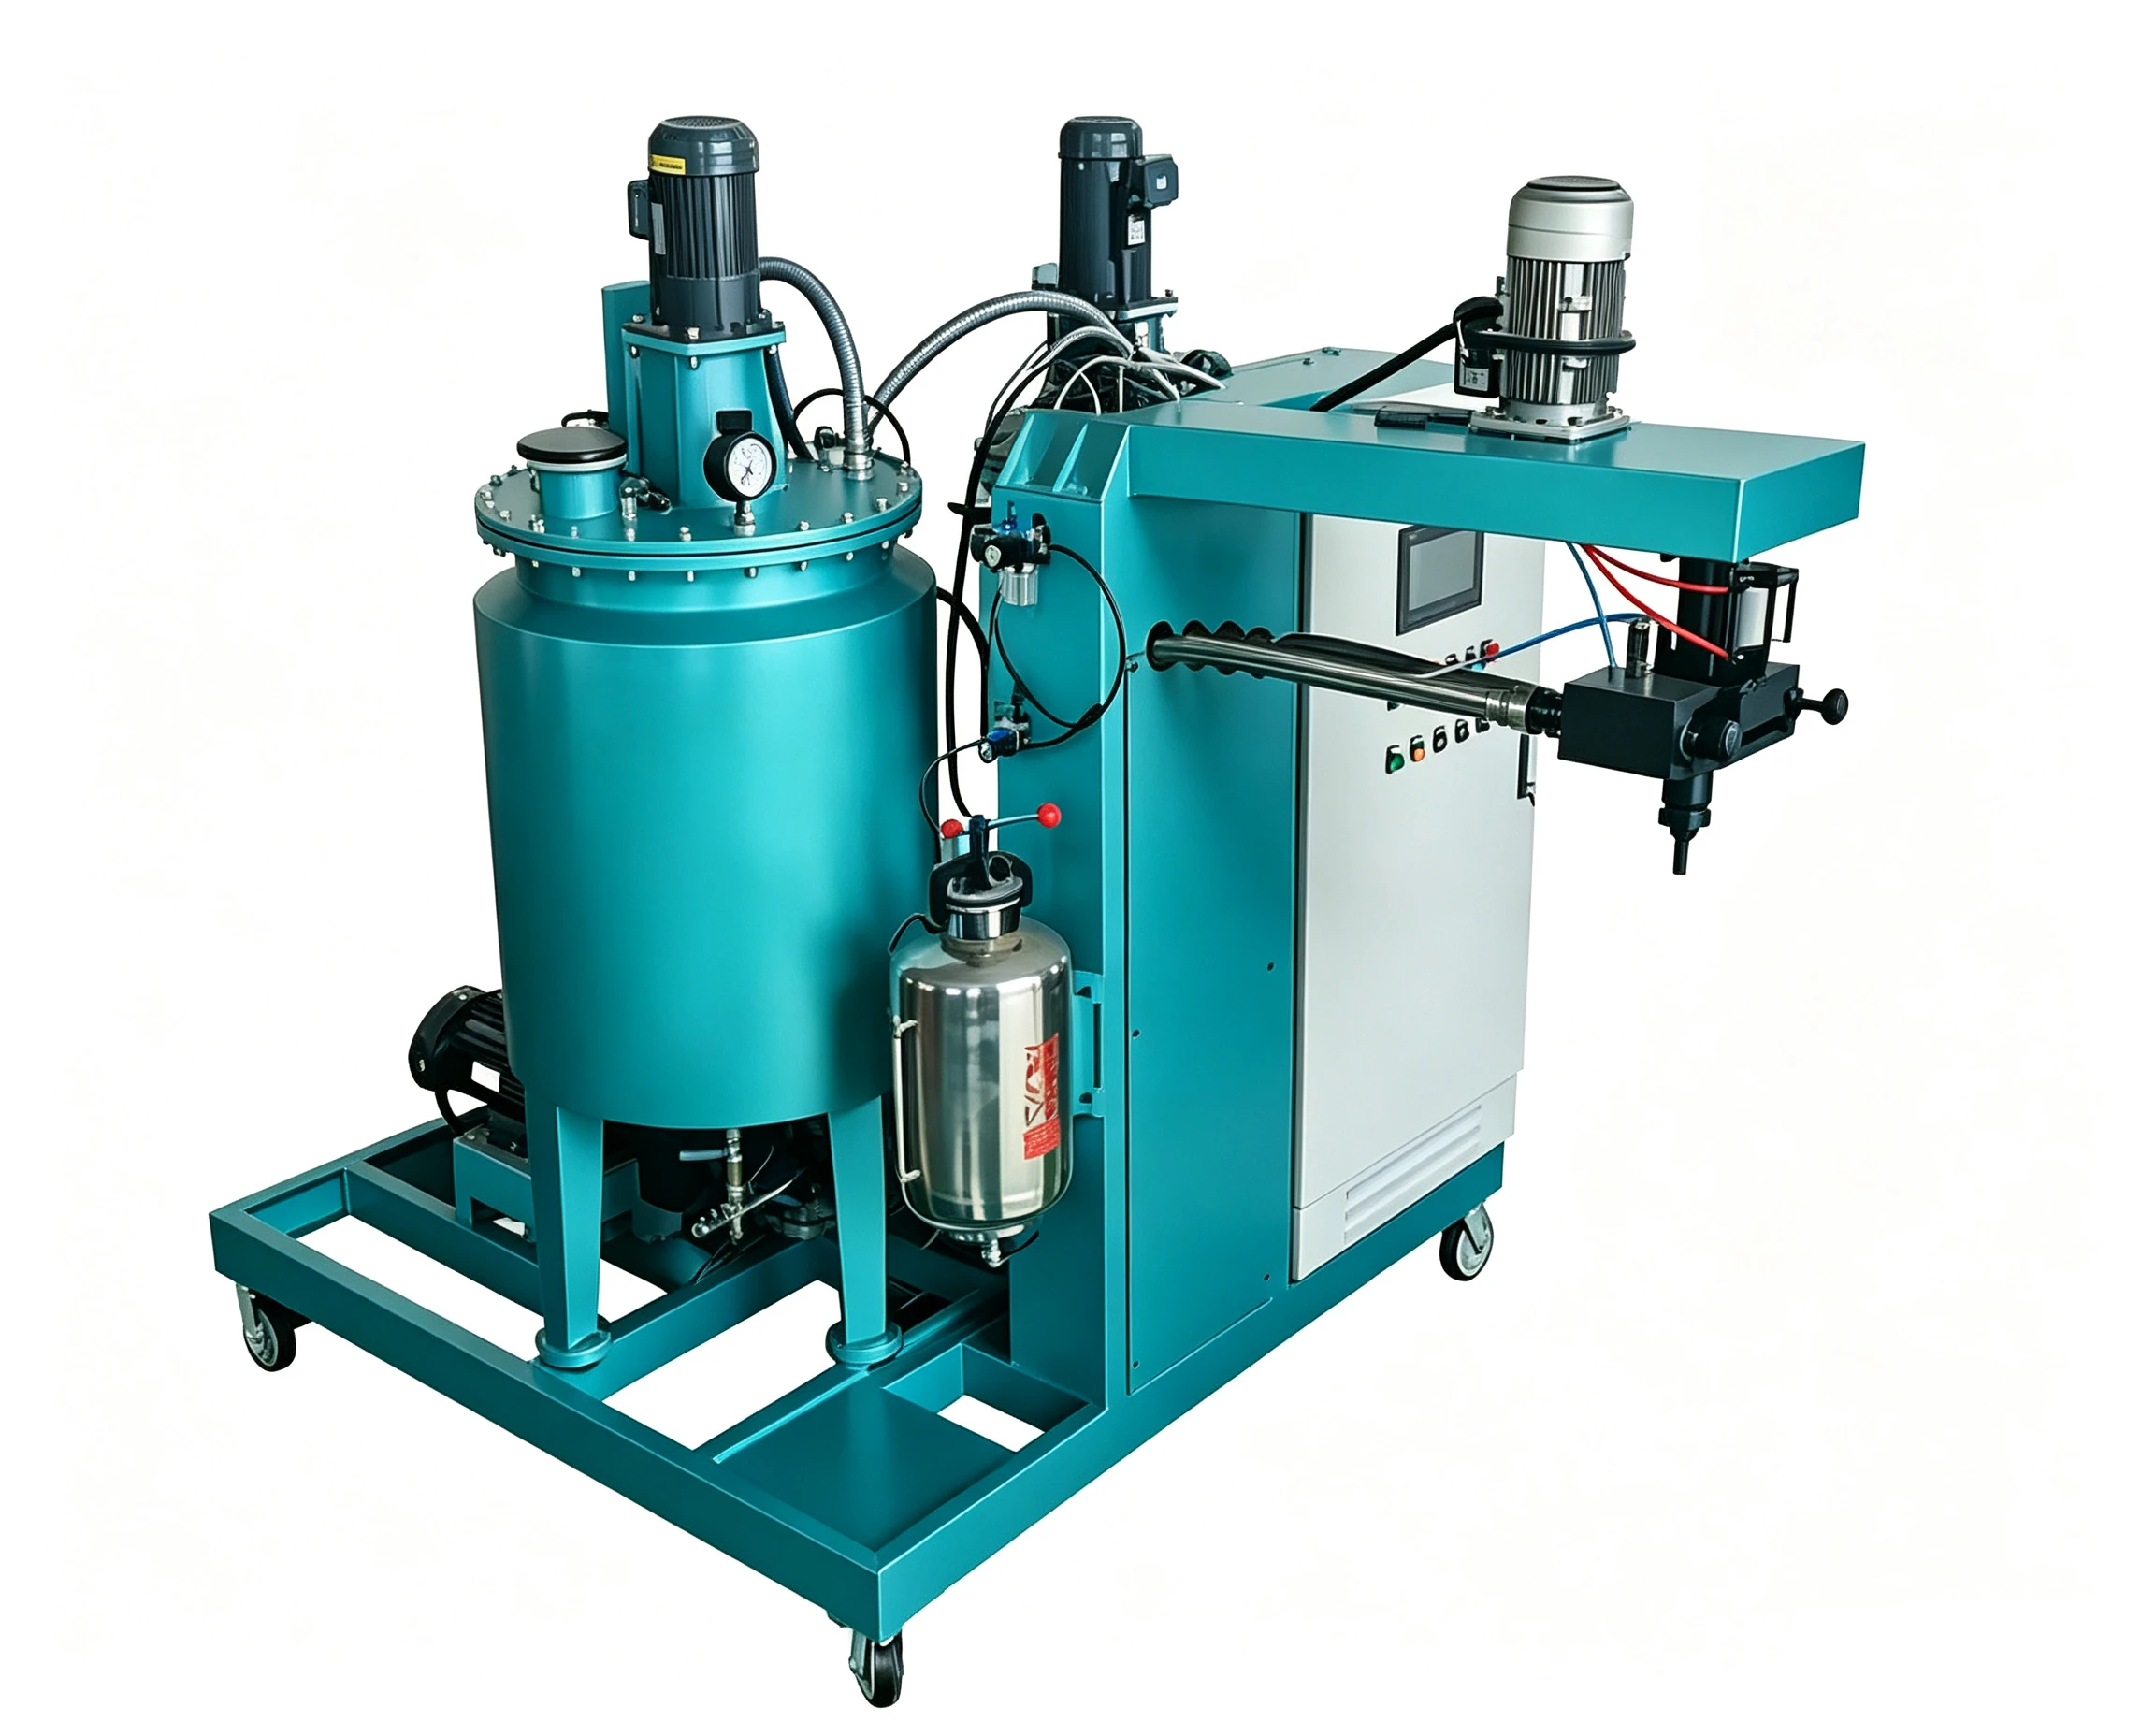
三、计量与混合:粘度、配比和清洗窗口
相同流量下,粘度不同,泵的实际工作点完全不同。高粘度预聚体对入口压力、泵转速和软管压损更敏感,选泵时要把最高工作粘度下的有效输出校核清楚,而不是只看清水或低粘度标定流量[3]。
计量精度要落到混合比上。浇注型弹性体的硬段/软段比例直接影响硬度和模量,组分比例漂移不会像某些发泡工艺那样只有密度变化,更常见的是制品性能先越出图纸边界。因此设备应能给出可验证的流量比例反馈,而不是只显示电机转速。
混合头选择由凝胶时间和清洗需求共同决定。NDI体系凝胶快,需要低停留、易清理的混合结构,避免混合腔内的残留随时间交联;MDI和TDI体系虽然工艺窗口相对宽,但如果频繁换色或加入扩链剂,清洗循环也必须进入选型清单。
四、选型前应该提供哪些参数
只发“最大流量”和“配比”是不够的。一套能用的设备技术方案至少需要以下输入:
- 异氰酸酯体系:MDI、TDI或NDI
- 预聚体NCO含量和粘度-温度曲线
- 扩链剂类型与加入比例
- 预聚体、扩链剂和模具的工作温度
- 单件浇注重量、浇注时间和班产节拍
- 是否接入色浆、催化剂、阻燃剂或其他组分
- 是否需要真空脱泡、填料添加或连续浇注
如果您正在从MDI切换到TDI或NDI体系,建议把预聚体粘度-温度曲线、最高加热温度和单件浇注窗口发给设备工程师做加热回路与泵型校核,而不是只提供流量和配比。只有这些参数齐全,设备才能被设计成稳定守住工艺窗口,而不是勉强能转。
五、选型中容易犯的错误
很多项目在初期没有关注温度上限和死体积,后期被迫用延长管路、降低产量的方式迁就设备。常见问题包括:
- 用MDI机器的加热上限去跑NDI,导致预聚体粘度过高或局部低温
- 只问最大流量,忽略小浇注重量下的计量稳定性和最小回流
- 忽略混合头清洗时间与生产节拍冲突
- 扩链剂计量精度不足,导致硬度批间漂移
- 软管、过滤器、泵入口设计没有按最高粘度校核,进料不稳
这些问题通常不会在安装当天暴露,而是在供应商离开后、换用新配方或提高产量时集中出现。
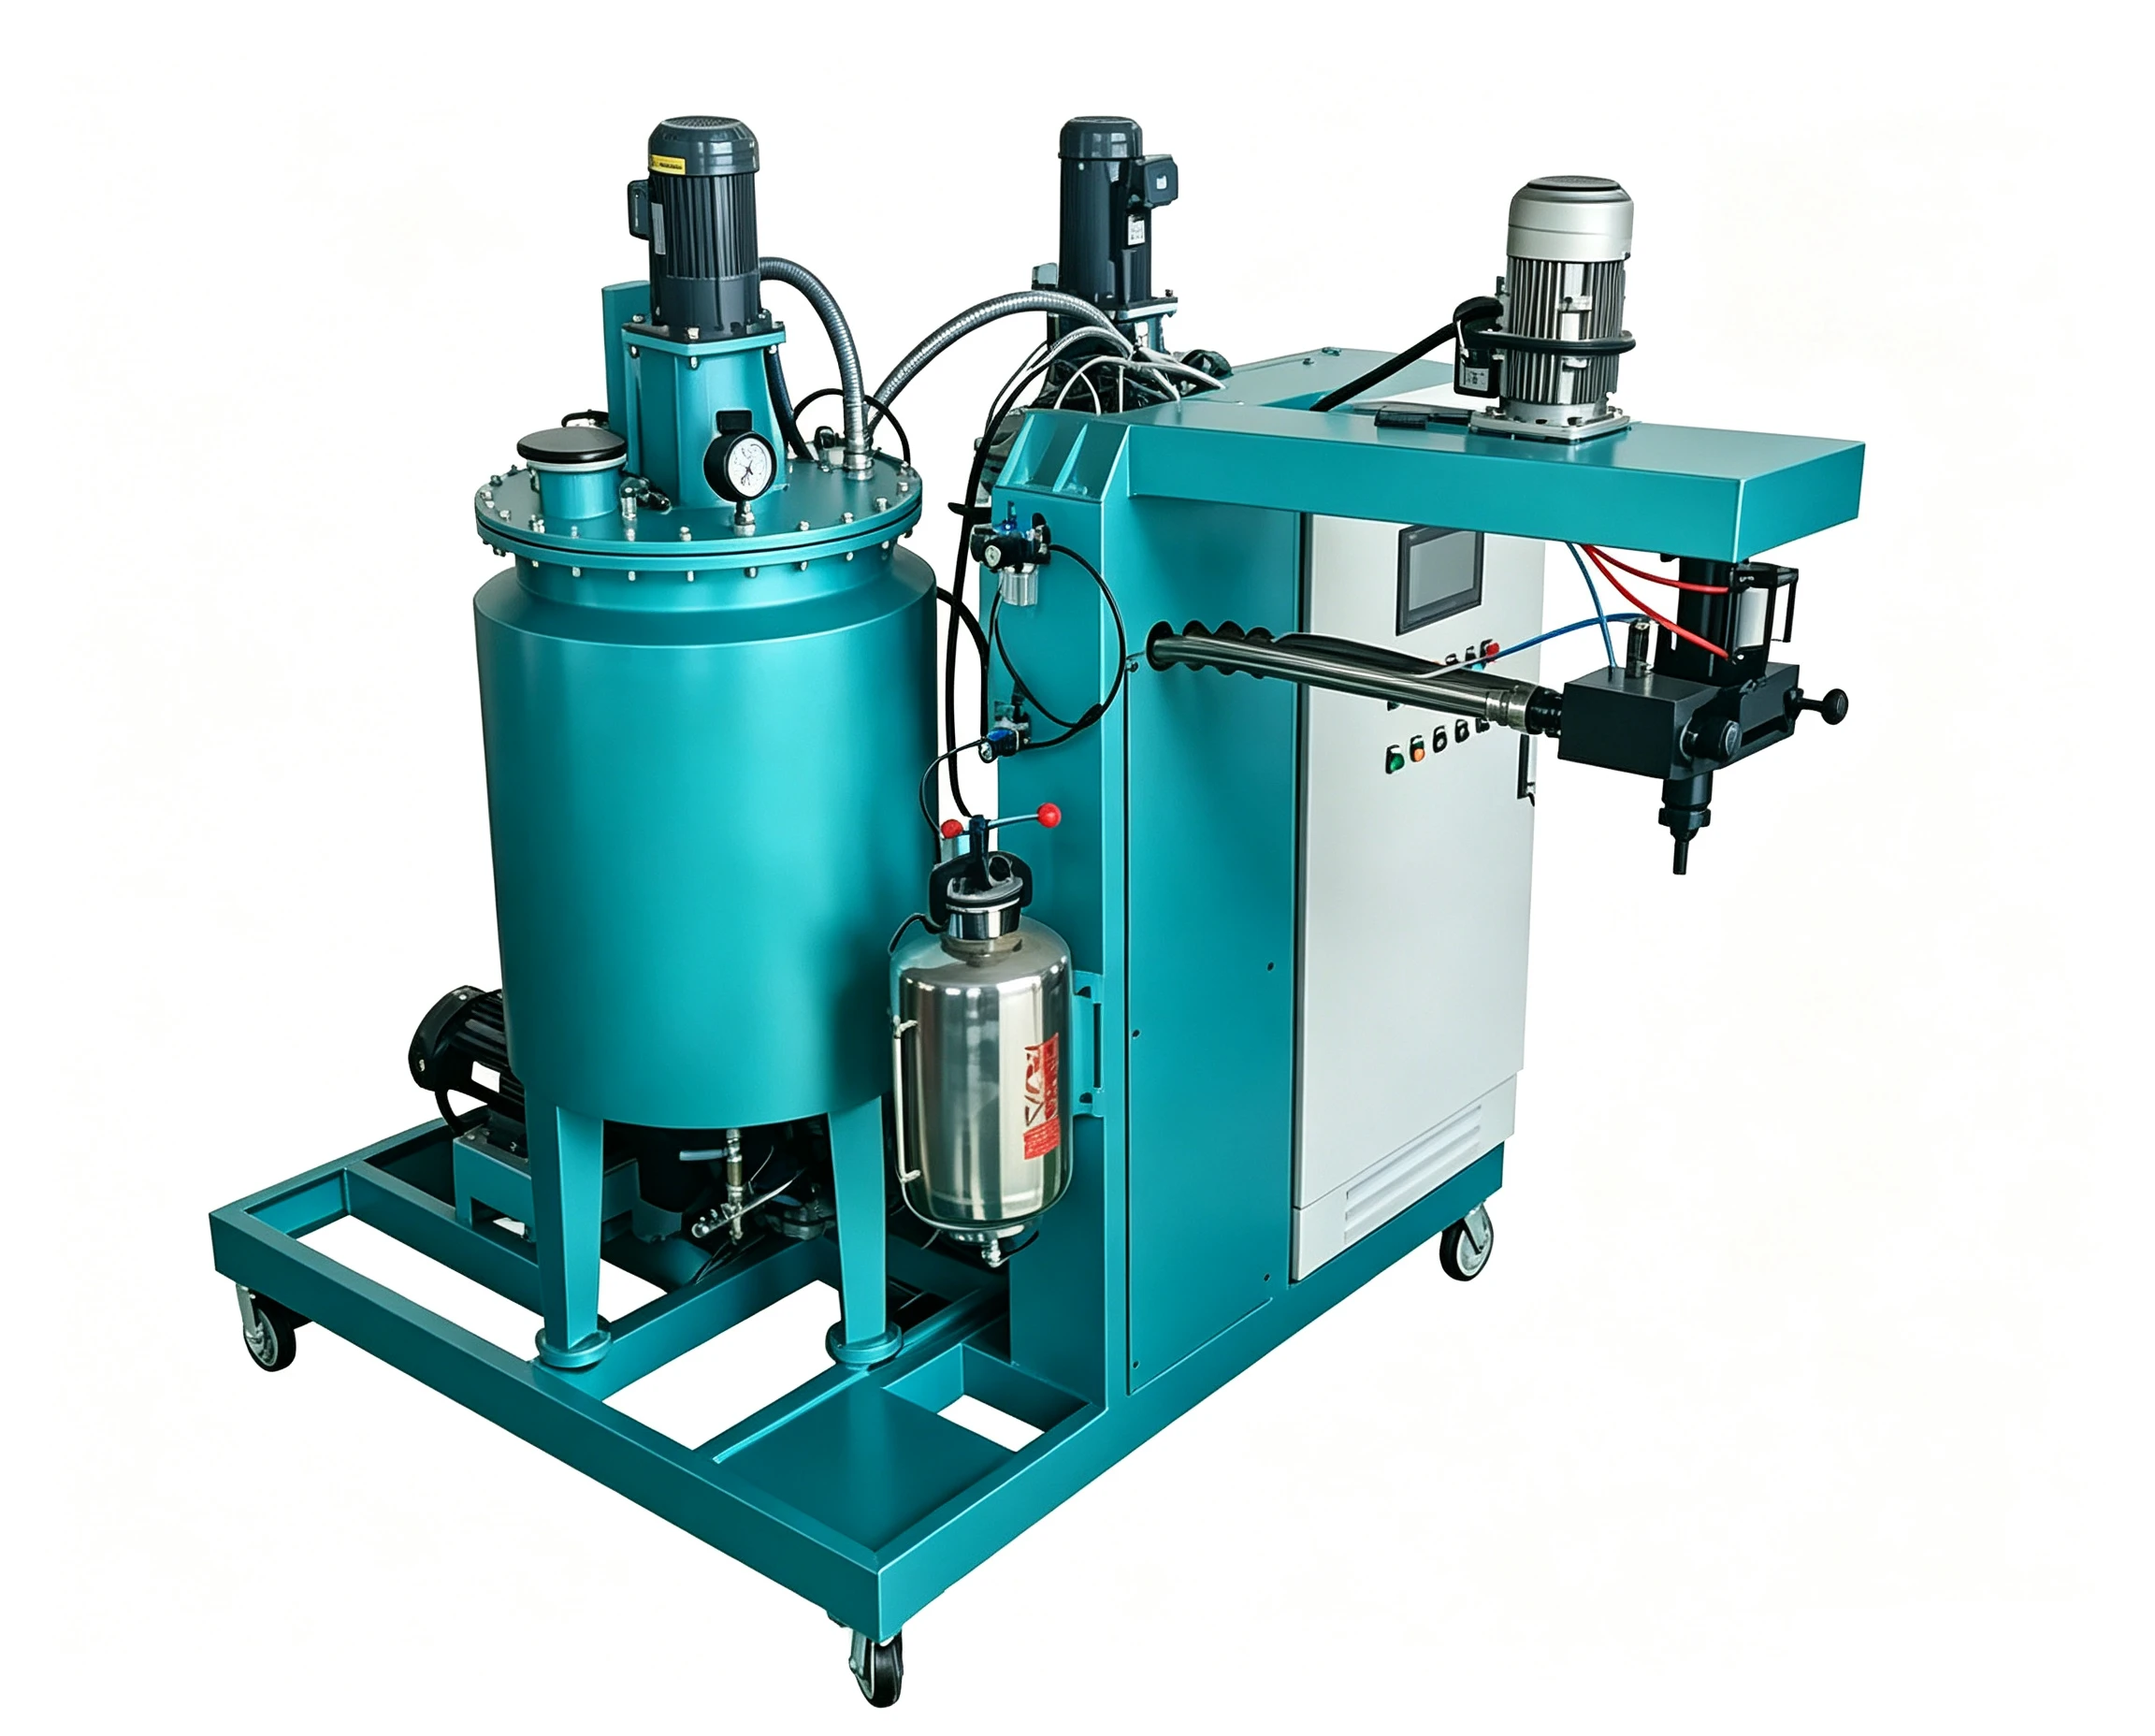
六、把工艺窗口写进验收条件
设备验收不应只测流量,还应在明确粘度、温度和配比条件下,验证以下内容:
- 规定的预聚体粘度范围内,流量偏差满足协议要求
- 关键温度点在连续运行中不偏离设定窗口
- 连续浇注或小批量浇注的重复性可接受
- 清洗循环后混合头无残留并能在节拍内恢复生产
- 真空脱泡后制品内部无可见气孔或缺陷
如果您正准备升级MDI、TDI或NDI浇注型弹性体产线,可以把配方体系、温度窗口、粘度曲线和单件浇注参数发给我们做设备回路校核。海峰聚氨酯机械长期从事聚氨酯计量混合与浇注设备定制,可提供从料罐、计量、混合到浇注和过程记录的完整方案。
邮箱:info@chinahaifeng.com
WhatsApp:86 13566296633
常见问题
MDI、TDI、NDI哪种弹性体最耐磨?
三种体系都能得到高耐磨弹性体,但适用工况不同。NDI体系常用于高动态负载、高撕裂要求场合,TDI/MOCA体系在筛板、高耐磨轮类中有成熟应用,MDI体系则在胶辊、密封和缓冲件中更常见。材料选择需要结合承载、冲击、耐水解和成本综合考虑。
现有MDI浇注机能否直接生产NDI体系?
通常不能简单直接切换。NDI体系需要更高且更均匀的加工温度,对加热回路、死体积和混合头残留要求更高。需要在料罐、软管、泵、混合头和控制逻辑上重新校核,而不是只调高温度设定值。
为什么NDI弹性体对温控要求更高?
NDI预聚体加工温度高、凝胶窗口短。如果局部温度偏低,粘度会明显上升,计量压力波动会把配比打偏;如果局部温度过高,又可能引起副反应。温差和迟滞都会直接影响制品合格率。
设备选型应该先提供哪些工艺参数?
优先提供异氰酸酯体系、预聚体NCO含量、粘度-温度曲线、扩链剂类型和比例、工作温度、单件浇注重量、节拍、是否真空脱泡以及是否添加填料或色浆。
浇注型PU弹性体是否需要真空脱泡?
高粘度预聚体和大截面制件通常会配置真空脱泡。混合前、浇筑前的气体如果不排除,会在厚壁制品内部形成气泡或缩孔。是否必须配置取决于制品厚度、预聚体粘度和最终质量要求。
参考文献
[1] Clemitson, I. R., Castable Polyurethane Elastomers, CRC Press, 2008.
[2] ISO 14896, Plastics — Polyurethane raw materials — Determination of isocyanate content.
[3] ASTM D4878-15, Standard Test Methods for Polyurethane Raw Materials: Determination of Viscosity of Polyols.
[4] Regulation (EC) No 1272/2008, Classification, Labelling and Packaging of Substances and Mixtures.
[5] ISO 34-1, Rubber, vulcanized or thermoplastic — Determination of tear strength.
[6] ISO 48-4, Rubber, vulcanized or thermoplastic — Determination of hardness — Part 4: Indentation hardness by durometer method (Shore hardness).














