

浇注型聚氨酯弹性体(CPU)的气泡问题,在产线上最常见的第一反应是“配方有问题”或“真空泵不行了”。但把设备端三个变量拆开看,往往能更快定位:真空脱泡是否彻底、温度链是否连续、混合时是否重新裹入空气。下面按设备排查顺序展开。
先把气泡分成三类,再找设备责任
不同气泡的形成机制不同,设备端要负的责任也不同。
| 气泡类型 | 常见形成机制 | 设备端优先排查方向 |
|---|---|---|
| 裹入气 | 搅拌、倒料、浇注流跌落或混合头密封不良 | 搅拌转速、浇注落距、密封件、混合头结构 |
| 反应气 | 异氰酸酯与水分或扩链剂反应产生CO₂ | 原料和管路水分、料温、干燥氮气保护 |
| 残留气 | 脱泡时间或真空度不足,气泡未上升到液面 | 绝对压力、保压时间、料层厚度、料温与粘度 |
其中,裹入气和残留气占设备端问题的比例最高,而且常常被误判为“真空泵抽不动”。
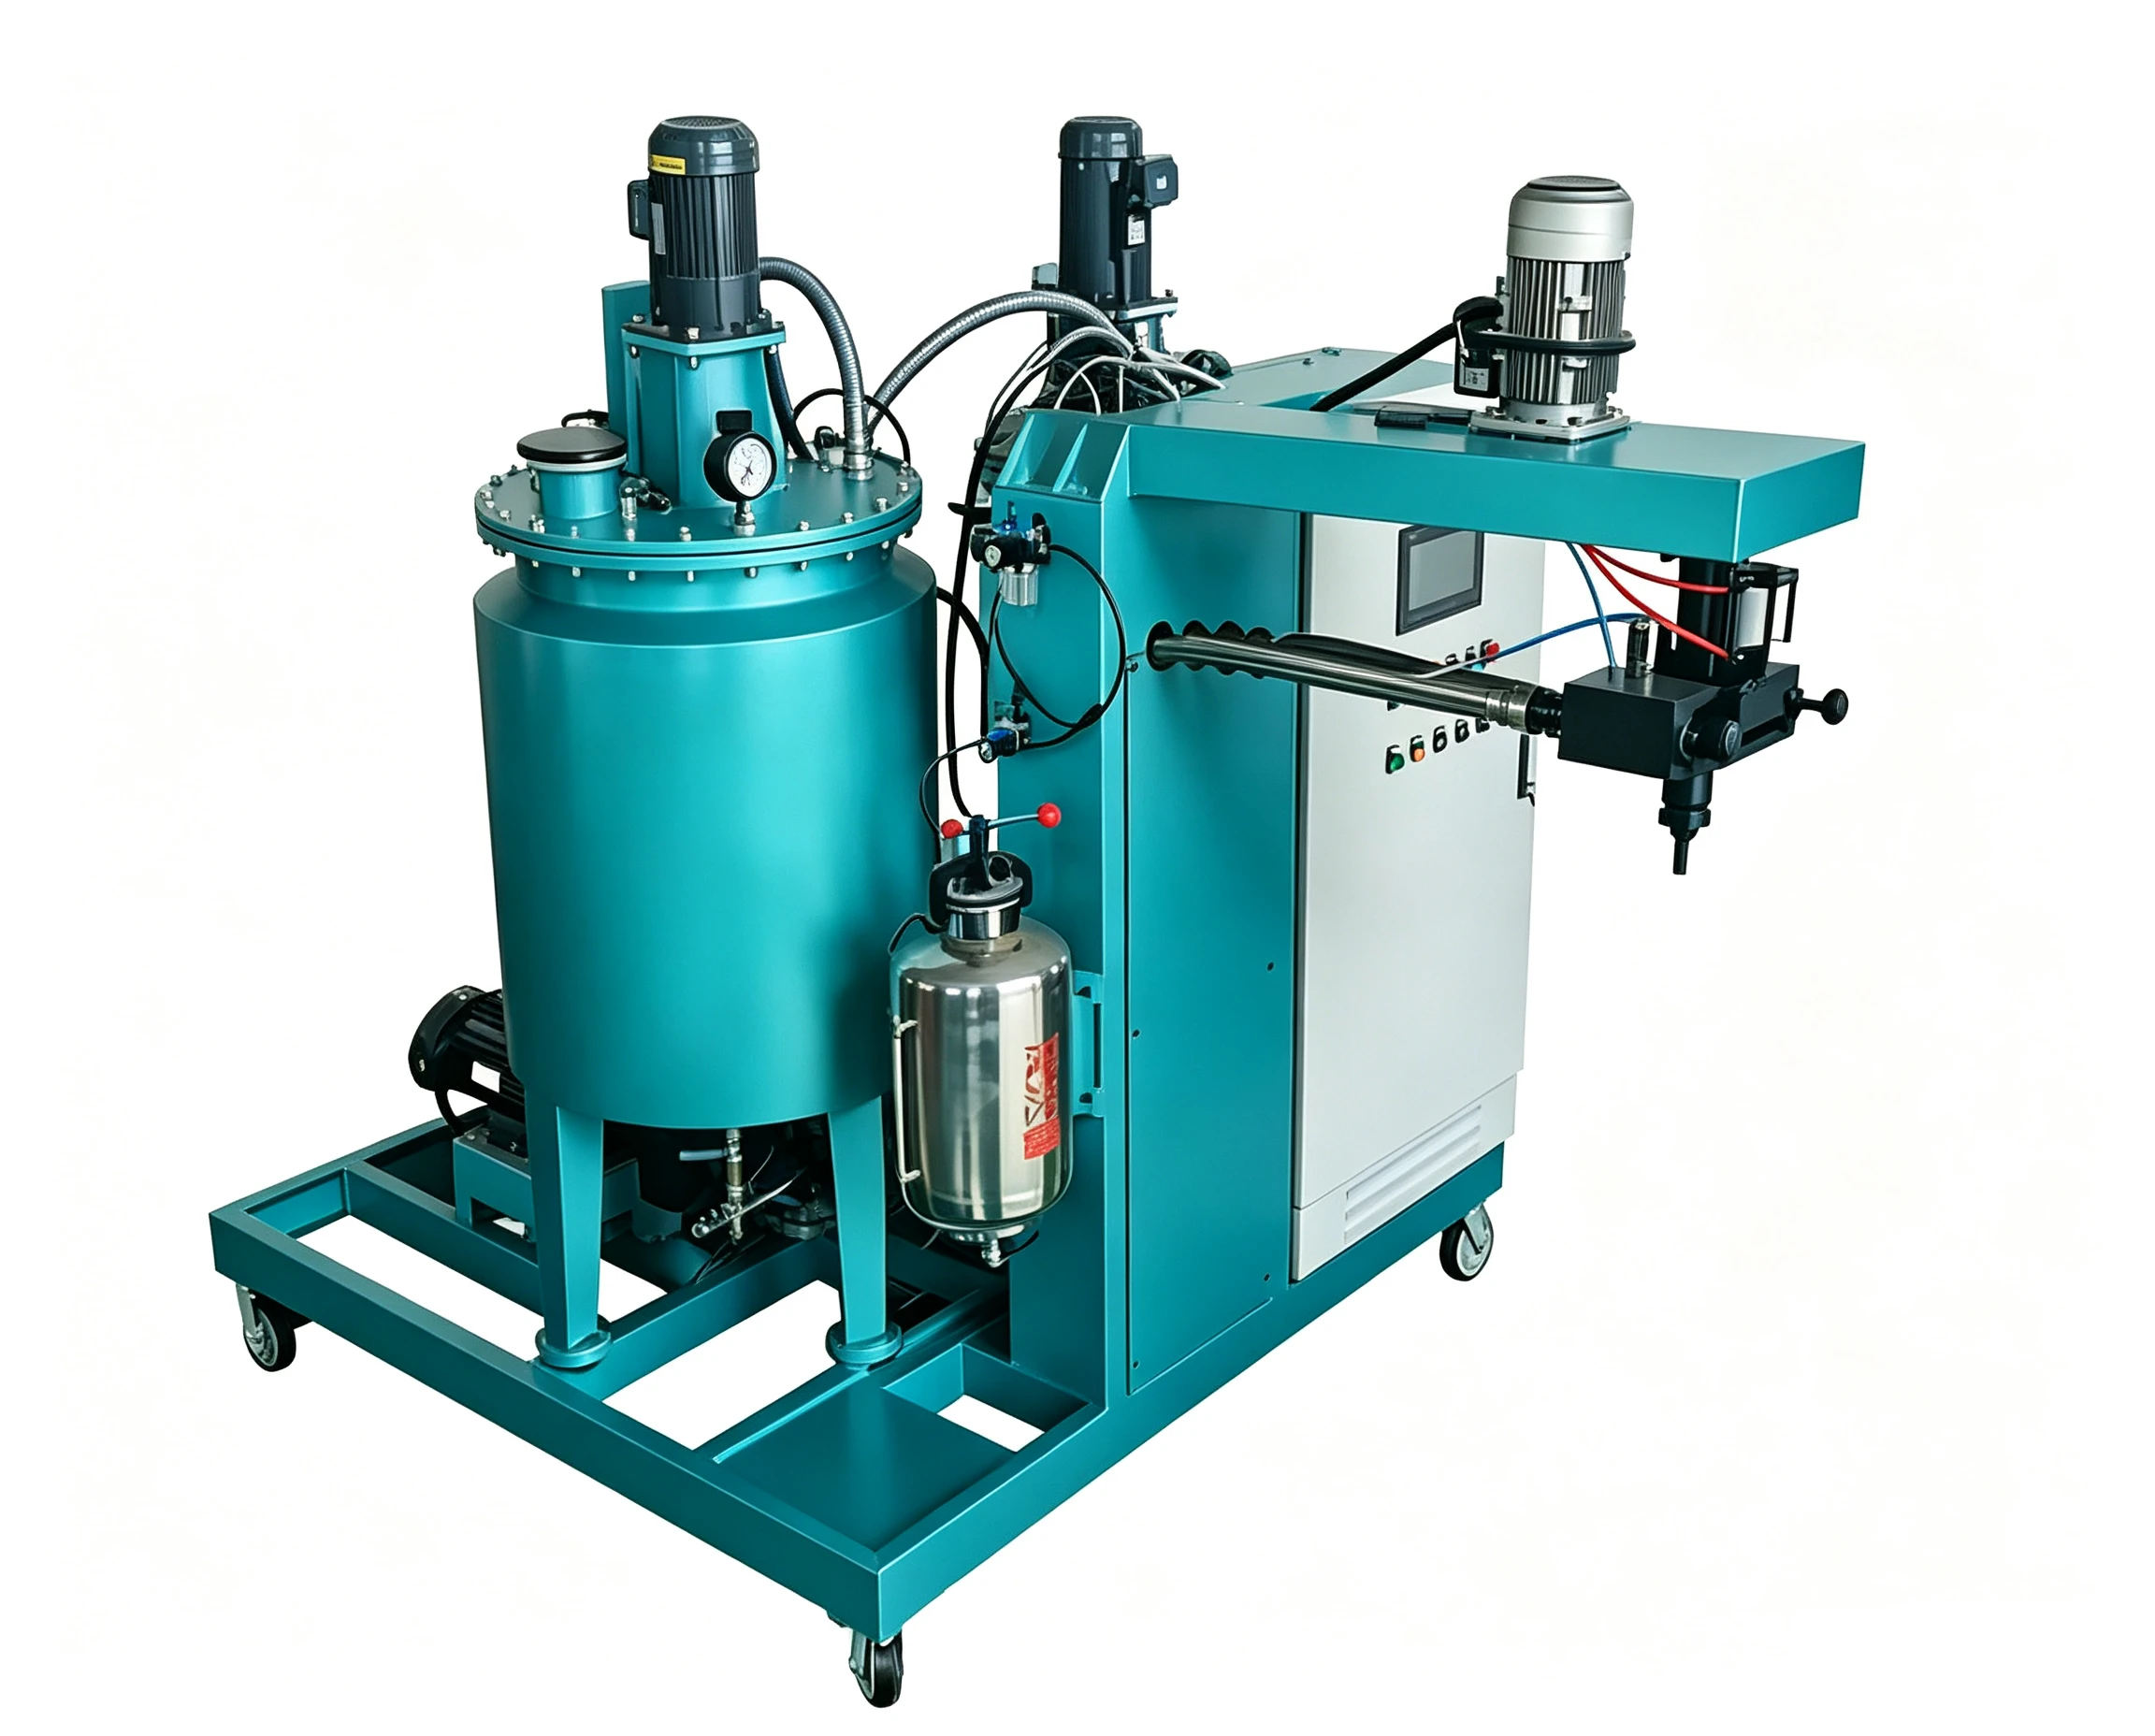
真空脱泡:先确认绝对压力,再看保压时间和搅拌
真空泵启动不等于脱泡完成。设备端要检查四个点:
- 实际绝对压力。真空表显示值、管路压降、密封老化、冷凝物和过滤器堵塞,都会让料罐内的实际压力高于表显值。判断标准不是“泵在转”,而是料罐顶部的绝对压力稳定在工艺窗口内。
- 保压时间。高粘度体系气泡上升慢,必须有足够的脱泡停留时间。料层越厚,气泡迁移路径越长,单批脱泡时间要相应延长。
- 搅拌方式。脱泡阶段宜采用低速刮壁或慢速锚式搅拌,避免高速搅拌在液面形成涡流,把空气重新卷入物料。
- 料温配合。温度低、粘度高时,气泡上升阻力大。真空脱泡前应先把A、B组分预热到规定温度,而不是冷料直接抽真空。
温度链:料罐、泵、软管、混合头、模具都不能断
浇注型PU弹性体对温度敏感,气泡往往来自温度链上某个环节失稳。
- 料罐与原料预混:扩链剂如MOCA、BDO如果温度偏低析出或粘度升高,会造成局部比例波动,固化后形成针孔或微小气孔。
- 计量泵与软管:泵体、软管和接头的伴热不均匀,会出现局部过热点。过热点会让微量水分快速反应,或使异氰酸酯产生副反应,生成CO₂类气泡。
- 混合头:混合头温度应略高于物料温度,但不宜过高。温度过高会缩短物料在混合腔内的适用期,局部固化颗粒再进入浇注体,脱模后表现为缺陷点。
- 模具温度:模具温度过低会把物料表面“冻住”,表层固化速度与内部不一致,气体无法从浇口或排气槽逸出;模具温度过高则加快反应,放热集中,也容易出现反应气泡。
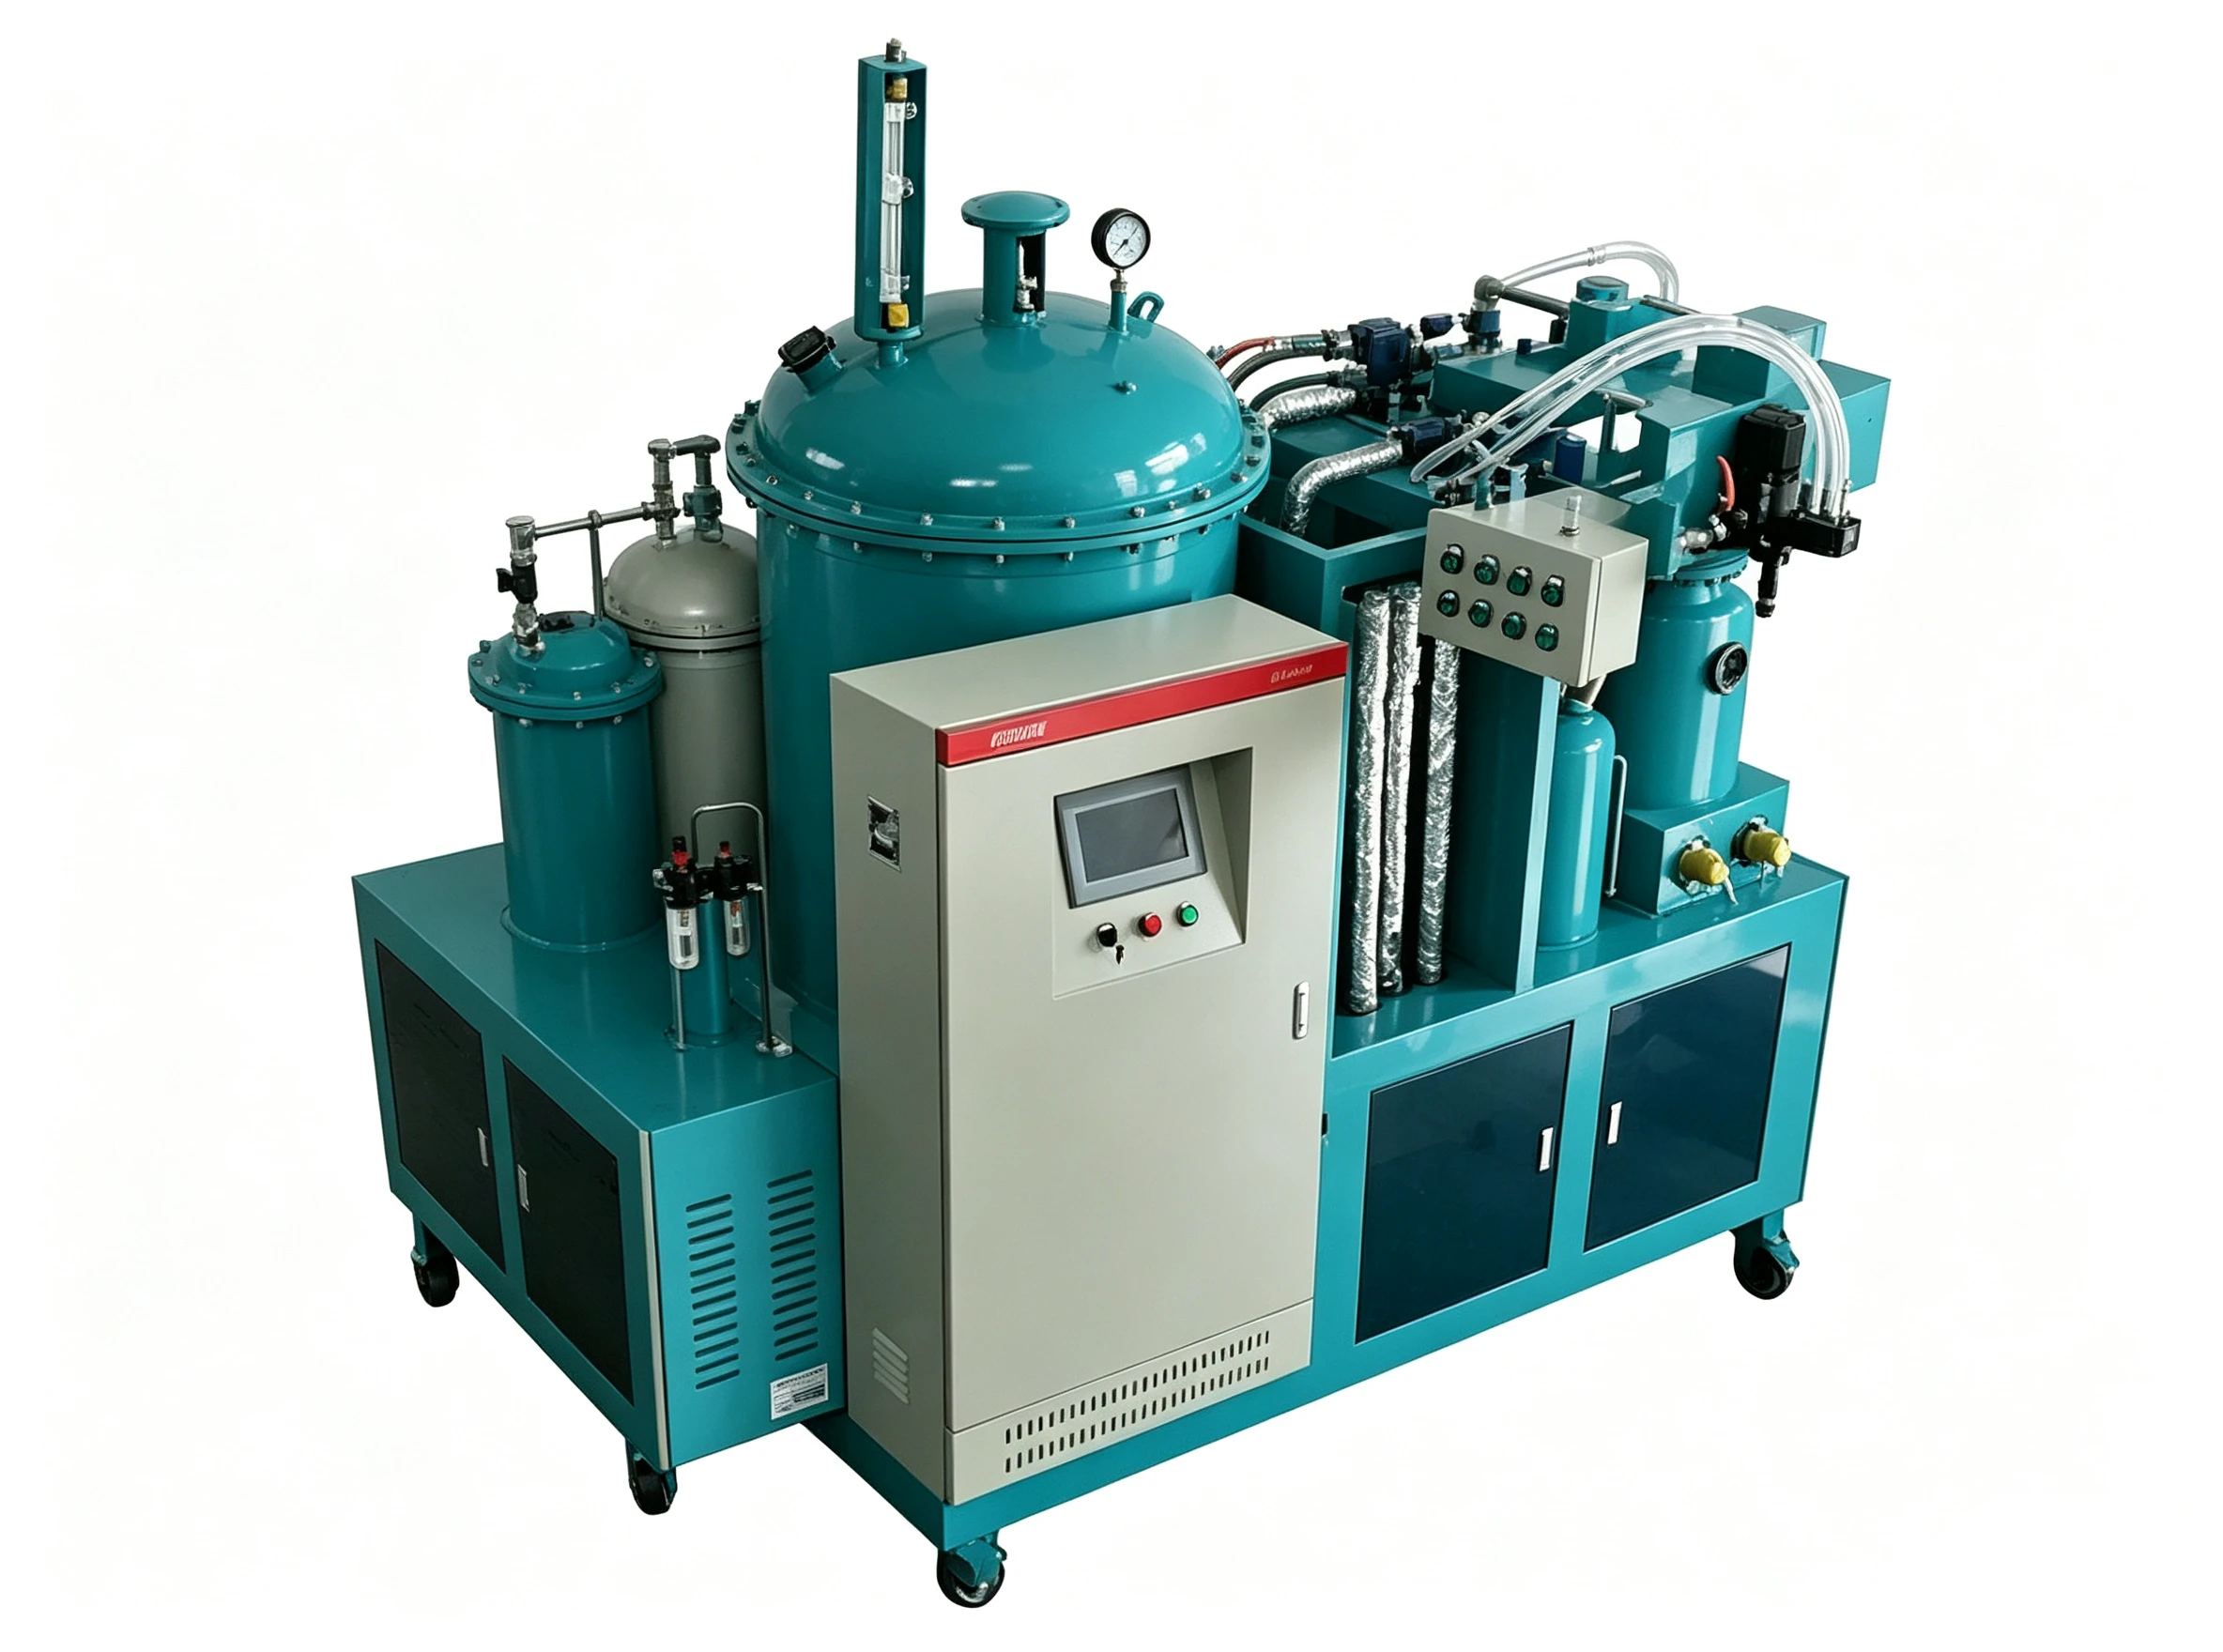
混合环节:转速、混合头类型和清洗死角
混合环节的气泡来源常被忽略。
- 动态混合:转速不是越高越好。过高转速会把空气卷入并打碎成细小气泡;过低则A/B组分和扩链剂混合不充分,未反应的组分在后续固化中产生反应气。需要根据混合头输出、物料粘度和填料情况选取转速窗口。
- 静态混合:静态混合器的单元数和安装方向决定混合效果。拆洗后装反、单元缺失或流道堵塞,会造成局部比例偏差。
- 死角与清洗:混合腔、阀针、分配阀和管路死角残留的旧料会缓慢固化,形成颗粒。下一次浇注时这些颗粒混入物料,周围容易包裹空气。清洗程序、清洗压力和清洗剂用量应按实际体系验证,而不是固定一个“好看”的流程。
- 浇注方式:浇注流从模具上方高位跌落,会把空气卷入。长行程、小截面模腔应尽量采用底注或沿壁浇注,控制落距,必要时配合模具排气槽。
设备端排查顺序:六步清单
按概率从高到低排查,通常比直接拆真空泵更有效。
- 记录并对比料罐真空表与泵口真空表,检查管路、密封、过滤器。
- 测量A、B组分及扩链剂在料罐出口、泵前、混合头前的实际温度。
- 观察脱泡搅拌是否形成涡流,确认转速和料层高度。
- 把混合头拆检,查看死角积料、密封磨损和清洗残留。
- 检查模具温度、排气槽和浇注轨迹,验证浇口设计。
- 做一次小批量无填料清料试验,隔离填料、除水等因素。
常见误区
- 误区一:真空度越高越好。 过高的真空度可能抽走低沸点助剂或造成液面剧烈沸腾,反而带入气泡。应按材料供应商给定窗口控制。
- 误区二:混合头转速高混合一定好。 超过工艺窗口后,剪切热和空气卷入会同时增加。
- 误区三:气泡只能在配方端解决。 原料水分控制当然重要,但脱泡、温度、混合和浇注路径同样是决定性变量。
- 误区四:只要真空泵换大就能解决。 泵的抽速只是因素之一,料罐密封、管路通径、保压时间和搅拌方式不匹配,换大泵只会增加能耗。
常见问题
真空度越高越好吗?
不一定。浇注型PU体系通常有推荐脱泡压力窗口,过低压力可能使低沸点组分挥发或引起液面沸腾,反而形成新气泡。应优先确认材料供应商给的绝对压力范围。
混合头转速越高,气泡越少吗?
不是。转速过高会把空气卷入并细化为更难脱除的气泡。合适转速取决于混合头结构、物料粘度和输出量,需要做工艺窗口验证。
模具温度偏低会直接造成气泡吗?
会间接造成。模具温度低使表层固化快、内部气体排出通道被封闭,气泡更容易残留在表面或近表层。模具温度应与材料、浇注量和模具热容量共同确定。
只更换真空泵能不能解决气泡?
多数情况下不能单独解决。气泡是脱泡、温度、混合和浇注路径共同作用的结果。真空泵只是脱泡段的一个部件。
需要设备端复核?
如果按上述顺序排查后气泡仍不稳定,建议把原料粘度、浇注量、模具温度和现有真空曲线整理成一组数据。我们可以从计量精度、温控回路、混合头结构和脱泡料罐配置上做设备端复核,避免直接更换整机。
联系:info@chinahaifeng.com
WhatsApp:86 13566296633














