

很多聚氨酯弹性体制品的问题,最初不是配方错误,也不是设备流量不准,而是浇注体内几十微米级的残留气泡在厚壁、高载荷或高电压工况下被放大。胶辊、筛板、密封件脱模后表面看起来正常,加工到中层却出现针孔、分层或局部软点。真空脱泡解决的就是这个阶段的风险。
真空脱泡解决的不是“看到的气泡”,而是浇注体内的气泡源
浇注型聚氨酯弹性体在混合和浇注过程中,气泡来源通常不止一种。原料在储运和升温过程中会溶解少量空气或低沸点组分;动态混合头在高速搅拌时会把周围空气卷入料流;聚酯多元醇或再生多元醇吸收的水分与异氰酸酯反应,会直接生成二氧化碳[1]。这些气泡在低粘度体系里可能上浮,但在高粘度预聚体或厚壁模具中往往来不及逸出,等到固化后成为内孔。
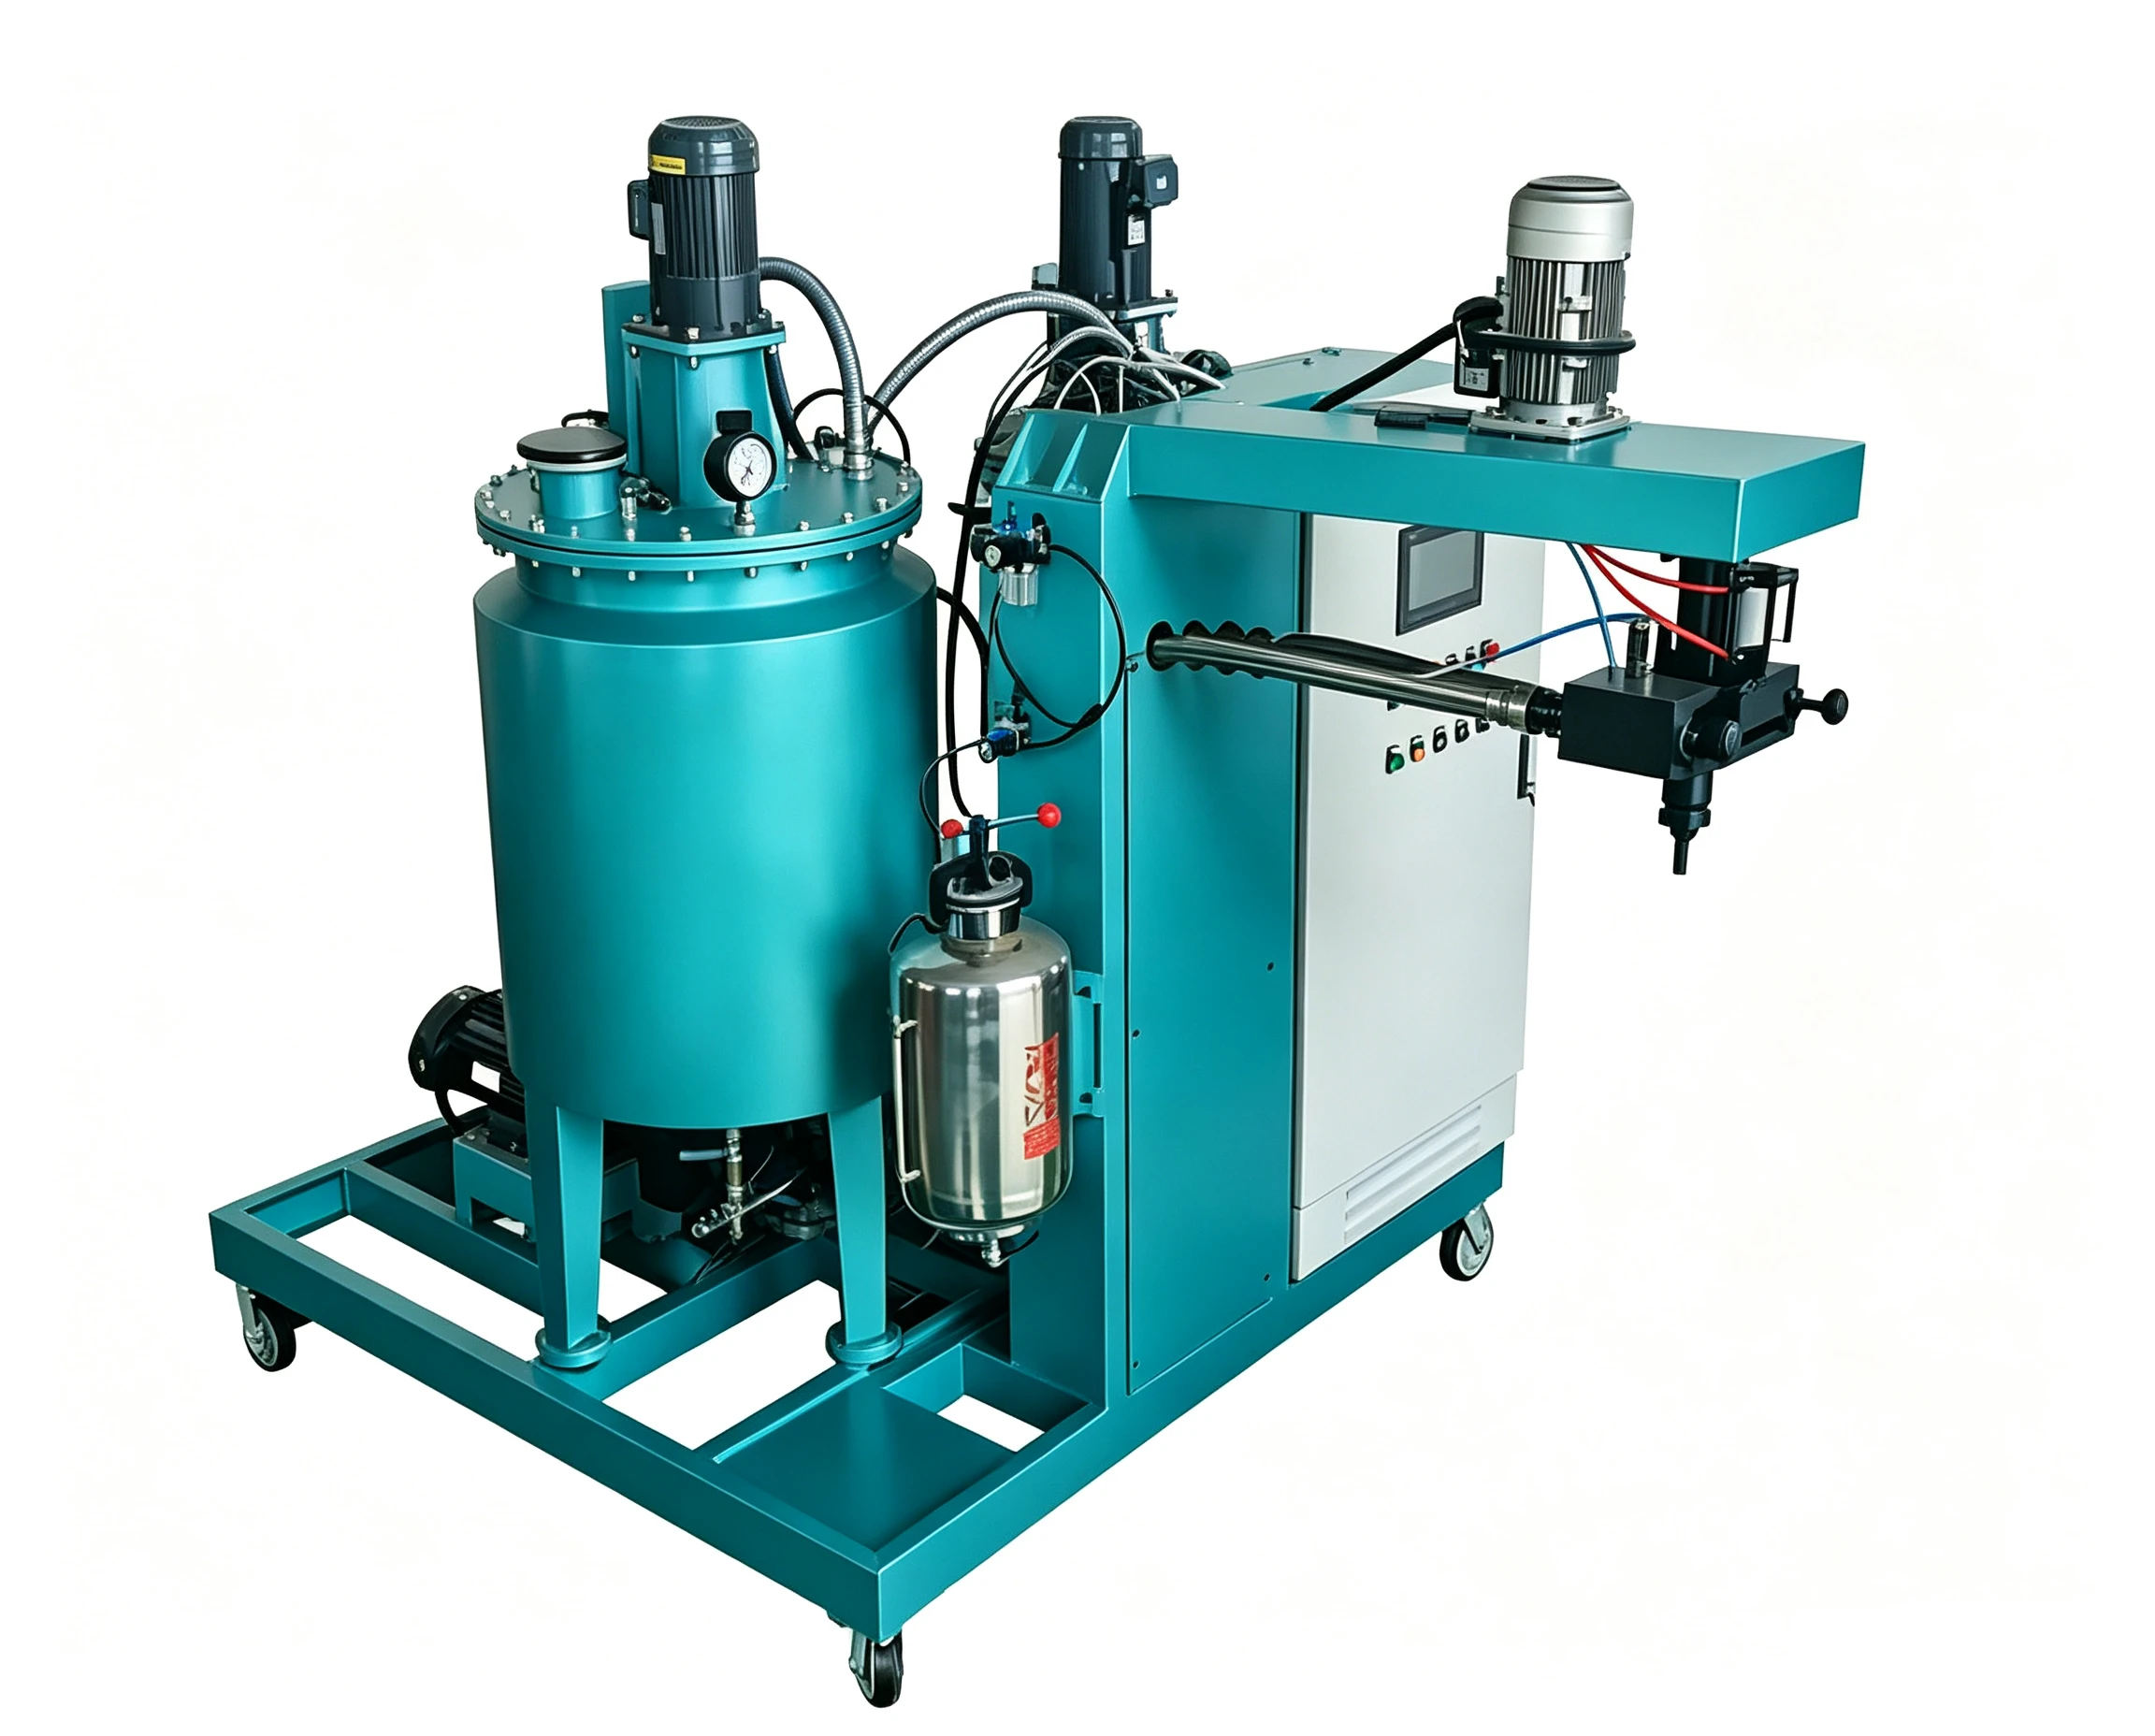
以厚壁胶辊为例,残留气泡会在磨削后暴露为环状针孔。对矿山筛板、液压密封等承受反复压缩或冲击的制品来说,内部气孔还会形成应力集中,导致早期开裂,而不是单纯的表面缺陷。
为什么浇注前必须脱泡:三个被忽视的机理
一是温度变化带来的气体析出。预聚体在储料罐中加热到浇注温度时,气体溶解度下降,原本溶解的空气会形成微气泡。浇注前对料罐抽真空,可以在混合前把这些气体带走。
二是混合夹气。低压浇注设备通常用动态混合,螺杆或叶轮的高剪切作用会让空气混入料流。即使混合头排气设计合理,高粘度、高填充体系仍可能把空气包裹在料流内部。
三是水分化学反应。水与异氰酸酯反应生成胺和二氧化碳,这个反应不依赖混合夹气,温度越高反应越快[2]。真空脱泡无法完全阻止已溶于多元醇中的微量水分参与反应,但能降低原料暴露在空气中的吸湿量。
哪些材料最敏感?按体系逐项拆解
| 材料体系 | 敏感原因 | 典型缺陷表现 |
|---|---|---|
| 高粘度MDI/TDI预聚体 | 粘度高,气泡上浮速度慢,厚壁制品难以自然排气 | 磨削后针孔、局部气孔带 |
| 含填料体系(碳酸钙、硫酸钡、石墨等) | 填料表面携带空气,浆料粘度上升,混合夹气更难排出 | 密度不均、表面凹坑 |
| NDI体系(Vulkollan类) | 反应活性高、温度窗口窄,水分副反应剧烈 | 内部微孔、硬度波动 |
| 再生多元醇体系 | 原料来源复杂,酸值、水分和挥发物波动大 | 批次间密度差异、固化不完全 |
| 扩链剂为MOCA的体系 | 混合后凝胶时间短,脱气窗口有限 | 厚截面中心气孔 |
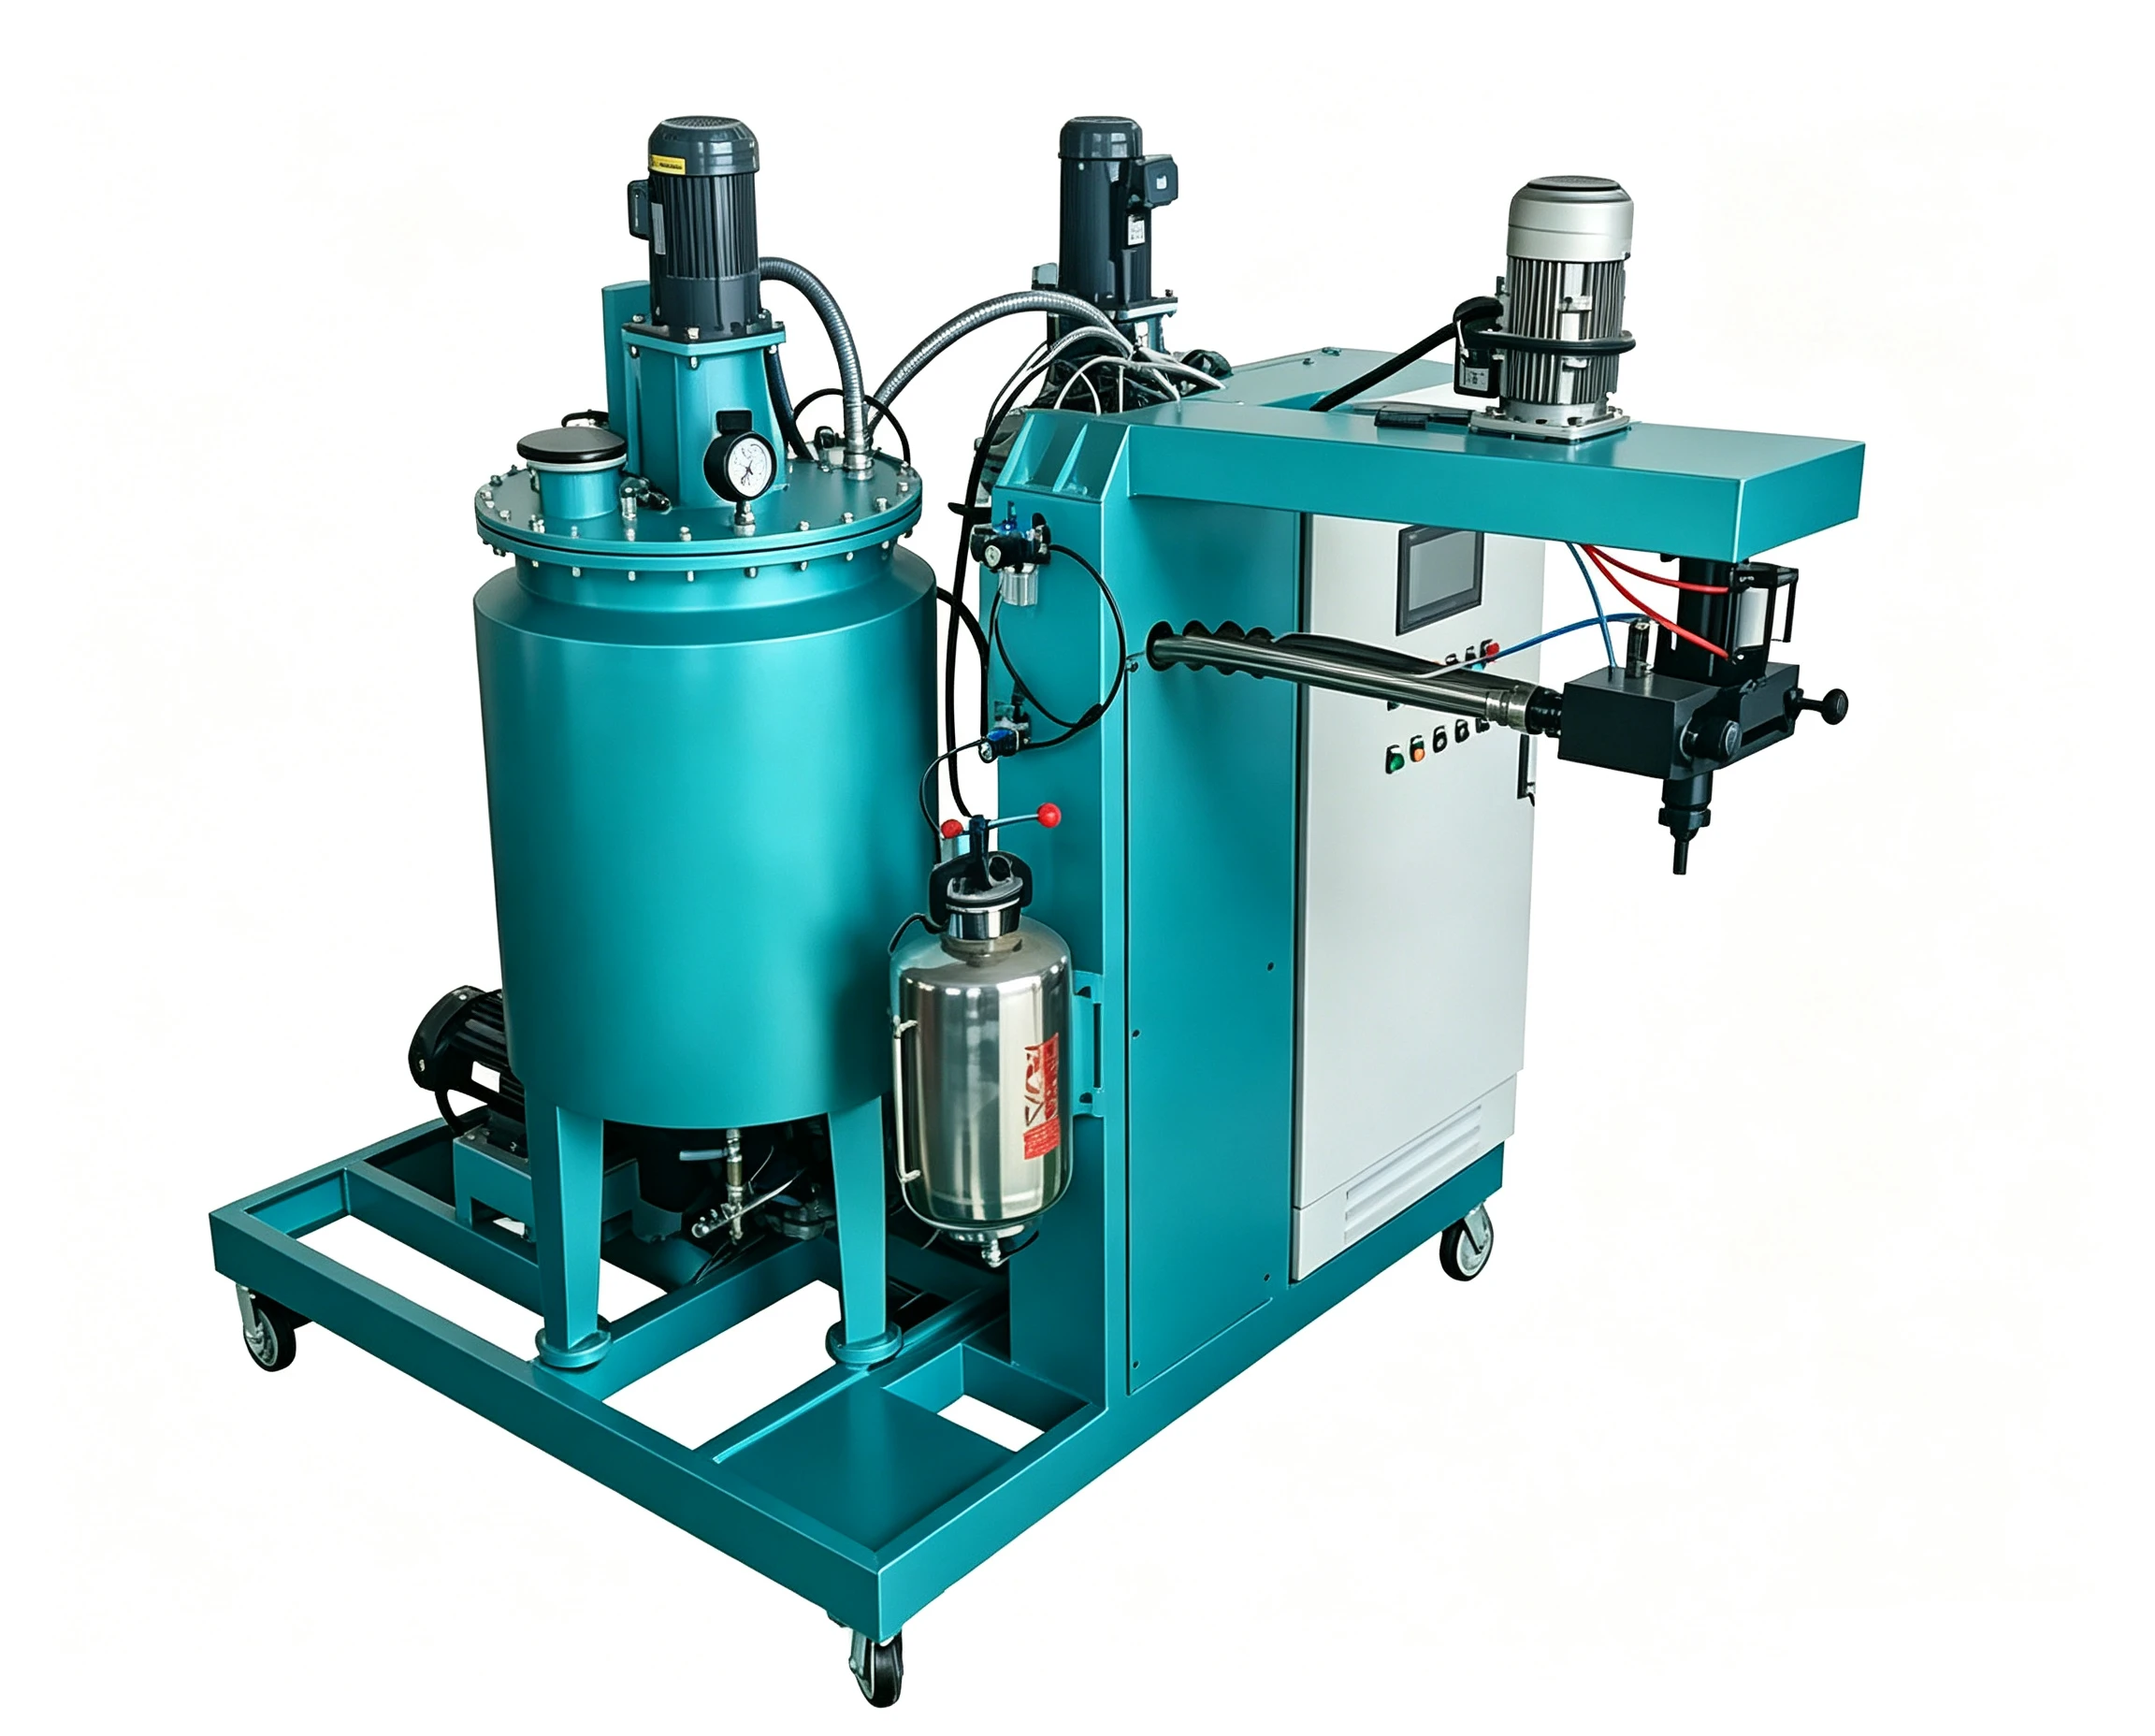
填料体系是最容易被低估的一类。碳酸钙、硫酸钡或膨胀石墨的比表面积大,颗粒表面会吸附空气。简单延长搅拌时间不能替代真空脱泡,因为延长搅拌本身还会带入新的空气。对这类体系,通常需要先对填料预混浆料进行真空脱泡,再与异氰酸酯侧计量混合。
敏感体系如何落到设备参数上
真空脱泡不是只看真空度一个数值。料罐的真空度、抽气时间、搅拌转速、料温和液位,都会影响最终残气量。高粘度体系在较低真空度下,气泡上升速度下降,如果抽气时间不足,底部料层里的微气泡就排不干净。厚壁制品还需要考虑浇注后的模具排气,必要时配合真空浇注箱。
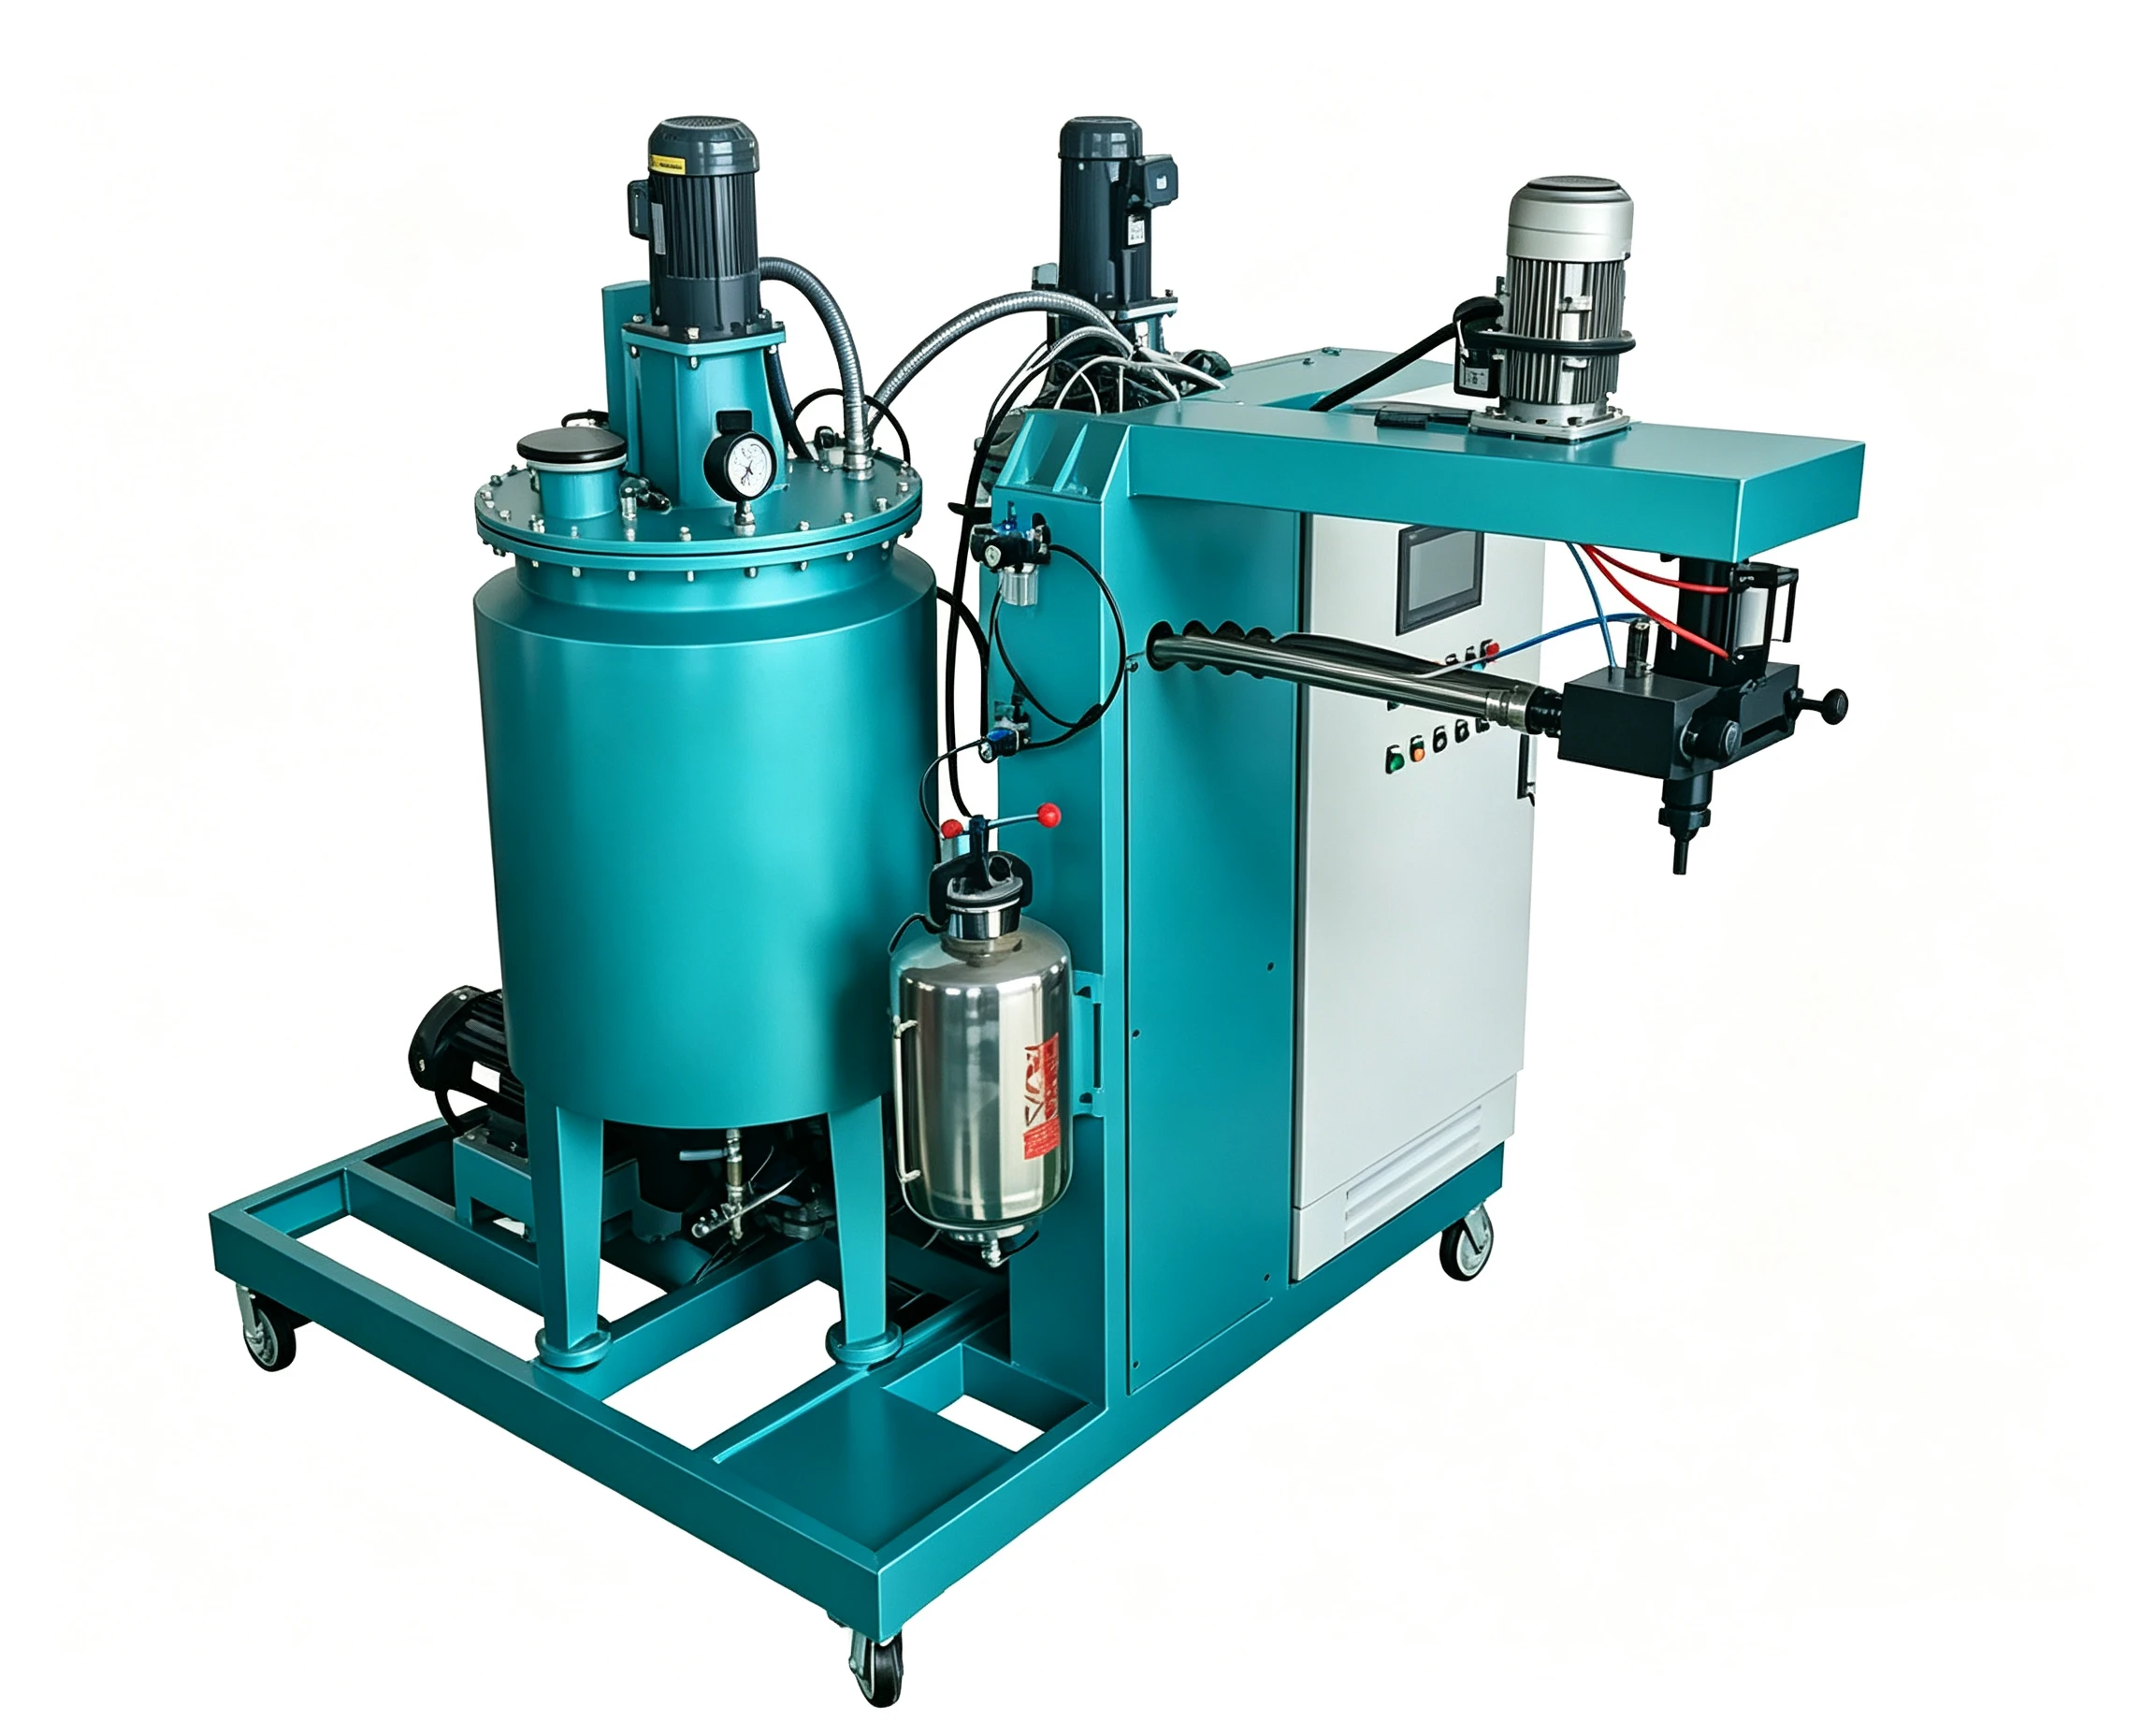
如果你的配方里同时含扩链剂、填料和再生多元醇,仅靠延长搅拌时间通常不能替代真空脱泡。可以把混合后的粘度、单件浇注重量和节拍发到 info@chinahaifeng.com,按现有浇注机参数判断真空罐容量、抽气时间和管路排气是否匹配。
真空脱泡的常见误区
不要认为真空度越高越好。过高的真空度会让低沸点扩链剂或增塑剂挥发,改变组分配比;对某些预聚体还可能造成表面结皮。脱泡窗口需要与材料沸点、反应速度和浇注周期共同确认,而不是单一追求“最高真空”[3]。
也不要只脱气A料、忽略B料。填料浆料和多元醇侧往往携带更多溶解气体与水分,两侧都应纳入真空管理。
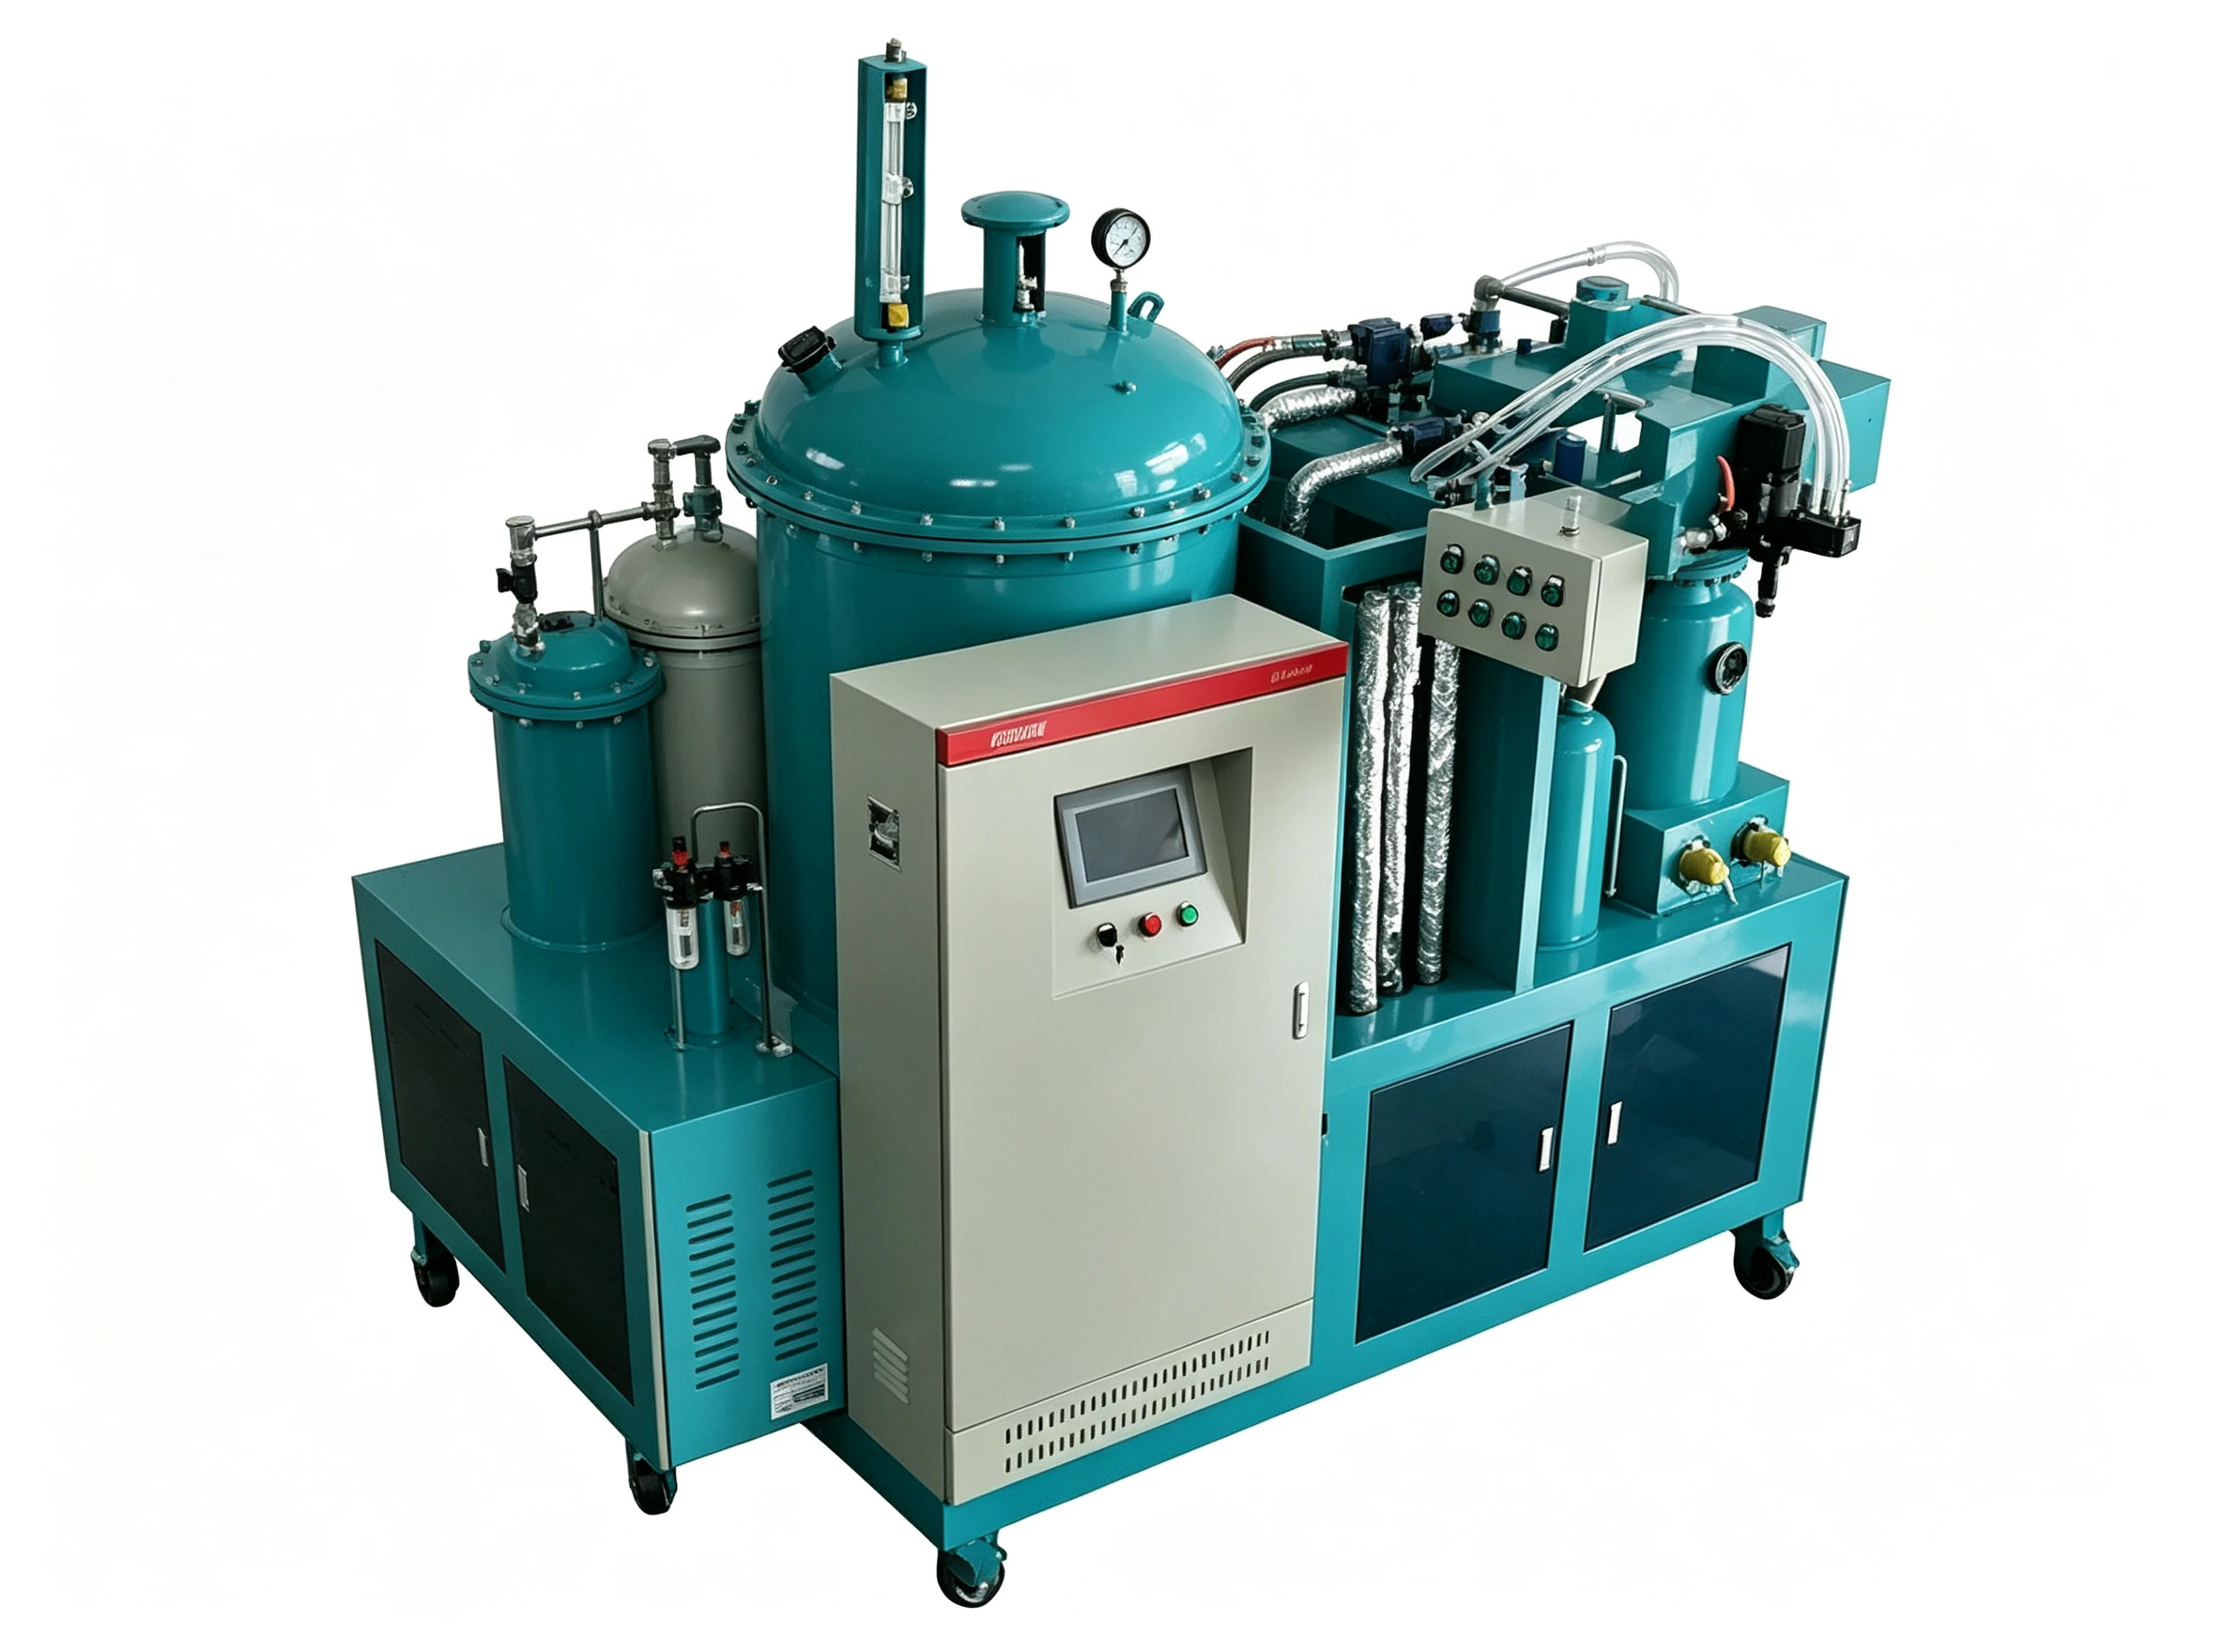
需要按制品厚度和配方评估脱泡窗口?
真空脱泡工艺需要结合配方主体、填料类型、制品截面厚度和浇注节拍来确定。如果你正在排查胶辊、筛板或厚壁密封件的气孔问题,可以把材料名称、硬度和浇注重量发给海里峰聚氨酯设备团队,通过 info@chinahaifeng.com 或 WhatsApp:86 13566296633 直接对接。我们会根据现有浇注设备条件给出可执行的脱泡配置方向,而不是先换机器。
常见问题:真空脱泡与敏感材料
真空脱泡是抽原料还是抽混合液?
两者目的不同。浇注前对A、B储料罐抽真空,主要排除原料中的溶解气体和表面吸附空气;混合后的脱泡更多是在浇注头或真空浇注箱内进行,用来处理动态混合带入的气体。高粘度厚壁制品通常需要两侧都控制。
真空度越高越好吗?
不是。真空度过高会加速低沸点组分挥发,导致配比漂移或表面结皮。实际脱泡窗口需要结合预聚体粘度、扩链剂沸点和浇注周期确定。
有填料体系为什么更容易留泡?
填料颗粒比表面积大,表面携带空气;浆料粘度上升后,气泡上浮阻力增大。延长搅拌会继续带入空气,所以填料体系依靠真空脱泡才更有效。
如何判断脱泡是否足够?
可以观察脱泡后原料在透明烧杯中的静置状态,也可以在小试模中做厚截面切片检查。进入量产前,建议用固定真空度、抽气时间和液位记录,建立每批次的脱泡曲线。
参考资料
[1] 山西省化工研究所. 聚氨酯弹性体手册[M]. 北京: 化学工业出版社, 2001.
[2] Oertel G. Polyurethane Handbook[M]. 2nd ed. Munich: Hanser Publishers, 1994.
[3] Randall D, Lee S. The Polyurethanes Book[M]. New York: John Wiley & Sons, 2002.














