

选混合头最常犯的错误,是把机器铭牌流量当成可用范围。实际生产中,一台标称每分钟 6–12 kg 的低压弹性体浇注设备,换一套高填料体系,或调整清洗方式后,混合头可能从稳定运行变成每周堵料。混合头不是独立标准件,它必须同时匹配输出节拍、材料粘度、填料颗粒和现场清洗条件。本文按这四个变量,拆开选型时真正需要确认的参数。
先反推流量窗口,再决定混合头规格
混合头规格不该先看机器最大流量,而应该由单件浇注量和节拍反推。需要的质量流量大致等于:单件浇注量除以有效浇注时间,再乘以单位换算系数。比如一个弹性体制品单件浇注量 2.4 kg,生产节拍 90 s,其中允许浇注的时间只有 45 s,那么瞬时流量约需 3.2 kg/min。再预留 20%–30% 的调节余量,实际混合头应稳定覆盖 4.0–4.3 kg/min。
选得过大会让小克重制品的重复性变差,因为每次进入混合腔的料量很难稳定控制;选得过小则会把浇注时间拉长,材料在流道和混合腔中提前反应,粘度上升,反而更容易出现比例漂移或气泡。因此,输出能力不是越大越好,而是要让混合头的工作点落在稳定计量区内。
粘度与温度:混合头选型的第二道分界线
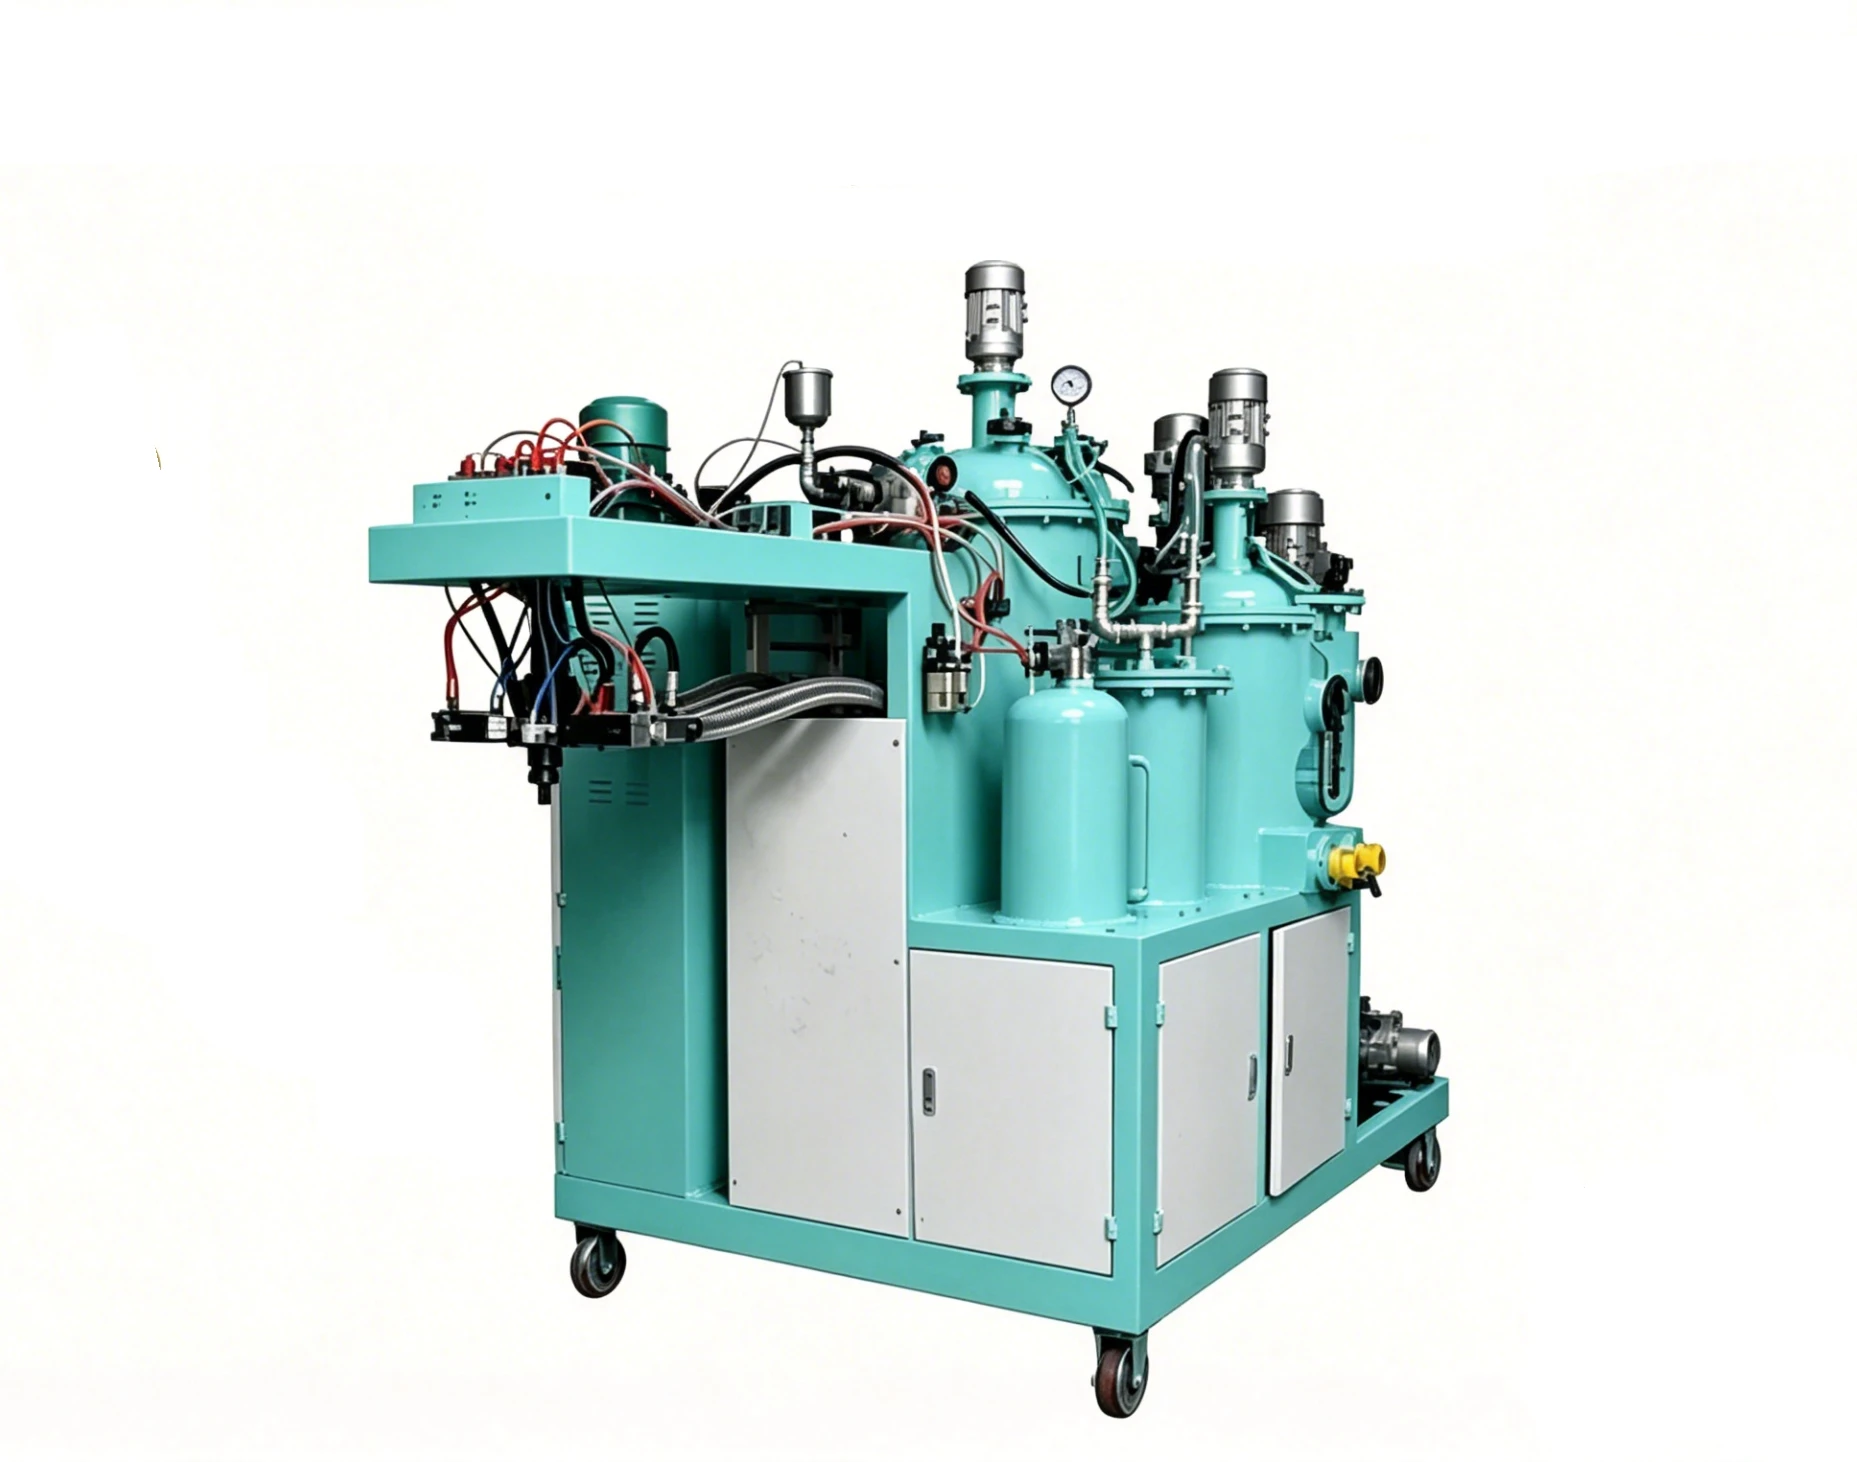
混合头选型必须看加工温度下的粘度,而不是室温粘度。室温下看似粘稠的预聚体,加热到 70–85 ℃ 后常会降到几百到两三千 mPa·s;而一些高填料、低反应温度的体系,在加工温度下仍可能超过 10000 mPa·s。
低粘度体系通常对混合头内剪切和分布要求较低,静态混合器就能完成均匀混合;高粘度体系则需要更强的机械剪切或混合腔内更充分的流动设计。粘度变化还直接影响混合腔压力。同样流量下,粘度升高,混合腔背压升高,进料稳定性会受影响。这也是为什么料罐、软管、泵和混合头必须构成一条完整的温度链——任何一个冷点都可能让实际粘度偏离设定条件[2]。
填料、纤维与流道设计:磨损和沉降比混合质量更早出现
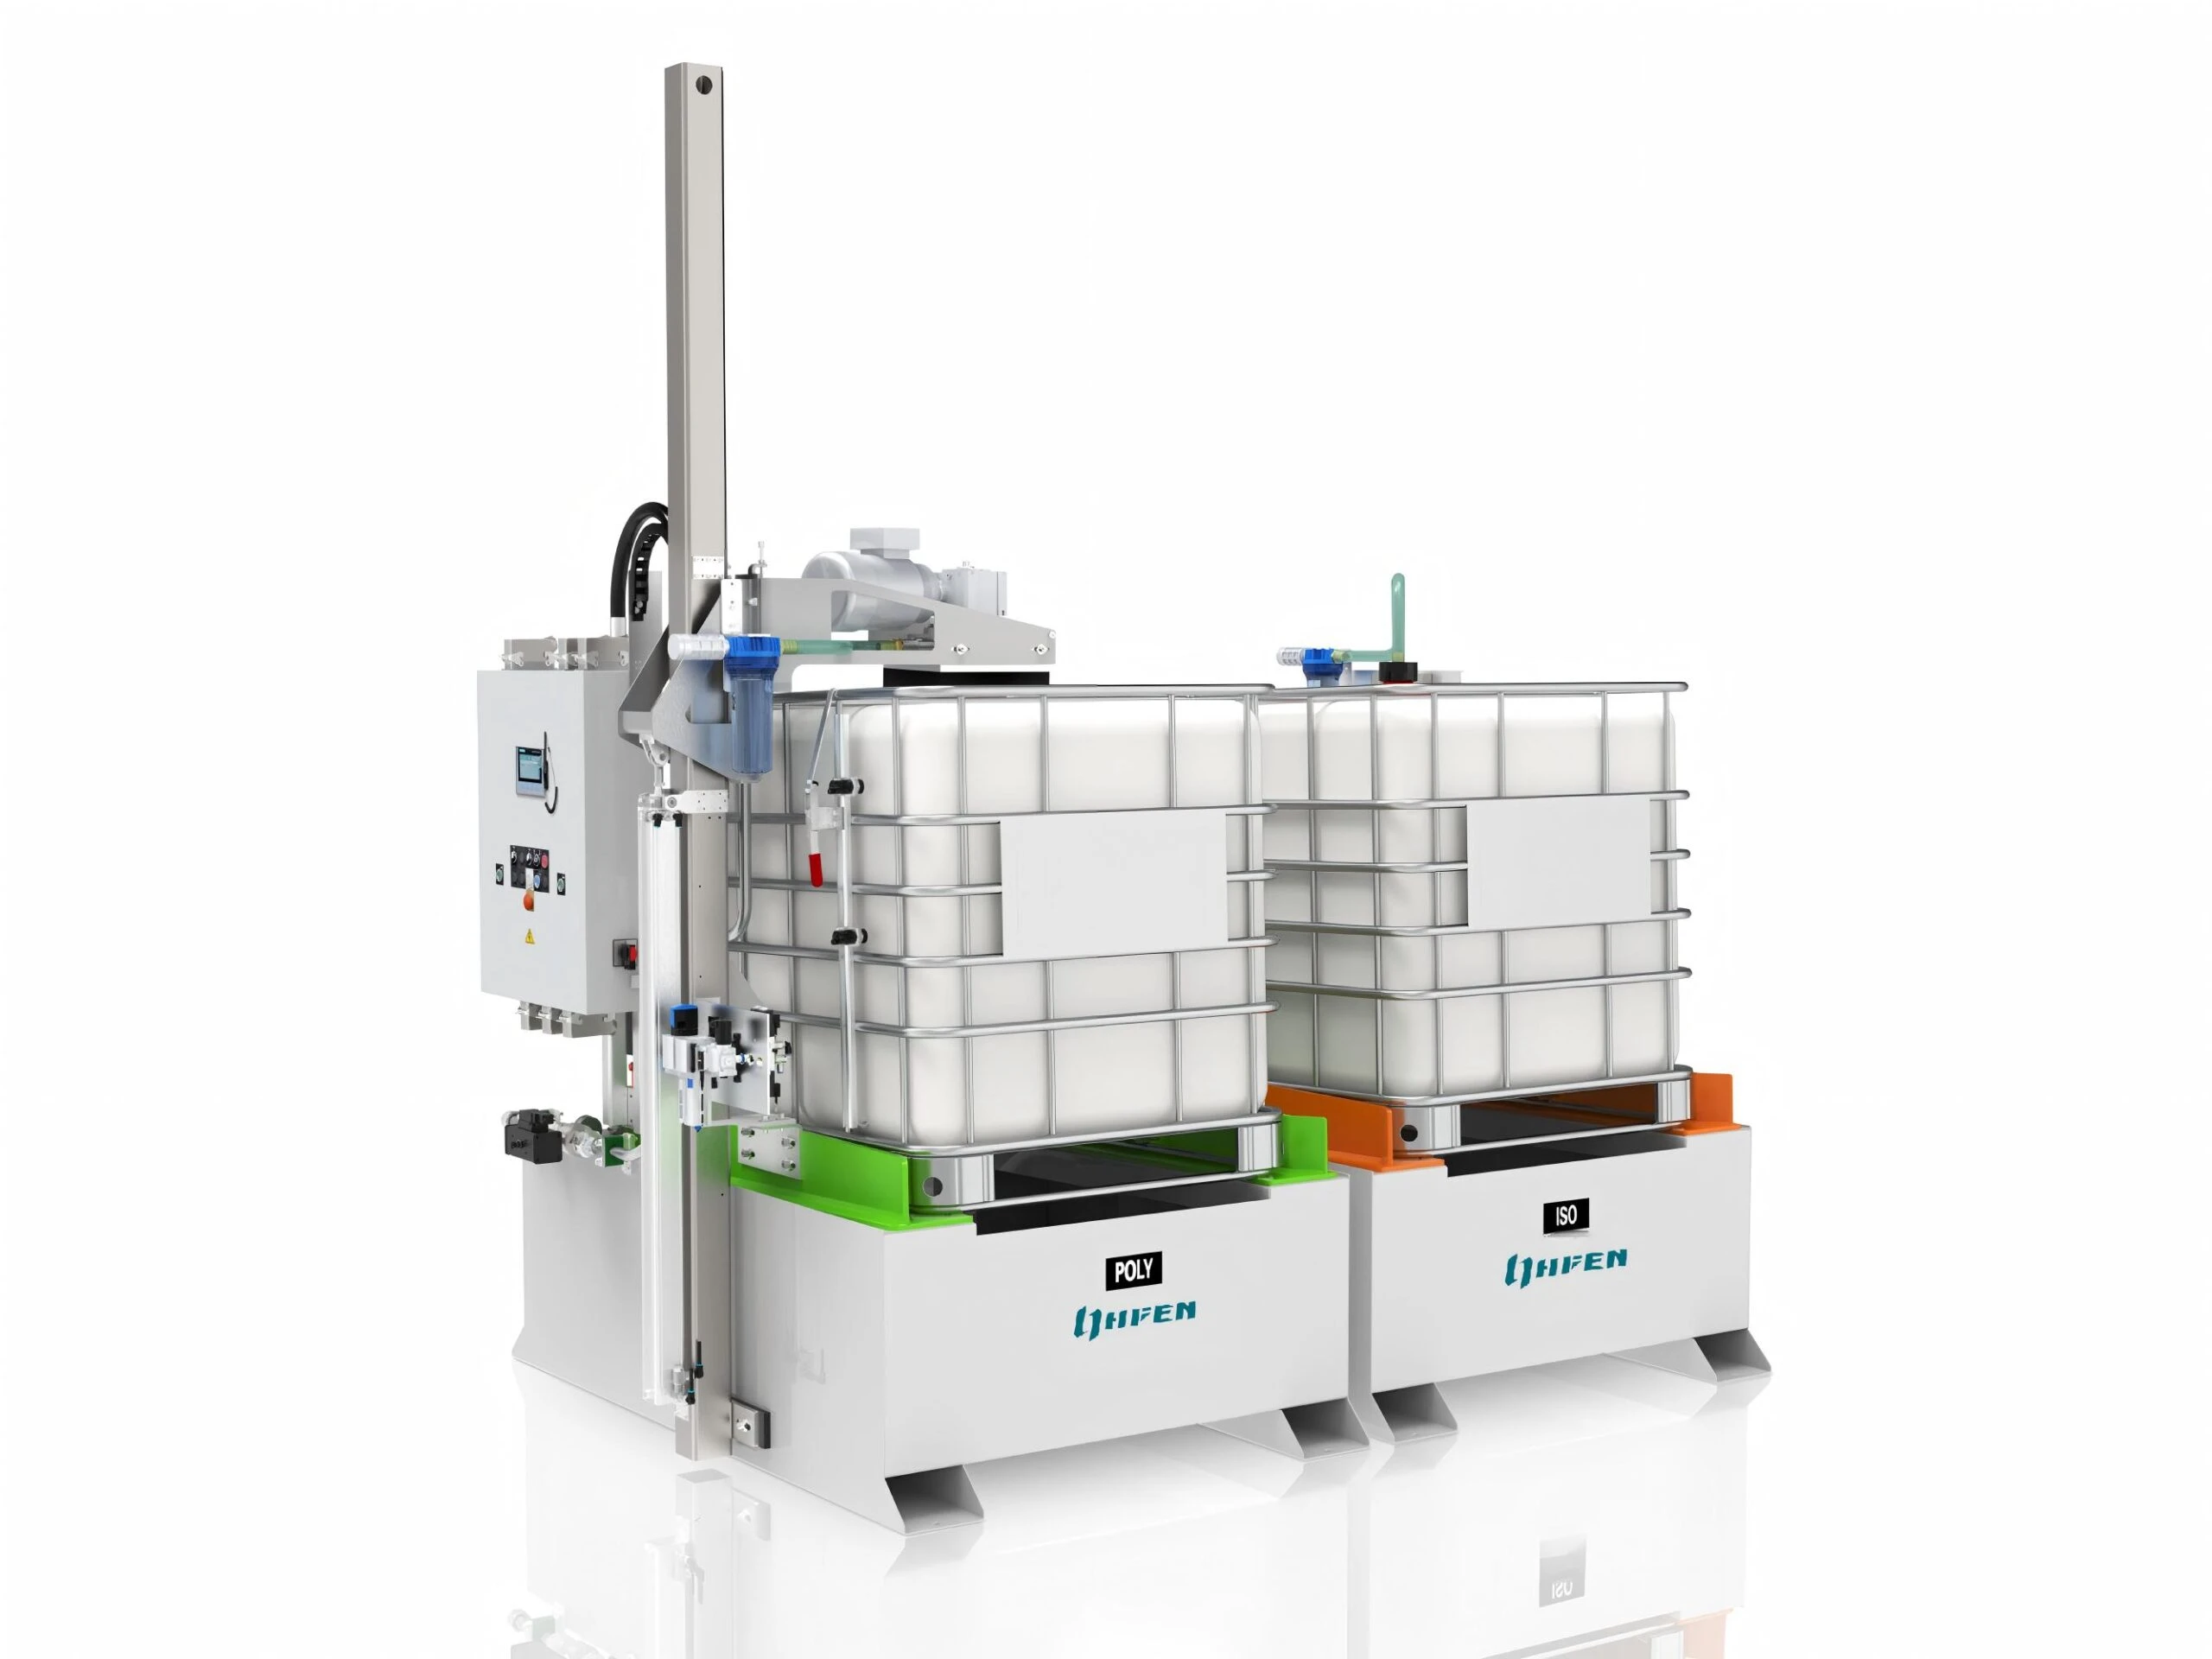
含填料弹性体体系最容易在混合头处集中暴露问题。石墨、玻纤、矿粉或金属氧化物等填料会改变材料流变,也带来磨粒磨损。混合头内凡是存在直角、窄缝或流速骤变的区域,都可能成为填料堆积和局部磨损的起点。
对这类体系,流道应尽量采用圆角过渡,节流孔、混合腔和阀针等关键位置需要硬质合金或陶瓷防护。选型时还要确认填料粒径与混合头内部最小过流间隙的匹配关系,避免颗粒在阀针动作时卡死。对于沉降较快的填料,还必须确认上游预混站能否持续搅拌,以及停机后是否有循环或低速搅拌保护。
清洗方式必须在选型前确定:溶剂、干冲与拆洗
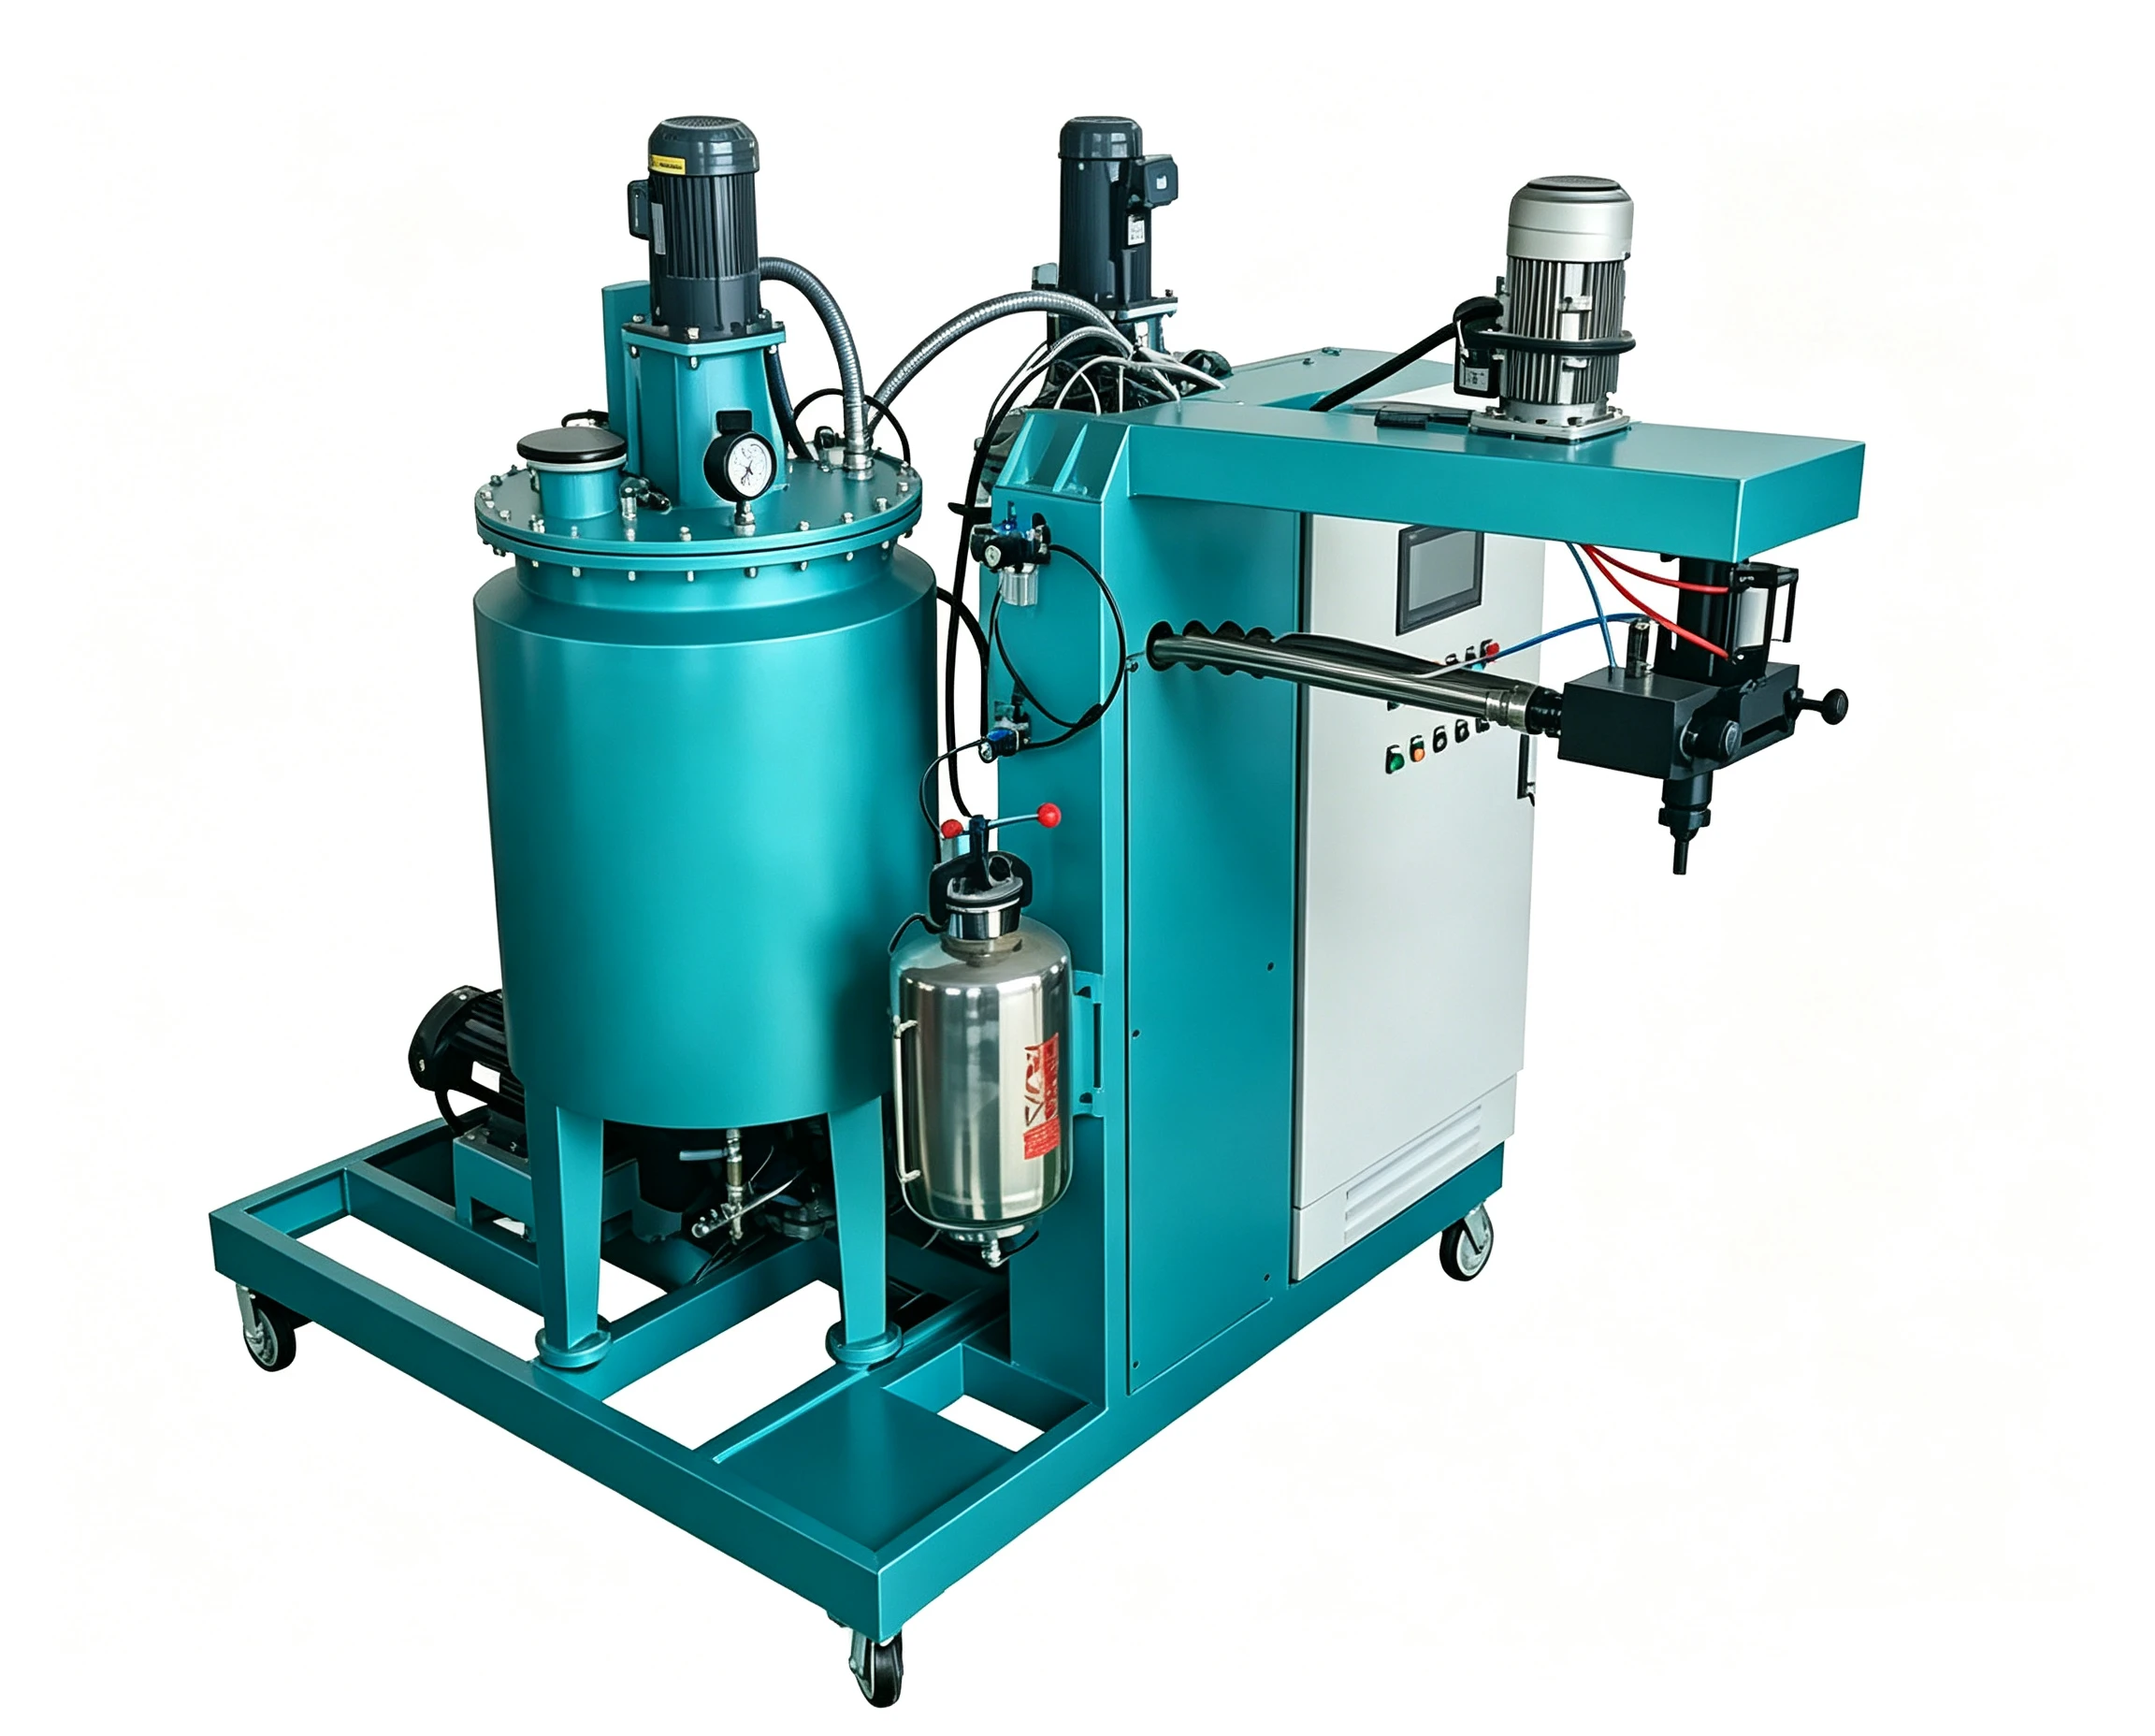
清洗方式不是售后问题,而是混合头选型条件。常见清洗路线有三类:溶剂冲洗、高压干冲或气体吹扫、停机后拆洗。溶剂冲洗要求混合头有溶剂入口、冲洗阀和可控制的排放通道;无溶剂清洗则要求混合头内部死角尽量少,并允许短时间快速排空残余料。
如果现场允许使用溶剂,选型时可以接受内部结构稍复杂、混合效果更好的混合头;如果现场禁止溶剂,或要求频繁换色、换料,就必须优先考虑流道短、能快速自冲洗的结构。涉及异氰酸酯和可燃溶剂时,冲洗联锁、泄漏检测和紧急排放应当按反应成型设备的安全要求配置[1]。
如果你正在选混合头,建议先把工艺参数整理成一页表:单件重量、节拍、加工温度下的粘度、填料粒径、是否使用溶剂清洗、目标换料频率。把这张表发给海峰,工程师会先反推混合头结构和计量系统,而不是直接套用某台设备。可联系 info@chinahaifeng.com 或 WhatsApp +86 135 6629 6633。
动态、静态与碰撞混合:三种结构的适用边界
低压弹性体浇注常用动态混合头和静态混合头。动态混合头通过电机驱动搅拌元件,对中高粘度、含填料或混合均匀度要求高的体系更可靠;静态混合头没有运动部件,结构简单,更适合低粘度、清洁体系和小批量快速换料。动态混合头需要维护轴封和轴承,静态混合头则更依赖前段计量稳定性。
高压碰撞混合是另一条路线。A、B 两组分以高压高速进入混合腔,通过碰撞和湍流完成混合。它适合反应快、流量大、需要极短混合时间的体系,但混合腔压力与喷嘴状态直接相关,对含磨蚀性填料的体系必须专门强化喷嘴和混合腔材料[2]。
四步选型清单与常见故障排查
先把工艺条件翻译成混合头边界,再比较具体结构。可以按下面顺序确认:
- 明确输出窗口:单件重量、节拍、净浇注时间、所需瞬时流量。
- 确认材料条件:加工温度下的粘度、是否有填料、填料粒径和沉降倾向。
- 确定清洗和换料方式:是否允许溶剂、换色频率、停机时间。
- 验证设备链:混合头、计量泵、料罐搅拌、管路温控是否匹配,而不是只选一个头。
常见故障可按下面的方向排查:
| 现象 | 先查位置 | 常见原因 |
|---|---|---|
| 制品气泡多 | 混合头出口、密封、管路 | 入料不稳定、吸潮、清洗不彻底 |
| A/B 比例漂移 | 计量泵、压力、混合头阀针 | 粘度变化、填料沉降、阀动作卡滞 |
| 混合头频繁堵料 | 流道死角、混合腔 | 填料颗粒过大、清洗路线设计不合理 |
| 混合不均 | 混合元件、混合腔压力 | 流量过小、静态混合器长度不足 |
与海峰确认你的混合头方案
混合头选型最终要回到具体工艺数据。海峰聚氨酯机械在聚氨酯设备领域有 40 年研发和制造经验,专注非标定制和 EPC+M+O 交钥匙方案,并参与中国聚氨酯浇注机行业标准的起草。遇到高填料弹性体、高粘度体系,或需要把计量、混合头、模具和自动化上下料整合成完整生产单元时,可以把工艺参数发来,由工程师直接做反推选型和可行性确认。
联系海峰:info@chinahaifeng.com
WhatsApp:+86 135 6629 6633
常见问题 FAQ
混合头流量选大一点是不是更保险?
不一定。流量过大会让混合头长时间工作在低输出区,混合腔压力偏低,混合质量可能下降,小克重制品的重复性也会变差。更稳妥的做法是按实际浇注窗口反推,并预留合理余量。
含填料体系一定要用动态混合头吗?
不一定,但通常需要更谨慎。动态混合头对高粘度、含填料体系的适应性更好;如果必须用静态混合头,就要严格控制填料粒径、悬浮稳定性和计量稳定性,并接受更短的清洗周期。
溶剂清洗和无溶剂清洗,哪种更好?
不能简单说哪种更好。溶剂清洗对结构复杂的混合头更友好,但涉及安全、成本和排放;无溶剂清洗更适合追求快速换料、现场不允许溶剂的场景,但对混合头内部死角控制要求更高。
为什么同样的混合头,冬天浇注会出现比例波动?
首要怀疑温度链。环境温度下降会让料罐、管路或混合头局部降温,实际粘度升高,计量泵入口阻力和混合腔背压改变,从而影响比例稳定。应先检查各段加热和保温,而不是立刻更换混合头。
参考资料
[1] ISO 14903:2017, Plastics and rubber machines — Reaction moulding machines and plants — Safety requirements.
[2] Oertel, G., ed. Polyurethane Handbook. 2nd ed. Munich: Hanser Publishers, 1994.














