

很多采购错误并不是选错了品牌,而是把设备样本上的“最大流量”当成了全工况能力。聚氨酯计量系统真正能不能用,取决于一个经常被忽略的概念:保证运行窗口(Guaranteed Operating Window,GOW)。它回答的是一个更实际的问题:在什么边界内,流量、配比、温控和混合质量能够同时满足你承诺的偏差。
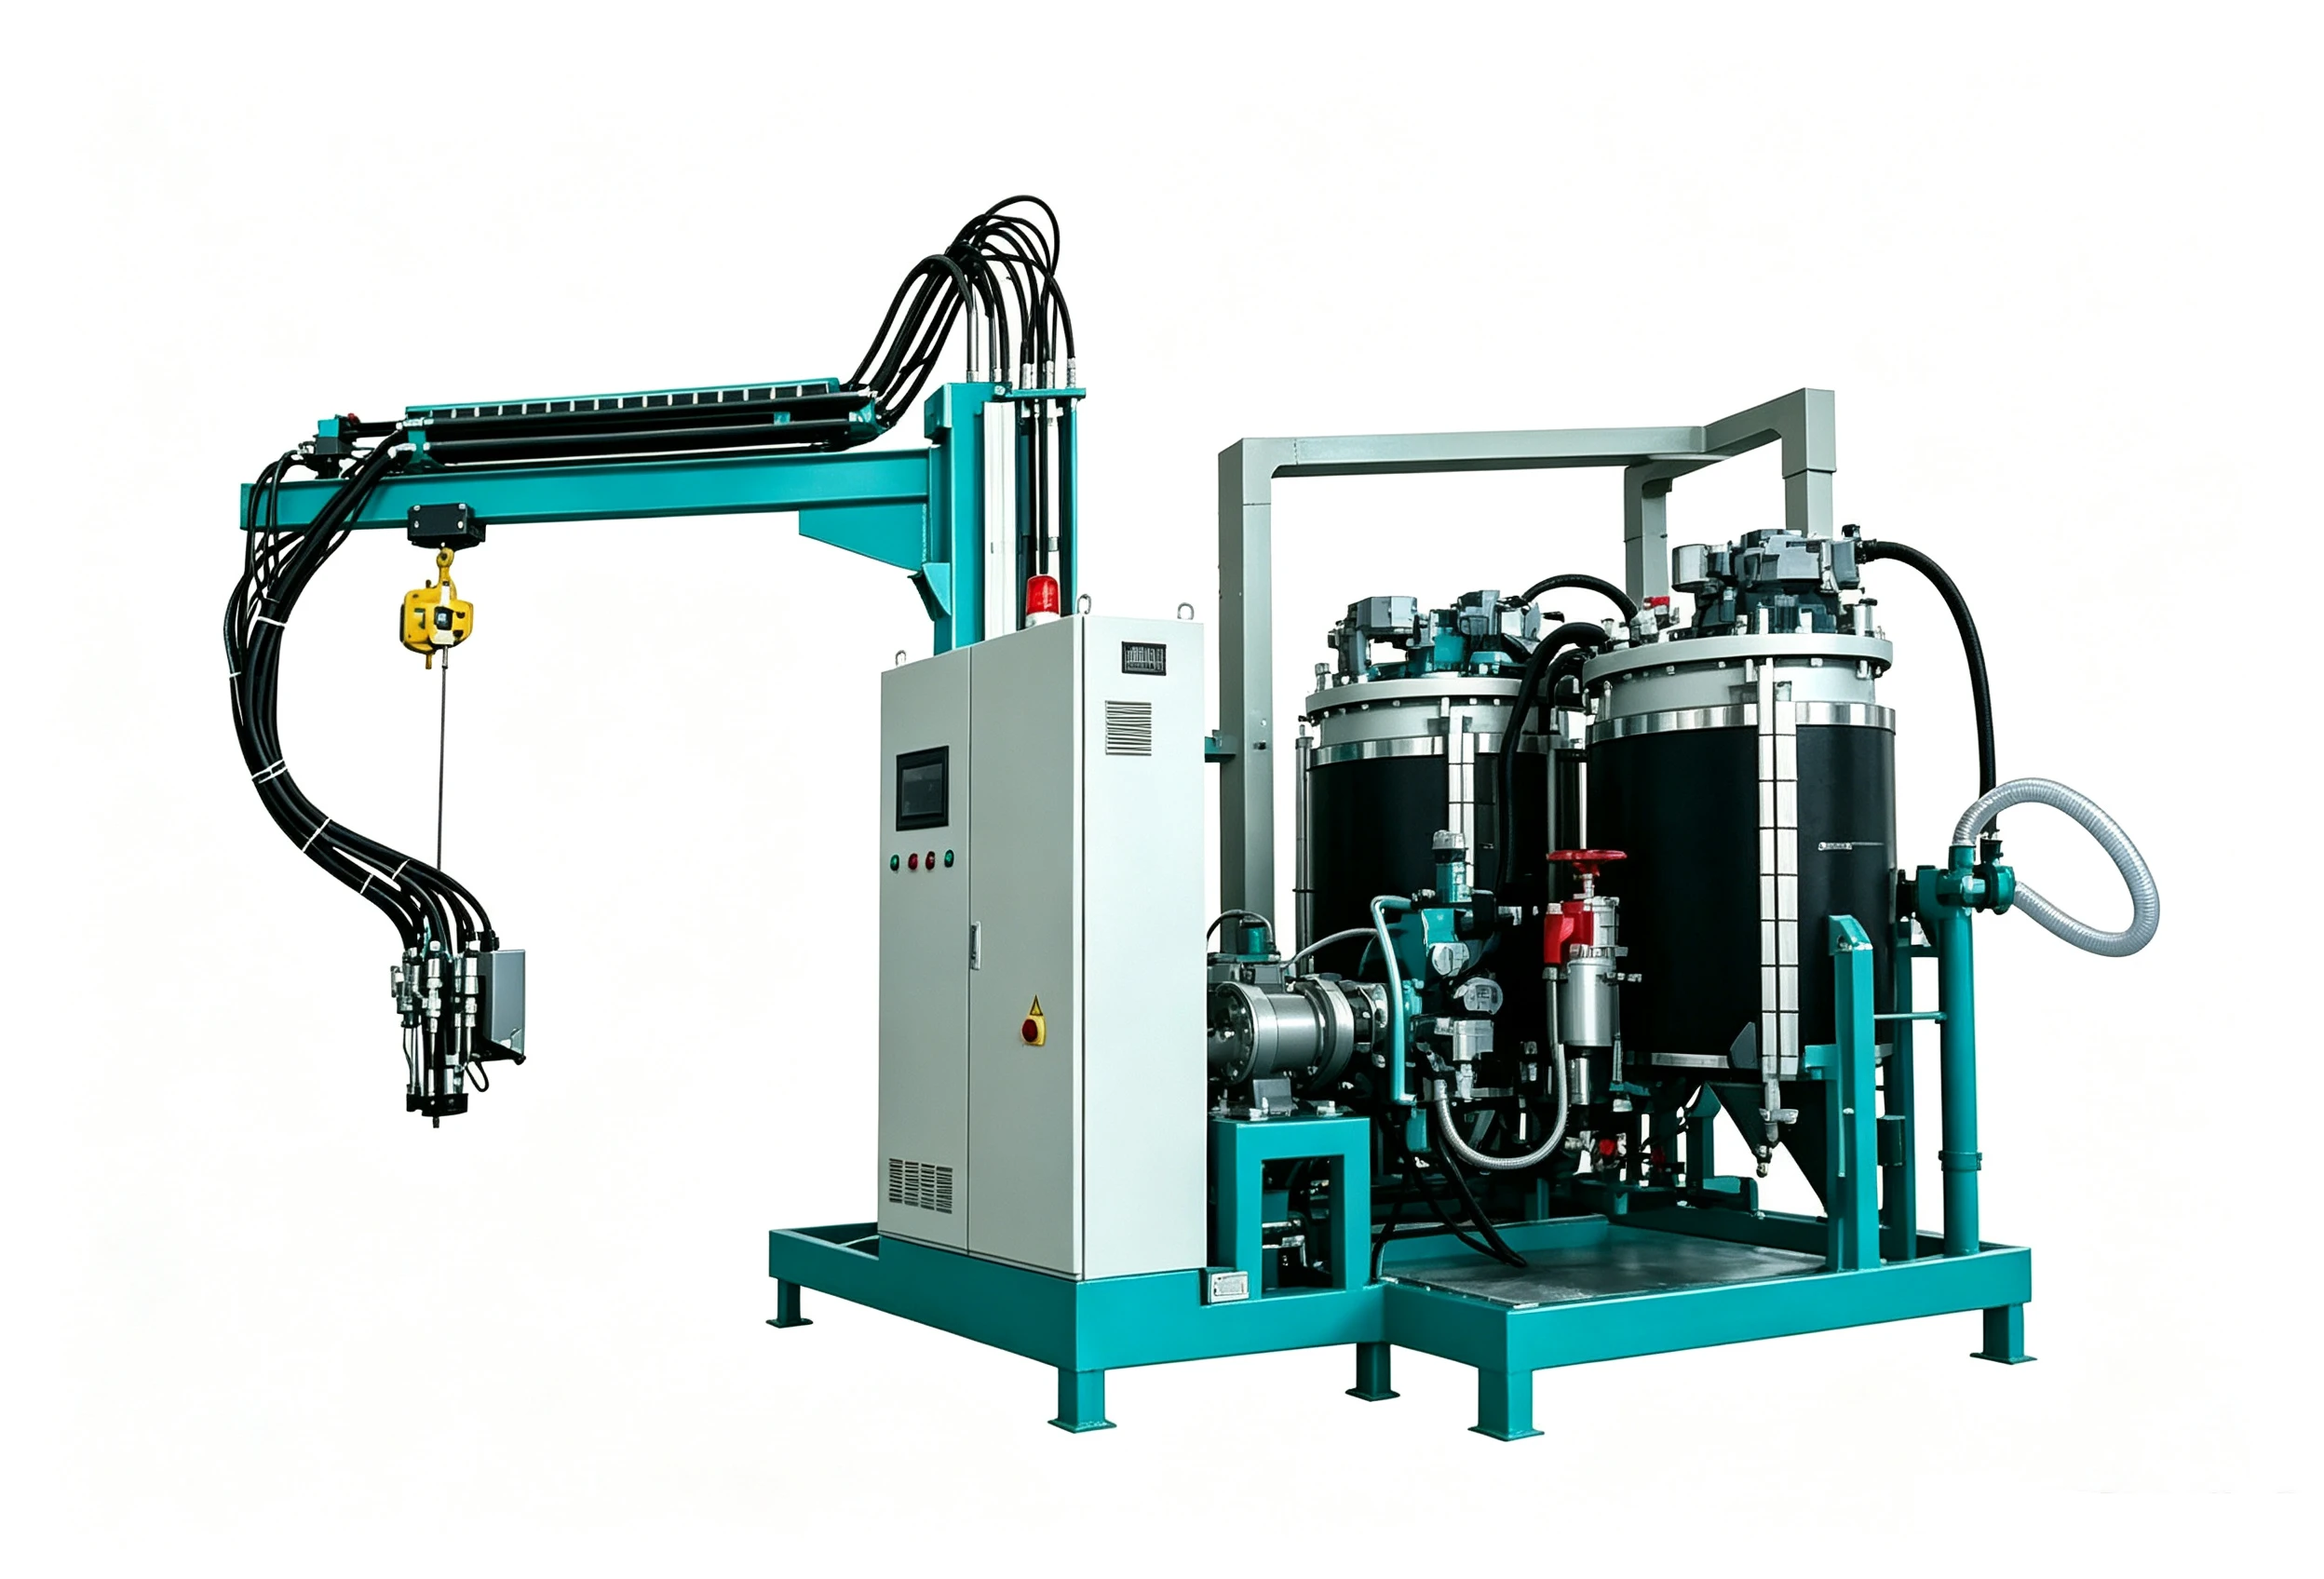
一、保证运行窗口不是“最大流量”
GOW 是多维运行边界,不是单个数据点。一台高压机可以标称最大流量 30 kg/min,但如果它只在 20–30 kg/min、低粘度、固定配比下被验证过,那么当你的工艺要求 3 kg/min、高粘度或大配比差时,这个“最大流量”就不构成任何保证。
因此,定义 GOW 时至少要把输出变量和边界条件分开写:
- 输出变量:流量范围、配比偏差、混合均匀性、出料温度、压力平衡、最小单次出料重量。
- 边界条件:物料粘度、是否含填料、组分数量、背压、入口压力、环境或料温、连续或间歇运行。
如果只写“配比 100:50 ±0.5%”,却没有说明这组偏差在什么流量、粘度和温度下成立,这个指标并不完整。按测量术语,精度和重复精度要区分定义,前者反映系统偏差,后者反映随机波动[1]。
二、一个可验收的 GOW 要写清哪些变量
| 变量 | 必须明确的边界 | 经常被漏掉的点 |
|---|---|---|
| 总流量 | 连续运行的最小/最大流量,而非只写最大 | 最小连续流量决定系统的低速稳定性和混合质量 |
| 单组分流量 | 每个组分的下限与上限 | 多组分系统不能只写总流量,要对应每个组分的泵和流量计窗口 |
| 配比范围 | 目标配比、允许偏差、体积比还是质量比 | 体积比受温度和密度影响,最终要用质量流量或密度修正 |
| 最小出料量 | 最小单次出料重量或体积 | 小克重产品能否进入高压混合窗口 |
| 粘度窗口 | 在指定温度下的 mPa·s 范围 | 同样材料在低温下粘度可能明显升高,泵的入口条件随之改变 |
| 填料/磨蚀 | 是否含玻纤、膨胀石墨、三聚氰胺等 | 填料会改变泵、阀、喷嘴和循环回路的磨损与沉降行为 |
| 温控 | 料罐、泵、软管、混合头的稳定带 | 各段温度链都必须被验证,而不是只控制料罐 |
| 入口压力 | 满足泵 NPSH 的最低入口压力 | 入口压力不足会直接造成流量漂移和精度下降 |
这些变量不能只取“设计值”,还要说明它们在 GOW 边缘是否仍满足允差。例如,目标配比 100:50、允差 ±0.5%,可接受的实际配比范围是 100:49.75 到 100:50.25;如果只在额定流量点验证过,而最小流量点的偏差扩大到 ±1.2%,那么窗口下限并没有被保证。
三、GOW 需要测试数据支撑,而不是表格填写
保证运行窗口应建立在工艺验证上。比较稳妥的做法是,在签订设备合同前,用接近生产的物料做材料试验,至少覆盖窗口的四个角:最小流量/最大配比差、最小流量/最小配比差、最大流量/最大配比差、最大流量/最小配比差。每个测试点记录实际流量、配比偏差、混合后样件状态和压力曲线。
测试结果要用可重复的测量方法表达。可以用偏差和不确定度来说明:配比偏差是被测值与目标值的相对差,而测量不确定度决定这个偏差读数本身的可信度[2]。如果测试只给一个平均值、不说明采样次数和重复性,就不能判断窗口边界是否稳定。
四、把 GOW 写进技术协议与验收
把 GOW 落到合同里,至少要有三类条款:
- 保证值条款:明确每个输出变量的保证范围,以及对应的边界条件。
- 验证方法条款:写清 FAT/SAT 的测试点、测试物料、采样次数、记录项目。不要只写“按标准测试”,要写具体可以复现的条件。
- 偏差处理条款:当实际值超出 GOW 时,判定为返工、让步接收还是拒收;涉及高压碰撞混合的压力边界还应纳入安全条件确认[3]。
计量系统还要具备可追溯的单次出料记录:每一点测试的设定流量、实际流量、各组压力、温度、配比偏差应与时间戳绑定,方便判断误差来源。否则验收往往退化成对着一张最大流量铭牌拍照签字。
把 GOW 变成一份可验收的技术协议
如果你正在起草聚氨酯计量设备的技术协议,可以先把这些问题整理清楚发我:
- 有几个组分?目标配比和允许偏差是多少?
- 物料粘度范围、温度要求,以及是否含填料或磨蚀性组分?
- 最小单次出料重量和最大瞬态流量分别是什么?
- 连续运行还是间歇取料?节拍和每天生产批次?
- 需要对哪些参数做单件追溯和批次记录?
把这些约束列出来,才能判断供应商给的是真实运行窗口,还是只给了一组好看的名义值。
联系:info@chinahaifeng.com
WhatsApp:86 13566296633

常见问题
保证运行窗口和“最大流量”是一回事吗?
不是。最大流量只是总流量窗口的一个上边界。GOW 还包括最小流量、配比偏差、粘度、温度、填料和最小出料量等同时满足允差的条件。
为什么不能只写一个配比范围?
因为配比偏差会随流量、粘度和压力变化。脱离边界条件的一个配比范围,不能回答设备在窗口边缘是否能保持同样的混合质量。
GOW 应该在什么时候确定?
最好在设备合同签订前,通过材料试验和工艺验证确定;至少应在技术协议和 FAT/SAT 方案中作为验收依据。
如果实际生产超出 GOW 会怎样?
可能出现计量漂移、配比偏差扩大、混合不良、泵入口压力不足、填料沉降或磨损加速,最终表现为密度波动、废品率上升或停机。
参考文献
[1] ISO 5725-1:1994, Accuracy (trueness and precision) of measurement methods and results — Part 1: General principles and definitions.
[2] JCGM 100:2008, Evaluation of measurement data — Guide to the expression of uncertainty in measurement.
[3] EN 1612:2019, Plastics and rubber machines — Reaction moulding machines and plants — Safety requirements.













