

同一台低压浇注机、同一桶聚合MDI,上午浇出的弹性体样块密度还在公差范围内,下午用同样参数做出来,密度偏了2%,凝胶时间也明显变短。查配比、查混合头、查泵速,机械部分都正常,最后把料罐里的物料温度拉出来对比,发现料温已从25°C漂到了31°C。
这是聚氨酯生产中最典型的一类排查路径:很多被当作”计量问题”或”混合问题”的故障,最终都绕回温控。聚氨酯不是单一流体,而是多元醇、异氰酸酯、扩链剂、催化剂、发泡剂、色浆等多组分的组合,每一路物料对温度的响应各不相同。温度同时影响三条线——粘度、密度和反应动力学。料温不稳,配方再精确、泵再精密,最终制品的一致性也会被削弱。
温控为什么是聚氨酯设备的第一道关口
温控排在设备设计的前排,是因为它同时放大三个环节的误差。
料温与粘度:计量精度的隐形放大器
聚氨酯原料的粘度对温度高度敏感。以聚合MDI为例,25°C时粘度大致在150–250 mPa·s区间;升温到45°C时约降到30–60 mPa·s;到60°C仅剩10–25 mPa·s左右。聚醚多元醇也有类似规律,只是初始粘度和下降斜率因牌号而异[1]。
粘度变化直接进入计量泵的实际工作窗口。齿轮泵存在内部泄漏,泄漏量随粘度下降而增加;粘度升高时,泵入口吸入能力变差,计量缸充填不足。也就是说,同样转速下,料温不同,泵实际输出的质量流量并不相同。温度由此成为”泵+粘度”这个组合里的隐形变量。
料温与反应速度:每升高约10°C,反应速率近似翻倍
温度对聚氨酯反应的影响遵循一般化学动力学规律:温度每升高约10°C,反应速率大约翻倍[1]。落到生产上,表现为凝胶时间缩短、乳白时间提前、发泡上升时间变短。如果同一套灌注节拍没有随料温调整,就可能出现混合头内残留风险升高,或者大面积制品尚未铺满模具就已开始凝胶。
料温与密度:两条路径同时作用
料温对密度的影响有两条路径。第一条是液态密度本身:有机液体的体积热膨胀系数通常在7×10⁻⁴到1×10⁻³每°C之间,温度每升高10°C,体积约膨胀0.7%–1%。如果计量设备按体积计量,同样一枪物料,实际进入的质量会随温度变化。第二条是制品密度:料温偏低时,发泡剂膨胀不充分,发泡高度不足、密度偏高;料温偏高时,发泡速度过快,泡孔容易合并甚至塌泡,密度偏低且分布不均。泡沫表观密度的测定可参照GB/T 6343—2009[2]及对应的ISO 845:2006[3]。
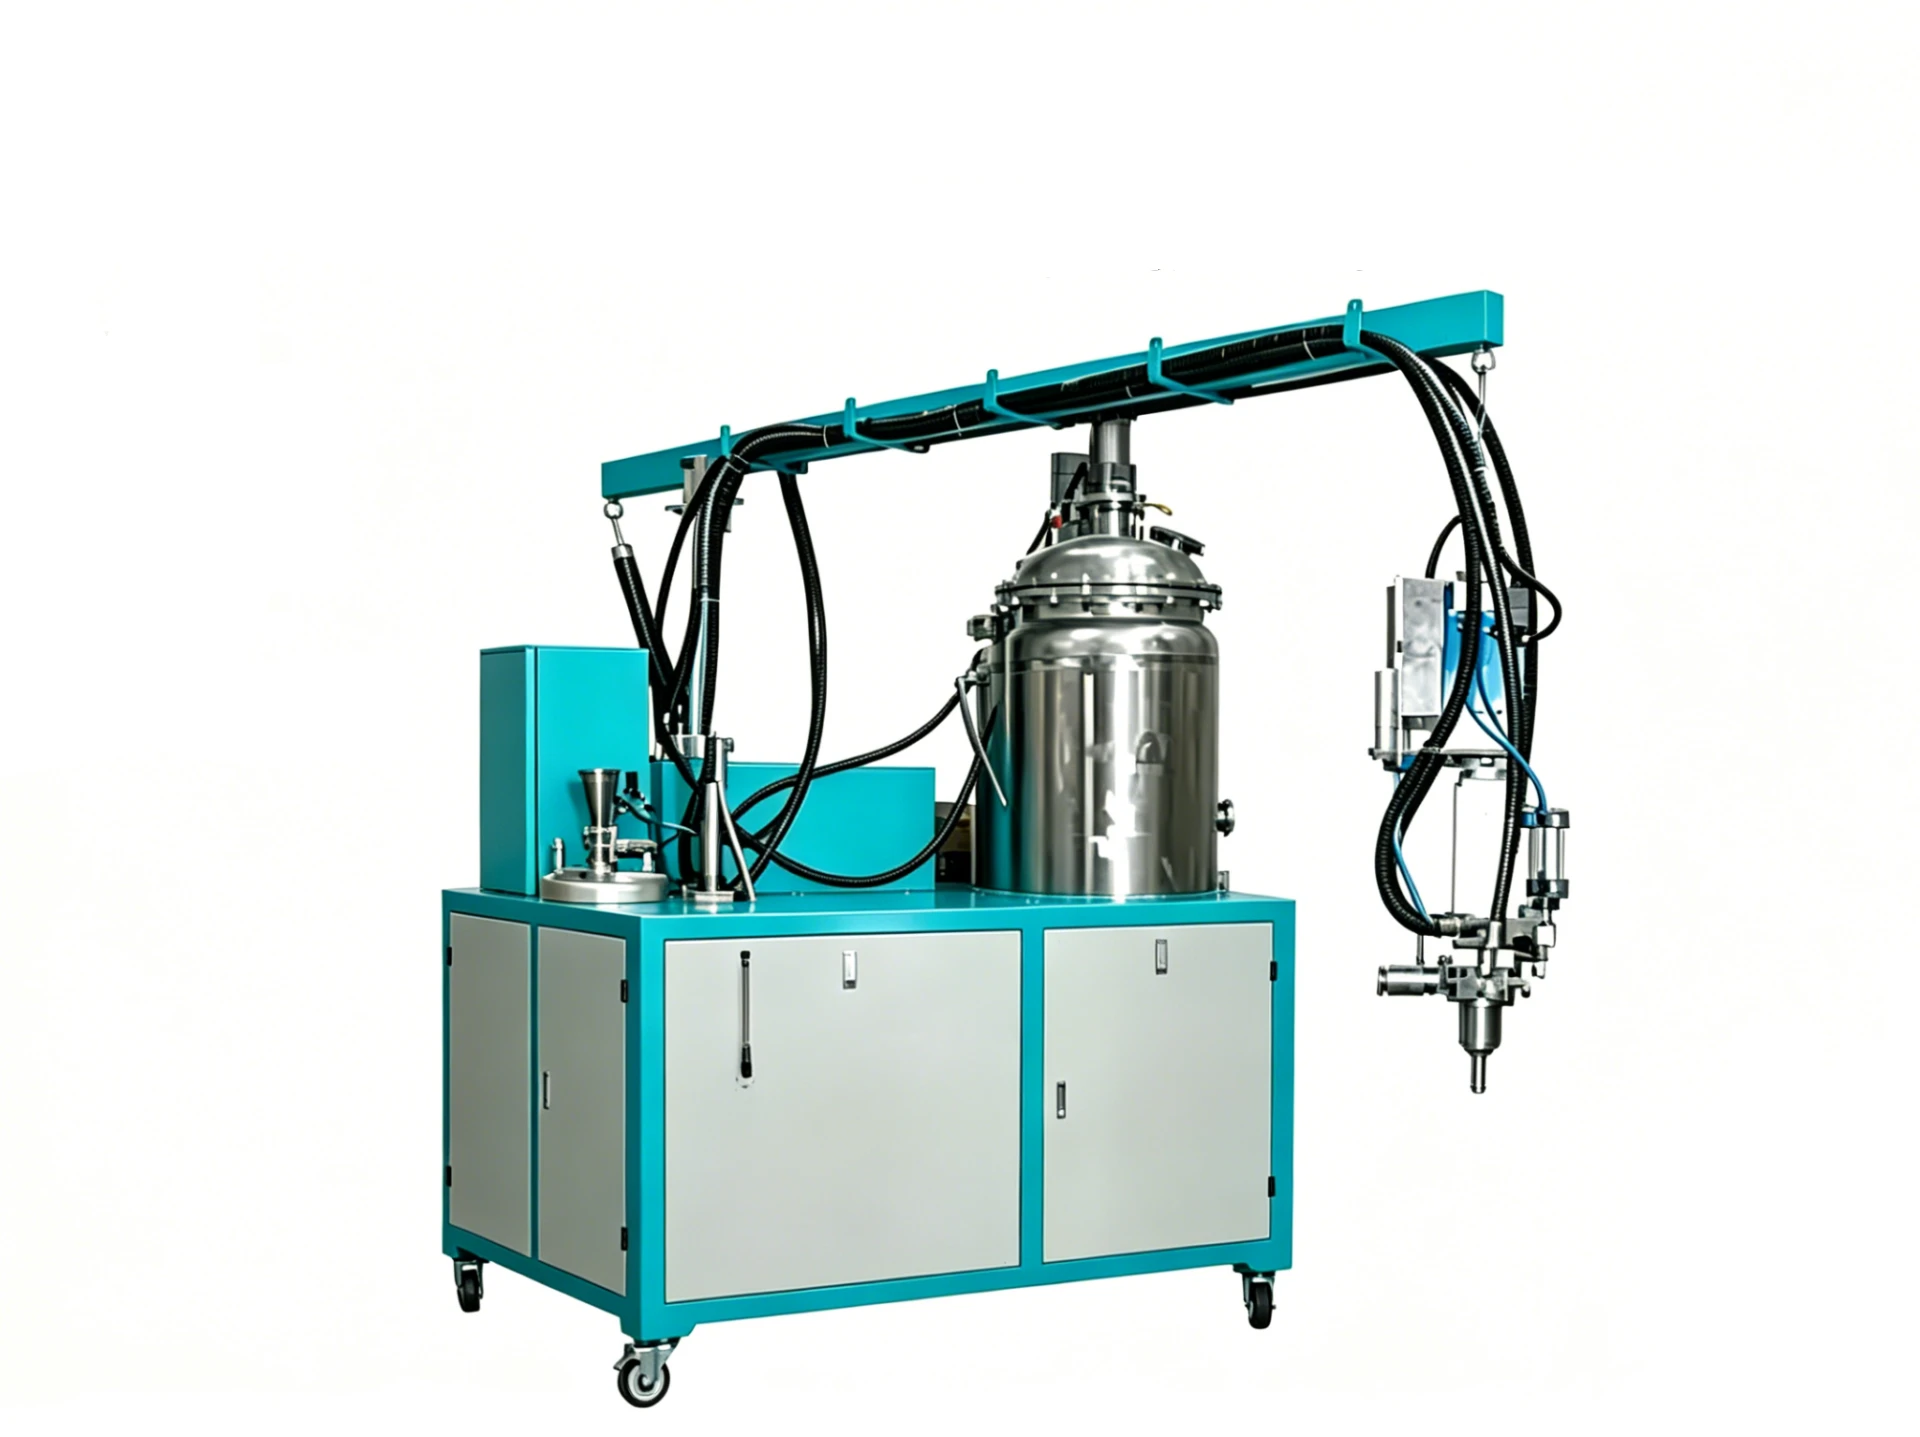
聚氨酯温控系统的五个关键环节
温控不是”料罐热不热”一个问题,而是一条从供料到混合的完整链条,任一环节断掉,前面的控制都白做。
料罐:温度分层比平均温度更值得警惕
料罐加热通常采用夹套(水或导热油)、盘管或电加热。需要盯紧的不只是设定温度,更是罐内温差。大体积料罐若搅拌不充分,顶部与底部温差可能超过5°C,温度分层会直接加剧填料沉降、造成粘度分布不均。温度传感器不能只插在罐中心,一般应在上下不同位置取点,再结合搅拌状态判断代表性温度。
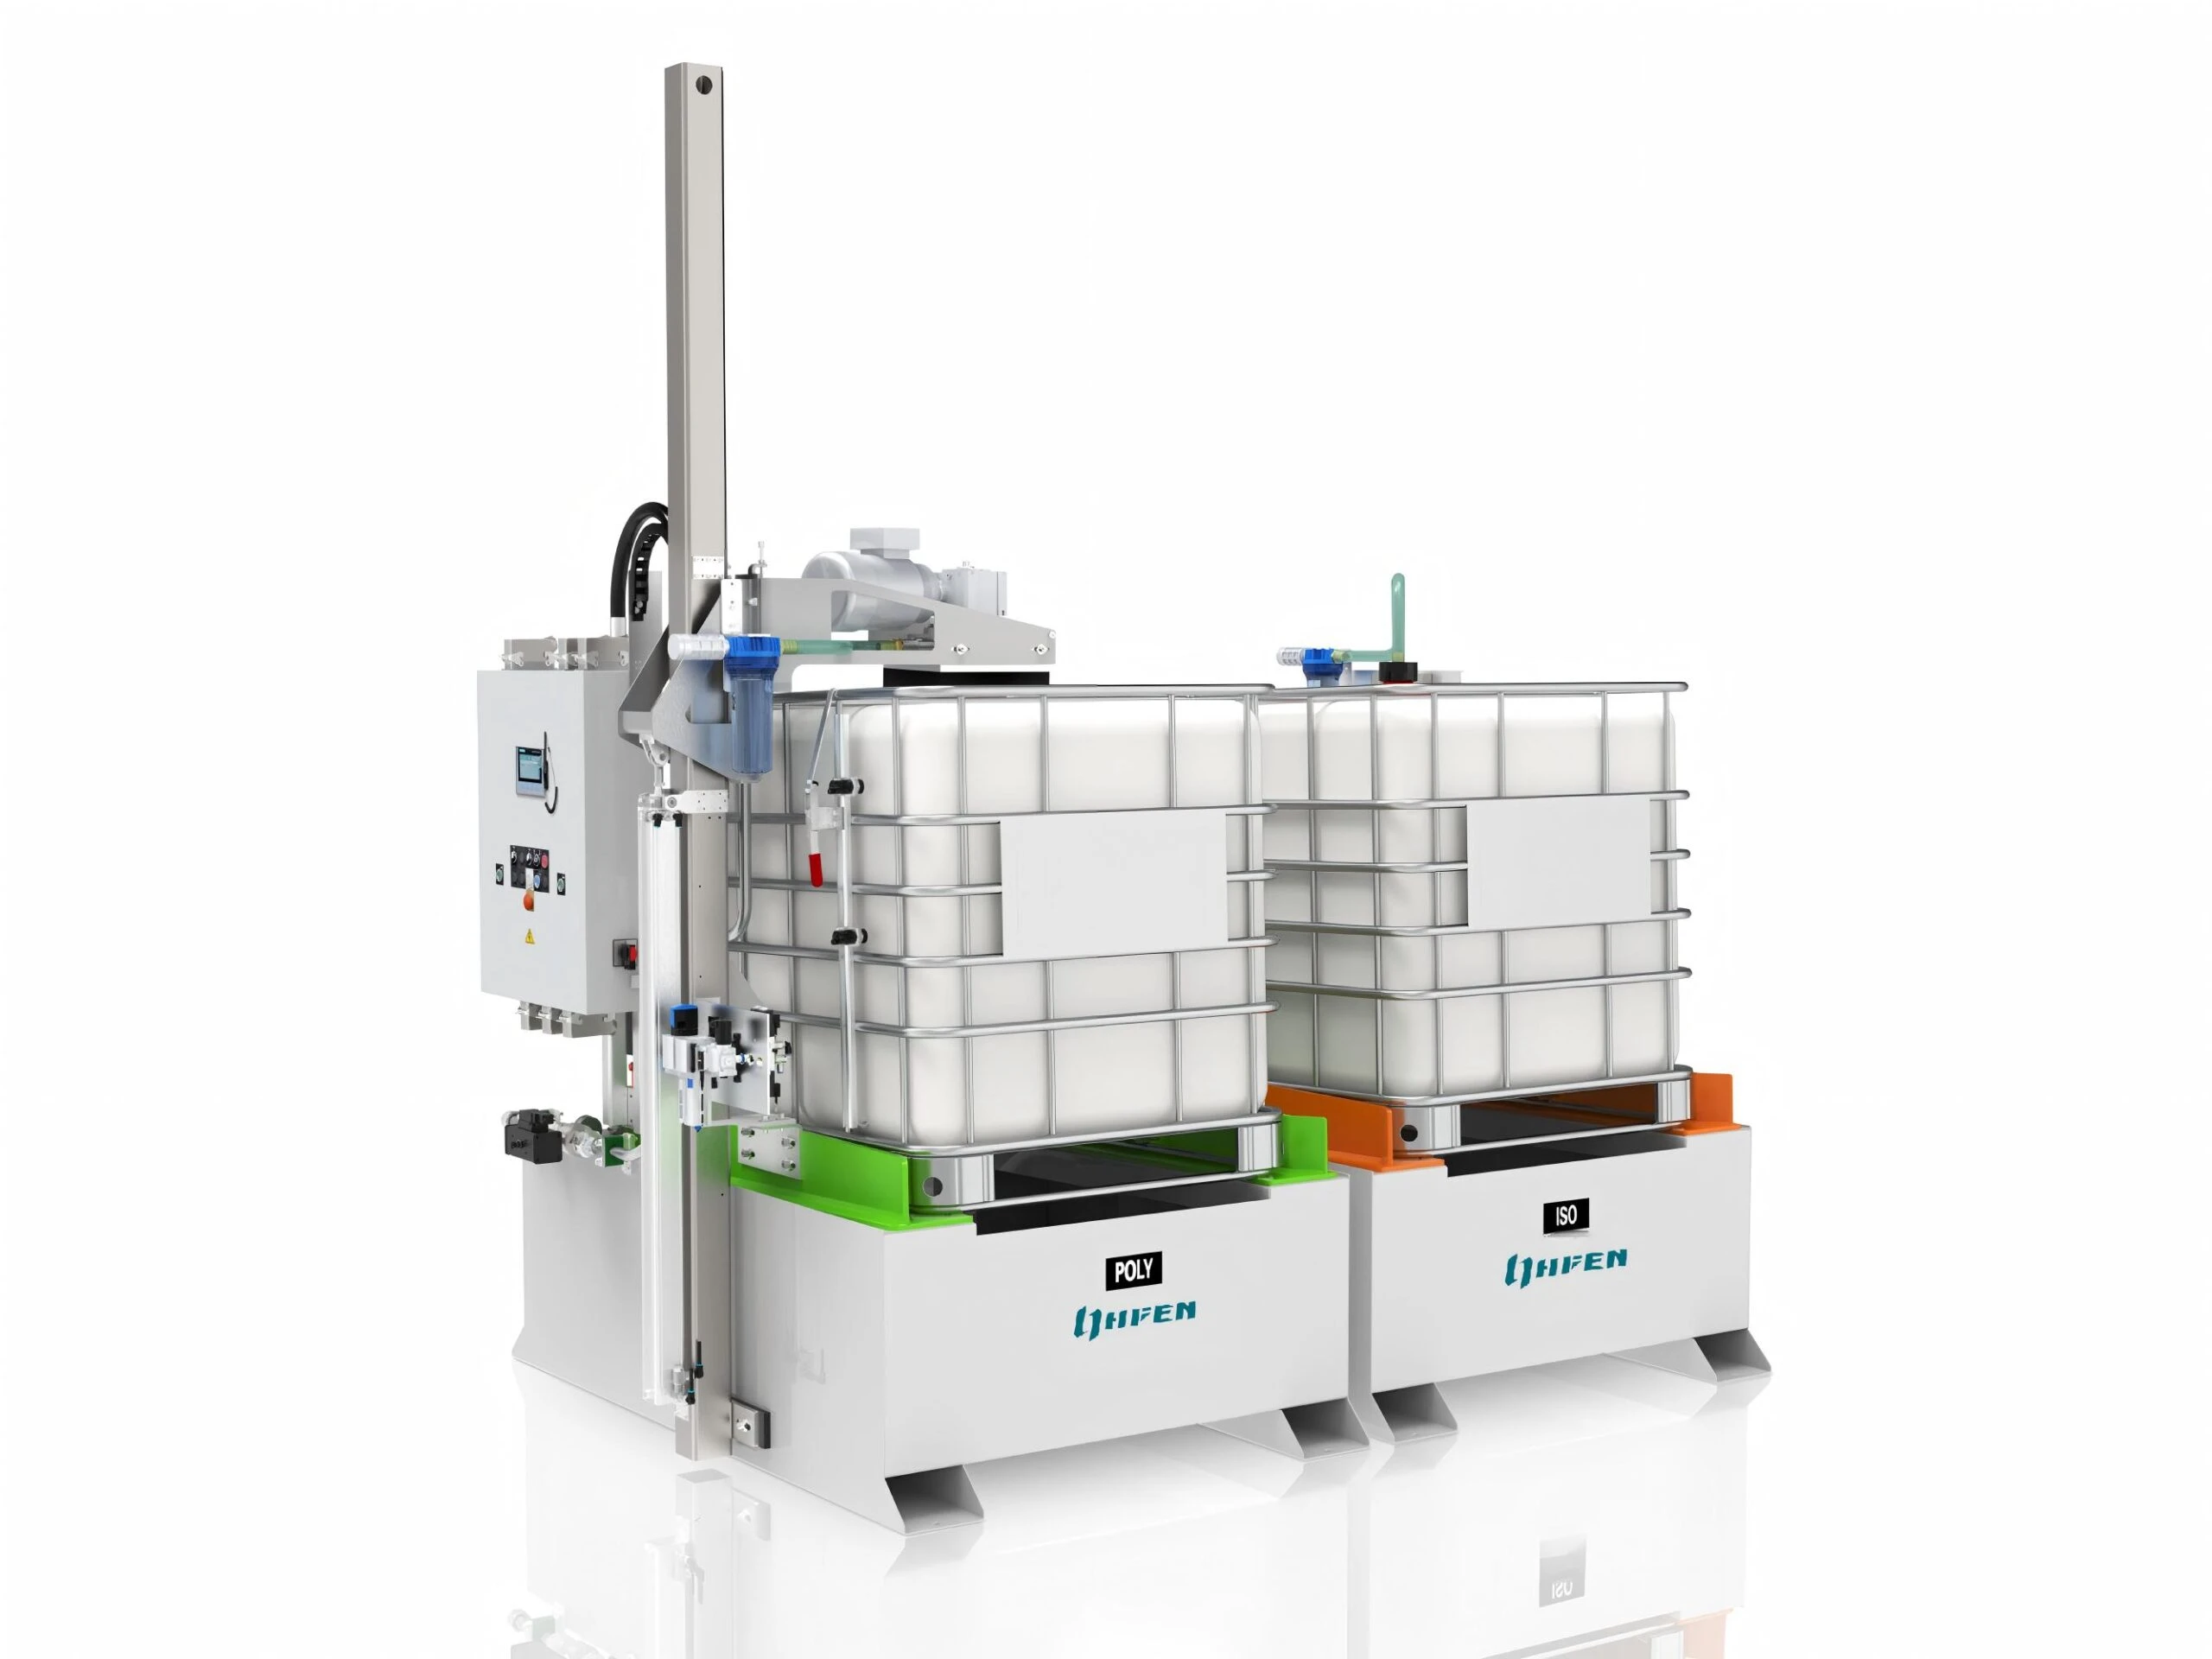
对含填料体系(如三聚氰胺、膨胀石墨、阻燃剂浆料),搅拌与温控必须一起设计。搅拌不只是防沉降,也是把热量均匀传递给整罐物料的手段。
管路与软管:最容易被预算砍掉的保温段
从料罐到计量泵、再经软管到混合头,这段距离的热损失最容易被低估。冬季车间温度低,即使料罐控温准确,物料在管路里已经凉了几度。设计上通常采用保温层加电伴热或热水伴热,软管选用带加热夹套的类型。高压循环回路尤其需要全程温度一致,否则循环料与静置料的温差会让A/B压力平衡出现偏差。
在调试双组分浇注机时,一个实用的做法是先同时记录料罐、泵入口、混合头三处温度,再对比计量偏差。很多时候料罐显示45°C,泵入口只有38°C,中间这几度温差正是计量漂移的来源。
计量泵与计量缸:剪切生热与入口温度
齿轮泵高速剪切会带来温升,柱塞泵与计量缸可以通过夹套控温。泵体温度要避免与物料温度差异过大,否则冷料进热泵、热料进冷泵都会造成计量波动。泵入口温度由上游管路决定,所以管路保温做好之前,单纯给泵加夹套解决不了根本问题。
混合头:最后一道温度关口
混合头直接接触两组分,并承受反应放热的起始段。混合头本体通常设冷却/加热通道,防止停留物料在腔内反应结皮。高压混合头还需注意循环与出料切换后的温度恢复,切换瞬间的温降会造成下一次出料的粘度偏差。
回流与循环回路:连续线的温度闭环
连续生产线中,回流物料会带着温度回到料罐,影响罐内温度平衡。设计时要考虑回流比例和回流温度,必要时在回流管路上单独加换热。回流量越大,回流温度对料罐的扰动越明显。
温控系统选型:介质、容量与控制策略
介质选择:水通常用于95°C以下工况,系统简单、换热效率高;超过95°C或需要宽温域时改用导热油;冷却端常用7–12°C冷水机。聚氨酯原料直接接触的换热介质,一般不建议用带压蒸汽直接加热,以免局部过热导致物料变质。
容量计算:加热/冷却功率按基本热平衡估算,Q = m·cp·ΔT,再叠加热损失和设计余量。聚氨酯原料的比热容典型值约1.8–2.0 kJ/(kg·K),代入最大升温速率和单批物料量即可算出所需功率。容量不足的典型表现是:升温过程中设定点长时间追不上,或多温区同时升温时总管水温被整体拉低。
PID与分区:A料罐、B料罐、A管路、B管路、混合头应作为独立温控区,分别设定温度和整定PID参数。分区控制的意义在于,A组分的适宜温度可能和B组分不同,一刀切的介质温度无法同时满足两组分。
报警与联锁:温度偏差超过阈值时,应先报警、再触发联锁。对计量精度敏感的体系,通常±2°C先报警,偏差继续扩大则停机或禁止灌注。哪些参数触发停机保护、动作顺序是什么,应在技术协议里写清楚,而不是只留一个报警灯。
如果您的产线正在经历料温波动引起的密度超标或粘度漂移,建议先把当前各温区的设定值、实际波动范围和对应制品缺陷整理成一张对照表。工程上更有效的做法是基于具体配方、节拍和现场空间做针对性改造,而不是直接换一台大功率模温机。可发邮件至 info@chinahaifeng.com,或通过 WhatsApp 86 13566296633 联系工程团队。
常见温控故障与排查方向
同一现象可能对应多个原因,建议按”温度→粘度→机械”的顺序排查。
| 现场现象 | 常见原因方向 | 优先排查点 |
|---|---|---|
| 制品密度全天波动 | 料温随环境温度漂移 | 料罐温度传感器位置、罐体保温 |
| 密度持续偏高 | 料温偏低,发泡不足 | 设定值、加热能力是否充足 |
| 凝胶时间忽快忽慢 | 进入混合头前温度不稳 | 管路伴热、回流温度 |
| 冬季密度更容易超标 | 管路散热、原料初始温度低 | 软管保温、预混站位置 |
| 料罐上下温差大 | 搅拌不足或已停转 | 搅拌运行状态、温度测点布置 |
| 泵出口压力持续漂移 | 粘度随温度变化 | 泵前温度、入口压力 |
| 设定点始终追不上 | 加热/冷却容量不足 | 功率核算、换热器结垢情况 |
温控改造与验收的实用建议
- 验收时要求提供空载升温/降温曲线,以及设定点稳定后的温度记录,确认稳态偏差不超过协议值——精密计量场景常约定±1°C以内
- 保温层在管路改造后要整体检查,局部裸露会破坏整条温度链
- 温度传感器需要定期校准,一个偏移的探头比没有探头更危险,因为它给出的是”看似正常”的错误读数
- 更换新原料后应重新标定温度窗口:不同牌号聚醚、异氰酸酯的粘度-温度曲线不同,不能沿用上一套参数
温控系统改造或选型前,先整理这5项信息
- 各组分的物料名称、牌号与当前料温设定值
- 冬季/夏季实际料温波动范围
- 单枪浇注重量与生产节拍
- 现有加热/冷却方式(模温机、冷水机、夹套或电伴热)
- 近期出现的主要制品缺陷(密度偏高、气泡、凝胶时间异常等)
把这5项整理清楚,技术沟通就能从”料温不稳”推进到”具体是哪一段链条失温”,方案也会更具体。欢迎联系海峰工程团队:info@chinahaifeng.com,WhatsApp 86 13566296633。
常见问题
聚氨酯设备料温一般控制在多少度?
没有统一数值,取决于材料体系。聚醚多元醇与聚合MDI常控制在35–55°C区间,以兼顾粘度和反应稳定性;TDI体系通常更低。实际应根据供应商提供的粘度-温度曲线和制品凝胶时间要求确定。
料温波动多大才需要干预?
对计量精度敏感的弹性体浇注,稳态波动建议控制在±1°C以内;一般发泡场景±2°C也常能接受。关键是看波动是否已经反映到制品密度或凝胶时间上,而不是死磕某个数字。
温控介质用水还是导热油?
95°C以下用水,成本低、维护方便;需要更高温度或宽温域时用导热油。冷却端单独配置冷水机,不与加热共用一条回路。
冬天和夏天需要调整料温设定值吗?
设定值可以不调,但必须保证全链条实际温度达到设定值。冬季重点是管路保温与原料预热,夏季重点是冷却能力是否足够,避免环境升温把料温整体推高。
老设备改造温控,优先改哪里?
先查保温层和管路伴热,投入小、见效快;再查传感器精度与安装位置;最后才是整机更换模温机。很多现场问题不是热量不够,而是热量到了却散在路上。
含填料体系温控有什么特别注意?
含填料浆料粘度更高、对温度更敏感,且搅拌与温控必须联动。罐内温度分层会加剧沉降,建议上下双测点加充分搅拌,管路伴热功率也要留足。
参考文献
[1] 刘益军 编,《聚氨酯原料及助剂手册》,化学工业出版社
[2] GB/T 6343—2009,泡沫塑料及橡胶 表观密度的测定,全国塑料制品标准化技术委员会
[3] ISO 845:2006,Cellular plastics and rubbers — Determination of apparent density,International Organization for Standardization














