

一条轮子浇注线刚投产时,最先暴露的问题往往不是整机故障,而是同一批次里硬度相差 5 Shore A、胶层与轮芯局部脱粘、表面出现针孔。这些问题通常同时指向两个变量:设备布局是否让物料和热量稳定流动,以及温度、真空、计量、时间是否落在该材料体系的工艺窗口内。这与聚氨酯弹性体材料对温度、比例和时间的高度敏感有关 [1]。
一、先分清轮子浇注与胶辊浇注的工艺差异
轮子通常以钢或铸铁轮芯为骨架,在分瓣模具中一次浇注,胶层厚、承载大,硬度常见 75–95 Shore A。轮子对圆周均匀性和耐磨性要求高,但浇注方式相对直接:计量混合后的胶料垂直注入预热的模具,再进烘道固化。
胶辊则是钢芯外圆包覆胶层,胶层需要与金属芯形成可靠粘接,表面不能有气泡,圆周硬度和径向跳动也要均匀。因此胶辊更适合卧式旋转浇注或低速离心浇注,让胶料在旋转状态下沿轴向铺展、排出气泡,避免静止浇注顶部和底部密度不一致。
两者最大的区别不在“浇注量”,而在模具运动和排气路径。用轮子的静止分型模做胶辊,很难解决钢芯粘接和气泡问题;反过来,用胶辊旋转胎具做轮子,节拍又会被多余运动吃掉。因此设备布局更适合按工件特征分成两条路径。聚氨酯弹性体的工艺分类和材料要求可参考 HG/T 21539-2014 [2]。
二、弹性体浇注线的设备布局
完整的轮子/胶辊浇注线一般由四个功能区组成:原料准备与脱气、计量混合、浇注与模具系统、固化与后加工。
2.1 原料准备与脱气
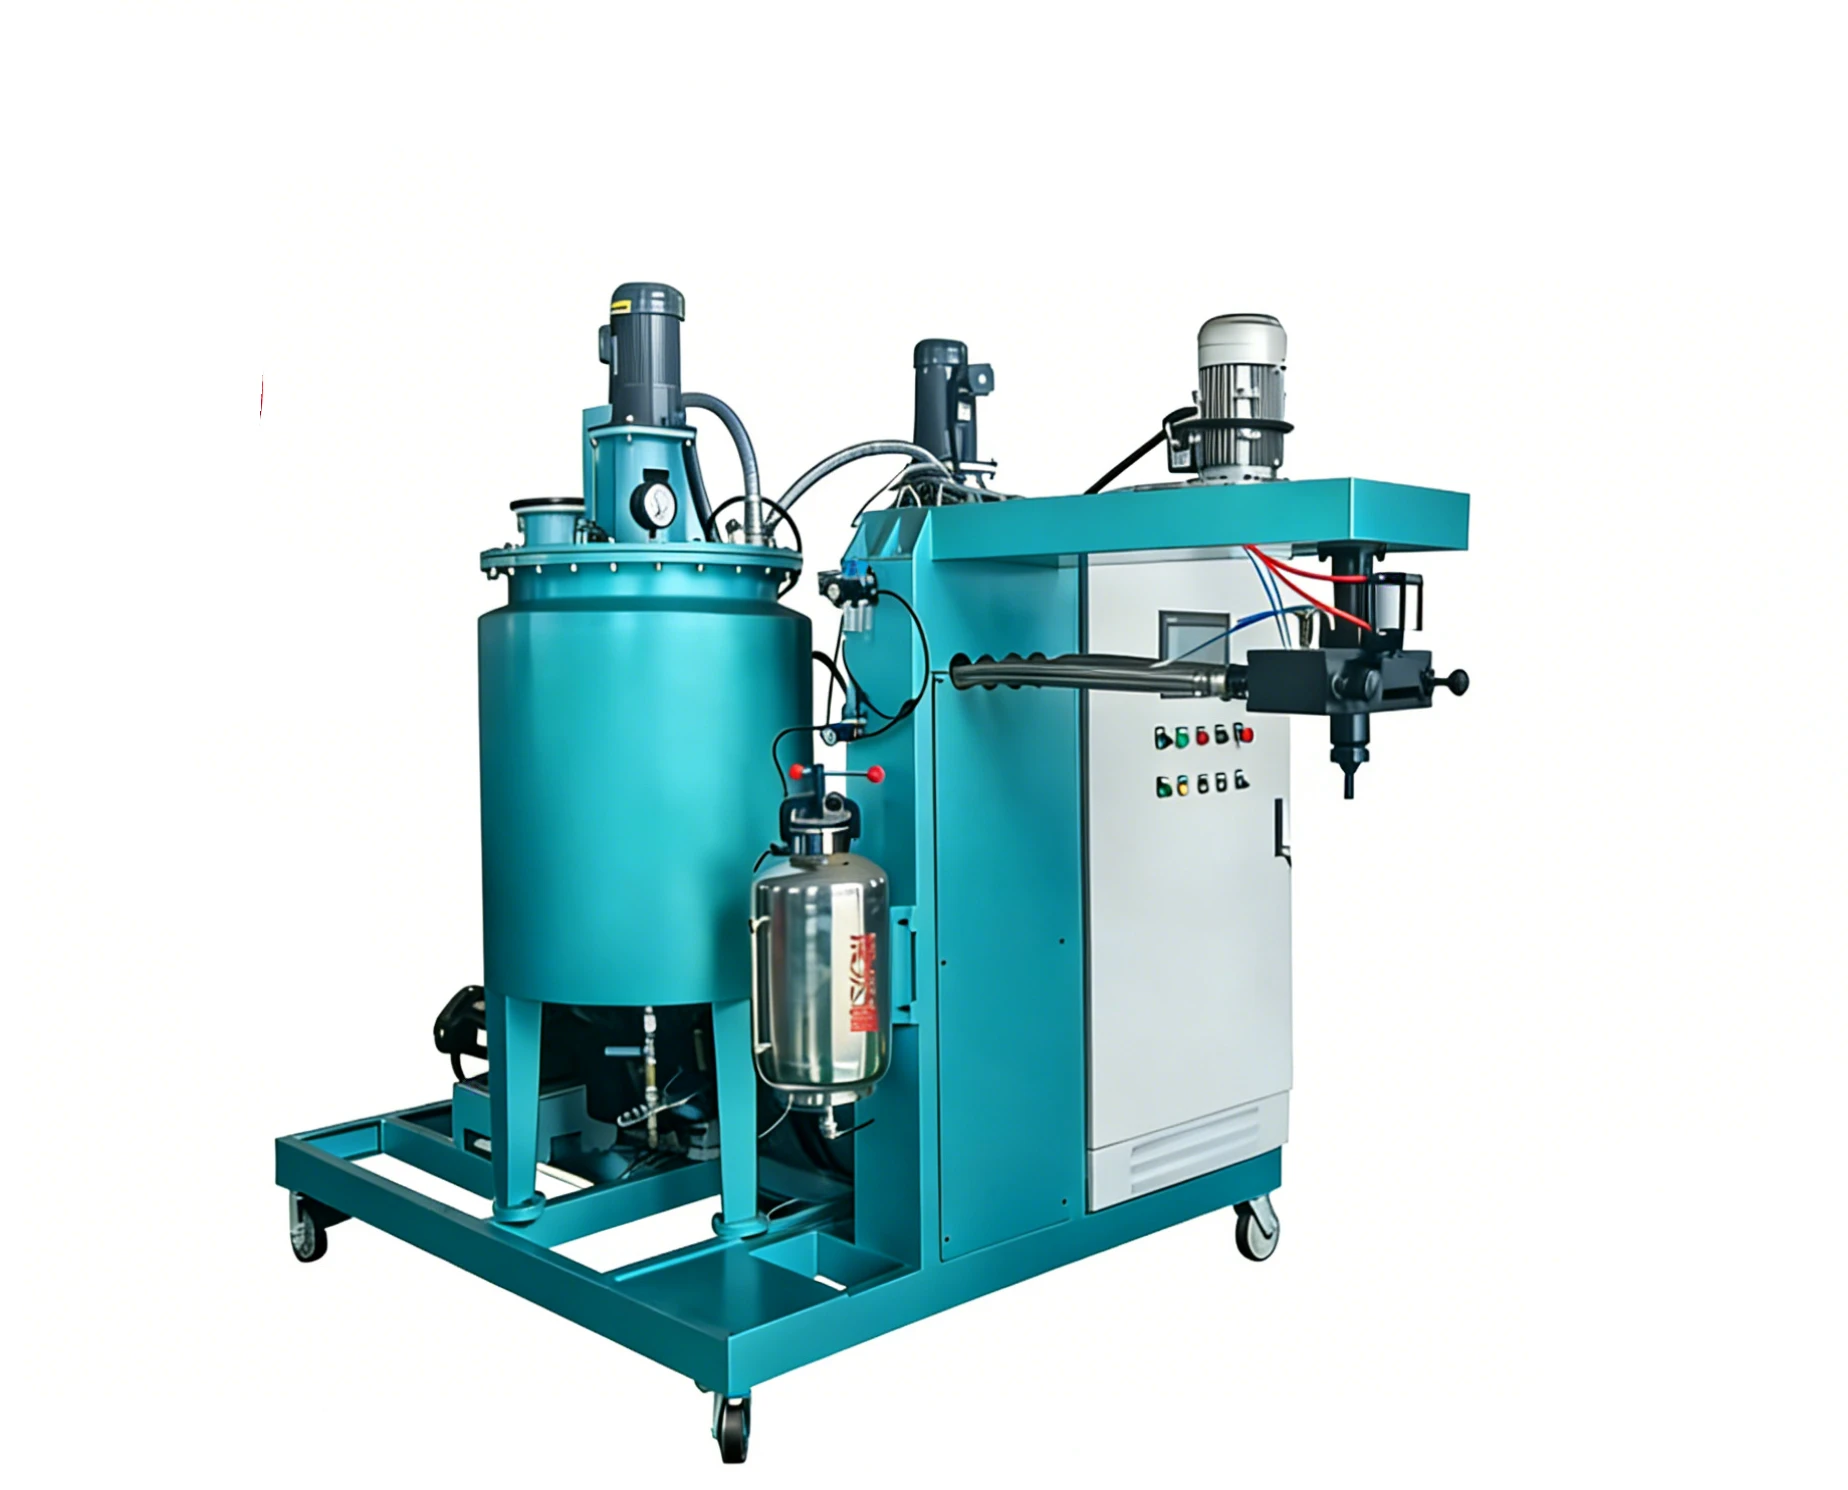
预聚体通常需要加热到 80–95°C,使粘度进入计量泵可以稳定输送的范围;MOCA 等扩链剂在 110–120°C 熔化后保持,不能局部过热。料罐采用夹套加热和 PID 温控,软管、泵头和混合头同样需要独立恒温,否则温度波动会直接变成比例漂移。脱气罐的真空度建议控制在 5–20 mbar,边搅拌边脱气;真空不是越高越好,过低压力会抽走低沸点组分,反而改变配方比例。
2.2 计量与混合
轮子和胶辊通常使用齿轮泵或柱塞泵计量,A/B 比例偏差尽量控制在 ±0.5%–1%。混合头转速依据粘度和填料选择,常用 1000–3000 rpm;粘度高或含填料的体系需要更高剪切,但也会带入更多空气,所以要同步匹配脱气能力和浇注路径。混合完成后到模具入口的停留时间应短于可浇注期,一般只有几分钟。
2.3 浇注与模具系统
轮子浇注可采用立式分瓣模,模具预热到 90–120°C,浇注口一般选在最低点或沿侧壁导流,减少自由落料裹气。胶辊浇注需要卧式旋转装置,钢芯先经打毛、脱脂、预热,再以每分钟几转到几十转的速度旋转,胶料沿轴向移动完成包覆;转速过低胶料流平差,过高会甩出或导致圆周厚度不均。
2.4 固化、脱模与后加工
入模后在 100–120°C 保温 30–120 min 完成初固化,使制品有足够强度脱模;随后进行 16–24 h、100–110°C 的后硫化,稳定硬度、压缩永久变形和粘接强度。轮子脱模后通常车削外圆和端面,胶辊则要上磨床控制径向跳动和表面粗糙度。后加工余量应提前写进模具设计,不能等第一件出来再返修模具。
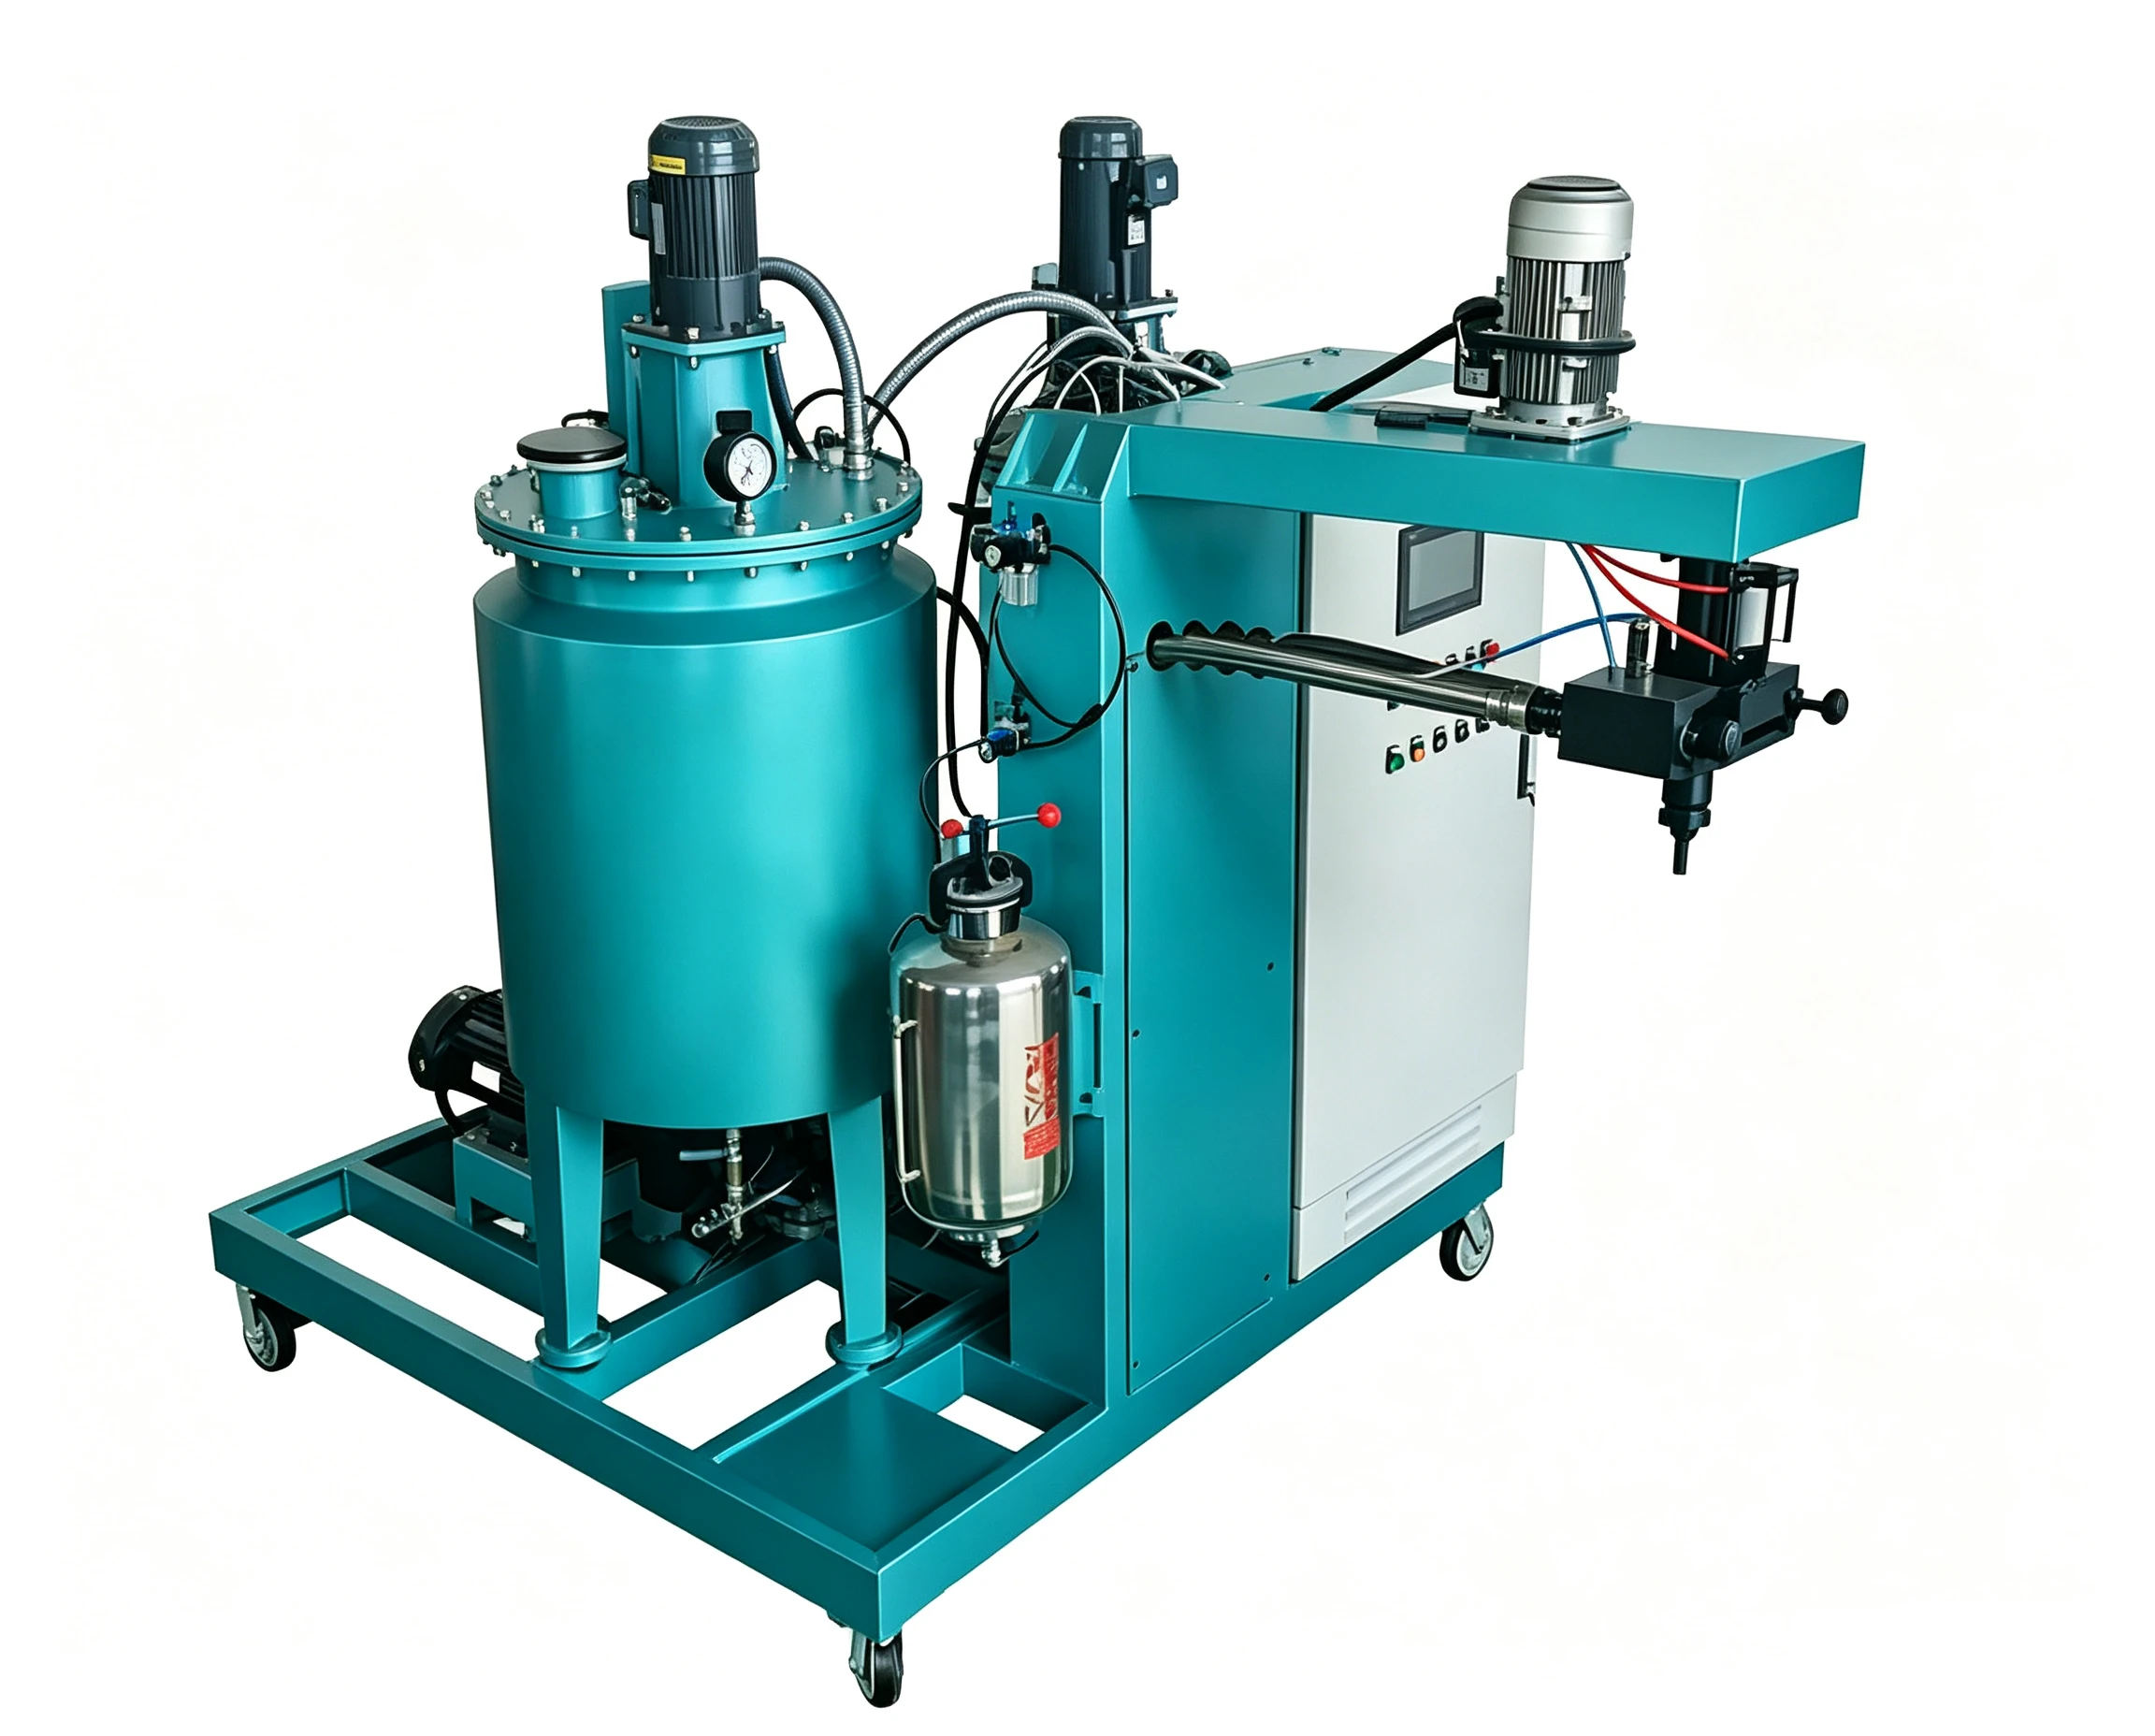
如果你正在做布局,建议先把轮径或辊径、单件浇注重量、目标节拍和材料体系列成设备布置条件表。布局阶段漏掉一个固化容量,后期往往要用加班或改模来补。需要一起核算时,可以把工件图纸和目标节拍发到 info@chinahaifeng.com,逐项确认设备边界。
三、工艺窗口:四个必须闭环的参数
工艺窗口就是把温度、真空、混合、时间四个变量同时控制在可重复区间。只把料温调准,模具温度偏低或脱气真空不足,缺陷仍然不会消失。
| 参数 | 轮子浇注常用窗口 | 胶辊浇注常用窗口 | 设备端控制点 |
|---|---|---|---|
| 预聚体温度 | 80–95°C | 85–100°C | 夹套加热、软管恒温 |
| 扩链剂温度 | 110–120°C | 110–120°C | 独立加热罐、搅拌 |
| 模具温度 | 90–120°C | 80–120°C | 热风/加热板、分区控温 |
| 真空脱气 | 5–20 mbar | 5–15 mbar | 真空泵、冷凝过滤器 |
| 混合转速 | 1000–3000 rpm | 2000–4000 rpm | 伺服/变频调速 |
| 可浇注期 | 4–15 min | 3–12 min | 出料后即入模 |
这四个变量不是独立设置的。温度决定粘度和反应速度,真空决定气泡残余,混合决定均匀度,时间决定能否在凝胶前完成浇注。轮子硬度可参照 GB/T 531.1-2008 邵氏硬度法测定 [3],但硬度稳定首先来自温度链和计量比例稳定。
四、轮子与胶辊的典型缺陷及设备端排查
现场缺陷如果能拆到设备端,解决速度会比改配方快得多。
| 缺陷 | 首批表现 | 设备端高概率原因 | 纠正方向 |
|---|---|---|---|
| 气泡/针孔 | 表面或胶层内部有气孔 | 脱气不足、混合转速过高、浇注落差大、模温偏低 | 复核真空度和浇注路径 |
| 胶层脱粘 | 胶料与金属芯分离 | 钢芯处理不到位、芯温偏低、比例偏移 | 检查芯预热和计量比例 |
| 硬度不均 | 同一件或同批硬度差 | 固化温度不均、计量泵漂移、旋转不稳 | 检查烘道分区和伺服旋转 |
| 收缩/开裂 | 脱模后尺寸收缩、后期裂纹 | 后硫化不足、脱模过早、扩链剂比例异常 | 延长后硫化、复核比例 |
轮子浇注最常见的问题是承载区内部气泡和圆周硬度差;前者要查真空和浇注口位置,后者要查固化温度均匀性。胶辊最常见的问题是钢芯脱粘和表面针孔,钢芯喷砂后的停留时间、预热温度和粘接剂窗口是关键,而这些可以通过红外测温点检固定下来。
五、选型和验收需要锁定的量化指标
采购前如果没有量化指标,到货后只能做“能不能浇”的粗略判断。轮子/胶辊浇注设备至少要把以下数据写进技术协议:材料体系(MDI/TDI/NDI、NCO 含量、填料)、单件最大浇注重量、目标节拍、胶层厚度和硬度范围、钢芯材质和表面状态、脱模时间与后硫化曲线。
计量精度和重复精度要分开定义:计量精度是设定值与实际出料量的接近程度,重复精度是相同设定下多次出料的波动。拉伸强度和伸长率可按 GB/T 528-2009 制样验证 [4],而原料羟值、酸值可参照 ISO 14900-1:2019 检验 [5]。
验收时至少做一次 A/B 比例标定、一次真空度保持测试、一次满节拍连续浇注,记录循环时间、温度和压力曲线。
如果手上只有工件图纸还没有设备条件表,可以先从单件重量和节拍倒推计量流量,再倒推料罐和固化容量。需要一份轮子/胶辊浇注机的技术条件表,可以把材料体系和目标节拍发到 info@chinahaifeng.com,按工艺窗口给出布置建议。
六、下一步:把产线拆成可验收的条件
轮子和胶辊的聚氨酯浇注线没有一台设备能同时覆盖所有工况。实际有效的工作,是先把料温、模具温度、真空、混合、浇注节拍这五个变量配成闭环,再谈自动化程度和产能。海峰聚氨酯机械专注于非标定制与 EPC+M+O 聚氨酯设备交钥匙方案;如果你的轮子或胶辊项目需要计算设备边界、验证工艺窗口,可以发送工件图纸到 info@chinahaifeng.com,或通过 WhatsApp:86 13566296633 沟通。
七、常见问题
浇注型聚氨酯轮子和胶辊为什么对真空脱气要求比软泡更高?
软泡可以通过成核和发泡过程形成泡孔,而弹性体要求致密实心结构,残留气泡会成为应力集中点。轮子承载区和胶辊表面即使只有针孔,也可能造成脱粘、耐磨性下降或加工后露孔。所以需要预聚体脱气和浇注路径协同控制。
胶辊浇注一定要采用旋转工艺吗?
不是绝对,但大多数薄壁包覆胶辊都应优先采用卧式旋转或低速离心浇注。旋转不只是为了铺展,更重要的是让气泡在一侧逸出,避免上下密度差。如果胶层很薄且长度短,也可以使用带后倾角的静止浇注,但风险会上升。
怎样判断可浇注期是否足够?
用恒定温度下的时间-粘度曲线判断。通常从混合开始到粘度上升到初始粘度 2–3 倍的时间作为安全上限,实际浇注应在 50%–70% 可浇注期内完成。不要等到现场发粘再加快速度。
小批量试制先用实验机还是直接上生产机?
当单件重量、节拍和材料体系尚未稳定时,用实验机先完成材料工艺窗口验证,比直接上生产机风险低。实验机流量范围可以覆盖几公斤以下制品,关键是脱气、温控和比例控制要与目标产线一致,否则放大时会重新出现偏差。
换一种预聚体或扩链剂,设备需要重新验证什么?
至少重新验证温度窗口、可浇注期、粘度与流量范围、脱气真空度、混合转速和清洗制度。同一台设备换用高粘度或含填料体系后,泵入口压力、软管压损和混合头剪切都会变化,需要用新样料做一次完整试浇。
轮子浇注的硬度偏差一般控制在多少?
批量稳定生产中,同一批轮子的硬度差通常可以控制在 ±3 Shore A 以内;跨批次则要求 ±3–±5 Shore A,具体取决于原料稳定性和固化曲线。超过这个范围就应先查计量和固化温度,而不是直接改配方。
参考资料
[1] 李绍雄, 朱吕民. 聚氨酯树脂[M]. 北京: 化学工业出版社, 2003.
[2] HG/T 21539-2014 浇注型聚氨酯弹性体.
[3] GB/T 531.1-2008 硫化橡胶或热塑性橡胶 压入硬度试验方法 第1部分:邵氏硬度计法(邵尔硬度).
[4] GB/T 528-2009 硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定.
[5] ISO 14900-1:2019 Plastics — Polyols for use in the production of polyurethane — Part 1: Determination of hydroxyl number.














