

很多技术协议把设备验收写成一句“计量精度±1%”。等设备到了现场,双方对“测什么、怎么测、什么工况下测”完全没有共识,最后只能在调试现场争执。本文把计量精度和重复精度拆开,给出一套可以直接写入验收标准的测试条件、计算公式和判定示例。
一、先分清:计量精度和重复精度不是一回事
计量精度描述的是实测值与设定值之间的系统偏差;重复精度描述的是相同条件下多次输出之间的分散程度。两者都需要写进验收标准,但不能混成一个“±1%”。
- 计量精度:看平均值是否偏,偏多少。
- 重复精度:看一组数据是否稳,波动多大。
按照计量学中的常用定义,准确度同时涉及系统偏差与随机分散,而重复性是在相同条件下多次测量结果的一致程度 [1][2]。
对于PU双组分设备,建议同时考核两个对象:
- 单组分输出,例如A组分的质量流量是否稳定。
- 双组分比例,例如A:B的实际质量比是否偏离设定比。
二、验收标准必须写死的5个测试条件
没有测试条件的精度值没有合同意义。同一台设备,用低粘度标定油、在额定流量点、不加背压时测出来的值,和用实际聚醚、填料体系、小流量、带混合头背压时测出来的值,可能差出数倍。
至少锁定以下5项:
| 测试条件 | 必须明确的内容 | 建议写法示例 |
|---|---|---|
| 材料与温度 | 实际生产原料还是标定油,料温控制点及波动范围 | A料45±2 ℃,B料25±2 ℃ |
| 流量/比例点 | 覆盖哪些流量点和配比点 | 额定流量的20%、50%、100%,至少三点 |
| 出口压力/背压 | 混合头后是否带背压,压力波动范围 | 按工艺背压,波动≤±5% |
| 取样与称量 | 取样次数、单次取样时间、称量精度 | 每点10次,每次10 s,天平分辨率≥0.1 g |
| 预热与稳定 | 开机后稳定时间,清机周期 | 热机≥30 min后开始记录 |
这五项缺一项,现场验收就容易出现“设备商说过了,甲方说没过”的情况。
三、测试方法:以质量法为主,流量计为辅
PU计量验收最可靠的做法是质量法。原因是流量计读数会受粘度、含气量、密度修正和安装状态影响,而称量结果更容易复现和仲裁。
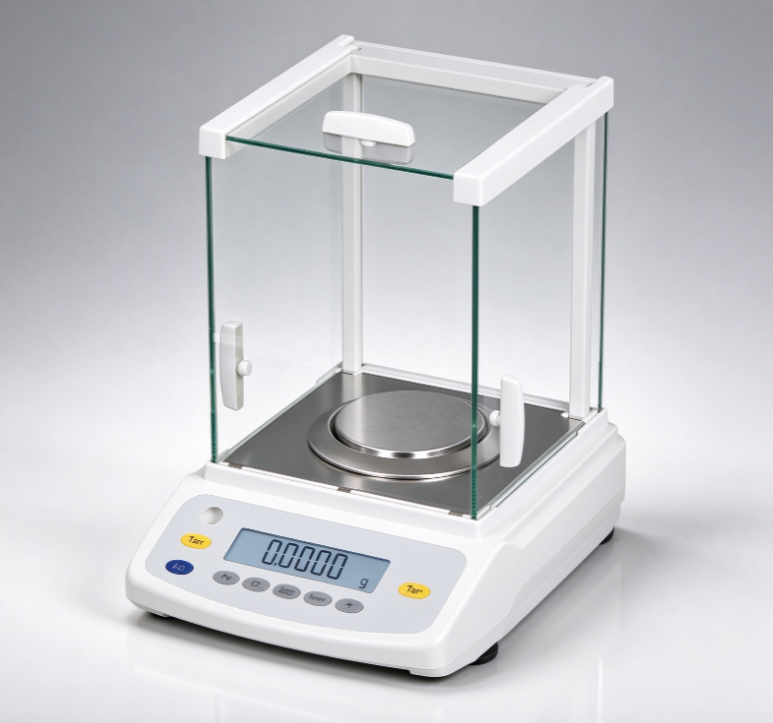
基本步骤如下:
- 将设备切换到标定或手动模式,确保A、B组分可以独立输出。
- 在每个流量点,分别收集A、B组分到已去皮容器中。
- 每次收集固定时间,例如10 s,避免泵启动和停止阶段影响数据。
- 用精度足够的电子秤称量,记录单次输出质量。
- 每种组分连续取n次,计算平均值、偏差和相对标准差。
称量时要避免A、B提前接触反应。对于高压发泡机,如果无法直接分开取样,可以使用校准模式下的单组分质量流量计数据,但最终仲裁仍建议采用可称量的校准流程。
四、计算方法与示例
假设一台双组分PU计量设备,目标比例为A:B=2.00,设定A组分每10s输出600g,B组分每10s输出300g。设备热机30min后,在50%流量点连续取10次,数据如下:
| 次数 | A称重/g | B称重/g | 实测比R=A/B |
|---|---|---|---|
| 1 | 604.2 | 300.8 | 2.008 |
| 2 | 598.6 | 299.1 | 2.001 |
| 3 | 602.0 | 301.5 | 1.997 |
| 4 | 596.8 | 297.9 | 2.003 |
| 5 | 607.1 | 302.0 | 2.010 |
| 6 | 601.3 | 300.2 | 2.003 |
| 7 | 599.0 | 298.6 | 2.006 |
| 8 | 603.5 | 301.0 | 2.005 |
| 9 | 597.6 | 298.8 | 2.000 |
| 10 | 600.9 | 299.6 | 2.006 |
计算时使用以下公式:
某一组分多次称量的平均值:
m̄ = (m₁ + m₂ + … + mₙ) / n
计量偏差:
e = (m̄ − m₀) / m₀ × 100%
重复精度用相对标准差CV表示:
CV = s / m̄ × 100%
其中:
s = √[1/(n−1) Σ(mᵢ − m̄)²]
按上表计算:
- A组分平均601.1 g,相对设定值600 g的偏差为+0.18%。
- B组分平均299.95 g,相对设定值300 g的偏差为−0.02%。
- 平均比例R̄≈2.0039,比例偏差为+0.20%。
- A组分CV约0.5%,B组分CV约0.5%,比例CV约0.24%。
如果合同约定:单组分偏差不超过±1.5%,比例偏差不超过±1.0%,重复精度CV不超过1.0%,则本组数据合格。
五、建议验收限值
验收限值不能照抄样本,也不能只看设备商口头承诺。以下限值可作为常见工况下的参考起点,最终还是要按制品密度公差、反应窗口和流量范围反推。
| 工况类型 | 计量精度,单组分相对设定值 | 重复精度CV | 备注 |
|---|---|---|---|
| 低压浇注机,无填料,粘度较低 | ±1.5% | ≤1.0% | 以质量法为准 |
| 高压发泡机,无填料或轻度填料 | ±2.0% | ≤1.5% | 同时考察A/B压力平衡 |
| 高粘度体系或含填料体系 | ±2.5% | ≤2.0% | 建议预混浆料,避免干粉直加 |
| 小流量、小注射重量 | ±3.0% | ≤2.5% | 泵启动和阀切换影响较大 |
这些数值不是绝对标准。对于MDI/TDI快速反应体系或对密度公差极敏感的制品,协议中可以结合试制结果收紧比例偏差,而不是只看单组分流量。
六、可直接写入技术协议的条款模板
条款不要只写“计量精度±1%”,至少要把测试条件、取样方法、计算方法和不合格处理写进同一段。
设备验收工况:A/B采用实际生产原料,A料温__±℃,B料温±℃,热机≥30 min。在额定流量的%、%、%三个点,每点连续取样__次,每次采集__s,采用质量法称量。每个流量点的单组分质量流量相对设定值偏差不得超过±%,A/B质量比偏差不得超过±%,任一流量点的相对标准差CV不得超过__%。测试数据由双方现场签字确认;任一点不合格允许调整后复测一次,复测仍不合格则该点按不合格处理。
需要把验收标准落到纸面?
如果你的PU配方含填料、存在小流量点,或者需要覆盖20%–100%流量范围,建议在验收前用真实材料做一组标定。把A/B流量范围、料温、填料体系和期望节拍发到 info@chinahaifeng.com 或 微信:+86 15858580816,我们可以按你的工况把上述方法换算成可直接写入协议的数据。
七、常见问题:计量精度和重复精度验收(FAQ)
为什么设备商报的“±0.5%”到现场测不出来?
因为测试条件不同。设备商常用的标定条件可能是低粘度标定油、额定流量点、较长行程、无混合头背压。现场使用实际聚醚或含填料体系、小流量短行程时,偏差和波动都会变大。验收标准必须绑定实际材料、温度、背压和流量点,否则数值没有可比性。
计量精度和重复精度哪一个更要紧?
两个都要写。计量精度决定系统是否整体偏;重复精度决定批次之间是否一致。对于PU发泡来说,比例偏差过大会直接改变密度和力学性能,而重复性差会让同一配方在不同时段出现不同结果。高压发泡设备还要额外考察A/B压力平衡。
含填料聚氨酯怎么定验收值?
含填料体系建议适当放宽CV限值,但更重要的是改变计量方式:优先使用预混浆料,避免干粉直接计量;泵、阀和管路要按磨蚀性工况选型。验收时应记录填料沉降情况和取样前的循环稳定性,不能只看泵出口数据。
用流量计代替称重可以吗?
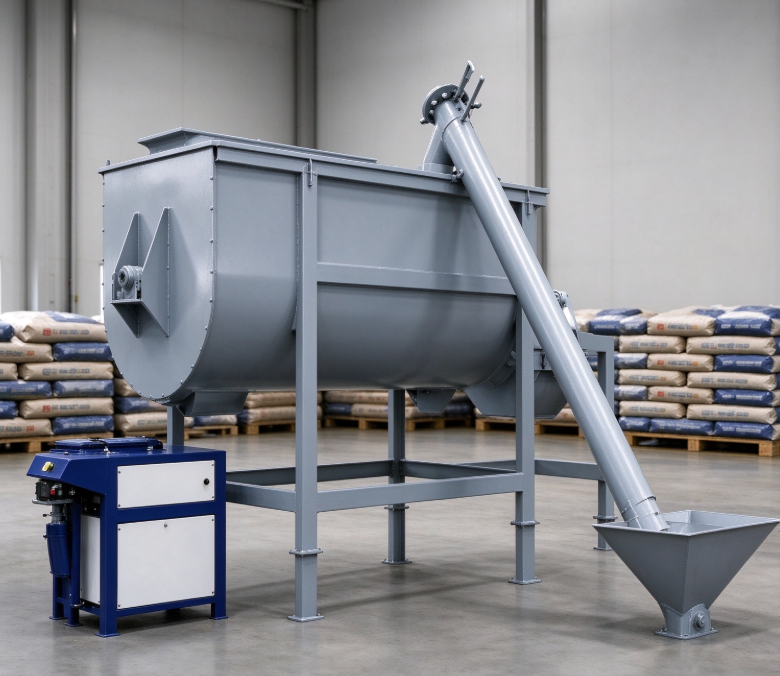
可以,但要有条件。科里奥利质量流量计在介质粘度、含气量可控的工况下可以用于在线监控;体积流量计需要准确密度修正,并排除气泡。验收时建议把质量法作为仲裁方法,在线流量计数据作为辅助趋势记录。
只测总量能不能判断比例?
不能。总量稳定可能掩盖比例漂移。例如A组分偏高、B组分偏低,总质量可能仍然接近设定值,但反应比例已经偏离。验收时必须分别记录A、B两组分输出,或分别记录两个质量流量。
参考文献
[1] ISO 5725-1:1994, Accuracy (trueness and precision) of measurement methods and results — Part 1: General principles and definitions.
[2] JJF 1001-2011《通用计量术语及定义》.
[3] API 675:1994, Positive Displacement Pumps — Controlled Volume for Petroleum, Chemical, and Gas Industry Services.














