

双履带层压机不是单纯把上下钢板和发泡芯材压住的装置,它承担连续PU/PIR夹芯板线里的厚度定位、压力保持和热传递三项功能。许多项目在选型时只比较加热区长度与名义线速,真正带来废板的却是热风穿透不足、压力分区不合理和上下履带间隙漂移。这篇文章从设备端的可调参数入手,说明层压机在设计、调试和采购时需要先确认的控制点,把问题挡在批量生产之前。
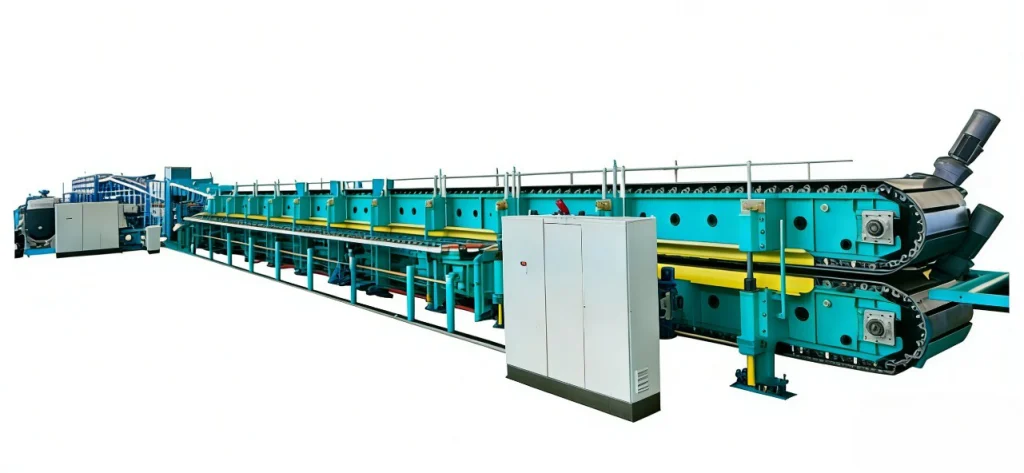
一、双履带层压机在连续PU/PIR夹芯板线里做什么
在连续PU/PIR夹芯板线中,钢卷先经过开卷、压型或平板输送,聚氨酯发泡料在中间层浇注,随后进入双履带层压机。上下两条环形钢带夹住板材,钢带背后由链条、滑板或辊道支撑,按顺序经过凝胶区、升温固化区和冷却区。双履带层压机的核心作用不是提供单一压力,而是把泡沫从低粘度液体状态限制在目标厚度内,同时把加热板或热风的热量稳定传给芯材。PIR体系和PU体系的不同在于PIR反应放热量大、固化窗口短,对前段升温速率和冷却段长度更敏感。
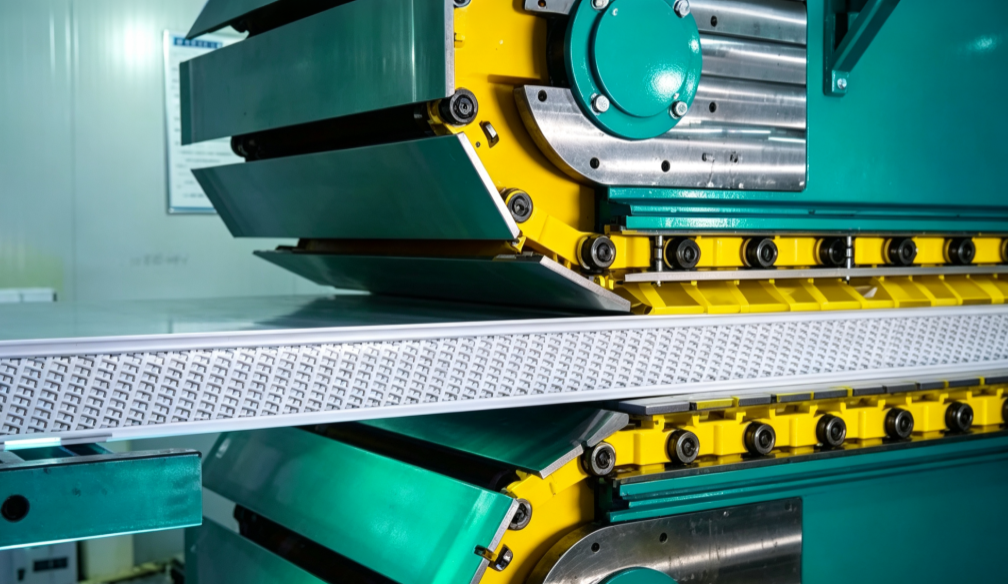
二、上下双履带的压力分区为什么决定板材厚度和剥离强度
很多调试问题不是总压力不够,而是分区压力设置错了。双履带层压机沿运行方向通常采用多组气缸或液压缸,把压力分成凝胶区和固化区。前段如果压力过高,泡沫会向两侧挤出,导致边缘密度偏高而中心缺料;后段如果压力过低,芯材与钢板的粘接界面就缺少贴合力,剥离强度下降。
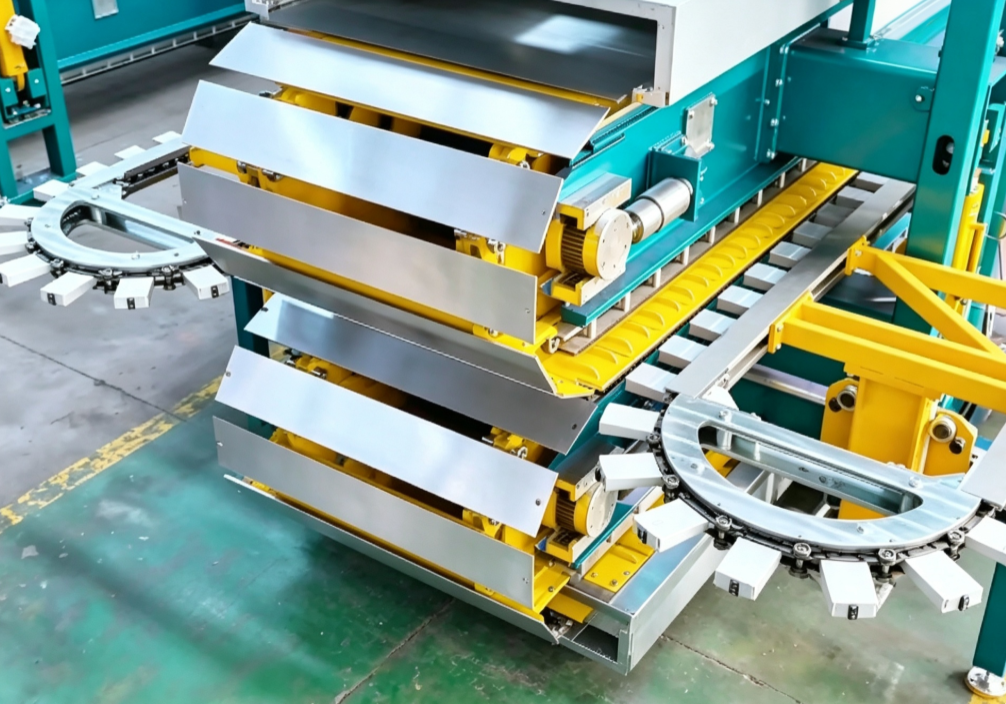
凝胶区压力为什么要留膨胀余量
凝胶区压力应低到足以约束板厚,但不要压死泡孔。实际调试时,我们从低压向高压逐步收紧,观察板边溢料和板面是否出现连续压痕。压痕一旦在凝胶区形成,后面很难通过降低固化区压力消除。
固化区压力如何匹配剥离强度
固化区压力更多影响芯材与钢板的界面。钢板温度高时,粘接力形成较快,但这不等于压力可以撤掉。界面未达到反应温度前,任何间隙都会造成局部不粘。我们在调试中通常先把固化区压力调到工艺下限,再根据剥离强度测试结果单独上调,而不是一开始就使用设备最大压力。
三、哪些层压机参数会直接造成密度波动和表面缺陷
层压机端的参数相互耦合,单看一个设定值很难定位问题。下面这张表把常见偏差和产品表现对应起来,适合现场调试时快速排查。
| 参数 | 常见偏差 | 产品表现 |
| 上下履带间隙 | 间隙偏大或漂移 | 板厚超差、芯材密度低 |
| 分区压力 | 固化区压力过高 | 表面压痕、边缘芯材密实 |
| 热风温度分布 | 升温过快 | 表面皮过厚、中心未熟化 |
| 线速与加热长度 | 线速偏快 | 芯材发脆、剥离强度下降 |
| 冷却段长度 | 冷却不足 | 出板翘曲、切割后尺寸回弹 |
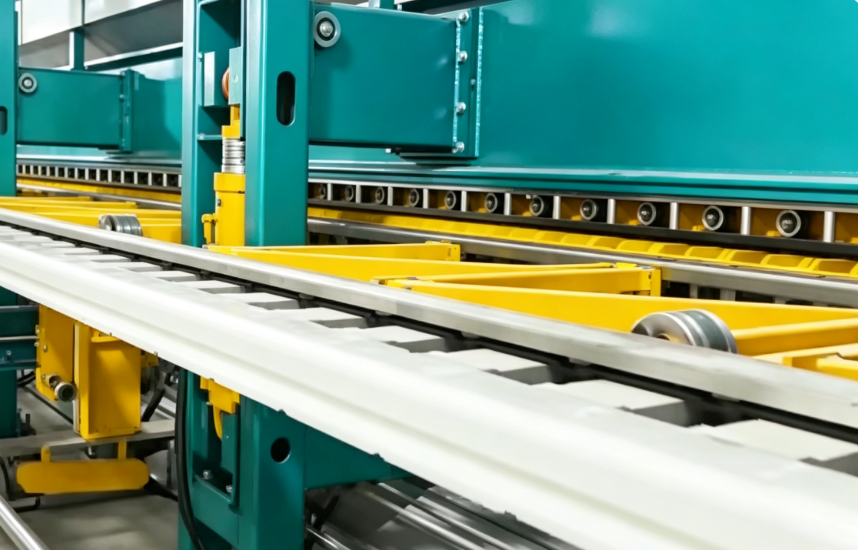
表面缺陷中最难判断的是板面周期性压痕。它通常不是单块加热板温度差造成的,而是某段履带张紧不一致或支撑链条磨损后形成的高度差。遇到这种情况,应停车检查该周期对应的履带长度和支撑滑板,而不是继续提高压力。
如果你的板厚跨度较大,或者同时生产PU和PIR两种体系,层压机的前段和后段参数可能不是同一套逻辑。建议在封样前把原料温度、板厚范围、目标密度和线速整理成一份参数包,发给info@chinahaifeng.com或 WhatsApp:86 13566296633,我们可以先帮助判断设备余量。
四、选双履带层压机时怎么计算加热区长度和线速
层压长度不能只按设备样本上的最大线速反推。正确顺序是:先确定原料体系的凝胶时间、完全固化时间和目标板厚,再确定需要多少分钟在受压状态下停留。加热区长度等于平均线速乘受压停留时间。比如一条线要跑到6 m/min,PIR体系需要180秒受压固化,有效层压段长度至少18 m,实际还要留出前段升温余量。
还需要把钢带热惯性考虑进去。层压机不是设置多少度马上就是多少度,钢板和支撑链条会吸收大量热量。宽板线、厚板线比窄板线的升温时间更长,这个滞后在切换产品时最容易造成首段废板。我们在方案核算时通常会把升温段和稳态固化段分开计算,而不是用一个平均温度覆盖整条层压机。
五、采购双履带层压机前如何把需求转化成可验收的参数
买层压机最怕遇到不能用数据验收的承诺。与其只写最大线速、最大板宽,不如把验收条件和测试方法一起写进技术协议。至少要明确:板厚公差范围、芯材密度均匀性、剥离强度测试方法、层压机在满线速下的加热温度波动,以及切换产品后达到稳定状态的时间。
如果你正在规划连续PU/PIR夹芯板项目,可以把面板材料、板宽、板厚范围、目标线速和原料类型发到info@chinahaifeng.com,或通过 WhatsApp:86 13566296633 沟通。我们会先核算层压长度、加热区功率和分区压力,再给出一份可验收的参数范围,而不是只给一个名义产能。
六、双履带层压机采购前还有哪些常见问题
双履带层压机和普通平板热压机有什么区别
双履带层压机解决的是连续生产问题。在连续线上,板材持续通过,钢带在运动状态下同时完成加压和传热;平板热压机是间歇动作,适合批量小、需要长时间保压或需要开模的工艺。选择时先看产线要连续出板还是按模次出板,再比较换产效率和加热均匀性。
为什么PIR线需要的层压机冷却段更长
PIR体系放热集中,芯材温度峰值更高,如果离开层压机前没有被充分冷却,板材会在切割后继续变形。冷却段长度需要与线速、板厚和出板温度一起计算,不能只按PU体系经验取值。
层压机压力是不是越高越好
不是。压力过高会压缩泡孔,芯材密度偏大,原料消耗上升,还可能把界面处的泡沫压成缺损。压力设置要看泡沫起发高度、钢板温度和板厚,后段再根据剥离强度测试结果单独调整。
现场调试时层压机最容易忽略的参数是什么
是上下履带的间隙同步。履带张紧、支撑链条磨损和温度不均都会让间隙在运行中漂移,最后表现成周期性板厚波动。我们通常会在冷态和热态各测一次间隙,把两者差异作为设备验收的一部分。如果你的项目还在方案阶段,可以把板宽、板厚和线速发给我们,先确认层压段配置够不够用。













