

连续夹芯板线和间歇生产的真正区别,不在于设备贵不贵,而在于订单结构和有效开机时间。我见过不少工厂先把连续线速度定得很高,最后却因为频繁换板宽、换厚度和换芯材,把名义产能吃掉两三成。如果只按单班最大线速比较,容易买了连续线却用出间歇线的产量。选型应该从产品尺寸、月度产出面积和换型频率反推,再决定设备型式。
一、连续夹芯板线和间歇生产的差别究竟在哪里?
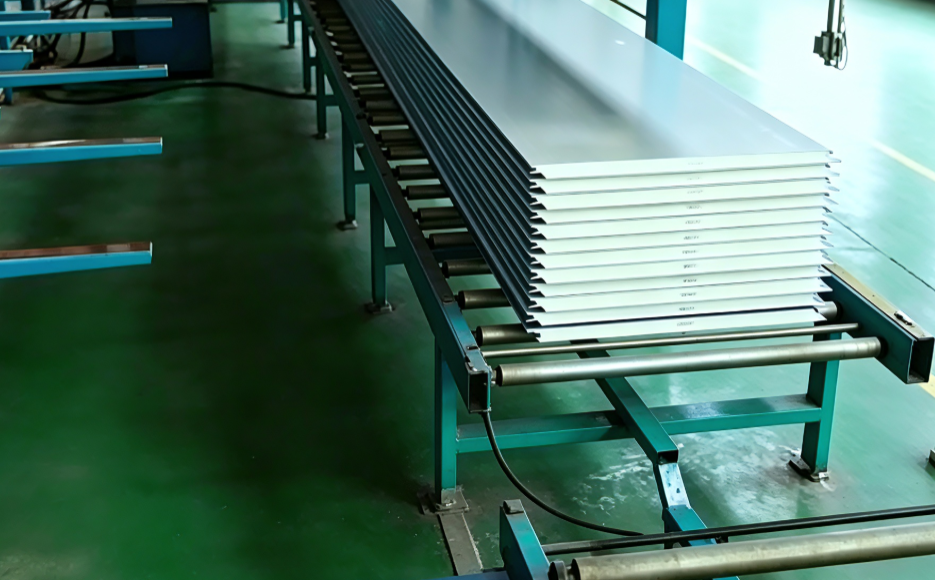
把这个问题问对,比直接比较价格更有用。连续夹芯板线通常由开卷、钢板辊压、泡沫注入、双履带层压、定长切断、冷却和堆垛组成,核心是双履带层压机在行进中完成发泡和定型。间歇生产则把面板和芯材放进模具或压机里逐件发泡、保压、脱模,再进入后固化。两者的差距不是单纯的速度,而是连续线把工艺稳定性压在一条移动的履带上,间歇线把灵活性保留在每一个模具里。
| 比较项 | 连续夹芯板线 | 间歇生产 |
| 成型方式 | 双履带连续层压,边走边发泡 | 模具或压机逐件发泡保压 |
| 适合订单 | 标准板型、大单连续生产 | 非标尺寸、小批量、频繁换型 |
| 换型影响 | 换型时间较长,直接占用有效开机 | 换型相对快,适合混合排产 |
| 单位投资 | 较高 | 较低 |
| 典型节奏 | 按线速和有效开机率核算 | 按模次、保压时间和日模数核算 |
连续线真正的门槛不在装机,而在订单能不能长期维持同板型生产。我参与过的方案里,同一条连续线跑 75 mm 冷库板时效率很高,一旦混入 150 mm 工业墙板和窄幅板,切换时间开始侵蚀收益。间歇线在此时反而更稳,因为它每次换型只损失单件模具准备,而不是整线停线。
二、哪些产品更适合连续夹芯板线?
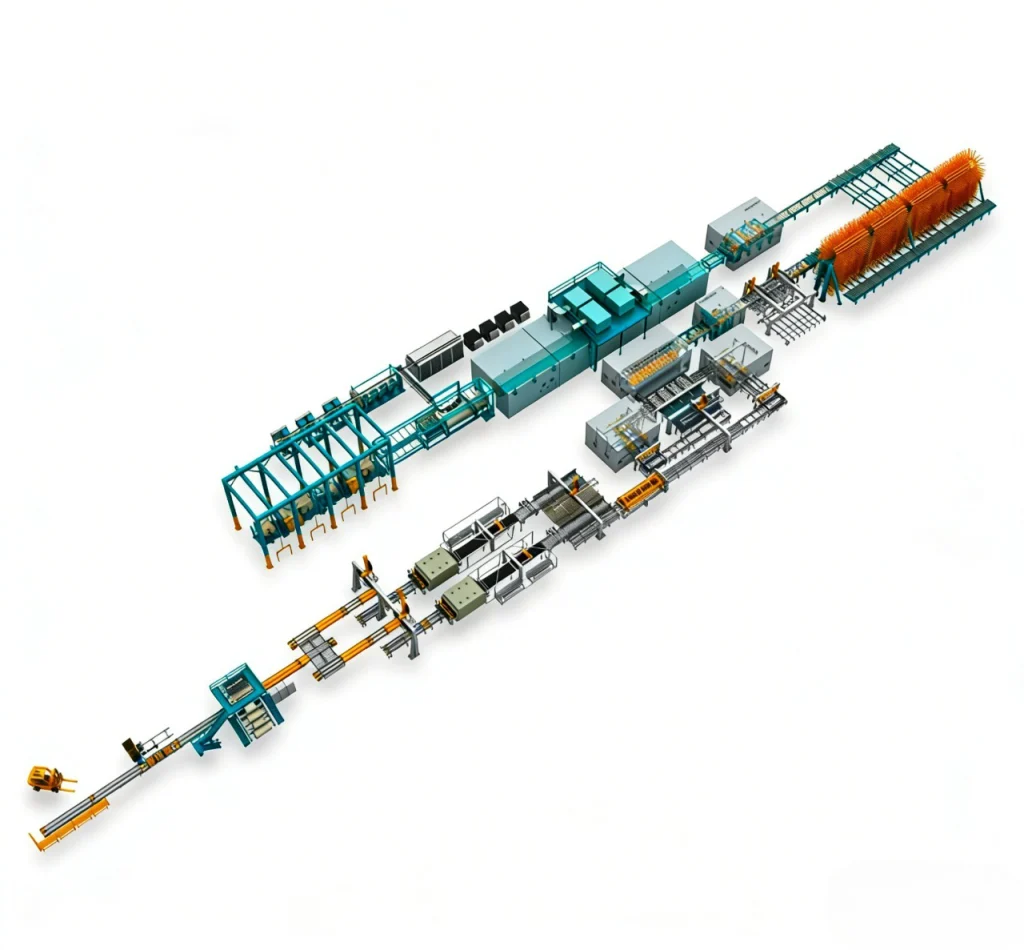
适合连续线的产品,通常有三个特征:板宽和厚度集中在几个固定规格、月订单面积足够大、芯材和钢板类型稳定。建筑外墙板、冷库板、洁净室隔断和工业厂房围护板大多符合这些条件。这类产品不是靠单张板赚钱,而是靠连续稳定的层压密度、表面平整度和粘接强度降低整体质量波动。
聚氨酯/PIR 冷库板和外墙板
这类板对泡沫密度、闭孔率和两侧钢板粘接强度要求高。连续线的双履带压力、料温、戊烷配比和线速联调后,同一批次的密度分布更稳定。间歇生产不是做不出,而是厚板在模具里的温度梯度更难控制,批次间更容易出现密度和尺寸差异。
岩棉条和 EPS 芯材板
岩棉夹芯板在连续线上需要把岩棉裁条、翻转后连续送入,侧挡和压紧机构必须和板宽匹配。连续线的优势是芯材输送节拍稳定,缺点是对岩棉条尺寸偏差更敏感。间歇线对异形岩棉板和非标宽度更宽容,适合维修板和局部改造项目。
三、为什么间歇生产在中小批量订单里没有过时?
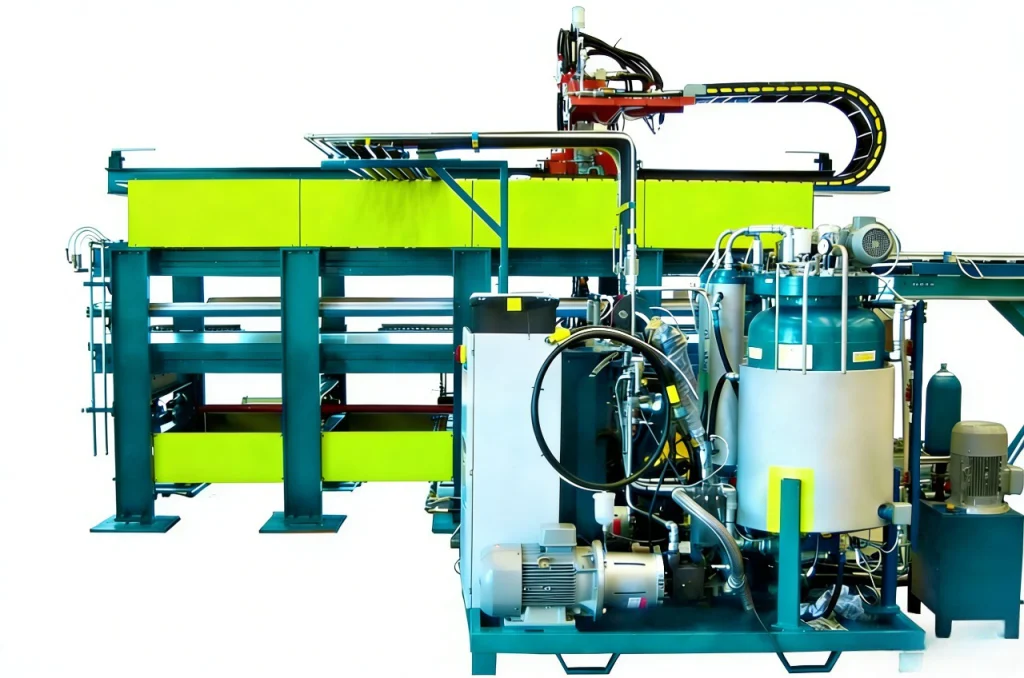
间歇生产不是低端选择,它是另一种排产逻辑。如果一个工厂每月订单里厚度从 50 mm 到 200 mm 都有,单批面积又不大,连续线的换型损失可能比人工节省还高。我遇到过一个做冷库维修板的客户,单次订单只有几百平方米,但厚度规格很散,连续线每换一次厚度都要停线清机,最后实际产出不如间歇线加两个人。
如果你的订单里同时存在标准板和非标厚度,最好先把月订单面积按板型拆开。连续线和间歇线的边界不是固定数字,而是由月度换型次数和单批面积决定的。把这组数据发到info@chinahaifeng.com,我们可以帮你判断哪种型式更接近你的真实产量。
四、有效产量与投资回报怎么核算?
我建议先算有效年产出,而不是名义年产出。名义产能用线速乘以板宽直接换算;有效产出还要扣掉换型、清机、故障、工艺废板和订单不连续。以 4 m/min、1.2 m 板宽、年运行 300 天、80% 有效开机率粗算,名义面积约 207 万平方米,有效面积约 166 万平方米。如果每月有大量厚度切换,有效开机率还会继续下降,这个差值比大多数人想象得更大。
另外,连续线投产后的原料计量稳定性会直接反映在废品损失上。配比偏差一个百分点,泡沫密度就会变化,厚板粘接和隔热性能也跟着波动。间歇线单件截面小,偏差容易在下线检测时发现;连续线一旦偏离,整段板都要计提损失。这也是连续线对计量和温控要求更高的原因。
投资回报不能只比主机价格。连续线还要加上钢板开卷和辊压、双履带主机、切割堆垛、戊烷防爆、除尘、电控和土建。间歇线单位投资低,但每平方米人力和模具维护更高。只有当连续线节省的人工、废品和返工能在 3 到 5 年内覆盖增量投资,才值得选。这个 3 到 5 年是测算思路,不是任何项目都适用的固定回收期。
五、选型前需要把哪些参数确认清楚?
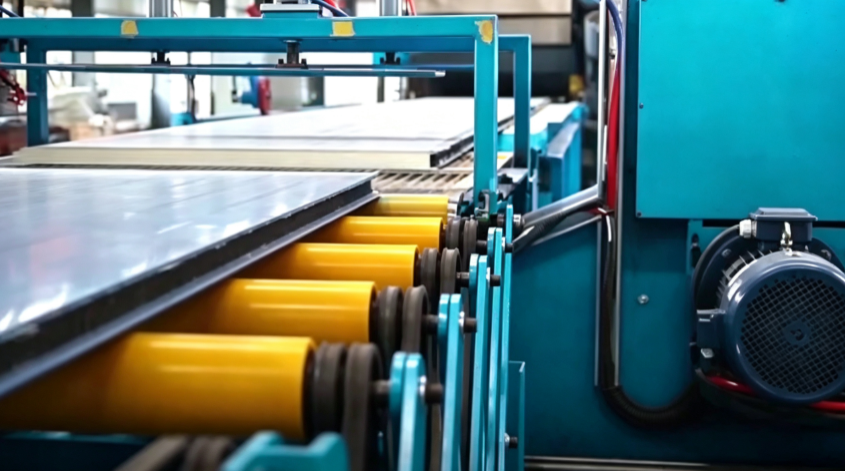
先把这些数据整理出来:典型板宽和厚度范围、月订单面积、同一板型能连续排产多长时间、芯材类型、是否使用戊烷、厂房长度方向净空。这些参数比一张报价单更重要,因为它们决定连续线还是间歇线更接近你的真实生产状态。
如果你的规划正卡在两者之间,不要先比线速。把典型产品尺寸、月有效订单面积和连续生产占比发给我们,我们可以按这组数据核算连续线和间歇线的投资边界,再给出设备配置建议。邮箱:info@chinahaifeng.com,WhatsApp:86 13566296633。
六、关于连续夹芯板线与间歇生产的常见问题
月产多少平方米才适合上连续线?
没有一个固定门槛,关键看同一板型能不能连续排产。如果 75 mm 标准板每月能排到 5 万平方米以上,连续线的稳定性和单位人工成本会明显占优。如果面积够了但厚度和宽度频繁切换,连续线的有效开机率会被换型吃下来,这时要先用订单结构算有效产量。
间歇线能不能做聚氨酯/PIR 冷库板?
能做,但厚板的质量波动需要更严格的过程控制。间歇线在模具温度、分层发泡和熟化时间上不如连续线统一,容易在 100 mm 以上板型出现密度差异。对于小批量冷库板和维修板,间歇线可以接受;对于大批量标准板,连续线的质量一致性更可靠。
连续线换厚度真的那么麻烦吗?
厚度切换对连续线来说比很多人想得更吃时间。换厚度不是改一个数字,还要调整侧挡高度、履带间距、计量流量、线速和熟化段设定,随后要清机验证。切换一次可能花掉小时级时间。因此连续线更适合固定厚度或极有限厚度组合的订单。
投资连续夹芯板线需要把哪些配套费用算进去?
这取决于是否使用戊烷、芯材类型和后段自动化程度。除了双履带主机,还要把开卷辊压、切割堆垛、防爆通风、除尘和厂房改造纳入预算。很多项目预算超支不是因为主机贵,而是因为配套和土建被漏算。间歇线也有模具、保压设备和场地配套。
设备选型时最容易被忽略的参数是什么?
我们在现场核对方案时,最先看的是同一板型能否连续排产 4 小时以上,其次才是线速和幅宽。把板型清单和月需求量发到info@chinahaifeng.com,我们可以帮你确认连续线和间歇线的边界产量,再谈设备配置。













