

保温发泡线的产能计算,很多项目在方案阶段只拿单一工位的节拍去除3600,再把工位数简单乘上去,投产后才发现计划产量差了一截。真正有效的算法,是把节拍、工位数和换模时间放进同一条公式,并且确认瓶颈节拍是实测值而不是平均值。下面按灌注、熟化、脱模和转线的时间构成,把计算过程拆开。
一、保温发泡线产能计算先看有效节拍
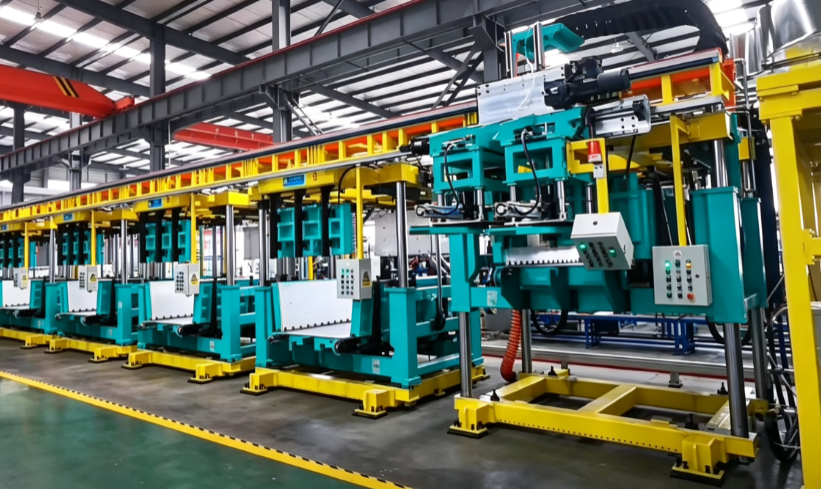
先把公式摆出来:名义小时产能等于3600除以线体节拍,再乘以每模腔数。这个公式里,线体节拍不是某一个工位的灌注时间,而是整条线每隔多少秒出一模。对于转鼓或直线多工位线,只要工位之间并行作业,线体节拍取最慢工位的有效时间;如果用各工位时间相加,算出来的产能会明显偏低。
单工位和多工位为什么要分开算
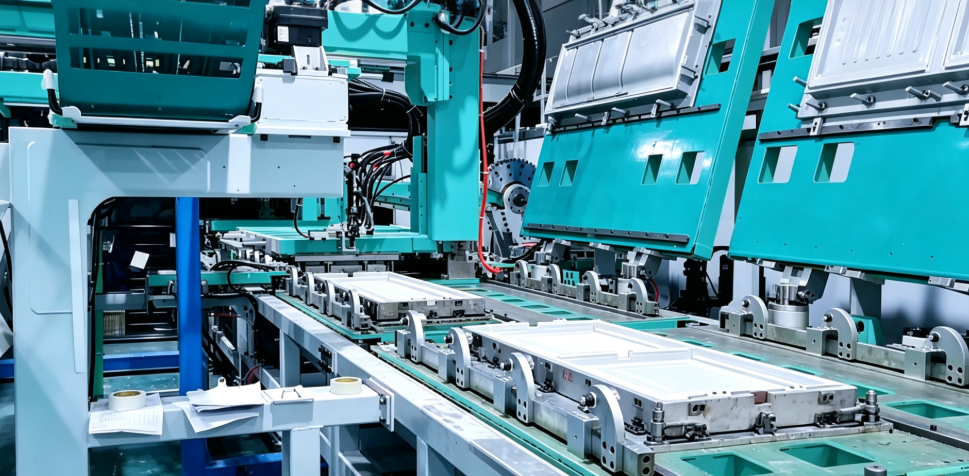
单工位线是合模、灌注、熟化、开模、脱模全在同一个位置完成,节拍等于所有动作之和。多工位线把熟化等长动作分散到不同工位,前面工位完成一个模后线体就可以前进一格,因此节拍更接近最慢工位,而不是全部动作之和。
节拍取平均值还是瓶颈值
取瓶颈值。平均值会把短节拍产品和长节拍产品混在一起,导致计划产量偏乐观。尤其在冰箱箱体和门体共线时,门体节拍短、箱体节拍长,必须按长节拍产品核算线体能力,否则交付承诺会失真。
二、节拍由灌注、熟化和脱模时间共同决定
要计算保温发泡线产能,先把一个完整循环拆成六个时间块:模具清理与脱模剂、合模、灌注、熟化、开模、脱模。灌注时间由计量流量和模腔料量决定,熟化时间由配方和模温决定,脱模时间由产品脱模难度决定。任何一个时间块都可能成为瓶颈。
熟化时间如何进入节拍
熟化时间不一定要全部进入线体节拍。多工位线可以把脱模工位后移,让模具在线上继续熟化,只有当熟化段占满工位后才开始影响节拍。设计时要把熟化时间换算成所需的熟化工位数量,而不是直接把几分钟熟化全部压进灌注节拍。
脱模时间是最容易漏算的参数
脱模不是简单取件。复杂箱体带倒扣、真空吸附或芯模时,脱模加清模可能比灌注更长,很多项目的计划产能就卡在这几分钟。计算节拍时,脱模和清模要用现场实测值,不能按理想状态估算。
三、换模时间为什么吃掉保温发泡线产能
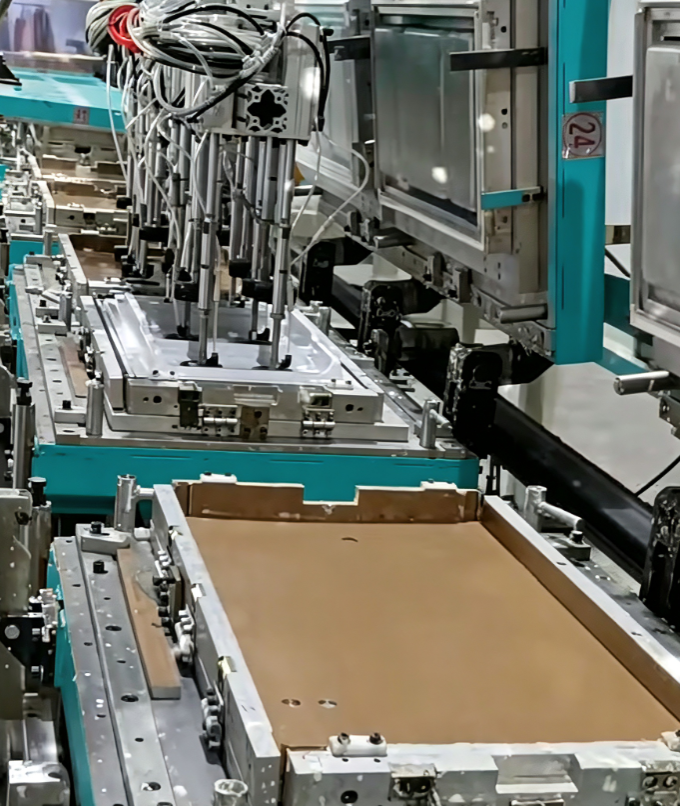
换模时间是方案阶段最容易被低估的损失。它不是把模具吊上去的时间,还包括定位、水路和气路连接、首件试注、尺寸确认,直到稳定生产才算结束。按批次计算的公式是:有效小时产能等于批产量除以批运行时间与换模时间之和。
| 参数 | 示例 |
| 线体节拍 | 90秒每件 |
| 单批数量 | 200件 |
| 换模总耗时 | 45分钟 |
| 名义小时产能 | 40件 |
| 有效小时产能 | 34.8件 |
这个示例里,换模让有效产能下降约13%。单批数量越小,这种损失越明显。如果你还涉及戊烷发泡、箱体与门体共线,或者模具水路连接复杂,节拍必须和模架、熟化时间一起确认。把产品型号、腔数、目标班产发到 info@chinahaifeng.com,我们可以按你的配方和模具尺寸反推瓶颈节拍。
四、工位数增加保温发泡线产能的边界条件
加工位数能提高产能,但不是无限。只有新增工位能够分担当前瓶颈动作时,线体节拍才会下降。如果瓶颈在熟化,就加熟化位;如果瓶颈在灌注,再加熟化位没有用。我在项目里见过一条多品种箱体线,名义节拍75秒,但每班换模5次,每次50分钟,实际产出只有名义的68%。后来把换模分成线外预装和线内定位,换模降到20分钟,同样工位数下产出提高约15%。
哪些产品可以并行换模
多品种小批量更适合把灌注重头、清模和换模设计成并行工位,让换模不占线体节拍。大批量单品则把换模时间摊薄,重点放在连续运行稳定性。
什么时候加工位不如加模具
当换模时间占比高时,先增加快速换模或备用模具,往往比增加一个线体工位更划算。新增工位还要考虑模架、熟化段和物流方向,单纯增加工位数不解决换模损失。
五、按保温发泡线真实节拍反推设备配置
产能计算最终要回到方案设计。先把目标班产折算成线体节拍,再确认熟化位数量、灌注能力和换模方式。很多项目的分歧不在设备大小,而在原始节拍没有和现场换模、清模、首件确认一起算。若你的产品涉及戊烷发泡、多品种箱体或快速换模,能把产品型号、腔数、目标班产和模具尺寸发给我们。我们的方案按实测节拍和瓶颈分析反推线体配置,而不是只给一个理论流量。邮箱:info@chinahaifeng.com,WhatsApp:86 13566296633。
六、关于保温发泡线产能计算的常见问题
只算灌注时间会高估多少产能?
只算灌注时间通常会把产能高估20%到40%,关键看熟化和脱模动作是否在线体节拍内完成。箱体线越复杂,漏算的时间块越多。先用整线计时把每个动作分开,再判断哪个动作真正限制每模产出。
工位数越多产能越高吗?
不一定。工位数只在你把瓶颈动作拆开时才有贡献,加一个不承担瓶颈的工位只增加占地和换模路径。先确认当前线体哪个工位最慢,再决定是否增加工位数。
换模时间多长需要单独做方案?
这要分两种情况。单批生产8小时以上,换模30到45分钟对产能影响低于10%;单批2小时以内,即使20分钟换模也可能吃掉15%以上有效工时。多品种小批量线应与线内换模机构一起设计。
计算产能时应该用平均节拍还是最长节拍?
这个问题要先把产品族分开。如果线体长期混产不同节拍产品,应该按最长节拍产品核算承诺产能;平均节拍适合做年度负荷估算,不适合做设备验收。把每种产品的节拍、批量和年需求整理成清单,发到info@chinahaifeng.com,我们可以和你确认哪一段节拍才是真正的瓶颈。













