

低压机头堵死时,很多技术员第一反应是查泵,但真正的源头往往是混合腔里残留的那点混合料,在无人注意的十几分钟里悄悄凝胶成块。低压设备的混合头比高压撞击式混合头多了一个”清洗”动作,很多人把它当成负担,但从工艺角度看,它恰恰是动态混合能处理高粘度、含填料体系的前提。
低压混合头的工作逻辑可以拆成三件事:料怎么进、腔里怎么搅、残留怎么清。本文从动态混合的机制讲起,把清洗节奏和维护重点梳理成可执行的判断。
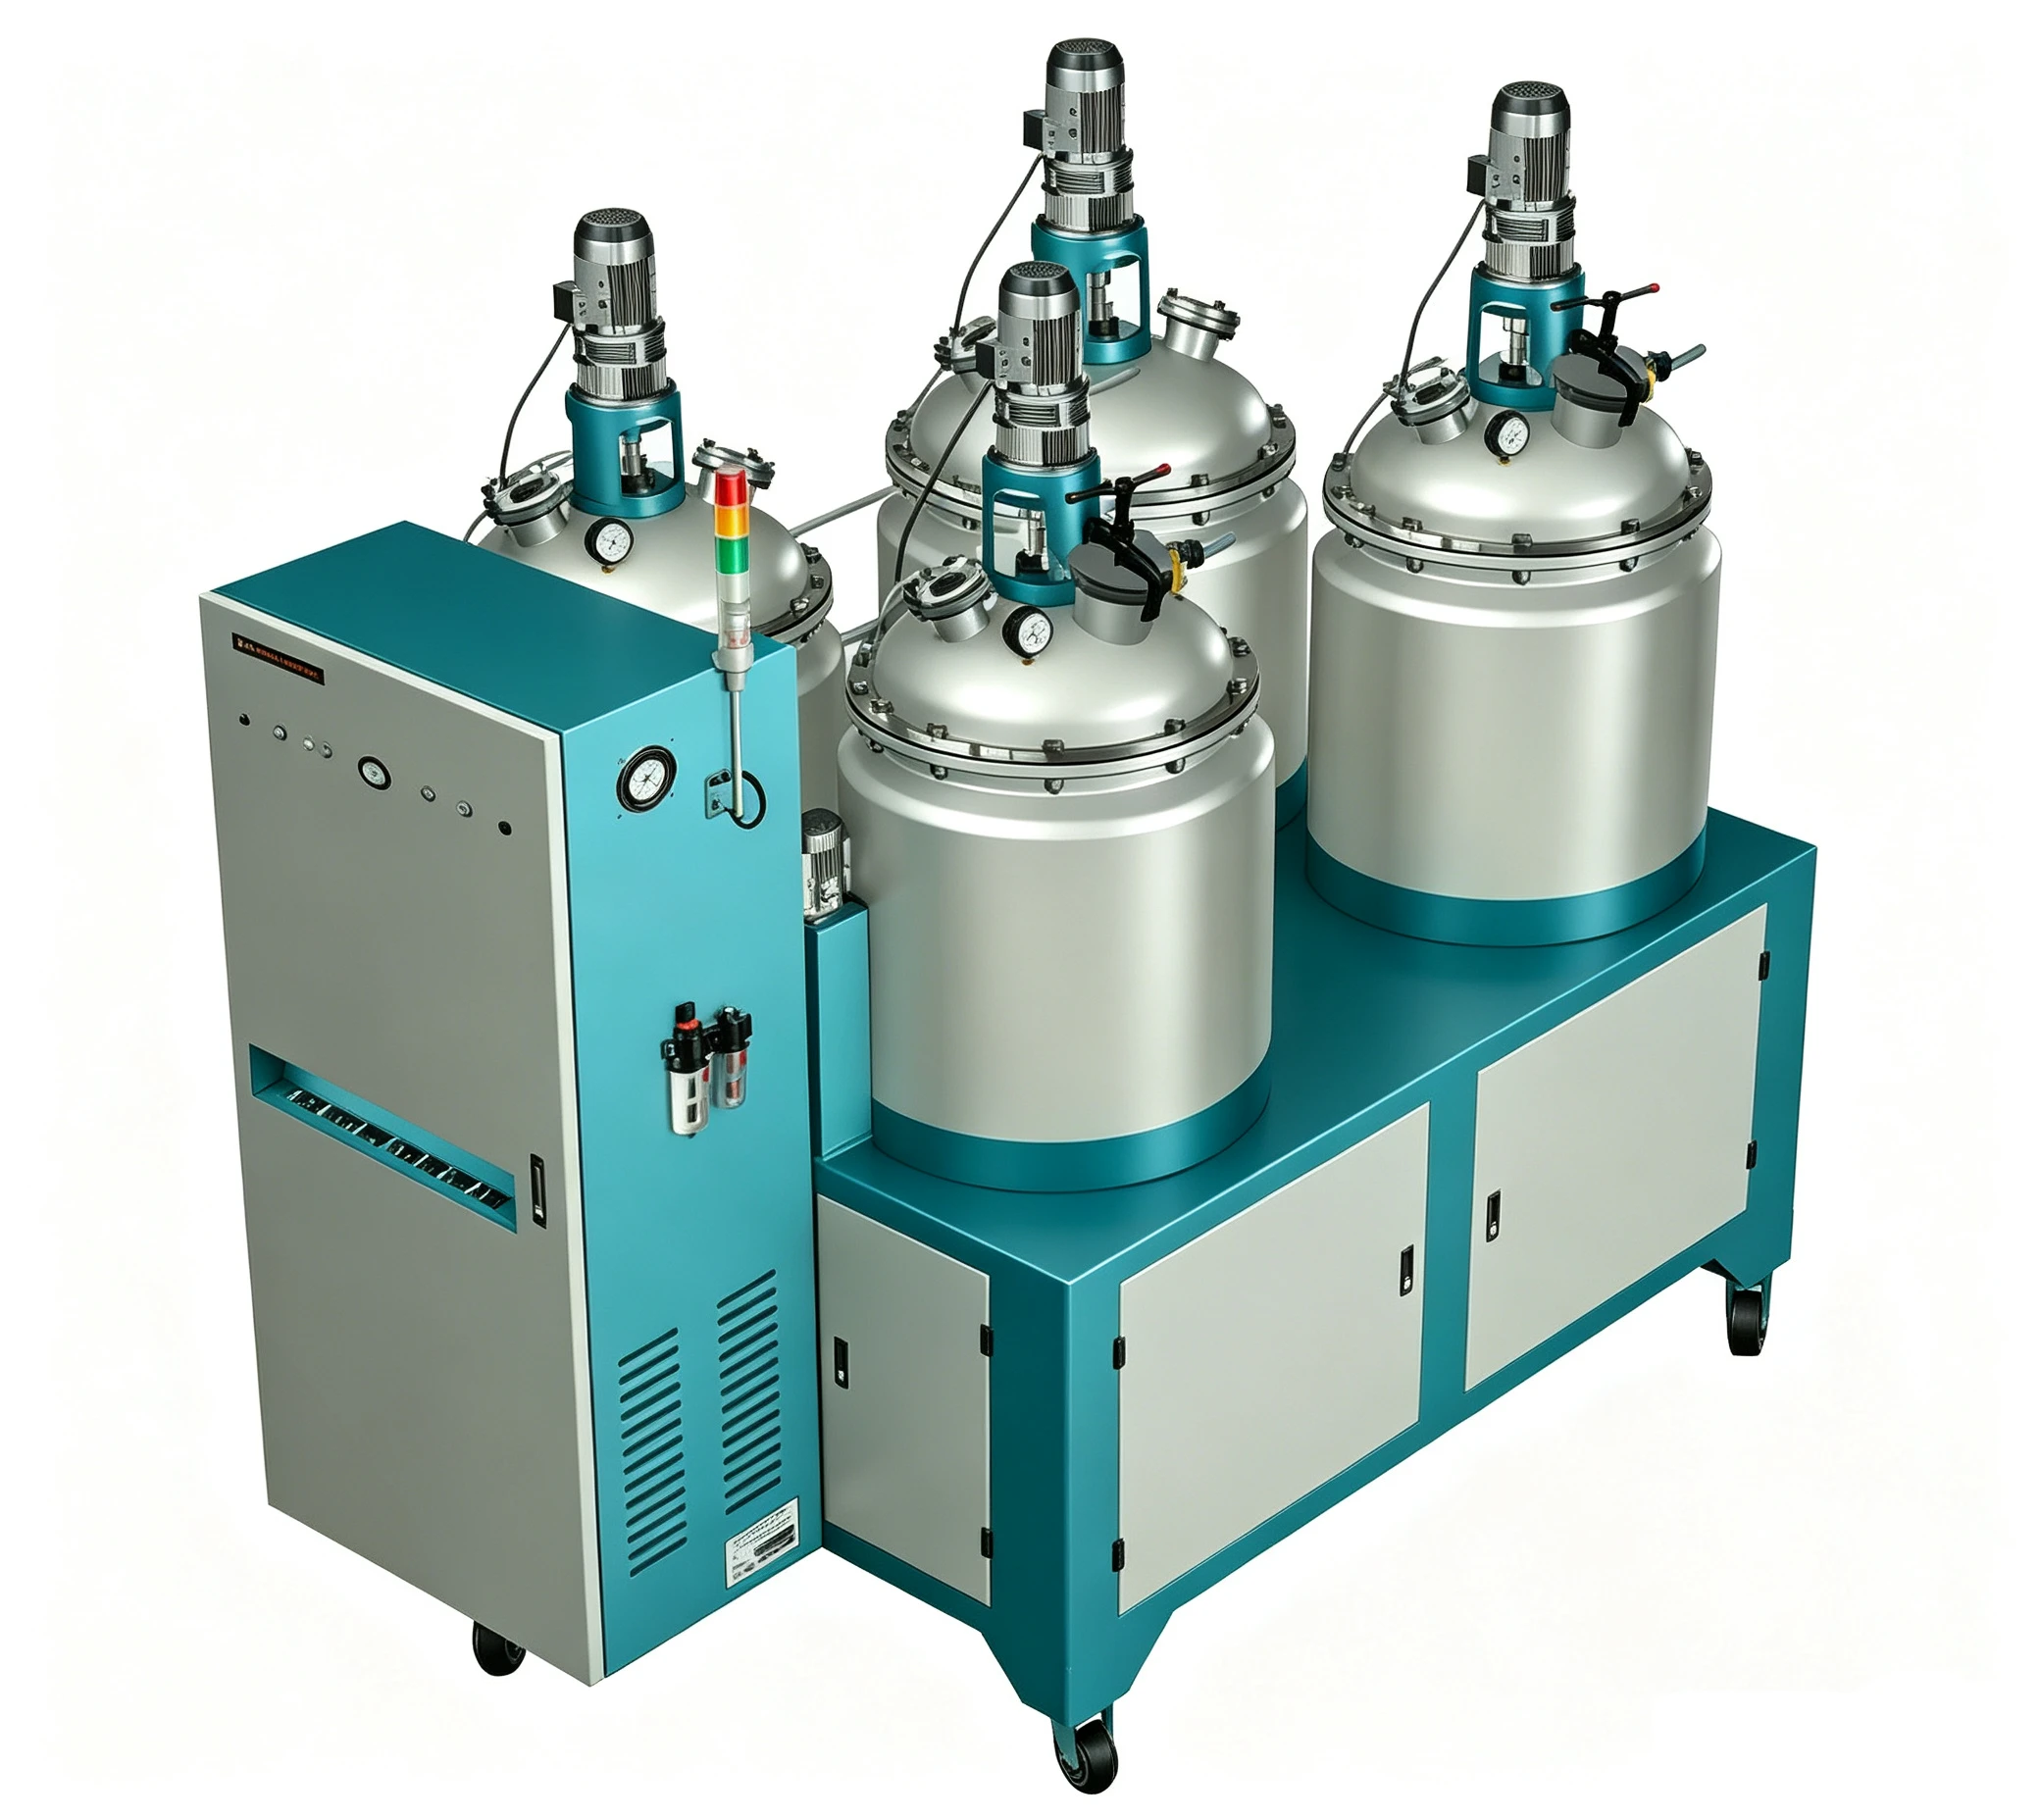
动态混合为什么成为低压设备的默认选择
聚氨酯计量混合设备分低压和高压两条路线,本质区别不在”压力大小”,而在混合发生的机制。
高压设备依靠两组分在10 MPa级压力下通过喷嘴高速对撞,用湍流在极短时间内完成混合,混合腔里可以保留自清洁柱塞把残料顶出,因此基本摆脱溶剂清洗。低压设备的混合发生在常压或略高于常压的搅拌腔内,由电机驱动的搅拌器旋转产生剪切力,把多组分物料搅匀后排出,这就是常说的动态混合[1]。
这种机制差异带来两个直接后果。其一,动态混合对粘度差和比例差的容忍度更高:齿轮泵把A、B料稳定送入搅拌腔,搅拌器用剪切强制分散,不必像高压设备那样严格匹配两组分的撞击压力和喷嘴流场。其二,动态混合头没有自清洁柱塞,腔体和搅拌器上必然残留已混合物料,这些物料会继续反应、缓慢增稠,必须靠清洗维持下一模的洁净。
这里补充一个易混概念:动态混合与静态混合不是一回事。动态混合靠旋转搅拌器主动剪切;静态混合靠管路里固定的混合单元让流体反复分流、旋转再汇合,多用在连续涂布、胶黏剂等对剪切敏感的场合。低压机头用的是动态混合,本文讨论的范围也限于此。
什么时候适合低压动态混合?物料粘度高、含填料或颜料、单模浇注量小到中等、配方切换频繁,低压搅拌混合通常更省心。反过来,大批量、低粘度、两组分压力好匹配的连续生产,高压撞击混合更快。这条边界要结合流量、粘度、填料和节拍一起判断,不能只看”低压便宜、高压先进”。
低压混合头是怎么工作的:计量、剪切、排出三步
一个完整的低压混合头动作链路,可以拆成三步:计量进料、搅拌剪切、排出与冲洗。
第一步,计量泵把多组分按设定比例送入混合腔。低压设备常用齿轮泵做容积式计量,柱塞泵用于高粘度或计量精度要求更高的场合。入口压力和温度链条直接影响泵每次行程的稳定性,粘度一漂,比例必然跟着漂[2]。实际调试中,我们通常先校泵的入口压力和吸料流量,再校比例输出——入口侧一旦缺压,泵的标称精度在比例上根本体现不出来。
第二步,物料进入腔体后,由电驱搅拌器旋转剪切。搅拌器形式可能是螺旋、桨叶或带销搅拌轴,转速、腔体容积与出料口之间形成一个连续的剪切-推进区域。转速太低,分散不充分,色差和粘度条纹明显;转速太高,卷入空气、腔内温升加快,含填料时还会加速搅拌器磨损。常见转速在每分钟数千转量级,具体值由粘度和配方决定:高粘度体系宁可降转速、加扭矩;低粘度快速凝胶体系需要更高剪切,在更短停留时间内完成混合。
第三步,混合完成的物料经出料口进入模具或型腔,随后关闭计量,转入冲洗。冲洗介质通常是与体系相容的增塑剂类清洗液,把湿态残留冲出腔体。冲洗时机不是”想起来再洗”,而是由混合料的适用期决定:适用期长,可以按班次或换模间隔冲洗;适用期只有几十秒的快速体系,每模结束就要立即冲洗,否则过夜就是一次拆机。
还要提醒:混合腔的死角设计比搅拌转速更值得关注。腔内若有滞流区,冲洗液都洗不到的角落会优先结垢,时间一长导通截面变小,混合质量随之下降。这也是机头设计讲究”腔体容积与单次浇注量匹配”的原因——不要为了兼容大流量而把腔体无谓做大。
决定混合质量的五个参数
动态混合的均匀性,不是靠一个高转速就能保证的,而是五个参数叠加的结果。
| 参数 | 作用机制 | 常见失效表现 | 调整方向 |
|---|---|---|---|
| 搅拌转速 | 提供剪切分散与轴向推进 | 转速低出条纹,转速高进气、升温 | 按粘度和凝胶时间确定 |
| 腔体容积 | 决定停留时间与残料量 | 容积过大残留多、增稠,过小混合不充分 | 与单模浇注量匹配 |
| 物料粘度 | 决定搅拌扭矩与分散难度 | 粘度过高扭矩不足、分散差 | 加热或调整配方 |
| 温度链 | 影响粘度与反应速度 | 温控漂移引起比例和密度波动 | 料罐、软管、泵、机头分段控温 |
| 比例精度 | 决定化学计量比 | 比例偏移改变密度、硬度与力学性能 | 泵选型、入口压力与过滤保障 |
以密度为例,组分比例偏差一个百分点,最终泡沫密度可能偏移3 kg/m³以上,这个偏差在生产中直接反映为成品重量和压缩性能的变化。判断混合质量,最终要靠按GB/T 6343的方法测定表观密度来闭环验证[3],而不是只看流量表上的数字稳定。
高粘度和含填料体系还要额外关注搅拌器间隙与材质。间隙过大,剪切力只集中在局部;磨蚀性填料长期冲刷搅拌杆和腔体表面,应选用耐磨材质并定期检查间隙,否则清洗再勤也难以维持均匀度。
溶剂清洗不是负担,是工艺窗口的一部分
为什么必须洗、多久洗一次、什么时候可以少洗,都绕不开一个变量:适用期。
已经混合的多元醇和异氰酸酯混合物一旦离开搅拌区,化学反应不会停止。残留在腔体、搅拌器和出料口的物料会按配方的固有速度逐步增稠,最终交联成不溶不熔的固体。到这一步,溶剂已经无能为力,只能拆卸机械清理。所以清洗的本质是在湿态阶段把残料冲走,清洗节奏必须落在配方适用期之内。
多久洗一次,由凝胶时间决定。慢速体系,比如某些MDI预聚体加扩链剂的弹性体配方,适用期有几分钟或更长,可以在换模、换班或批次间隙统一冲洗;快速体系,比如高活性泡沫配方,适用期只有几十秒,每模之后都必须冲洗。温度和料温也是变量:温度越高、反应越快,可用清洗窗口越短。
在绝大多数低压动态混合设备上,完全不用溶剂清洗很难实现。低压混合头没有高压机的自清洁柱塞,湿态残料总有出口要清。能做的是减少清洗剂用量:把冲洗程序参数化,按”先充分置换残料、再短时吹扫”的节奏执行,并选用与密封件相容的冲洗液,避免冲洗液本身把O型圈泡胀。换色或换料时,要冲洗到出料口液体清澈、无旧料颜色,再空打确认,而不是只冲固定时长。
如果您的配方适用期、填料和节拍已经确定,但不确定清洗节奏和转速窗口怎么设,可以把配方物性表发到 info@chinahaifeng.com,一起把冲洗程序和搅拌参数核对一遍。这笔设备稳定性的账,越早算越省。
低压混合头的日常维护清单
机头维护的目标只有一个:让下一次灌注和前一次一样干净、一样均匀。日常检查分每班和每周两个节奏。
每班必查:出料口和混合腔残料状态;搅拌器运转声音是否均匀;机头各处有无渗漏;冲洗液通路是否顺畅;上一模压力与比例记录是否正常。
每周必查:搅拌轴密封和O型圈有无被冲洗液溶胀变形;轴承润滑与温升;温度传感器与控制器示值偏差;机头与软管接头力矩;过滤网是否堵塞;冲洗程序的置换量是否仍足以冲净残料。
最容易忽略的是密封与冲洗液的相容性。不同冲洗液对橡胶的溶胀倾向不同,换了冲洗液牌号不重检密封件,几周后就会出现轴封渗漏,漏出的微量异氰酸酯遇水汽发白、结皮,反过来污染腔体,形成恶性循环。
维护记录建议和单次出料记录放在一起。比例偏差趋势、机头堵塞频次、冲洗液用量变化三组数据,比任何”感觉设备还行”都更能提前暴露问题。现代低压设备支持配方和批次数据记录,维护时顺手导出一份趋势表,比事后拆机找原因省时得多。
常见故障排查:混合不良、气泡与比例漂移
生产异常时,按”先看残留与清洗、再看参数与计量”的顺序排查,能少拆几次机头。
| 故障现象 | 常见原因 | 排查方向 |
|---|---|---|
| 混合不良、颜色条纹 | 转速偏低、腔体过大、粘度差大、搅拌器磨损 | 先查转速与搅拌器间隙,再查腔体匹配 |
| 气泡多 | 转速过高卷入空气、泵进口漏气、原料含水、弹性体未脱泡 | 降转速观察,查进口密封与料罐 |
| 比例漂移 | 泵磨损、入口压力不足、温控漂移、滤网堵塞 | 对照单次出料记录趋势,先查入口压力和温度 |
| 机头结块堵塞 | 冲洗不及时、适用期判断错误、死角设计 | 核对清洗节奏与适用期,查死角 |
| 密封渗漏 | O型圈老化或被冲洗液溶胀、轴封磨损 | 更换密封并重核冲洗液相容性 |
气泡问题尤其不要只盯混合头。进料侧如果入口压力不足或密封不严,泵会把空气一起吸进物料,这时混合头转速再低也救不回来。先排除进料侧,再动混合头参数。
下一步:把您的参数变成选型结论
低压混合头没有万能转速,也没有万能清洗节奏,能定下来的只有针对您这个配方的具体窗口。如果物料粘度、填料体系、单模重量和节拍已经确定,与其在转速和腔体之间反复试错,不如把参数整理成一份选型判断:
- 单模浇注量和节拍,对应多大的混合腔容积与计量流量;
- 配方适用期,决定冲洗频率和清洗程序怎么设;
- 填料与粘度,决定搅拌器转速、扭矩和耐磨材质;
- 温度链和密封材质,能否与您的冲洗液相容。
把这几项发给设备工程师,比单纯报一个”产量”具体得多。需要一起评估时,可以把配方物性表和节拍要求发到 info@chinahaifeng.com,或通过 WhatsApp:86 13566296633 沟通。我们更愿意按您真实的工艺窗口来核算设备,而不是按样本上的名义参数。
常见问题解答
低压动态混合和高压碰撞混合到底怎么选?
物料粘度高、含填料或颜料、单模浇注量小到中等、配方切换频繁,选低压动态混合更省心;大批量、低粘度、连续生产,高压撞击式混合更快。判断边界要结合流量、粘度、填料和节拍,不能只看”低压便宜、高压先进”。
低压混合头一般转速多少?
常见在每分钟数千转量级,具体由物料粘度和配方决定。高粘度体系通常降转速、加扭矩;低粘度快速凝胶体系需要更高剪切保证短停留时间内完成混合。转速不是越高越好,过高会卷入空气、加速温升和磨损。
完全不用溶剂清洗可以吗?
在绝大多数低压动态混合设备上很难实现。低压混合头没有高压机的自清洁柱塞,湿态残料总有出口要清。能做的是参数化冲洗、减少清洗剂用量,并选用与密封件相容的冲洗液。省掉清洗的代价,是残料在适用期后交联成块,最终拆机清理。
机头堵塞了怎么办?
先停止送料,判断是湿态残料还是已经交联的固体。湿态可用冲洗液循环置换;已经固化只能拆卸,用溶剂浸泡软化后机械清理,并检查死角。清理后必须复查清洗节奏是否落在配方适用期内,否则下次还会堵。
含填料体系对混合头有什么特殊要求?
搅拌器要选用耐磨材质,间隙要定期检查,因为磨蚀性填料会同时冲刷搅拌杆和腔体表面。转速和扭矩要重新匹配,入口过滤要防止大颗粒进入腔体卡住搅拌器。
换色或换料怎么洗最彻底?
用与体系相容的冲洗液冲洗到出料口液体清澈、无旧料颜色,再空打确认,而不是只按固定时长冲洗。换料后建议先小样验证比例和混合外观,再进入正常生产节奏。
参考文献
[1] Oertel G. (ed.). Polyurethane Handbook. 2nd ed. Munich: Hanser Publishers, 1994.
[2] 傅明源, 孙酣经. 聚氨酯弹性体及其应用. 北京: 化学工业出版社.
[3] 全国塑料制品标准化技术委员会. GB/T 6343-2009 泡沫塑料及橡胶 表观密度的测定. 北京: 中国标准出版社, 2009.














