

现代PU生产线最容易出现一种情况:设备、MES、纸本表格都在记数据,可一旦出现批量密度偏差、气泡、脱模异常或客户投诉,仍然要花几天时间才能定位到是哪一批原料、哪一个模具、哪一个班组。问题通常不在“数据太少”,而在数据没有按配方版本、过程实绩、追溯链三层结构组织起来。本文把PU产线需要记录的数据拆成三类,给出可落地的字段清单和验收口径。
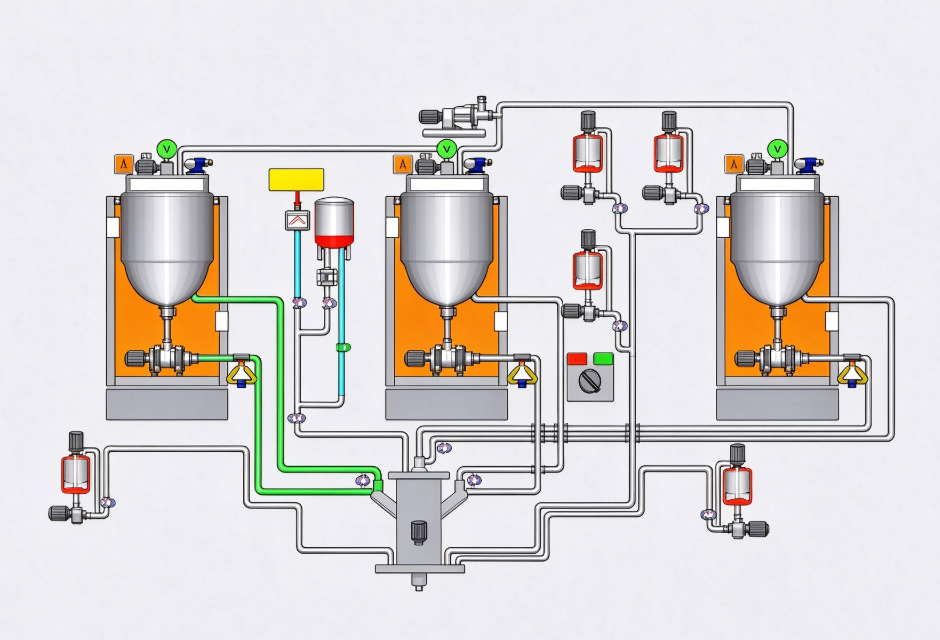
一、三类数据的边界:配方参数、过程数据与追溯
先明确一个判断:可追溯性不等于“曲线多”。可追溯性的核心,是能够从任意一件制品或一个批次,反向还原当时用了什么料、哪台设备、什么参数、谁操作的、环境如何,并且这些记录经过审批或校准,能够作为放行与根因分析的依据。按GB/T 19001—2016/ISO 9001:2015第8.5.2条款,组织应在需要时对输出进行唯一标识,并保留实现可追溯性所需的记录[1]。
按记录目的,建议把PU产线数据分成三类:
- 配方参数(Recipe):让同一产品在不同班次、不同设备上尽量稳定地复现,包括配方比例、温度窗口、压力窗口、浇注量、灌注路径、固化条件等。配方参数需要版本化、可审批、可锁定。
- 过程数据(Process Data):记录生产时实际发生的数值,而不是只记设定值。例如实际料温、实际压力、实际流量、真空度、线速、单次出料时间、偏差、报警和联锁动作。
- 追溯(Traceability):把产品/批次与原料批次、预混批次、工单、模具、腔号、操作员、班次、时间、检验结果串成一条链,用于放行、召回和问题关闭。
三者必须通过同一时间轴或记录号关联。只有配方参数没有实绩,无法证明执行是否偏离;只有实绩没有原料批次,无法完成真正追溯。
二、配方参数与过程数据的记录字段
1.配方参数至少应包含的字段
配方参数不是一个简单的A/B比例,它应当描述“在什么条件下、用什么路径、把多少料打进模具”。常见PU设备配方参数字段如下:
组分材料代码与版本:多元醇、异氰酸酯、扩链剂、催化剂、色浆、阻燃剂、发泡剂等,关联原料技术标准和批准状态。
理论配比与允许偏差:由材料体系和产品要求确定,不能只写一个名义值。
设备设定窗口:料罐温度、软管温度、泵体温度、混合头温度、模具温度,以及高压循环压力和低压供料压力。
单次浇注重量:由产品单重、飞边、排气和混合室残留共同决定。
混合参数:高压碰撞压力差、动态混合转速或静态混合段压差、混合室尺寸选择。
灌注控制:灌注轨迹、机头移动速度、停留时间、多点灌注顺序。
固化/熟化条件:模内固化时间、脱模时间、后熟化温度和时间窗口。
版本与审批记录:谁创建、谁批准、何时生效、为什么变更。
2.过程数据至少应包含的字段
过程数据的价值在于“实测值+时间戳+偏差判断”。如果没有实测值,只有设定值,往往无法发现泵磨损、过滤堵塞、加热失效或比例漂移。
| 数据类型 | 关键字段 | 说明 | 记录时机 |
|---|---|---|---|
| 计量实绩 | A/B/C/D各组分实际流量、累计量、实际配比 | 与设定值对比,超出窗口即报警 | 每次出料或连续周期 |
| 温度实绩 | 料罐、管路、泵、机头、模具实际温度 | 温度链的任何断点都可能影响粘度和密度 | 连续/周期 |
| 压力实绩 | 高压循环压力、碰撞压力、真空度、供料压力 | 记录压力波动和超差时间 | 连续/事件 |
| 时间数据 | 灌注开始/结束、单次出料时间、循环节拍、固化时间 | 与节拍和设备利用率相关 | 每次动作 |
| 环境数据 | 车间温度、相对湿度,必要时露点 | 影响异氰酸酯反应、成核和表面质量 | 班次或连续 |
| 事件数据 | 报警、联锁、停机、清洗、手动干预 | 作为偏差解释和放行依据 | 事件触发 |
需要特别强调:异常也要记录。很多追溯失败并非没有记录正常数据,而是异常时操作员为恢复生产而手动修改参数,但没有留下事件轨迹。完整的过程数据应当保留自动记录、手动修改、报警确认和复位记录。
三、追溯链设计
追溯的最小目标是:从成品批次或单件编码,能够反查到生产过程中的关键事实。PU产线建议至少建立以下追溯锚点:
- 原料批次:每个组分入库批号、料罐加料记录、加料时间。异氰酸酯、多元醇、扩链剂、催化剂、色浆、阻燃剂、发泡剂均需记录批次。
- 预混/中间批次:含填料多元醇、色浆预混料等,记录预混批号、搅拌时间、有效期。
- 设备与模具:计量单元、混合头、泵组、模具编号。多腔模具应精确到腔号,否则同一模具内的腔与腔差异无法追溯。
- 工单与产品代码:工单号、产品代码、客户代码、订单号。
- 人员与班次:操作员、班次、调机人、检验人。
- 时间戳:加料、灌注开始/结束、脱模、熟化进出、检验时间。
- 关联检验结果:密度、硬度、尺寸、气泡评级、拉伸强度等,与生产记录同批次或同单件关联。
不同产品对追溯粒度的要求不同。汽车、轨道交通类PU件通常要求单件追溯;连续海绵或夹芯板通常以卷号、块号、板号或班次进行批次追溯。设备在方案阶段就应确定追溯锚点,避免后期用Excel硬拼。
四、不同PU生产线的记录重点
记录项目不能照搬一套模板。不同工艺的风险点和数据颗粒度不同,建议按以下重点配置:
| 产线类型 | 核心风险 | 应重点记录的参数 |
|---|---|---|
| 高压发泡/RIM类 | A/B压力失衡、混合不良、模温波动 | 循环压力、A/B压差、单次出料时间、模具实测温度、清洗记录 |
| 低压浇注/弹性体类 | 真空不良、MOCA/BDO温度偏差、含填料体系沉降 | 真空度、料温链、动态混合转速/静态混合压差、预混料批次 |
| 连续海绵线 | 密度波动、成核不稳定、边角损耗高 | 线速、计量流量、混合头压力、成核气体流量、卷号与切断时间 |
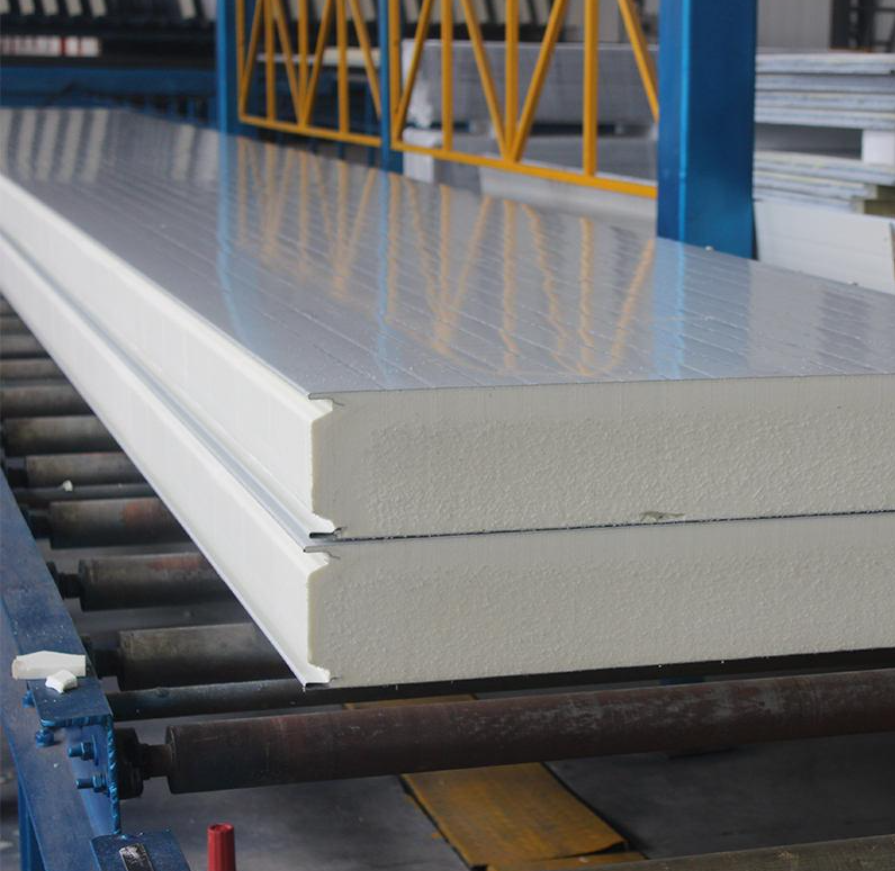
| 夹芯板/保温类 | 固化不充分、戊烷类发泡剂安全风险 | 板面温度、固化温度曲线、流量与线速匹配、可燃气体报警与联锁 |
| 多组分小流量浇注 | 比例漂移、残留固化 | 各组实际流量、配比偏差、最小单次出料重量、清洗次数与清洗液状态 |
数据系统的设计也可以参考ISO 22400的制造运行管理KPI框架:KPI要建立在可靠、连续、可时间对齐的记录之上,而不是从多张表格手工汇总[2]。
五、落地验收清单
一套PU产线数据记录是否合格,可以用以下清单进行自检:
- 是否将配方参数、过程数据、追溯数据三类数据分开管理,并能通过记录号互查。
- 是否所有关键温度、压力、流量、真空度都记录实测值,而不仅是设定值。
- 是否对偏差、报警、手动干预、清洗和复位进行事件记录。
- 是否能够从成品批次或单件编码,反查到原料批次、预混批次、设备、模具、操作员和班次。
- 是否建立配方参数版本审批、修改审批和临时配方的受控流程。
- 是否定义数据保存周期、备份方式、访问权限和导出格式。
- 是否定期做“反向追溯测试”:随机抽取一个批次或单件,检查能否在规定时间内还原全部关键记录。
数据安全与完整性同样属于验收范围。结构化生产数据一旦丢失或被篡改,追溯能力就归零。可参照ISO/IEC 27001的资产管理、访问控制和事件管理思路,对数据库、上位机和网关设置权限与备份[3]。
六、需要改造现有数据记录?
很多PU工厂并非没有数据,而是数据散落在PLC、触摸屏、纸本记录和多个Excel里。
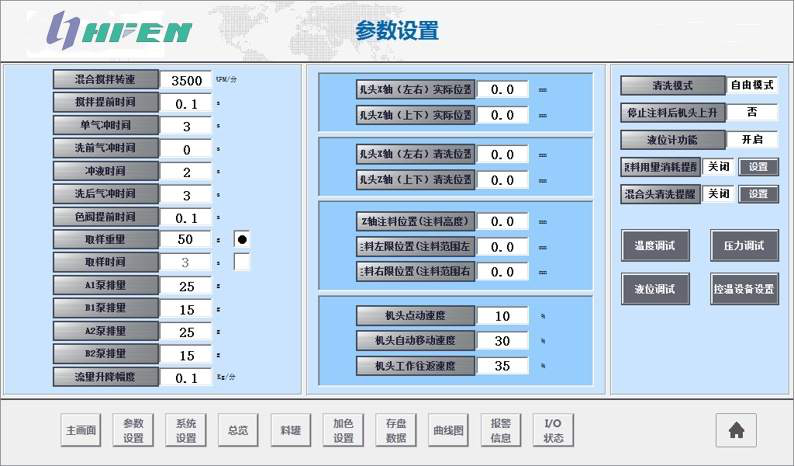
判断是否改造,可以先做一项差距分析:取一个近期质量问题,看现有记录能否回答“用了哪个原料批、哪个模具、谁操作、当时实际温度压力是多少”。如果不能回答完整,应优先补齐追溯锚点,再逐步增加自动采集。
如果你正在新建PU产线,或要对现有低压浇注、高压发泡、连续海绵线进行数据记录与追溯改造,可以把配方参数字段、采集点和追溯锚点写入同一份技术方案。有需要可联系:info@chinahaifeng.com,WhatsApp:86 13566296633。
七、常见问题
配方参数是否每个批次都必须记录?
不一定每个批次都重新录入完整配方参数。配方参数通常按版本管理,生产时引用有效版本,同时记录该批次的实际执行值和偏差。若现场临时调整配方,应生成新版本或受控临时配方,并保留审批记录,不能只靠口头通知。
过程数据和追溯数据有什么区别?
过程数据回答“生产时发生了什么”,例如实际温度、压力、流量和报警;追溯回答“用了什么、谁做的、哪台设备、哪个批次”。两者必须通过时间戳和记录号对齐,否则只能看到曲线,无法完成真正追溯。
旧设备没有自动采集,能不能补齐追溯?
可以分步实施。先保证原料批次、工单、操作员、模具和班次等人工记录完整,再对关键计量点加装传感器、网关或数采模块,逐步把温度、压力、流量等数据自动上传。不能一步到位时,应优先补“追溯锚点”,而不是先追求曲线数量。
数据应保存多久?用什么格式?
保存期限根据客户要求、质量体系、产品责任周期和法规确定,通常不少于产品生命周期或双方约定的追溯周期。格式建议使用带时间戳的结构化数据,避免只保存PDF曲线截图;至少保留可查询、可导出、可关联的原始记录。
参考文献
[1] 中国国家标准化管理委员会. GB/T 19001—2016/ISO 9001:2015 质量管理体系 要求[S]. 北京: 中国标准出版社, 2016.
[2] ISO. ISO 22400-1:2014 Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 1: Overview, concepts and terminology[S]. Geneva: ISO, 2014.
[3] ISO/IEC. ISO/IEC 27001:2022 Information security, cybersecurity and privacy protection — Information security management systems — Requirements[S]. Geneva: ISO/IEC, 2022.














