
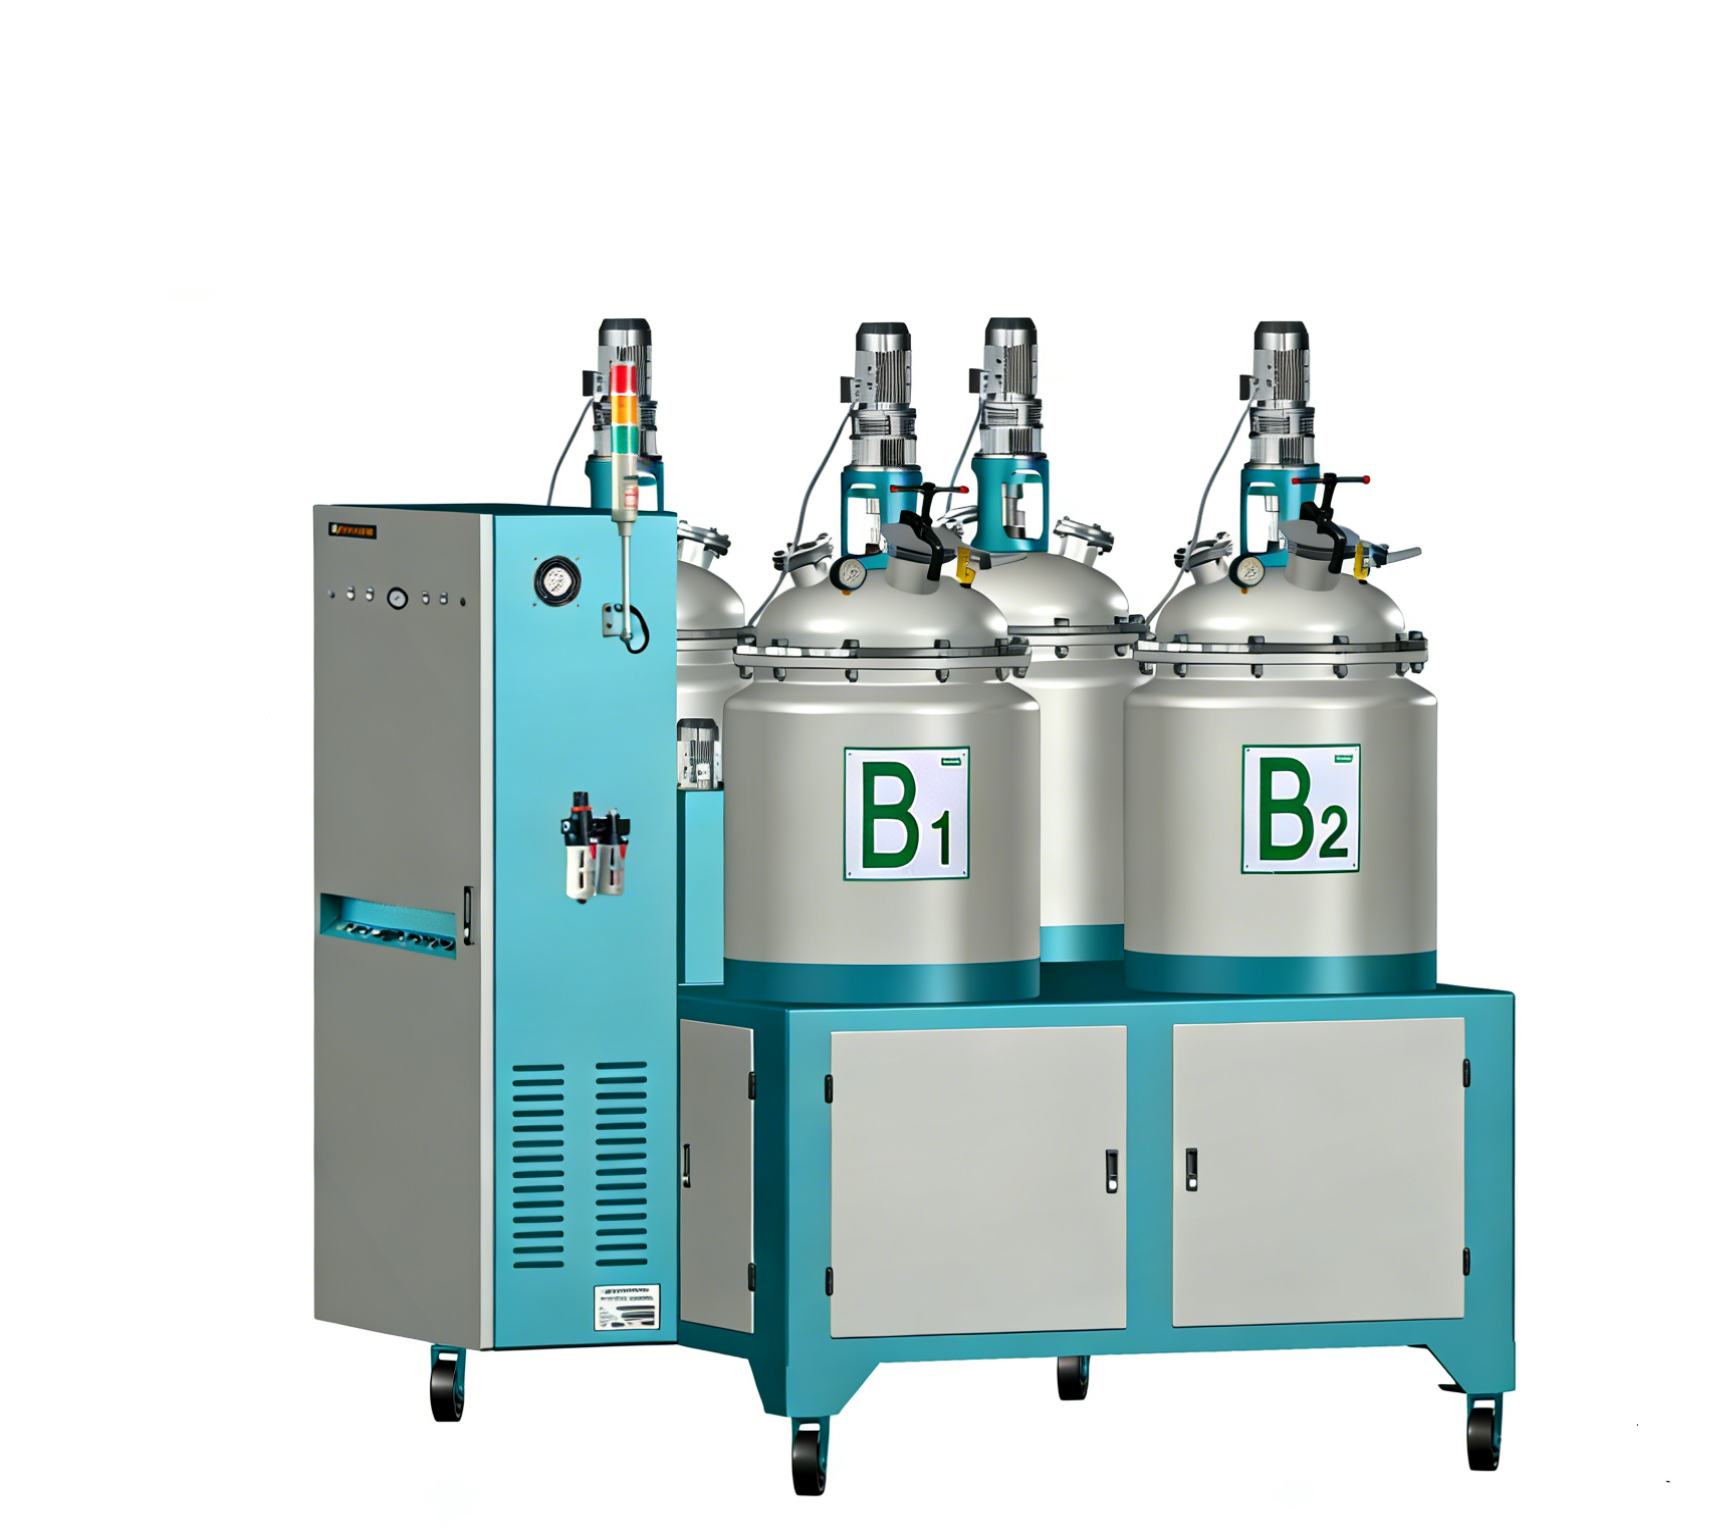
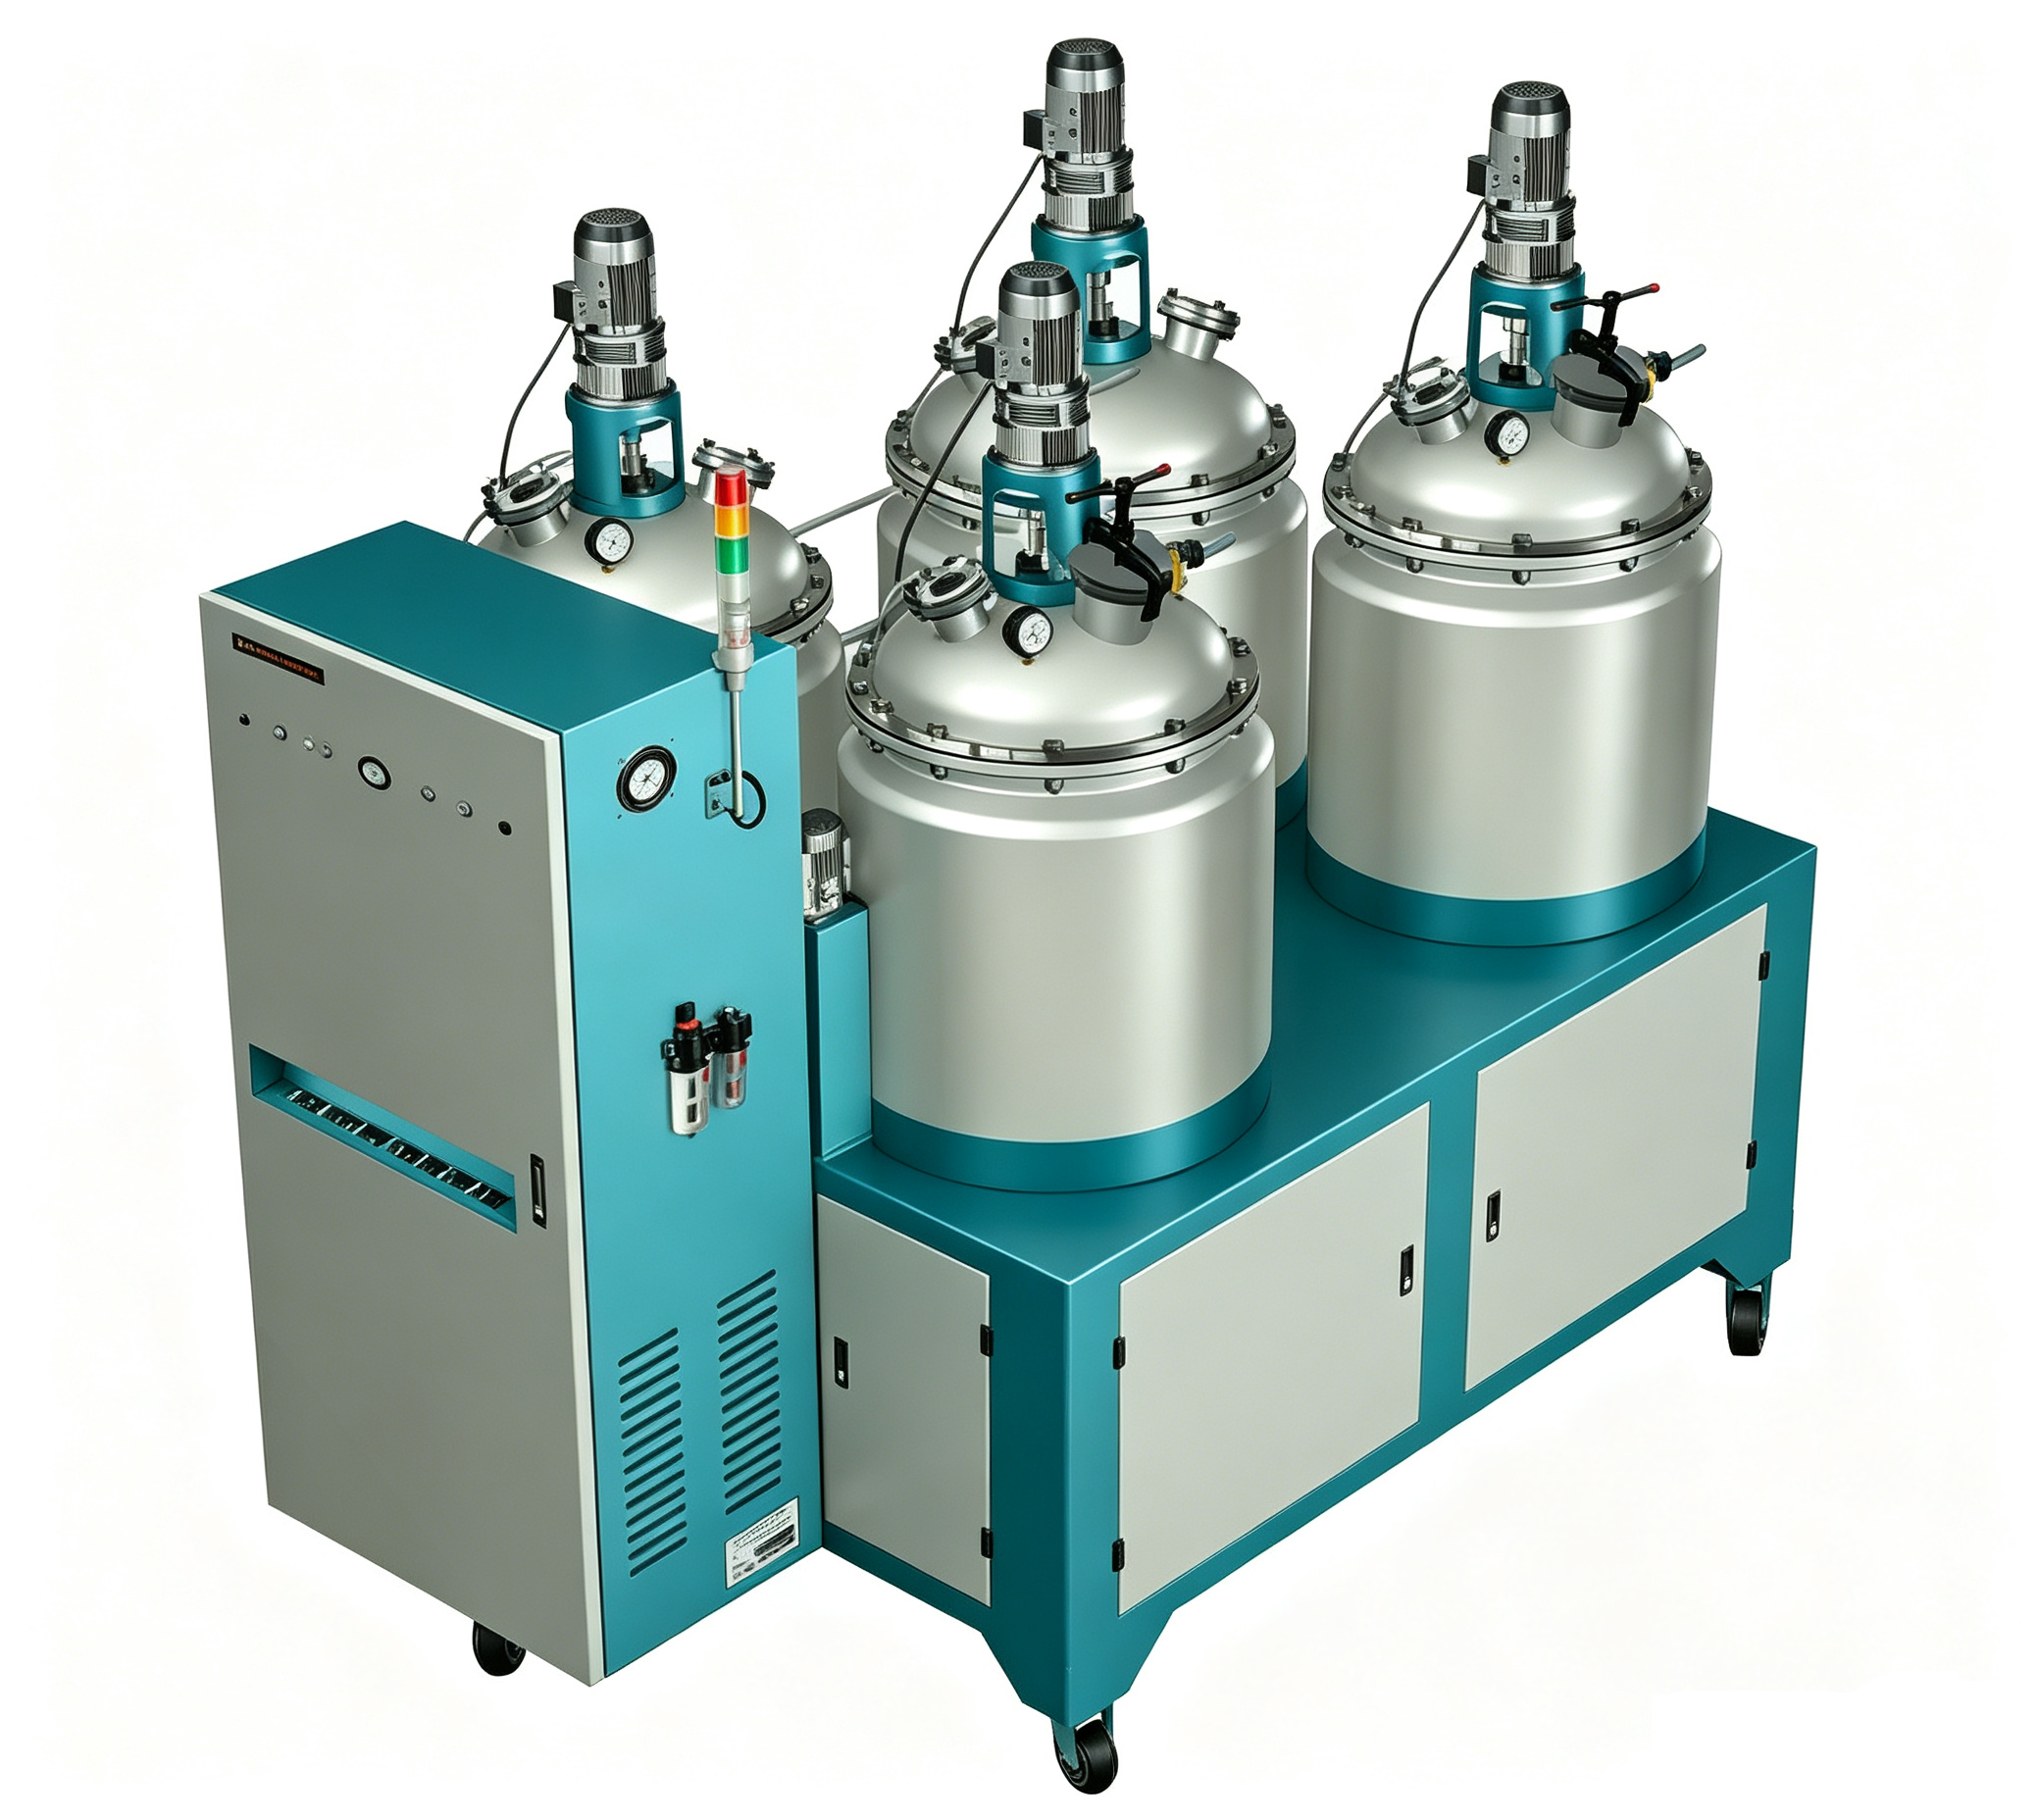
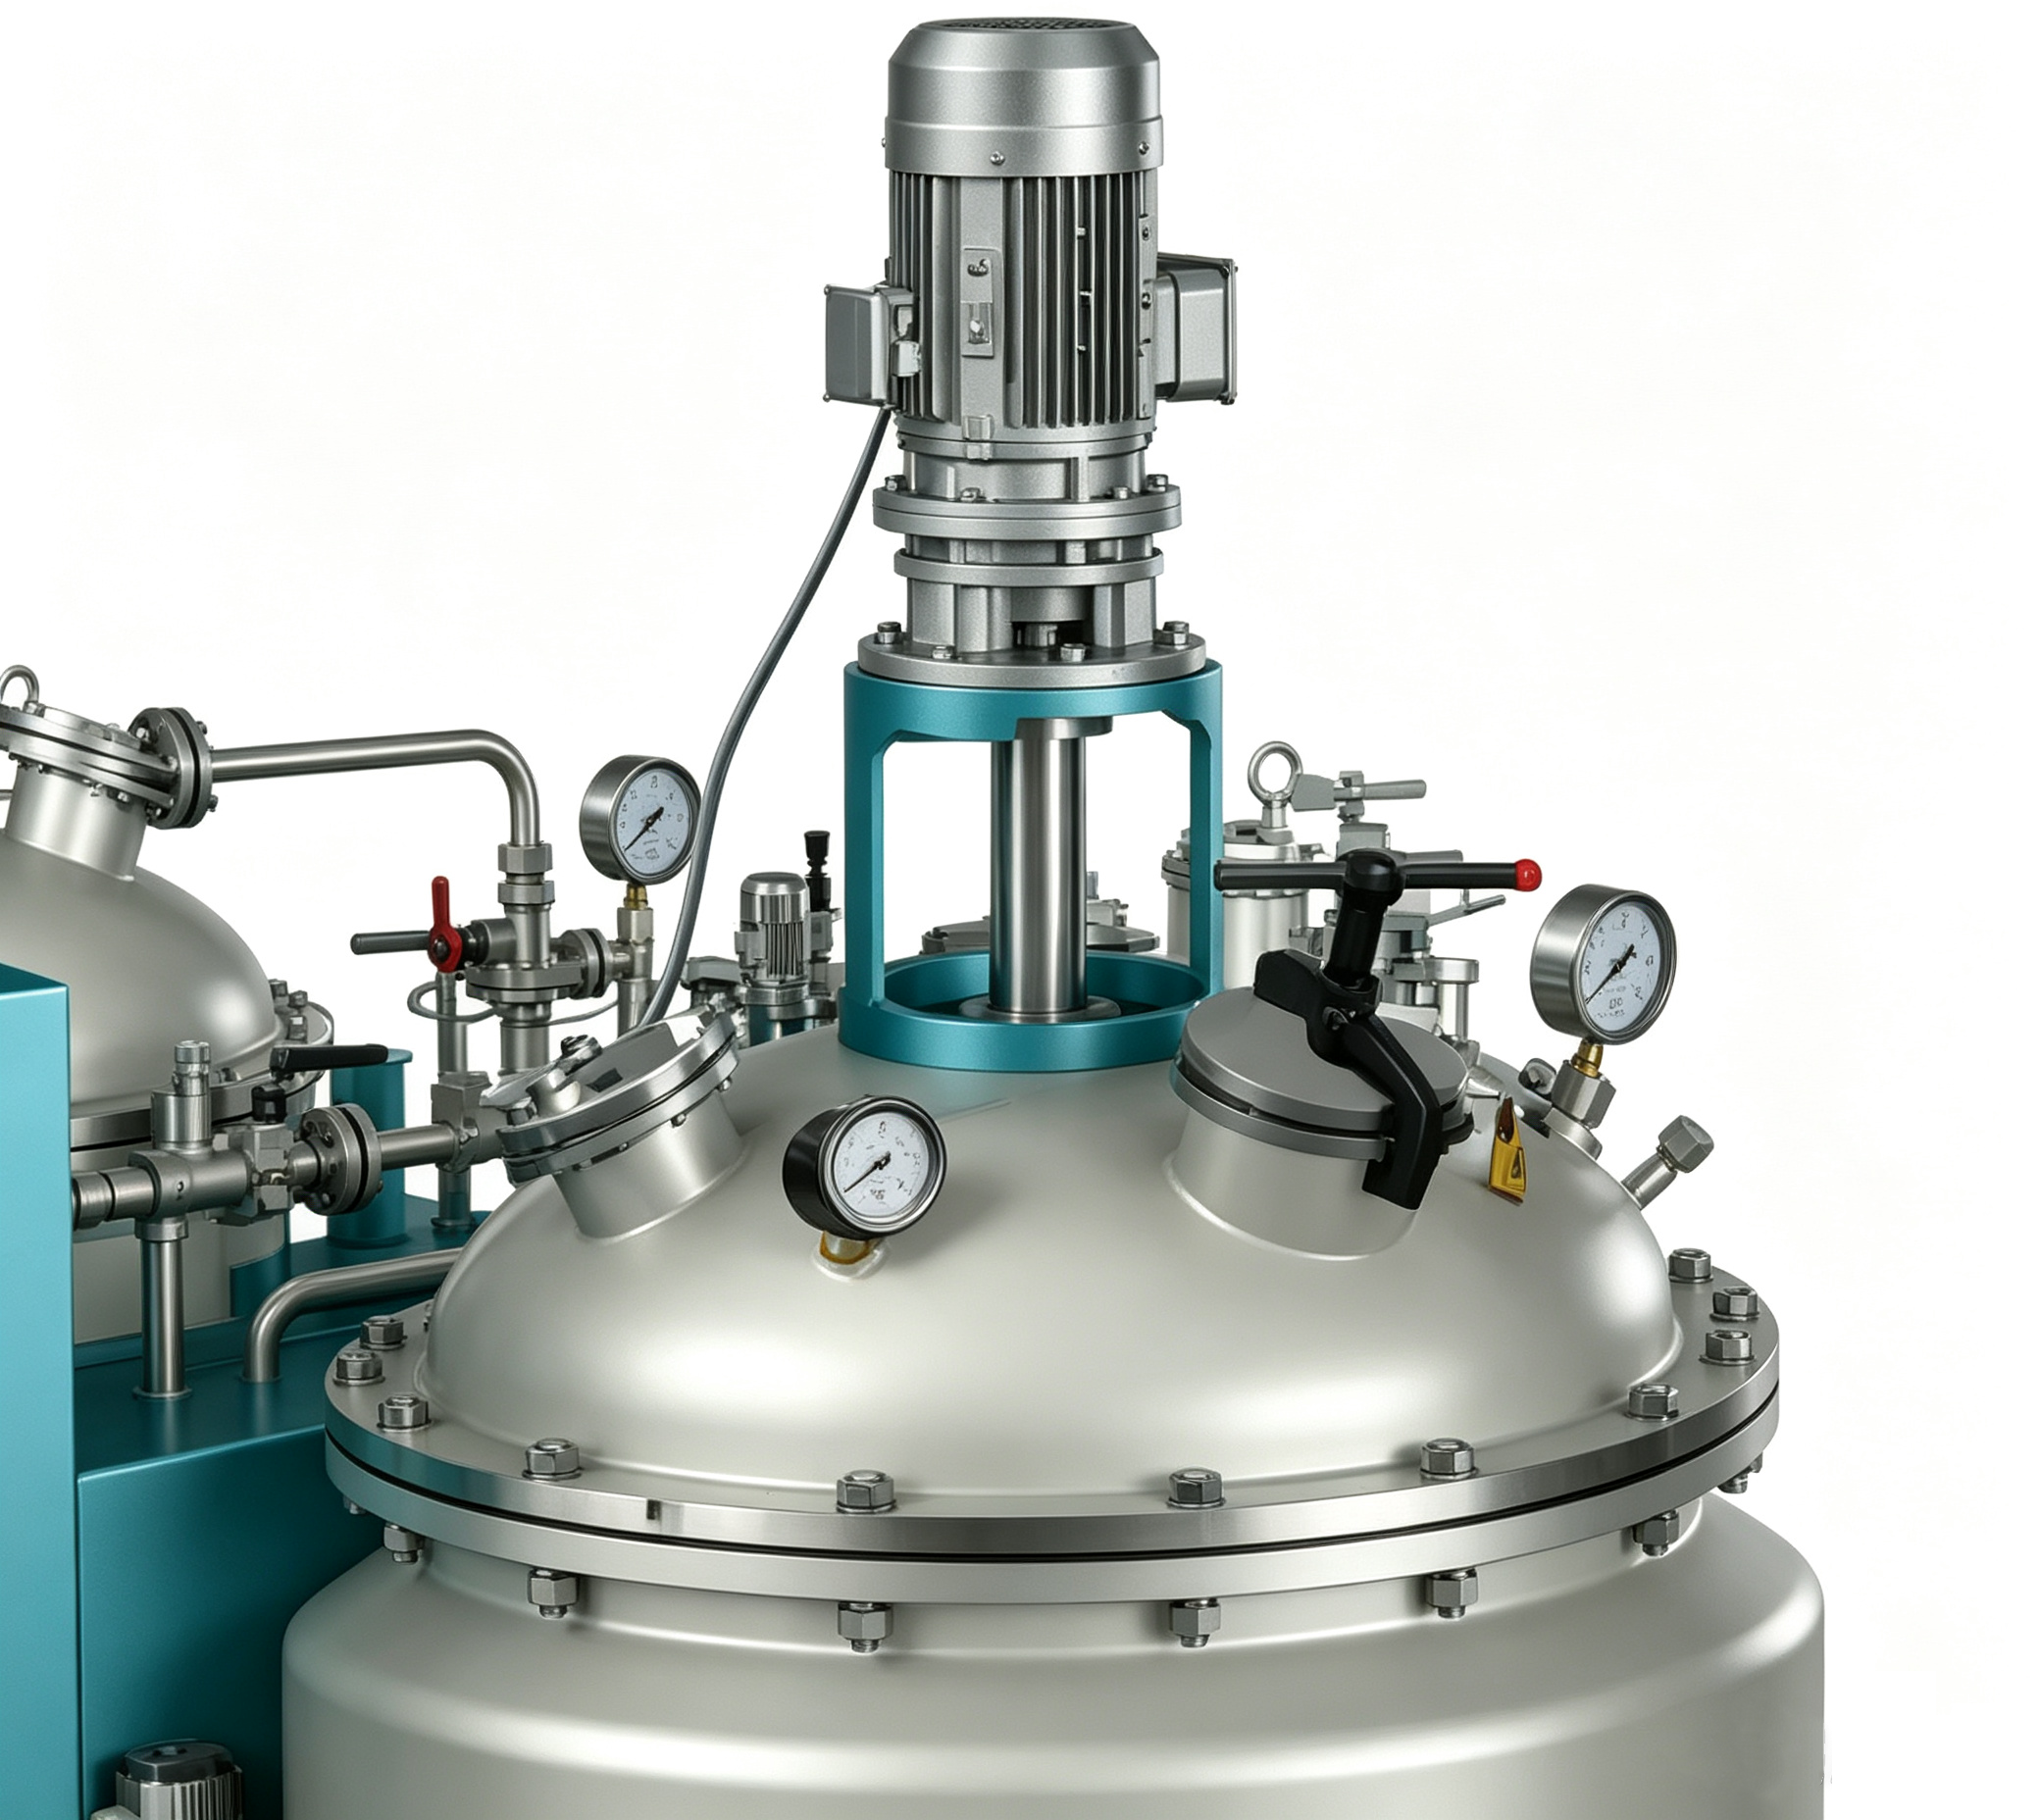
聚氨酯雨靴与靴底|聚氨酯靴类低压成型设备
用于经验证的聚氨酯雨靴鞋底、靴底或整体包覆结构的模内成型。设备可与靴楦、靴面和专用模具配合,生产 PU 鞋底或项目化整体成型雨靴。防水、屈挠、耐水解、防滑和低温性能由材料、模具分型、鞋面连接和整靴试验共同决定。定量注料、靴楦与模具联锁、料温/模温管理,配合靴面预处理。
≤ 0.3%比率精度
目标配比偏差≤0.5%;仅在协议物料、温度、背压和稳定流量段验收;适用材料与吐出窗口以技术确认单为准
PLC + HMI 控制
LC + HMI;配方、注料、温度、报警、模具编号和批次记录可配置
独立温度控制
各组分、管路和模具分别控温;设定值服从原料 TDS 与工艺验证
1A1B 配置
组分数量及辅助料路按配方确认:1A1B 主回路;小料采用独立可校准计量回路
聚氨酯低压成型机(聚氨酯雨靴)
用于经验证的聚氨酯雨靴鞋底、靴底或整体包覆结构的模内成型
设备可与靴楦、靴面和专用模具配合,生产 PU 鞋底或项目化整体成型雨靴。防水、屈挠、耐水解、防滑和低温性能由材料、模具分型、鞋面连接和整靴试验共同决定。
聚氨酯、PVC 和橡胶雨靴的材料与成型路线不同;只有已确认的反应型 PU 工艺适用本设备,不能以同一参数覆盖其他材料。
从工艺确认到稳定生产
材料与模具准备
按 TDS 调温、循环并确认含水;清洁模具、鞋楦、鞋帮或嵌件
吐出与单重校准
校准 A/B 比例、单次注料、颜色/小料和反应时间
混合注料与成型
控制注料轨迹、模温、排气、闭模压力和脱模节拍
后熟化与成品验证
按材料要求熟化,完成外观、尺寸、硬度、粘接及目标性能试验
获取聚氨酯雨靴与靴底工艺配置与报价
联系我们技术规格
以下数值代表产品族或可选配置范围;最终泵组、精度、功率、材料兼容性和验收方法以技术协议为准。
| Technical Parameter | |
|---|---|
| 产品型号 | HF-LPM-Shoe-RainBoot |
| 适用材料体系 | 鞋材用双组分聚氨酯体系;聚醚型、聚酯型及不同密度体系分别验证 |
| 参考吐出量 | 40~350 g/s(按单件用量、模腔和最小稳定流量选型) |
| 配比设定 | 按材料 TDS 和目标指数设定,并以 A/B 实际吐出量校准 |
| 料罐/供料 | 100~250 L(参考选项;以连续运行时间和换料需求选型) |
| 组分配置 | 1A1B 主回路;小料采用独立可校准计量回路 |
| 混合方式 | 动态搅拌混合;转速和混合能按黏度、反应活性与试模结果确定 |
| 温度控制 | 各组分、管路和模具分别控温;设定值服从原料 TDS 与工艺验证 |
| 计量/配比精度 | 目标配比偏差≤0.3%;仅在协议物料、温度、背压和稳定流量段验收 |
| 清洗与停机 | 相容清洗剂受控冲洗 + 气体吹扫;停机、换料和废液按 SDS 管理 |
| 装机功率 | 12~22 kW(参考配置;以最终电气清单为准) |
| 整机重量 | 约 900~1300 kg(参考范围;以最终配置为准) |
| 控制与数据 | PLC + HMI;配方、注料、温度、报警、模具编号和批次记录可配置 |
| 合规与随机文件 | 按项目交付技术协议、使用维护资料及约定的检验记录 |
| 质保 | 按正式合同和技术协议执行 |
关键设备特性
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势
工艺稳定
稳定比例、料温与单次注料,降低重量、密度和硬度波动
换型管理
依托配方与模具/鞋楦编号的联动管理,可快速适配不同尺码、颜色及材料体系的切换需求
产线集成
系统支持与圆盘输送线、模温机、鞋楦/鞋帮定位装置、开合模机构及自动取件工位无缝对接,实现全流程联动控制
数据追溯
批次、注料量和报警记录便于追踪缺料、气泡、粘接和外观异常
PLC+HMI 控制系统
PLC + HMI;配方、注料、温度、报警、模具编号和批次记录可配置
换料与清洗管理
相容清洗剂受控冲洗 + 气体吹扫;停机、换料和废液按 SDS 管理
用材料与节拍数据完成设备选型
提交雨靴结构、靴楦、鞋面、单重、尺码和模腔、PU 材料、密度、硬度、颜色和反应时间、分型密封、鞋面粘接、模温、排气和脱模、防水、屈挠、防滑、低温和水解验收,由工程团队核对计量泵、混合方式、温控和自动化边界
聚氨酯雨靴与靴底典型应用
农业雨靴制造 工业防护靴制造 低温作业靴制造 雨靴产品开发
把真实材料和样件带入技术验证
获取方案了解更多浇注型聚氨酯低压设备
印刷辊类灌封件|双组分环氧树脂计量混合设备
聚氨酯低压浇注设备
冰箱与冷柜保温箱体|低压硬质聚氨酯定量灌注设备
聚氨酯低压浇注设备
冷库保温板与门体|低压硬质聚氨酯多点灌注设备
聚氨酯低压浇注设备
劳保鞋与安全鞋鞋底|聚氨酯鞋材低压成型设备
聚氨酯低压浇注设备











