

很多工厂在设备验收阶段把培训当成最后的签字环节:供应商工程师演示一遍,操作工在旁边看,最后双方在签到表上签字。三个月后换料时,操作工不知道如何判断异氰酸酯结晶、不知道怎么冲洗混合头、不知道A/B压力差达到多少必须停机,结果一个小操作导致计量泵磨损或混合室凝胶。问题通常不在操作工,而在于培训计划没有可验收标准。
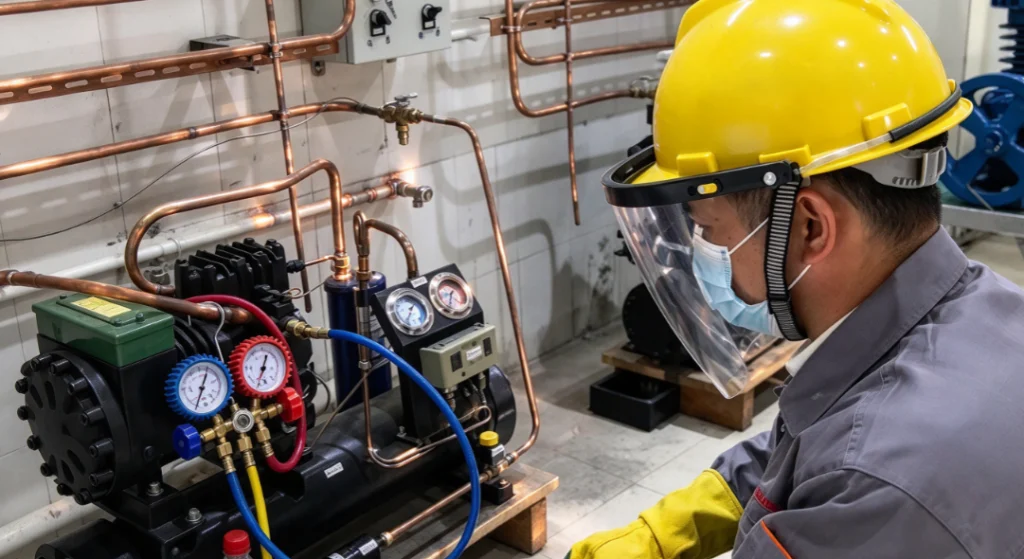
本文讨论的培训边界以低压浇注机、高压发泡机和弹性体浇注设备为参照;连续发泡线、夹芯板线和喷涂线可以在相同框架上扩展。
一、为什么PU设备培训必须做到可验收
PU设备培训的特殊性在于:设备参数一旦偏离,故障往往不是立刻停机,而是先反映为密度波动、比例偏差、混合不良和批量报废。操作工如果只熟悉启动按钮,不熟悉停机界限和恢复条件,就无法在早期发现异常。
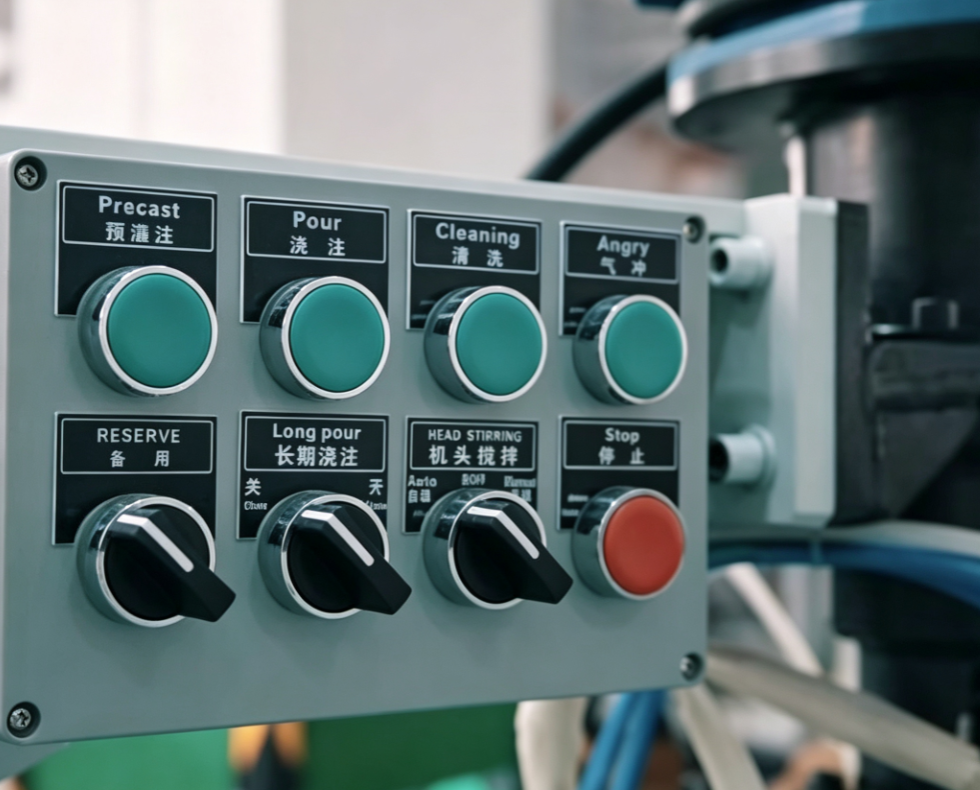
可验收培训需要回答四个问题:谁要接受培训、培训到什么程度、如何证明已经掌握、不合格后如何复训。ISO 9001:2015将“能力”作为组织必须控制的过程,要求保留能力形成的客观记录[1]。对于涉及高压、高温、异氰酸酯和可燃发泡剂的PU设备,安全生产法同样把培训列为法定要求,不能以“看过演示”作为完成依据[2]。
二、培训对象与角色分工
不同角色不能共用一份培训清单。设备操作、故障隔离、工艺调整和交接班管理需要分开定义。
| 角色 | 必须掌握的内容 | 最低考核方式 |
|---|---|---|
| 操作工 | 开机检查、料罐状态确认、日常点检、混合头清洗、报警复位 | 现场实操 + 口试 |
| 维修工 | 泵/阀/过滤器拆装、联锁测试、计量校准、密封更换 | 故障模拟 + 笔试 |
| 工艺/配方员 | 配比计算、温度-粘度-压力关系、单次出料记录判读 | 案例分析 + 笔试 |
| 班组长/生产主管 | 交接班复核、参数偏离处置、停机授权 | 场景演练 |
如果设备带有机器人浇注路径、多组分计量或真空脱泡单元,维修工和工艺员还需要增加相应模块。培训对象定义得越具体,后续考核表越容易落地。
三、操作培训的7个模块
操作侧培训不应只讲“按哪个按钮”,而要把每个可能造成批量损失的动作拆开考核。
| 模块 | 核心内容 | 考核点 |
|---|---|---|
| 安全与联锁 | 急停回路、高压泄压、氮气保护、可燃气体报警、双手操作 | 触发急停后能否判断恢复条件 |
| 原料与料罐 | 异氰酸酯防潮、多元醇沉降、过滤器压差、温度设定 | 识别结晶、分层、粘度异常 |
| 计量与配比 | A/B比例设定、流量/压力、偏差范围、校准方法 | 比例偏差超限时如何处置 |
| 混合头与清洗 | 高压碰撞混合、低压动态混合、溶剂清洗、空气清洗 | 混合头拆装、死角检查 |
| 浇注/发泡参数 | 单次出料重量、吐出量、料温、模温、线速 | 参数偏离时是否记录并上报 |
| 报警与联锁 | 压力、温度、液位、流量、急停 | 报警原因判断,不盲目复位 |
| 记录与交接班 | 单次出料记录、配方参数版本、点检记录、维护记录 | 记录真实、可追溯 |
其中“混合头清洗”和“报警复位”是最容易在培训中一带而过,但实际生产中最容易出错的环节。高压混合头泄压顺序错误,可能造成物料飞溅或密封损伤;报警复位前不确认原因,可能让同一个故障在下一个班次扩大。
四、维护培训:日常点检、周保、月度校准与故障边界
维护培训的关键不是让操作工变成维修工,而是让每个人清楚:哪些可以处理,哪些必须停机或叫修。
| 层级 | 周期 | 内容 | 验收标准 |
|---|---|---|---|
| 日常点检 | 每班 | 过滤器压差、软管泄漏、温度、液位 | 异常即时上报 |
| 周保 | 每周 | 泵密封、联轴器、混合头清洗、安全阀 | 无泄漏、行程正常 |
| 月度校准 | 每月 | A/B流量计校准、比例验证、温度链校正 | 偏差在工艺窗口内 |
| 季度/年度 | 按手册 | 泵磨损件、液压油、电气端子、联锁测试 | 有记录可追溯 |
联锁测试不能只停留在“听报警响”。IEC 60204-1对机械设备电气安全提出明确要求,安全回路的状态需要被验证,而不是默认有效[3]。维护培训应让维修工在断电、泄压、隔离状态下完成一次完整的联锁测试,并记录测试结果。
如果你正在把培训从“签到表”改成“可验收矩阵”,建议先把设备商提供的O&M手册、P&ID、联锁清单和校准程序作为附件,而不是只保留培训PPT。需要按贵司工艺输出培训矩阵样例,可发邮件至 info@chinahaifeng.com。
五、验收标准怎么定:不能用签到表代替
培训验收要同时看知识、操作和记录。建议采用三层验收:
- 书面考核:覆盖安全、联锁、原料特性和工艺边界,建议80分及格。
- 实操考核:操作工在无提示条件下独立完成开机、换料、混合头清洗、校准和报警处置。关键步骤不允许出现重大偏离。
- 故障模拟:由讲师预设一个常见故障,观察操作工能否识别、隔离、上报,而不是继续运行。
安全项建议实行一票否决。急停回路、高压泄压、异氰酸酯防护、可燃气体报警等安全相关动作必须全部通过,不允许带缺陷上岗。ISO 9001:2015的能力管理要求同时覆盖培训和有效性评价,不能只保留一张签到表[1]。
六、一份可以直接落地的培训计划模板
以下模板以一条双组分低压浇注线为例,建议总学时为2.5—3天;连续发泡线建议3—5天。
| 阶段 | 建议时长 | 内容 | 考核方式 | 产出记录 |
|---|---|---|---|---|
| 安全与工艺边界 | 0.5天 | 危险源、急停、泄压、个人防护 | 口试 + 现场指认 | 安全培训考核表 |
| 结构与流程 | 0.5天 | P&ID、原料路径、核心部件 | 笔试 | 试卷 |
| 操作实操 | 1天 | 开停机、换料、混合头清洗、参数设定 | 实操打分 | 操作考核表 |
| 维护实操 | 0.5天 | 点检、过滤器、泵密封、联锁测试 | 实操 + 故障模拟 | 维护考核表 |
| 质量与记录 | 0.5天 | 单次出料记录、配方参数、报警记录、交接班 | 案例判读 | 案例分析表 |
| 复训/认证 | 年度或工艺变更后 | 复查关键操作 | 复查 | 认证有效期 |
七、培训做不好的常见原因
很多培训计划失败,不是因为内容太少,而是因为边界不清。
- 只讲操作步骤,不讲停机条件。操作工知道怎么开,不知道什么时候必须停。
- 培训对象混在一起。操作工和维修工共用一份资料,结果谁都没有真正掌握。
- 考核没有不合格复训机制。考核完不合格,仍然直接上岗。
- 换原料、改配方后没有复训。新体系粘度、反应速度、清洗要求不同,旧经验会产生误导。
- 记录只有签到表。没有试卷、实操评分表和故障模拟记录,无法证明能力。
八、需要设备方配合的培训资料
如果希望培训可验收,供应商应至少提供以下文件,而不是只有一份通用PPT:
- 设备危险源清单和急停逻辑说明
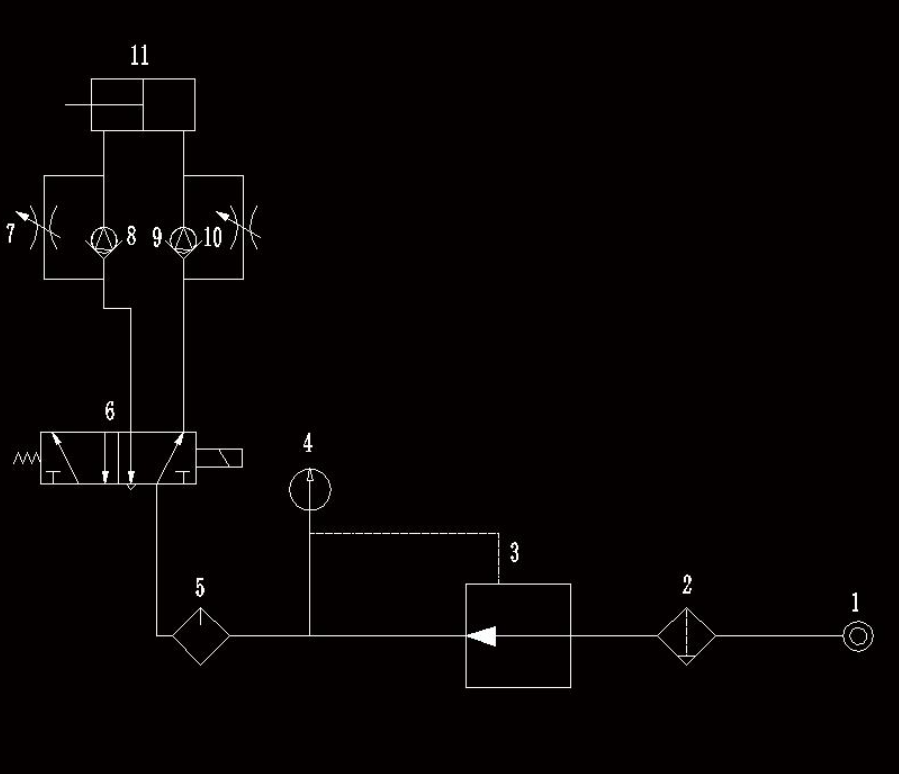
- P&ID或原料/液压/气动流程图
- 操作SOP与维护SOP
- 联锁清单和报警代码说明
- 计量校准程序与验收记录表
- 易损件清单与更换周期
- 推荐培训矩阵和考核表
需要按贵司工艺输出完整培训矩阵,或希望设备商在FAT/SAT阶段同步交付培训文件,可联系海峰聚氨酯机械:info@chinahaifeng.com;WhatsApp:86 13566296633。
九、常见问题
培训时长应该定多久?
普通低压浇注设备建议2.5—3天,含安全、操作、维护和考核。连续发泡线、高压发泡线或带机器人浇注的系统建议3—5天。如果涉及多组分计量、真空脱泡或可燃发泡剂,不应压缩安全模块的学时。
考核合格线应该定多少?
书面考核建议80分及格;实操考核按关键步骤判定,安全相关步骤建议全部通过,不允许以总分弥补安全项失误。合格线需要在培训开始前书面确认,不能事后调整。
换一种新PU原料后需要重新培训吗?
需要针对差异复训。不同体系在粘度、温度窗口、清洗溶剂、反应速度和停机要求上可能完全不同。即使设备没变,操作工对异常状态的判断也需要重新校准。
设备供应商的培训能替代工厂内部SOP吗?
不能完全替代。供应商培训解决设备操作边界,但工厂内部的原料、模具、生产节拍、交接班和质量管理仍需要内部SOP承接。有效做法是把供应商培训内容转化为内部培训教材,并安排内部讲师复核。
培训后什么时候应该复训?
建议每年进行一次复训,重点是安全联锁、报警处置和计量校准。出现下列情况时也应立即组织复训:更换主要原料、修改配方参数边界、设备改造、发生未遂事故或批量质量事故后。
培训计划里最容易被忽略的是什么?
是“故障模拟”和“恢复条件”。很多操作工知道报警响了要停机,但不清楚停机后应该先泄压还是先关阀,也不知道哪类故障可以复位、哪类必须通知维修。可验收培训必须把恢复条件写进考核表。
参考文献
[1] ISO 9001:2015, Quality management systems — Requirements, clause 7.2: Competence.
[2] 全国人民代表大会常务委员会. 中华人民共和国安全生产法(2021年修正).
[3] IEC 60204-1:2016, Safety of machinery — Electrical equipment of machines — Part 1: General requirements.
[4] ISO 12100:2010, Safety of machinery — General principles for design — Risk assessment and risk reduction.














