

实验室里一杯500克原料能稳定起发,不代表量产线上每分钟几十公斤的连续浇注也能稳定。很多PU设备项目在样品阶段被判定“可行”,到了批量试产却出现密度波动、配比漂移、填料沉降、混合不匀,最后只能停机排查。问题往往不在配方本身,而在放大路径缺少逐级验证。下面这套阶段评审清单,可以直接作为PU设备放大项目的检查表。
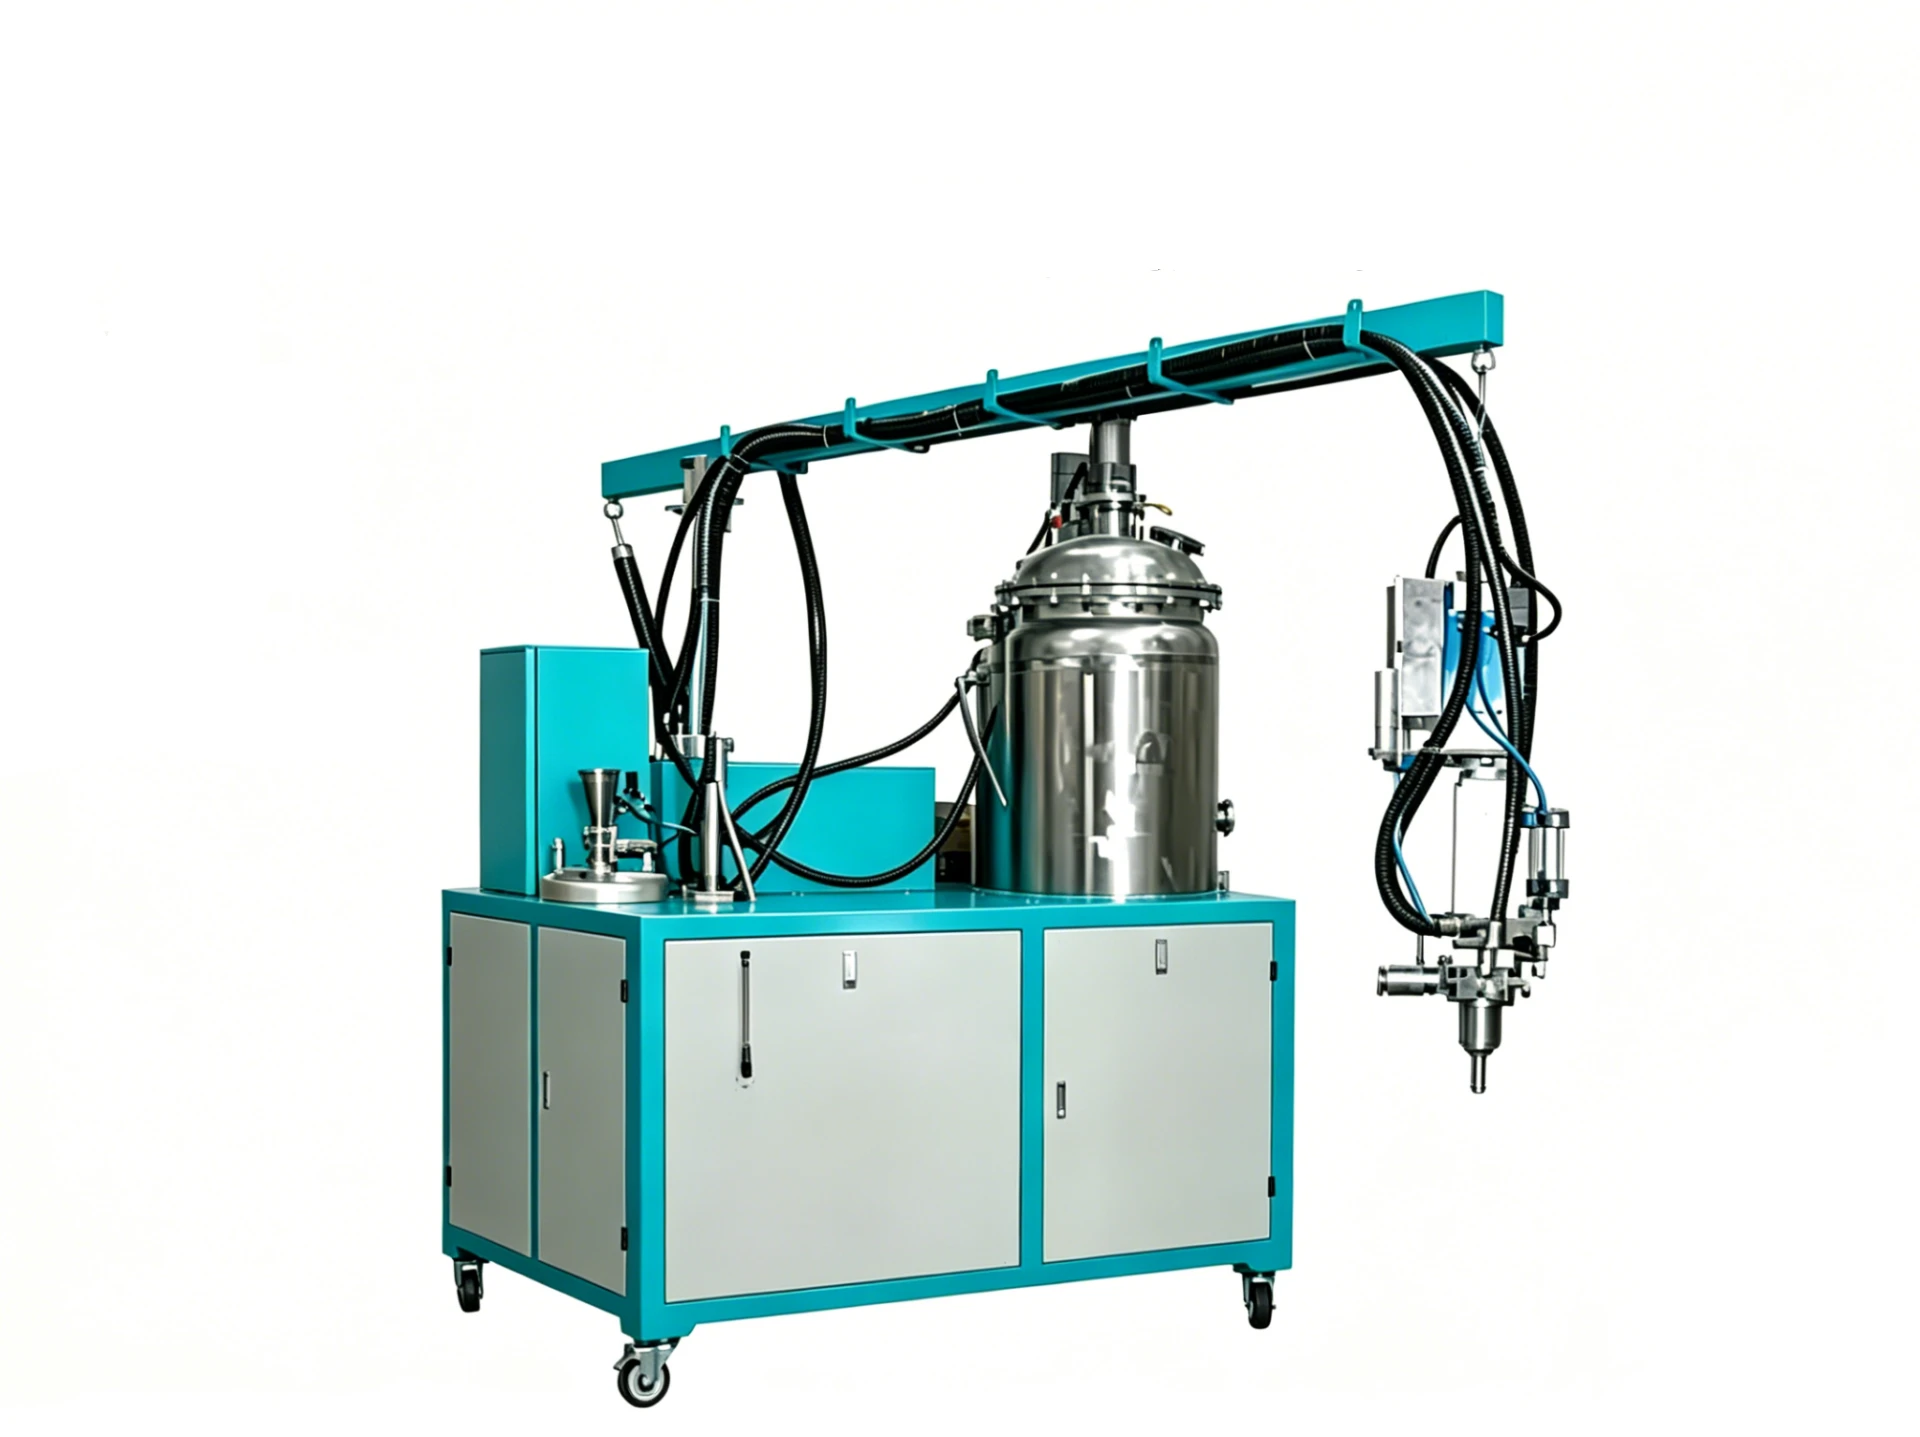
一、为什么实验室可行,不代表批量生产可行
放大后的差异不是等比例放大,而是机制改变。实验室样品通常采用小容量混合、天平称量、水浴控温,而量产线面临的是连续计量、长管路温度链、大料罐沉降和大模具熟化。
| 变量 | 实验室做法 | 批量生产做法 | 不重新验证会怎样 |
|---|---|---|---|
| 混合 | 小容量动态搅拌或手工混合 | 高压碰撞混合或连续动态混合 | 死角、局部比例偏移、气泡残留 |
| 计量 | 天平称量 | 齿轮泵/柱塞泵闭环流量控制 | 单次克重波动、组分比例漂移 |
| 温度 | 水浴或烘箱 | 料罐—泵—软管—混合头全链路控制 | 粘度变化、反应速度偏移 |
| 填料 | 现配现搅 | 大料罐加长管路循环 | 沉降、堵管、泵与阀体磨损 |
| 熟化 | 小模具均温 | 大模具温度场控制 | 芯部不熟、脱模粘模或变形 |
也就是说,实验室通过只证明化学体系可行,不证明设备、传热、流变和物料处理可行。放大风险正是藏在这些没有重新验证的设备变量里。
二、阶段评审的核心:在花大钱之前,把不确定性逐级关掉
阶段评审(Stage-Gate)是一套新产品或新工艺从概念到量产的决策系统,由Cooper在1990年提出[1]。它的核心不是开会,而是每一道评审关卡只有两种结果:通过并带着证据进入下一阶段;不通过则回到上一阶段补齐数据。没有“带条件先干着”的中间态。
放在PU设备项目里,可以映射成五个阶段:
- 阶段 0–1:原料与工艺可行性,冻结基础配方;
- 阶段 2:设备选型与小批量试制;
- 阶段 3:中试线或预生产验证;
- 阶段 4:批量验证与爬坡;
- 阶段 5:稳定量产与标准化。
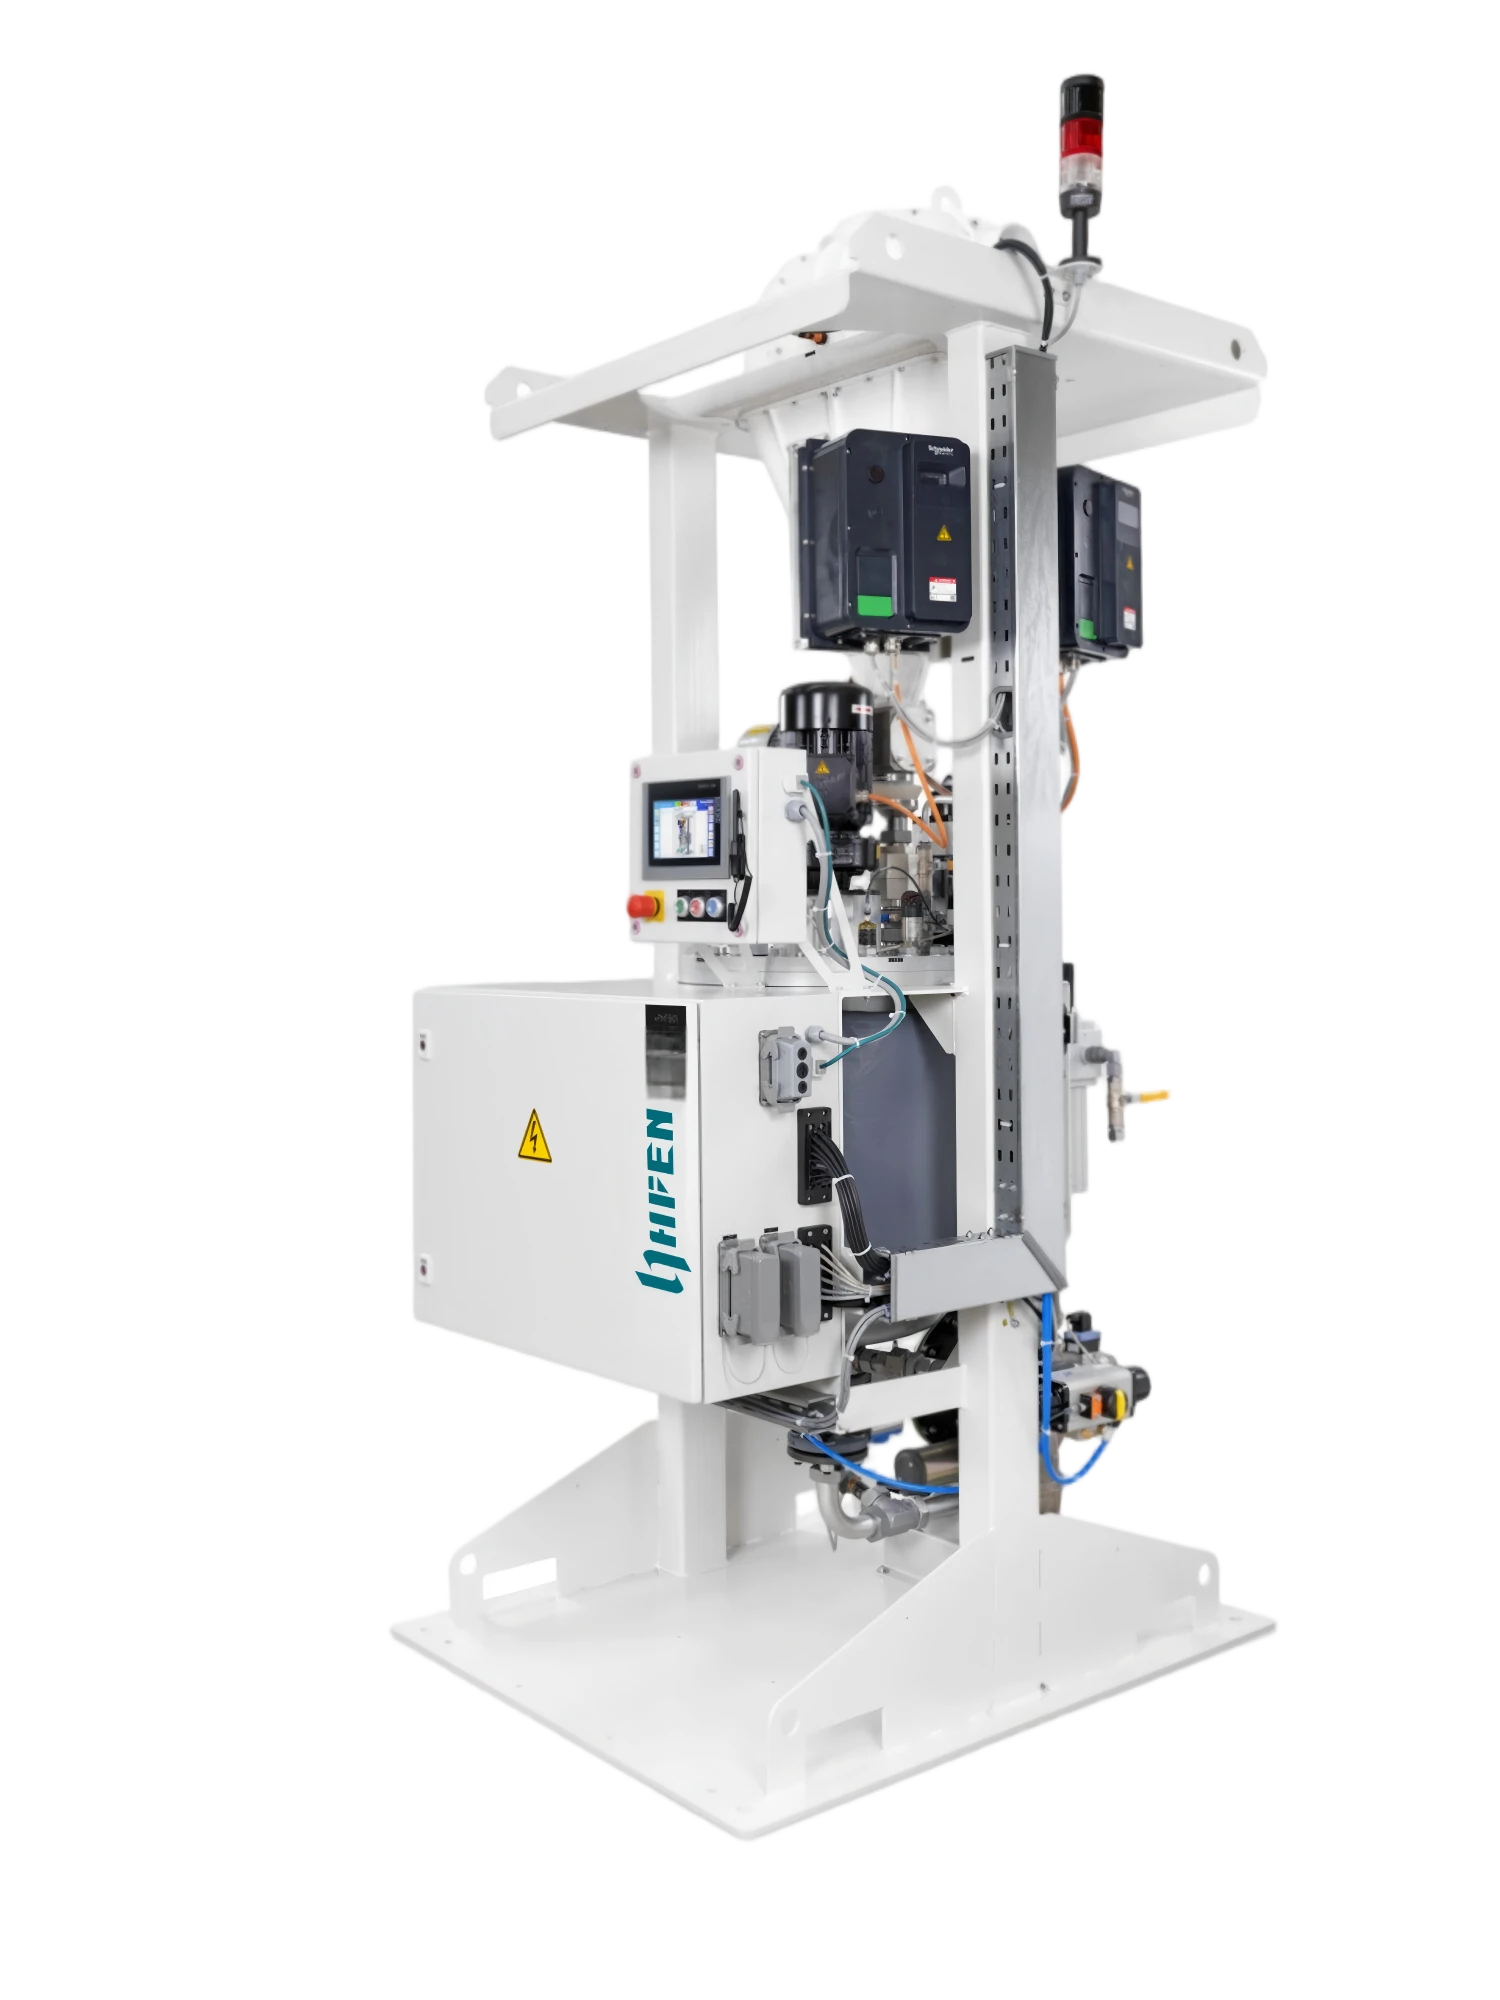
三、每个评审关卡在PU设备项目里要关掉什么风险
评审关卡 1:物料窗口
粘度、填料含量、磨蚀性、罐内稳定性、适用期都会决定泵型、密封、过滤和温度设计。如果配方还没有冻结,设备选型就会反复改,放大风险从第一天就被放大。因此第一个评审关卡必须锁定主要组分、填料路线和工艺温度范围。
评审关卡 2:计量与配比
计量系统需要同时看比例偏差和重复精度。以常见的双组分体系为例,如果你要求最终密度波动控制在±2 kg/m³以内,通常需要把A/B比例偏差控制在±1%以内,并且计量泵在工作转速范围内的重复精度不低于±0.5%。这不是固定标准,而是要根据你的配方做灵敏度计算。更重要的是,流量范围必须覆盖最小单件克重和最大节拍,不能只按名义产量选泵。
评审关卡 3:混合与排气
高压碰撞混合、低压动态混合、静态混合,各自对粘度、填料和组分数有不同的适应窗口。放大后最容易出现的是局部混合不匀和气泡残留。凡是弹性体、厚壁制品或对表面质量有要求的部件,都需要在评审关卡 3用放大后的实际流量做混合质量验证,而不是拿实验室小样直接推断。
评审关卡 4:温度链与熟化
从料罐、泵、软管到混合头,任何一段温度偏差都可能改变粘度和反应速度。大型模具的温度场比实验室小模具复杂得多,芯部温度、脱模时间和后熟化都需要重新验证。这一步对应ISO 9001:2015中设计开发验证与确认的要求[2]。
评审关卡 5:安全与公用工程
戊烷类发泡剂、异氰酸酯暴露、氮气保护、排风与联锁逻辑,都必须在大批量投入前确认。风险识别可参照ISO 31000:2018[3]。如果这一步没有通过,前面所有工艺参数都不具备批产条件。
四、评审关卡必须设数字门,不设形容词门
“混合看起来均匀”“温度差不多稳定”“密度基本可以”这类表述不能作为通过依据。每个评审关卡都应该预设可测量标准,例如比例偏差、单件克重波动、密度分布、脱模后尺寸变化、连续运行时间。
只有数字才能让下一次投资决策有依据。如果某个指标没有测量方法,就回到上一阶段补齐,而不是用经验判断代替数据。
五、最容易被低估的三个放大变量
填料沉降与进料路线。 实验室里现配现搅不会暴露沉降问题,量产大料罐加上长管路循环后,填料可能沉积在罐底、弯头或阀门前。磨蚀性填料还会改变泵和喷嘴的磨损速率,导致计量精度逐步漂移。
温度滞后。 小批量温度切换快,量产线从冷启动到稳定料温可能需要更长时间。温度传感器显示到达设定值,不代表整条管路和混合头芯部已经均匀,因此放大后必须重新测量温度稳定时间。
清洗与切换。 实验室清洗只是洗杯刷罐,量产线要处理混合头残留、软管死角、切换时的交叉污染。清洗时间、溶剂用量和废液处理都会影响连续生产成本,也经常是放大后才暴露的隐性风险。
六、设备供应商应该提供什么,才能配合阶段评审
一个真正做过放大项目的设备供应商,应当能提供工艺流程图、管路仪表图、设备选型计算、FAT/SAT测试项、联锁逻辑和批次记录方案。更重要的是,他应该愿意在评审关卡 2之前陪你做一轮原料试验,而不是直接报设备价格。
如果你准备把某个配方送上放大验证,最好在Gate 2之前就把目标节拍、单件克重、原料牌号和填料比例整理成一张输入表。需要工艺窗口复核时,可以发到 info@chinahaifeng.com,我们通常先做一轮设备选型与风险点核对,再决定要不要投入试产。
七、把阶段评审作为你的放大保险
浙江海峰自动化设备有限公司(海峰聚氨酯机械)长期做非标定制和EPC+M+O交钥匙项目,也参与起草中国聚氨酯浇注机行业标准。相比一次性成交,我们更愿意把阶段评审当成双方共同的项目语言,让每一笔设备投入都发生在风险已被验证之后。
如果你正在规划从实验室到批量生产的PU设备项目,可以把工艺包、节拍要求和现有场地条件发到 info@chinahaifeng.com 或 WhatsApp:86 13566296633。先做一次放大风险评估和验证清单,再决定是否进入中试。
常见问题
阶段评审适合所有PU设备项目吗?
越是非标设备、放大倍数越大、原料越复杂,越适合用阶段评审。标准小批量项目可以简化文档,但关键评审关卡仍然不能跳过。
实验室数据很好,还需要做中试吗?
需要。实验室只证明化学体系可行,中试才证明设备、传热、流变和物料处理可行,两者不能互相替代。
阶段评审会不会拖慢项目进度?
如果只靠样品直接上量,量产阶段返工的时间通常更长。阶段评审是用前期的少量验证时间,换掉后期的大段停机损失。
每个评审关卡都必须通过吗?
是的。风险低的项目可以合并证据、缩短周期,但关闸标准不能降低。跳过评审关卡等于把未验证风险带到下一级投资里。
PU设备FAT/SAT和阶段评审是什么关系?
FAT/SAT是设备交付阶段的测试与验收,阶段评审是项目决策门。两者互补:阶段评审决定要不要进入下一阶段,FAT/SAT证明设备是否达到当前阶段的验收标准。
参考文献
[1] R. G. Cooper, “Stage-Gate systems: A new tool for managing new products,” Business Horizons, vol. 33, no. 3, pp. 44–54, 1990.
[2] ISO 9001:2015, Quality management systems — Requirements, International Organization for Standardization, Geneva, 2015.
[3] ISO 31000:2018, Risk management — Guidelines, International Organization for Standardization, Geneva, 2018.














