

冰箱箱体发泡线设计不能从选混合头开始,而要先从节拍反推。生产节拍决定了一套线需要多少模架、灌注要在多长时间内完成、熟化要占多少工位。三者不是各自独立的参数,是一条时间链上的三个约束:节拍是主链条,模架数量与熟化工位是被节拍算出来的。把顺序倒过来,设计出来的线要么节拍达不到,要么为多余工位多付投资。
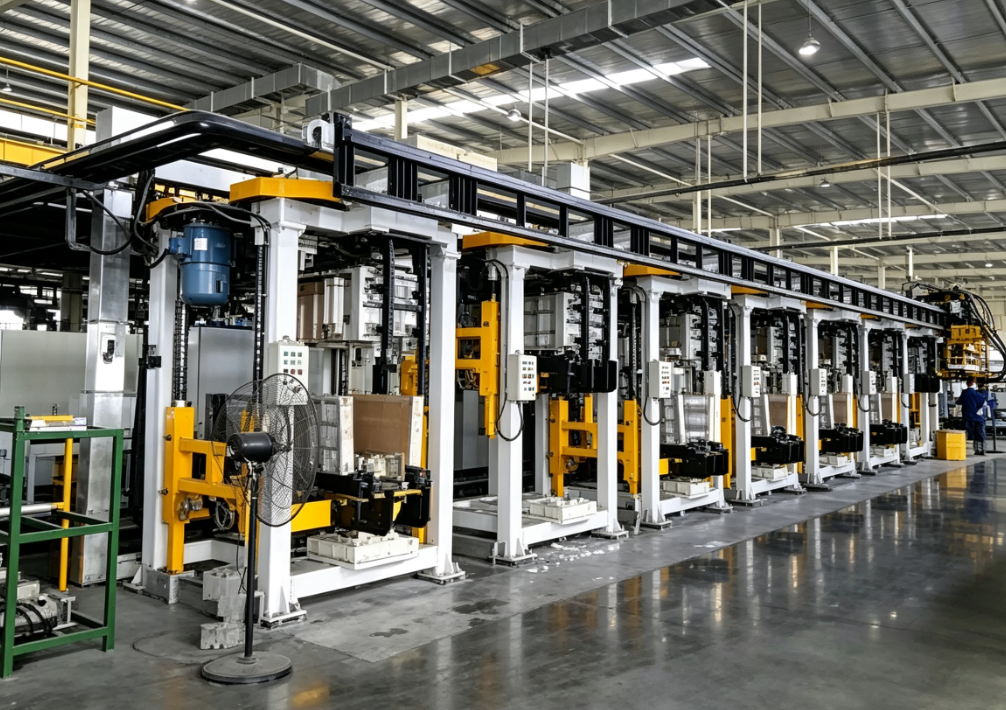
一、冰箱箱体发泡线为什么先反推节拍而不是先选设备
节拍是这条线最硬的外部条件。它由订单和工厂可用时间决定,不是由设备铭牌流量决定。比如每天有效生产20小时,目标1200台,节拍就是60秒;目标800台,节拍就是90秒。这个数一旦浮动,混合头流量、模架数量、加热功率、输送长度全都跟着变。
我们经常看到项目先把混合头按很大流量选好,后来发现灌注时间只占节拍的十分之一,其余时间都在等熟化。设备投资多花在流量上,但瓶颈在模架和熟化工位。所以先反推节拍,再拆时间和工位,是避免这种错配的唯一顺序。
二、模架数量怎么跟着节拍和熟化时间走
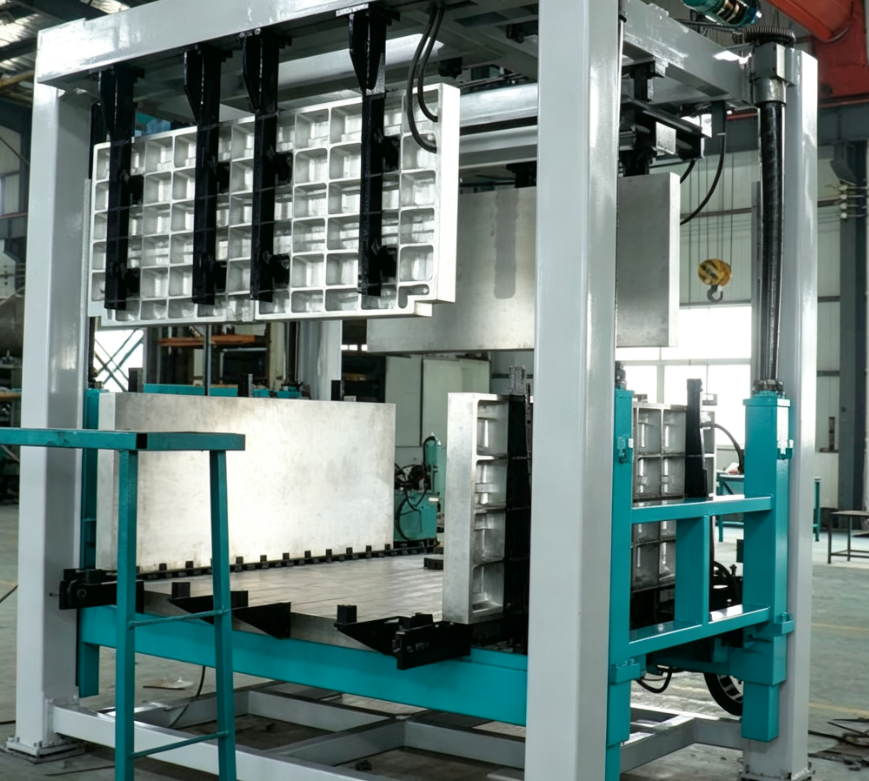
单个模架的占用时间是合模、灌注、熟化、开模、脱模、清理喷涂脱模剂的总和。模架数等于这个总时间除以节拍,再向上取整。总时间又主要被熟化吃掉,因此模架数不是越多越好,也不是照搬同类工厂。
| 节拍 | 单模架总占用 | 理论模架数 | 适用输送形式 |
| 150秒 | 300秒 | 2 | 直线穿梭 |
| 120秒 | 300秒 | 3 | 直线或地面环线 |
| 90秒 | 300秒 | 4 | 环线或转盘 |
| 60秒 | 300秒 | 5 | 环线或多工位转盘 |
上表只是用一个300秒总占用做示例。实际总占用必须用你的泡沫体系、模架温度和脱模硬度要求算。同一套箱体,高密度区增加或模架温度降低,脱模时间可能向后移,模架数就从4变到5。
三、灌注时间与轨迹怎样卡进节拍窗口
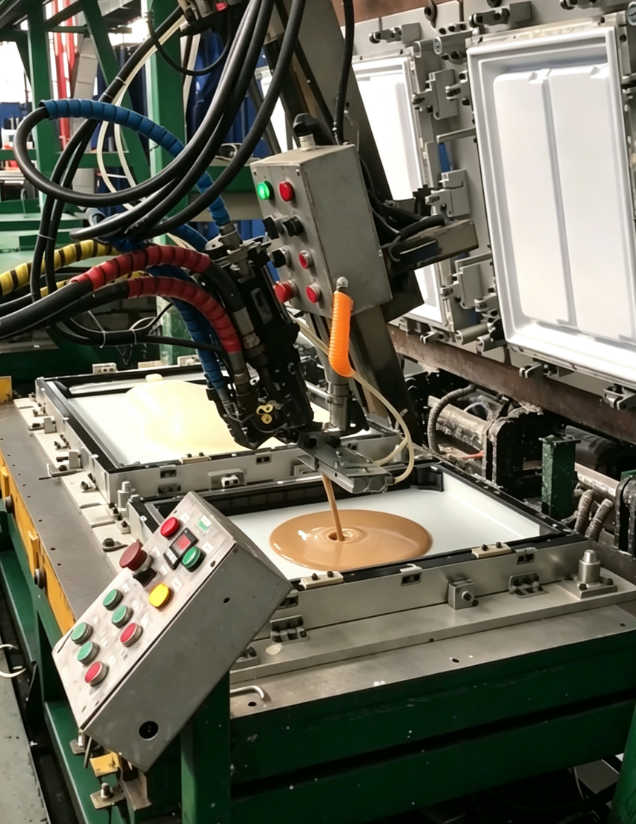
灌注时间是节拍里的一个短事件,但有硬约束。单次灌注量由腔体容积、自由发泡密度和过充填系数反推;灌注时间由灌注量和混合头流量决定。它必须明显短于起发时间,否则后进入的料在前段已经开始反应,填充末端会缺料或夹气。
如果单次9千克,混合头有效流量1.5千克每秒,灌注约6秒。60秒节拍下留有余量,35秒节拍下就不一定够,需要提高流量、双枪同时灌或重排工位。流量不是越大越好,还要看循环回料和压力平衡能不能在间歇灌注时保持稳定。
轨迹同样限制节拍。深箱体从底部多孔或移动枪分层灌注,比单点顶部灌注更稳,但轨迹越复杂,回到待机位的时间也越长。节拍紧的线,轨迹要按时间仿真,不能等现场试。
如果箱体带有较厚背板、深冷柜或高密度加强区,填充路径必须结合模架排气和原料起发时间判断。最好在方案阶段把箱体3D、目标节拍和原料体系发到info@chinahaifeng.com,先确认灌注阀组和混合头流量是否落在可靠窗口内。
四、发泡线的熟化工位到底留多少
熟化工位由脱模时间决定。脱模时间不是越快越好,它必须满足泡沫强度、表面硬度和尺寸稳定,否则开模后箱体会缩、会变形。常见的做法是把模架温度提到40到55摄氏度缩短脱模时间,但温度上限受原料和箱体内衬材料限制。
工位数等于脱模时间除以节拍。180秒脱模、60秒节拍就是3个熟化工位;如果节拍压到45秒,就是4个。熟化工位不够,线会堵在开模前;熟化工位过多,初期投资和车间面积会上升。
节拍紧的线,熟化可以在输送过程中完成,但模架要保持温度,不能为了省加热把模架停在常温区。这也是为什么有些项目产能上不去,问题不在混合头,而在熟化段被错误简化。
五、这条冰箱箱体发泡线从哪里开始核算
很多方案反复改,是因为箱体尺寸、发泡量、模架接口和节拍没有在同一条时间链上锁定。任何一项单独改,都会把混合头流量、工位数量和输送节距重新推翻。
海峰做这类产线时,先用客户的目标产能、箱体3D和配方把节拍、灌注窗口、熟化时间排成一张时间链,再确定设备边界,不会让你在设备清单未定时就先做选择题。
把目标节拍、箱体外形尺寸、发泡腔体数据和车间条件发到 info@chinahaifeng.com,或通过 WhatsApp:86 13566296633 发送。我们会先返回工位与时间链测算表,而不是先催你签合同。
六、冰箱箱体发泡线还有哪些必须确认的问题
节拍暂时定不下来怎么办
先别用设备选型反推节拍。把月交付量、工作班次和设备可动率写下来,节拍自然就会出来。设备可动率一般先按85%到90%估,混线生产还要把换模时间摊进去。节拍没定之前,不要锁定模架数量和加热功率。
模架数越多,这条线就越快吗
不是。模架数只能吸收熟化时间,不能缩短熟化本身。脱模时间到了,料没强度,再多一个模架也不能让箱体提前开。模架数超过时间链需求,只会增加投资和切换运输复杂度。
冰箱箱体发泡一定需要加热模架吗
看配方和密度。戊烷类低密度体系通常需要模架保温,否则表面结皮差、脱模后尺寸波动大。某些高密度或快速固化体系可以降低模架温度要求,但仍要把模架热惯性算进节拍。
小批量试制时最值得验证哪些条件
我们见过杯泡数据很好、上到加热模架后密度梯度却差很多的情况。所以小批量试制最值得验证灌注轨迹、最小填充时间、脱模硬度和排气,而不是只看自由发泡密度。把配方组份、目标密度和箱体截面发到info@chinahaifeng.com,确认哪些参数必须在量产模架上复测。













