

冰箱门发泡用转鼓还是直线系统,这个问题最容易被设备销售话术带偏。两类产线在纸面节拍上可以做得接近,真正把项目拉开差距的是换模时间、门体出模后的热变形,以及多品种混产时的工位利用率。我的做法是先把这三种参数固化成可比条件,再谈系统形式。否则先选转鼓,门体品种一增加就会被换型时间拖垮;先选直线,又会低估单一主力门型的高节拍需求。转鼓系统和直线系统的边界不是固定答案,而是由门体尺寸分布和年节拍目标倒推出来的。
一、冰箱门发泡为什么不能先纠结转鼓还是直线系统?
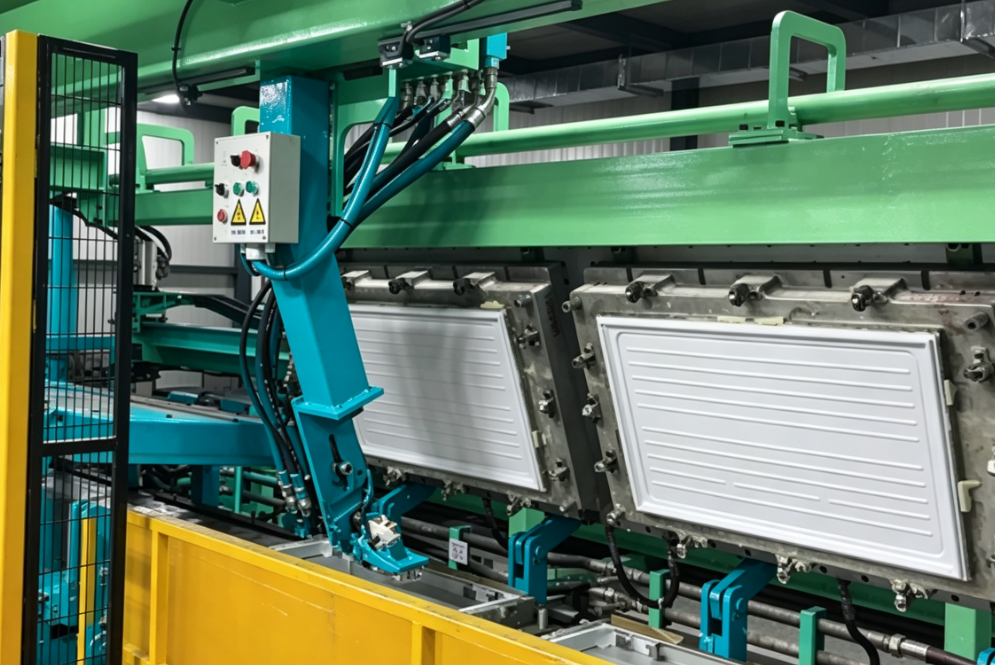
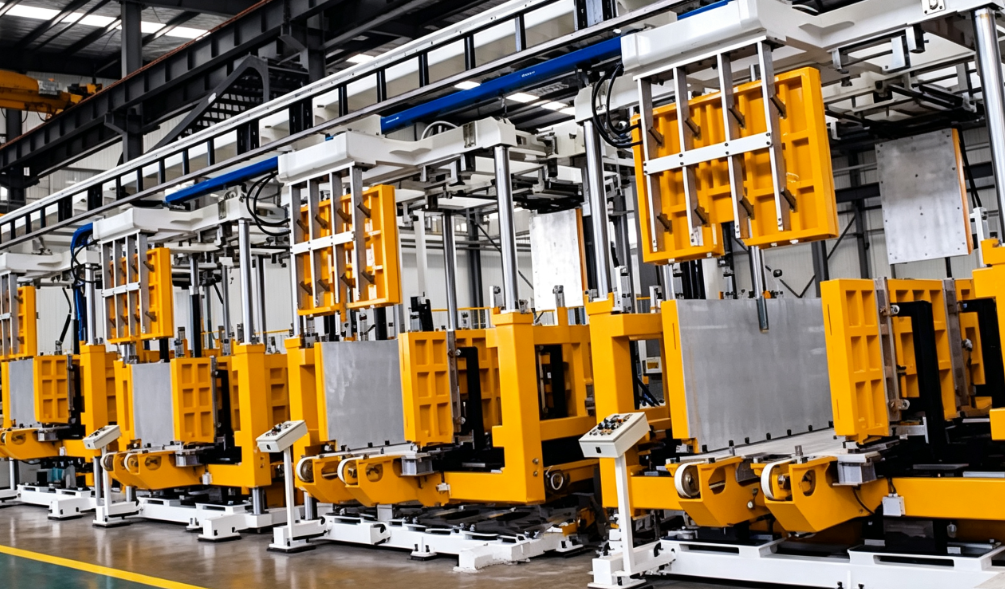
转鼓系统把多副门体发泡模架挂在回转鼓或转盘上,灌注、合模、熟化、脱模沿圆周循环。直线系统把模架排在输送链或辊道上,按工位推进。两者设备构成看起来相似,真正的差异在换型损失和节拍弹性。
| 比较项 | 转鼓系统 | 直线系统 |
| 单品种节拍上限 | 更高,灌注、合模、熟化可重叠 | 受工位推进和缓存深度限制 |
| 换模时间 | 较长,通常需要整鼓或分区停机 | 较短,可逐工位切换 |
| 门体尺寸柔性 | 受鼓径和固定模架制约 | 夹具和输送可重新组合 |
| 变形控制 | 模架刚性高,尺寸稳定时有利 | 可增加冷却、校形和多点夹紧 |
| 典型适用 | 单品种年批量大、尺寸稳定 | 多品种混产或门体跨度大 |
先放结论:如果门体品种少、单品种批量大、门体长度稳定在较窄区间,转鼓更容易做到高产;如果品种多、批量碎、门体尺寸跨度大,直线系统通常更容易控制换模损失。很多项目询价时只提供年产X万台,却不提供分品种批量分布。这个数据缺失,会让供应商无法判断工位利用率。比如同样年产目标,十来个品种均分和单一主力品种占八成,系统方向完全不同。
二、转鼓系统的高产出到底依赖哪三个前提?
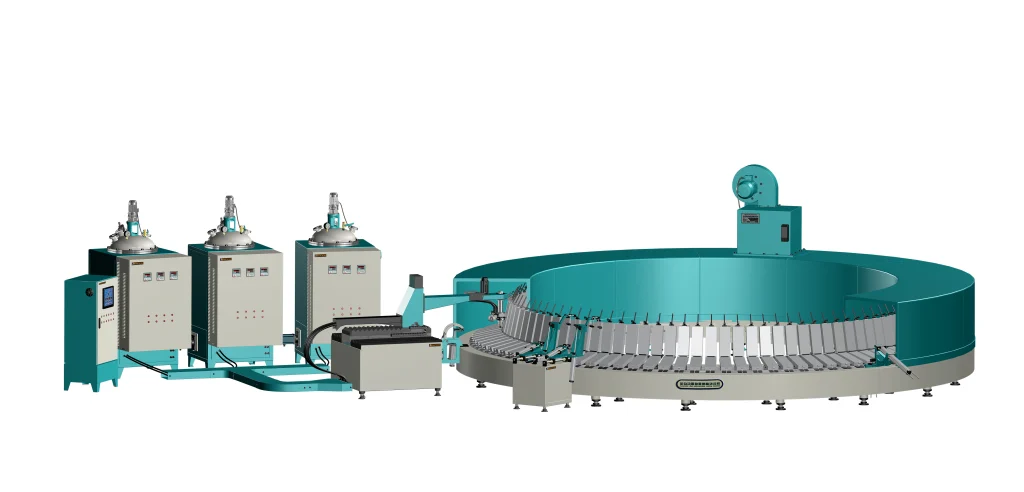
转鼓不是天然高产,它只在三个条件同时成立时才成立。第一个前提是门体尺寸稳定。转鼓上每副模架都围绕同一圆周布置,门体长度或宽度一旦大幅改变,灌注位置、开合模行程和脱模取件路径必须重新校调。第二个前提是单品种批量足够覆盖换型损失。转鼓换模通常不是换一两副模架,而是按分区停机,抽出旧模架、装入新模架、重新对位和试发泡。换型时间越长,越需要更大批量来摊薄。第三个前提是熟化时间与节拍匹配。转鼓工位固定,如果某个配方要求更长的保压或熟化时间,只能降低转速来配合,原设计节拍就守不住。
单品种批量小为什么会让转鼓失去优势?
小批量下,转鼓每次换型的固定损失会被放大。假设换型需要4小时,一批只干4小时,有效产出只剩一半;直线系统同一时间可以只切换相邻工位,其余工位继续出活。
快速换型要求下转鼓系统哪里最被动?
转鼓的夹持、灌注和脱模动作高度耦合,很多动作在同一个旋转工位上完成。要加快换型,不只要增加快速夹紧,还要重新验证灌注轨迹对每副新模的相对位置。这个验证时间通常比机构动作本身更长。
三、直线系统在换模和尺寸柔性上凭什么更好?
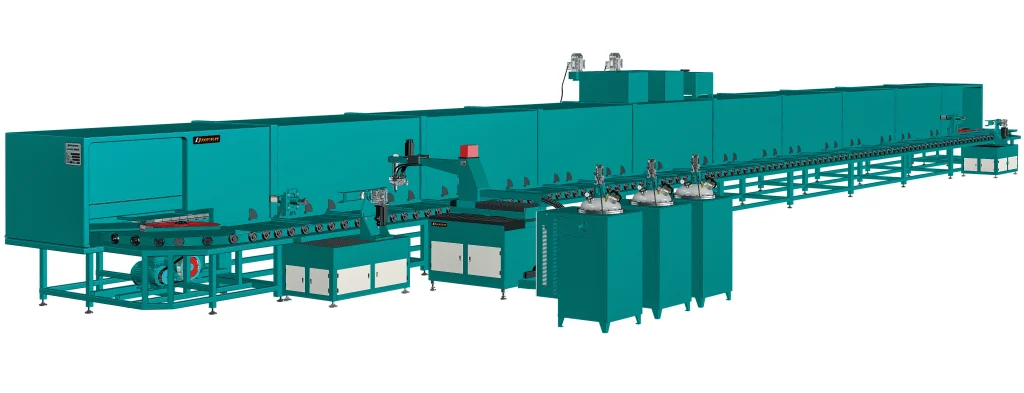
直线系统的优势来自工位解耦。灌注、合模、熟化、脱模、清理可以各自独立,某一段改型时不必让整线停下。多品种生产时,可以按门体尺寸大小排序,把相近尺寸归到同一时间段,减少机械调整。对于门体长度从600mm级跨到1200mm级都存在的工厂,直线方案通常更容易吸收这种跨度。
代价是同等产量下,直线线的占地通常更大,工位之间的输送、定位和缓存点更多。多出来的定位环节也意味着每个工位的重复定位误差会积累,需要更严格的辊道和夹具制造精度。
如果您的项目属于多品种混产,并且门体使用戊烷发泡体系,建议在选型前把门体尺寸清单和每批数量发给我们确认。定位精度和发泡压力匹配是转鼓与直线方案拉开废品率的位置,信息发到info@chinahaifeng.com。
四、门体变形和灌注轨迹为什么能左右系统选择?
冰箱门体在发泡后刚脱模时最软,聚氨酯继续放热,面板会向一侧翘曲。转鼓系统的优势是模架刚性好,门体在闭合状态下停留足够时间,变形容易被限制成一致状态。问题在于转鼓上的模架大多是固定式,如果门体出现批次性翘曲,灌注轨迹只能通过改变混合头路径来补偿,路径空间受鼓体结构限制。
直线系统可以在熟化段后增加冷却或校形工位,也可以对长门体增加中间夹紧。尤其当门体采用薄壁金属板或大尺寸塑料衬板时,灌注轨迹不能只按门体几何中心走。正确做法是把高密度区、铰链孔区和锁扣区先填满,再让低发泡倍率区域补流。这种轨迹在直线系统里调整更灵活,在转鼓上往往需要重新制作或改造模架。
五、冰箱门发泡线节拍计算需要先锁定哪些参数?
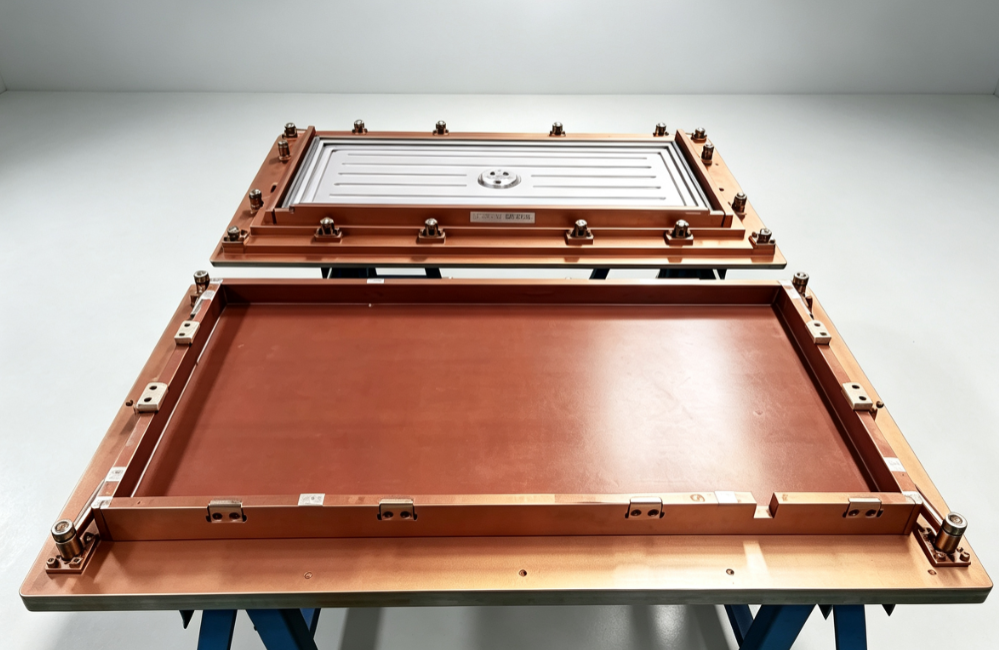
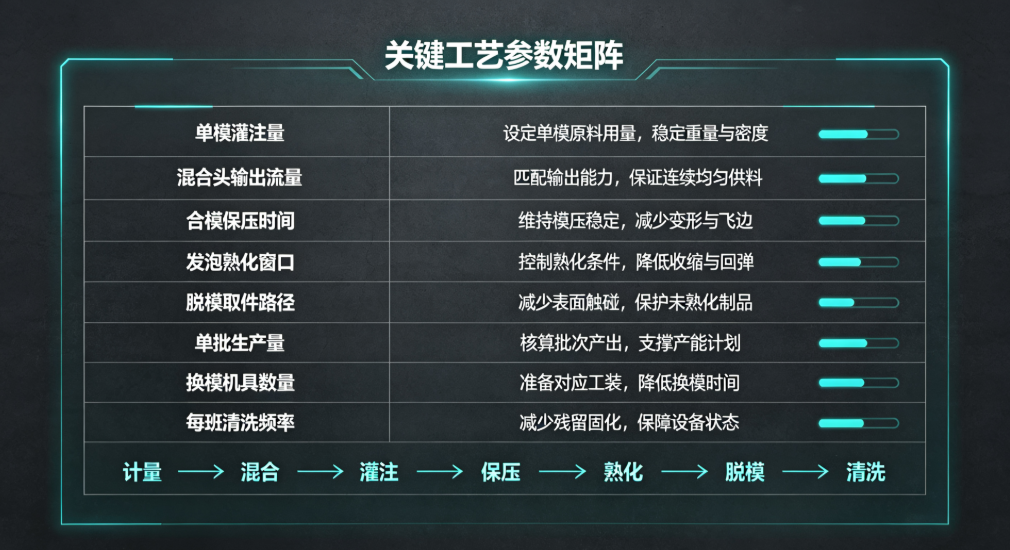
节拍不是把灌注时间、合模时间、熟化时间简单相加。要看哪个工位是瓶颈,还要把换模和清理时间摊进去。计算时至少锁定以下参数:单模灌注量、混合头输出流量、合模保压时间、发泡熟化窗口、脱模取件路径、单批生产量、换模机具数量和每班清洗频率。
单工位节拍怎么反推到系统产能?
先确认瓶颈工位。比如混合头灌注时间15秒、保压时间90秒、脱模取件20秒,节拍就由90秒决定,转鼓转速和直线缓存都要按90秒配给,其他工位再快也没有意义。系统产能不是主机流量决定,是瓶颈工位决定。
换模和熟化时间为什么会吞噬纸面节拍?
供应商报出来的一小时多少模,通常只按连续生产计算。实际班次里,换模、试首件、清混合头、处理堵料都要占时。把每批次之间的固定损失加进去,平均节拍在多品种小批量时可能下降两到三成。这个差距在单品种大批量时容易被抹平,在品种切换频繁时会被放大。
如果这些参数在内部还没有统一,不要急着比较供应商报价。发泡线一旦按错误系统方向定型,后期改鼓、改夹具、改输送的成本通常比重新招标还高。把门体尺寸清单、分品种批次表、单班有效工时、现有模具接口尺寸发到info@chinahaifeng.com,我们先把转鼓和直线两种方案按同一组参数算出节拍、占地和换型损失,再给出一条可以对比的系统边界。WhatsApp:86 13566296633。
六、冰箱门发泡系统选型前还有哪些问题要问?
转鼓系统是不是一定比直线系统产量高?
不一定。单品种大批量时转鼓节拍上限更高,多品种混产时换型损失会把高节拍吃掉。判断前先看同一批次单品种能连续跑多久。如果一批只能跑半个班,纸面节拍再高也守不住。
多品种冰箱门只有三五个品种,转鼓就不能用吗?
能用,关键看每个品种的批量够不够覆盖换型时间。三五个品种如果每个批量都能连续跑一个班以上,转鼓仍然成立。最怕的是品种不多、批量也碎,每班都要停一次,那转鼓的优势会变成累赘。
直线系统占地大,缩短熟化段能不能把线压短?
熟化段可以压缩,但不能低于配方和门体脱模后的最低定型时间。压缩过度,门体还没稳定就进入冷却或堆垛,翘曲会流到后工序。出模后冷却校形工位可以承担一部分定型,但不能完全替代模内熟化。
选型前最容易漏掉的一组数据是什么?
我遇到最多的是脱模后的冷却台长度和门体临时存放方式被漏掉。节拍算得再细,脱模后门体没有地方立放或平放,前道工序很快会堵住。还有现有模具接口尺寸和起吊方式,这两项不考虑,后续改造就会超过预算。拿不准时,把门体尺寸和批次表发到info@chinahaifeng.com,我们可以先按转鼓和直线两条路径试算一次节拍。













