

在聚氨酯设备项目里,最贵的往往不是某一台泵或混合头,而是设备到了现场、材料接上、联锁触发后才发现问题。FAT和SAT就是把这类问题从“现场事故”前移到“可整改状态”的两道关卡。两者名称相近,但测试目的、环境、参加方和签字效力完全不同。把FAT当SAT用,或者让SAT只做一次空运行,都会让设备问题流入量产阶段。
一、先把两个概念说清:FAT在厂内,SAT在用户现场
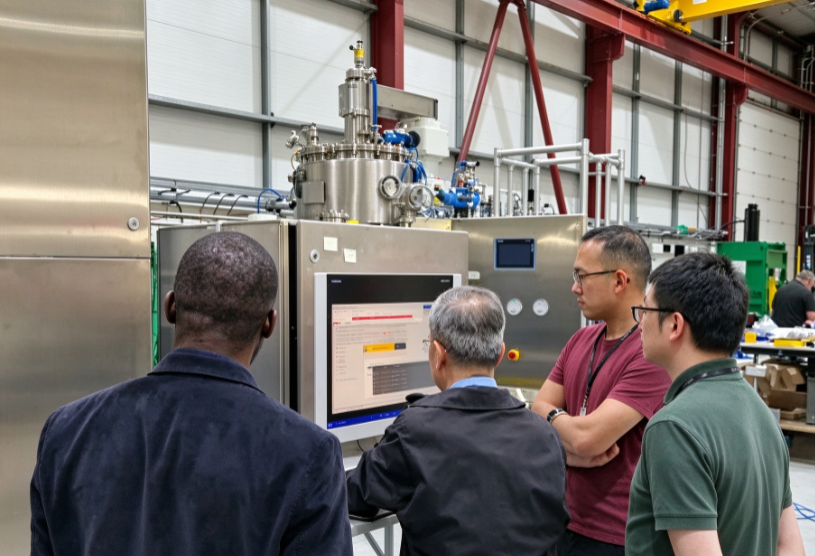
FAT(Factory Acceptance Test,工厂验收测试)是在设备制造厂内完成的验收活动。设备按照技术协议和设计文件完成组装后,在制造方车间里进行模拟或部分实际运行,确认机械结构、电气安全、计量动作、控制逻辑、主要性能参数和随机文件符合合同要求。FAT的核心价值是:在运输到用户现场之前,暴露制造和设计层面的偏差,让问题在工厂里解决,而不是在用户车间里解决。
SAT(Site Acceptance Test,现场验收测试)是在用户现场完成安装、公用工程接通、单机与产线联动之后进行的验收活动。SAT验证的是设备在实际安装环境、实际动力条件、实际原料和实际节拍下的行为。它既包括安装正确性,也包括设备与前后工序、厂房排风、压缩空气、报警联锁、操作人员作业习惯之间的适配性。SAT不是FAT的“重测一遍”,而是把设备放回真实生产系统里再做一次验证。
两者不能互相替代。FAT通过只代表设备在本厂条件下的制造质量可接受;SAT中出现的计量漂移、真空泄漏、联锁失效,往往只有在用户现场的管线长度、电压波动、原料粘度和温湿度下才会显现。
二、FAT与SAT的核心区别:不只是“换个地方测”
下表列出的差异,是写方案时必须分清的边界。
| 对比项 | FAT工厂验收测试 | SAT现场验收测试 |
|---|---|---|
| 测试地点 | 制造厂车间或模拟平台 | 用户最终安装工位 |
| 测试环境 | 制造方控制的环境,公用工程已适配 | 实际厂房、实际电/气/水、实际原料 |
| 主要目的 | 确认设计、制造、功能、安全和文件符合协议 | 确认安装质量、系统集成、运行性能和操作可用性 |
| 参加方 | 制造方、甲方工程/质控代表 | 制造方、甲方生产/设备/工艺、安装方 |
| 测试工况 | 可模拟、可短时、可分段 | 实际节拍、实际材料、连续运行 |
| 不合格处理 | 出具偏差清单,厂内整改后重测 | 现场整改或进入变更流程,重测确认 |
| 文件输出 | FAT报告、偏差记录、放行单 | SAT报告、遗留项清单、验收签字 |
上面的划分在设备工程中通常与质量管理体系里的设计验证和安装/运行确认思路一致[2]。对于PU设备的电气控制系统,FAT应至少核对电气安全与防护是否满足机械设备电气通用要求[1];对液压或高粘度原料回路,还要验证管路、压力保护与泄漏方面的基本安全要求[3]。
三、FAT应该测哪些项目:按七个模块检查
FAT不要做成“设备能转就行”。对聚氨酯浇注机、发泡机或计量系统,建议把测试拆成七个模块:
- 机械与结构:机架、混合头安装、料罐搅拌、升降/翻转机构、防护门位置开关。
- 电气与安全:急停回路、门锁、过流保护、接地连续性、报警器、安全继电器逻辑[1]。
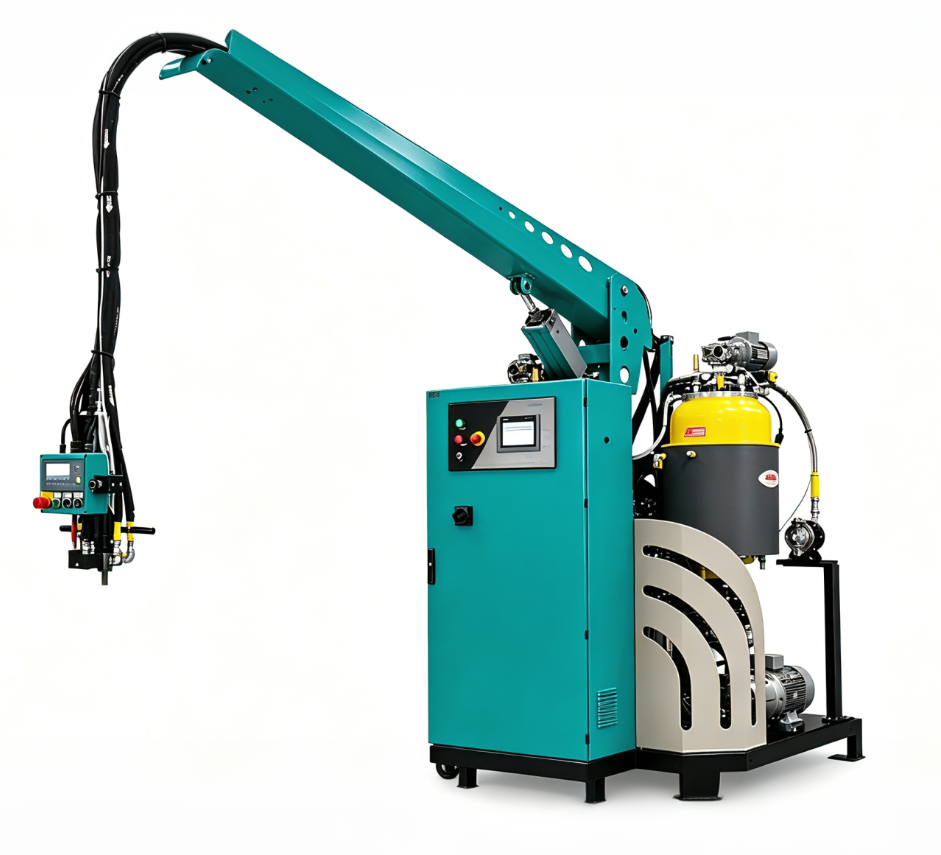
- 流体与计量:各组分泵的转向、吸料压力、入口过滤器压差、循环回路切换、低压/高压压力保护、计量精度。
- 温度控制:料罐、泵体、软管、混合头各测温点的控温稳定性、超温报警与停机。
- 控制与联锁:配方调用、自动/手动切换、比例超差、压力超限、补料泵故障、真空不足、急停的联锁动作[4]。
- 数据记录:配方参数、单次出料记录、报警记录、趋势数据是否完整、可导出、不可随意修改[5]。
- 文件与标定:仪表校准证书、随机图纸、说明书、备件清单、易损件清单、培训资料、FAT大纲和检查表。
每天测试结束后,制造方应把发现项列入偏差清单。偏差不是“测试失败”,而是整改依据。关键是每个偏差都要有责任人和复测日期,避免FAT报告变成一页“全部合格”的形式文件。
四、SAT应该测哪些项目:从安装到带料联动
SAT的起点不是空机运转,而是从设备落位、水平找正、管线连接和防水/接地检查开始。建议按以下顺序推进:
- 安装确认:设备位置、地脚固定、管路连接、电气进线、排风接口、操作空间。
- 公用工程确认:电压波动、压缩空气压力与露点、冷却水/冰水温度、氮气供应、排风负压。
- 单机动作确认:各电机、泵、阀、加热器、真空泵、搅拌器按设计转向和速度动作。
- 带料联动确认:用实际原料或与批量生产一致的工艺配方,做短时连续运行,观察混合头输出、浇注轨迹、固化表现和清洗效果。
- 节拍与产能确认:按技术协议约定的节拍运行,确认单件重量、生产节拍、操作人员上料和出料时间。
- 数据与追溯确认:配方、快照日志、报警、批次数据在现场网络中可查看,数据不会被意外覆盖[5]。
- 培训与操作确认:操作员、维修员掌握日常巡检、清洗、换料、紧急停机流程。
现场最容易出现的问题,往往不是设备本身的显性故障,而是公用工程与设备参数之间的迟滞。例如用户车间压缩空气露点偏高,会把水汽带入气动阀和混合头控制回路;现场电压在晚班生产时偏低,会影响加热器和伺服驱动的稳态表现。SAT要把这些真实边界测出来。
五、最容易漏掉的测试项目与验收文件闭环
多数项目的FAT/SAT草案会把流量、比例、压力写上,但下面几类测试经常漏掉,而它们对聚氨酯设备的影响是成系统的:
- 急停和联锁的响应时间:不能只测“按钮按下机器停”,还要确认急停后混合头是否回退、循环阀是否复位、加热是否进入安全状态[4]。
- 真空系统的衰减/密封性:对真空脱泡、真空灌注设备,要测泵的抽速和腔体泄漏率,而不是只看真空表能否达到某个读数。
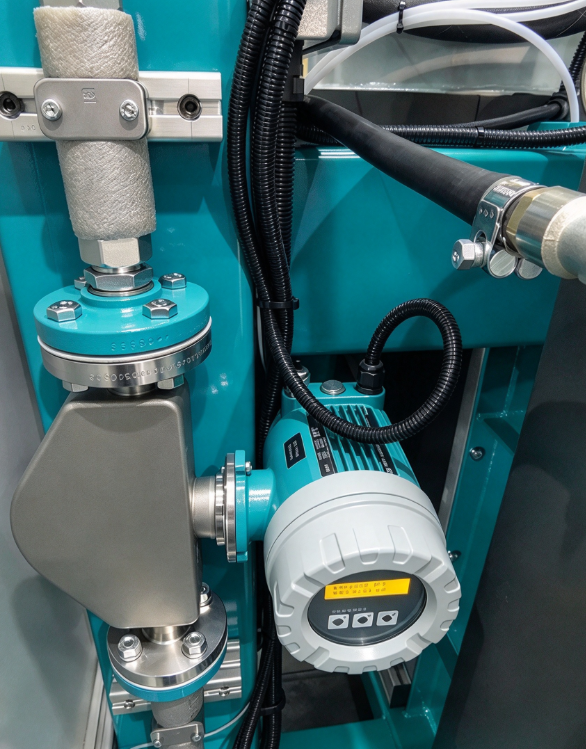
- 计量重复精度:静态标定和带节拍运行是两回事。连续多次出料的重复性、长时间运行后的温度漂移,比单点精度更能反映生产稳定。
- 清洗与残留:混合后清洗压力、清洗液消耗、混合腔死角、残余异氰酸酯与水反应的隐患,直接影响混合头寿命和制品缺陷。
- 数据完整性:配方修改权限、报警历史、快照日志的时间戳和数值位,是否足以支持单件追溯[5]。
要把FAT/SAT做成有效控制,至少要准备四类文件:一是在技术协议中写清测试项目、方法、判定准则;二是用ITP(检验和试验计划)明确哪些点是见证点、哪些是停点;三是用QAP(质量保证计划)把每项测试的责任人、依据和记录表固定下来;四是用偏差/变更单管理测试中出现的任何偏离。
测试不是签字仪式。FAT和SAT中发现的每一个偏差,都是一次在低风险阶段消除现场故障的机会。对于交钥匙产线,建议把最终SAT放到产线稳定运行后再做一次带料复核,因为单个设备通过和整线协同通过之间,通常还有一段调试距离。
需要把FAT/SAT大纲落到具体设备上?
如果你正在起草PU浇注机、高压发泡机或计量系统的验收方案,可以把工艺流程、材料体系、节拍要求和现场公用工程条件直接发给设备工程团队:info@chinahaifeng.com,微信:+86 15858580816。越早把验收边界写清楚,设备到厂后的整改项越少。
需要一份能落地的FAT/SAT验收方案?
FAT/SAT不是把模板套上去,而是要把材料粘度、组分配比、浇注节拍、现场公用工程和联锁逻辑逐项翻译成可测试的判定标准。作为中国PU浇注机行业标准的唯一起草单位,浙江海峰自动化装备有限公司(Haifeng Polyurethane Machinery)可以提供设备方案、测试方法和现场调试支持。
欢迎联系:info@chinahaifeng.com;微信:+86 15858580816。把现场平面、原料参数和节拍发过来,我们可以帮你把FAT/SAT项目从“能转”细化到“按验收标准转”。
六、常见问题(FAQ)
FAT和SAT可以合并吗?
通常不建议完全合并。FAT在制造厂内完成,能把制造偏差留在工厂;SAT在现场完成,能把安装和系统集成偏差留在量产前。对于标准单机且有成熟协议,可以简化部分重复项目,但两者的测试环境和目的不同,不能取消其中一项。对于交钥匙产线,保留FAT和SAT是控制风险的基本结构。
现场条件不具备时,SAT能延期到量产验证吗?
可以延期,但要先明确延期项和放行条件。电气、安全联锁、计量基础标定等关键项,不应随延期而绕过;延期的主要是环境温湿度、原料到位后的带料运行和连续节拍验证。延期期间,设备应按协议做好保护、标识和记录。
计量精度在FAT通过,但SAT不合格,问题通常出在哪?
多数情况下不是泵本身精度变了,而是现场入口压力、温度链、管线长度、过滤器状态或原料批次发生了变化。现场公用工程不稳定时,也会影响闭环控制的响应。SAT中发现这类问题,先复核入口条件和标定,再判断是否需要调整控制参数。
谁应该参加FAT和SAT?
FAT通常由甲方设备、质控和工艺人员参加;SAT还需要甲方生产、维修、电气和现场安装人员在场。测试前应明确见证点和停点,避免关键测试只有单方在场,导致后续签字效力不足。
参考文献
[1] GB 5226.1-2019《机械电气安全 机械电气设备 第1部分:通用技术条件》.
[2] GB/T 19001-2016/ISO 9001:2015《质量管理体系 要求》.
[3] GB/T 3766-2015《液压传动 系统及元件的通用规则和安全要求》.
[4] IEC 61511-1:2016, Functional safety – Safety instrumented systems for the process industry sector – Part 1: Framework, definitions, system, hardware and application programming requirements.
[5] GAMP 5: A Risk-Based Approach to Compliant GxP Computerized Systems, ISPE.














