

引言:车间里潜藏的生产危机
在全球高分子制造行业激烈的竞争环境下,我们见过太多工厂栽在同一个问题上。小批量注塑件直接报废,乃至痛失跨国企业大客户,问题根源往往不是配方缺陷,也不是设备突发故障,而是一个看不见、常被忽视的因素:物料烘干不到位。
试想我们一同站在你的生产车间,挤出机、注塑机轰鸣作响。接下来探讨的并非纸上谈兵的理论,而是数十年一线现场故障排查沉淀下来的实战经验。很多人觉得TPU(热塑性聚氨酯)烘干是入门级基础常识,但梳理日常生产的各类不良缺陷就会发现,工厂里大量造成巨额损失的“不明原因”次品,实际上都是工艺疏漏造成的人为问题。
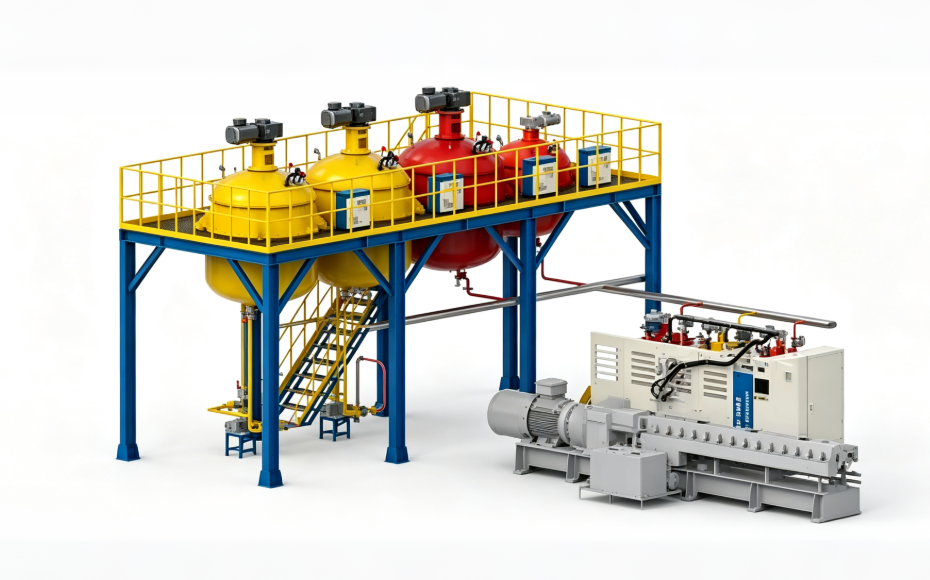
烘干不足带来的故障现象在所有TPU生产工厂都十分典型:注塑生产时出现严重物料喷溅、机嘴流涎;挤出工艺中料条无故断裂、熔体流动不稳定;产品冷却后出现黄变、异常脆化、拉伸强度完全丧失,部分成品投入使用数周后甚至直接碎裂。这些都不是意外,而是工艺管控失效,下面我们将逐层拆解背后根源,了解水分为何是TPU生产失效的首要诱因,深度剖析水解化学反应机理、车间常见烘干误区,以及海峰聚氨酯设备精度达0.2%的交钥匙成套解决方案,实现全流程品质管控。
分子层面原理:TPU为何堪称“吸水磁石”
剖析操作失误之前,先要理解物料本身的化学特性:为什么TPU对水分控制要求如此严苛?
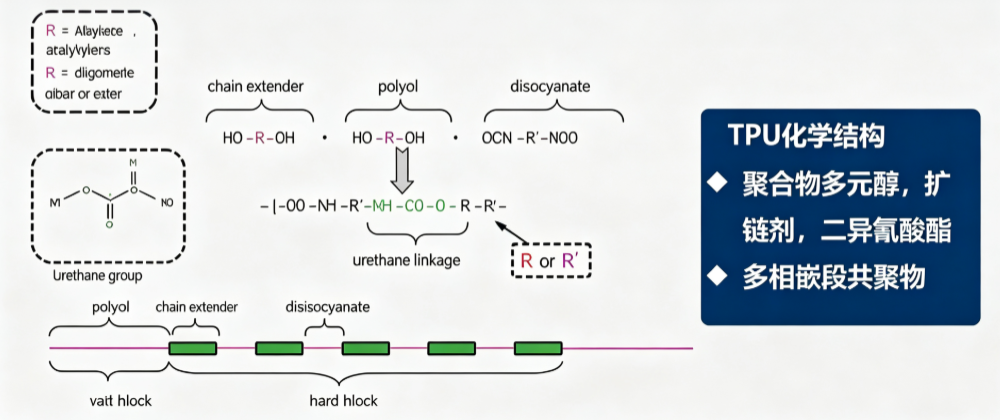
热塑性聚氨酯是由硬段与软段交替构成的嵌段共聚物,分子链上存在大量强极性基团,也就是氨基甲酸酯键(氨酯基团),根据牌号不同还含有酯基或者醚基。这类极性基团对水分子具备极强的化学亲和性,依靠氢键作用,TPU颗粒就如同微观级的高效磁石,持续吸附环境中的水汽。
原本烘干合格的TPU粒子,暴露在空气中短短几十分钟,含水率就可以从0.02%飙升至0.1%以上;高湿环境下放置24小时,含水率甚至会达到0.2%-0.5%。
携带水分的TPU进入TPU浇注机或挤出机的高温料筒后,水分并不会简单受热蒸发。加工温度超过190℃时,残留水分就像一把化学利刃,触发水解反应,直接切断高分子长链。
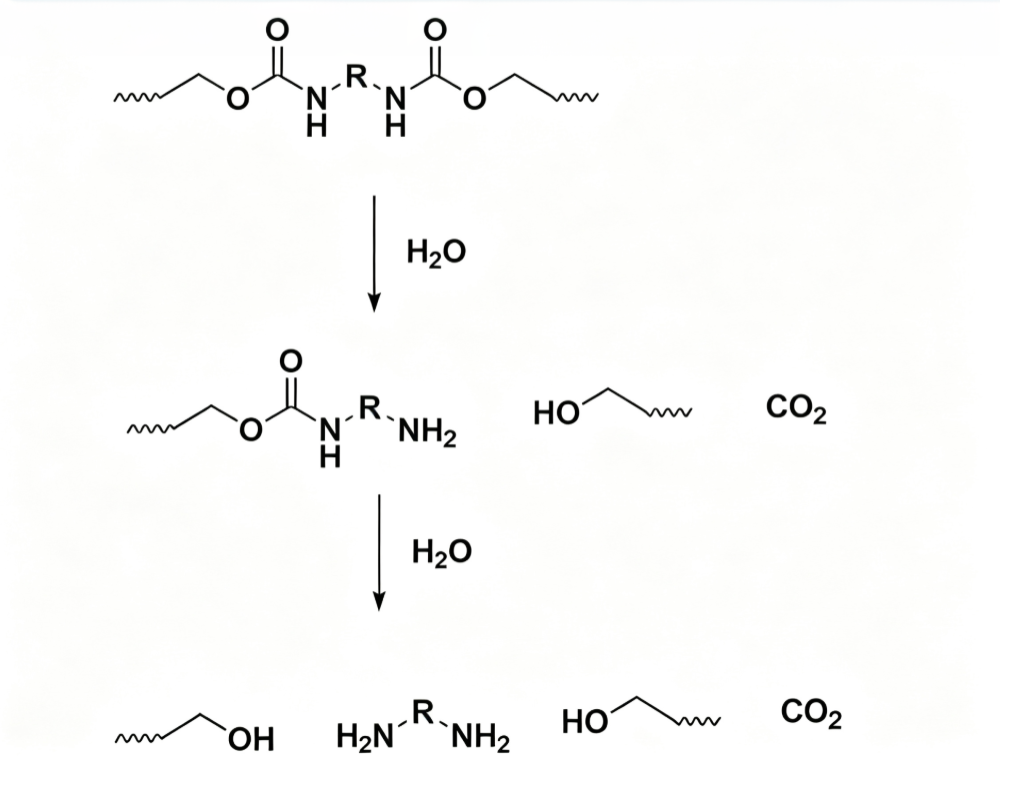
聚酯型TPU受该问题影响最为严重:水解会断裂酯键,造成分子量断崖式下跌,物料力学性能彻底崩坏,制品变脆、结构易损毁。聚醚型TPU耐水解性能略好,但绝非不受影响。简单来说:和聚丙烯(PP)、聚乙烯(PE)不同,TPU本身具备强吸湿属性,无法自行脱水,只要控湿流程出现疏忽,就一定会引发生产故障。
深度解析:困扰工厂的五大烘干致命误区
误区一:热风料斗的认知误区
最普遍、破坏性最强的错误,就是直接使用普通热风料斗或者对流烘箱。不少工厂为压缩前期投入,认为只要加热就等于完成烘干。
这是典型的热力学认知错误。使用普通热风烘箱,就好比拿家用电磁炉烹制大型工业宴席,功率不足,烘干效果半生不熟。热风烘干机只是将车间环境空气吹过加热元件;如果工厂地处多雨高湿地区,或是湿度偏高的冬季,相当于把湿热空气吹到吸湿性粒子表面。
环境空气本身已经含有大量水汽,没有能力带走TPU内部水分。无论延长多久烘干时间,物料含水率只会卡在0.1%-0.3%区间。
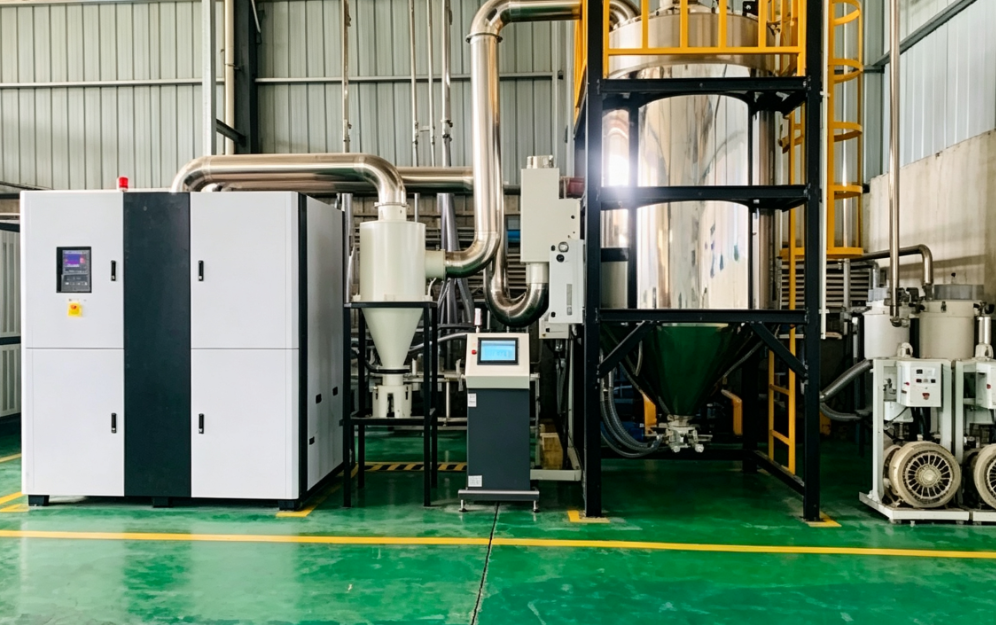
高性能TPU工业标准严格要求含水率小于0.02%,想要达标,TPU生产工厂必须配置专用分子筛除湿干燥机。设备采用填充分子筛的蜂窝转轮,先对空气做除湿处理,露点可以低至-40℃,空气极度干燥。我们曾服务一家工厂,使用普通热风烘干设备两年,报废率高达15%;更换为专业除湿系统后48小时,水分引发的不良缺陷直接清零。
误区二:压缩烘干时间,陷入“壳干芯湿”假象
为追求更高产能,一线操作工常会简化烘干流程。典型操作:调低烘干温度至70-80℃防止粒子结团,同时把烘干时长压缩到仅2-3小时,抱有“摸起来烫手就代表已经烘干”的错误想法。
这违背了分子扩散物理规律:水分藏在TPU颗粒芯部。低温条件下水分子动能大幅降低,向表面迁移速度极慢。短时间低温烘干只会造成“外壳干燥,芯部含水”的壳芯假象。
粒子在设备螺杆内剪切熔融时,内部潜藏的水分瞬间汽化,熔体内部大量气泡爆发。
另外还有混料烘干的错误操作:为省时间,把不同邵氏硬度的物料放在同一个烘干料斗。75A以下软质TPU软化点低,高温下极易粘连结块堵料;95A以上硬质TPU,则需要更高温度才能把芯部水分排出去。不按硬度分级设置烘干参数,最终结果就是一部分物料热降解,另一部分烘干不达标。前期省下的时间,会被后续返工、报废件带来的高额成本全部吞噬。
误区三:暴露窗口期,烘干成果前功尽弃
最让人惋惜的情况:整套烘干流程完全达标,却因为物料转运管理不当全部白费。正如前面所说,TPU就像微观海绵极易吸水。
经过充分除湿烘干的物料从干燥机排出,接触车间空气的那一刻,吸水计时就已经开始。仅仅5-10分钟,含水率就会回升至0.05%以上的失效阈值;放置30分钟,物料就彻底报废。
车间实际场景比比皆是:烘干完成,操作工临时外出;调试TPU浇注机遇到故障,烘干好的物料敞开放置在料箱内。最终结果就是已经烘干的物料再次回潮,烘干投入的能耗与时间全部付诸东流。
误区四:忽视助剂风险(色母粒带来的水分污染)
很多技术人员会仔细烘干TPU基材,却完全忽略各类助剂。普遍存在一个误区:只要基材烘干合格,整批物料就不会出问题。
色母粒(尤其炭黑色母)、阻燃剂、抗UV稳定剂等功能助剂本身吸湿性同样很强。把5%添加比例的潮湿色母混入烘干合格的TPU中,助剂携带的水分会扩散进熔融体系,造成局部水解、色粉分散不均,制品力学性能大幅下降。我们接触过一家客户,未对无卤阻燃色母预烘干,整批工业管材压力测试全部不合格,大批量成品直接报废,损失数万美元。
问题本质:错误的工艺思维观念
烘干的物理化学原理虽然复杂,但车间频发不良的深层根源在于认知。很多工厂把烘干视作次要辅助工序,觉得可以敷衍了事,没有将它和注塑压力、料筒温度一样,当成关键工艺参数严格管控。
这种思维长期存在有三点原因:
- 不可见性:金属加工缺陷肉眼立刻可见,但高分子材料内部的水分看不见摸不着。不良往往到成品阶段才显现,现场人员很容易把问题归罪于设备故障、原料品质差。
- 投入意愿不足:一套大产能闭环除湿烘干系统,根据规模不同投入在15000-75000美元。工厂管理者看到资本支出,就选择廉价热风方案,误以为节约成本。但物料报废、能耗浪费、客户流失带来的长期损失,是设备采购成本的十倍以上。
- 经验缺失:年轻工程师、新建工厂还没有经历过水分问题导致大规模产品召回的惨痛教训,尚未意识到高分子加工行业,细节决定成败。
轻视烘干工艺,相当于拿TPU制品结构性能赌运气。低湿度环境或许能侥幸生产几批,但故障终究会爆发。
终极解决方案:自动化集成与海峰精密方案
如何彻底消除各类人为变量,守住企业利润?依靠集成化工程设计,减少人为失误。
海峰聚氨酯设备不把烘干当成一道孤立工序,而是将其视作精密生产的前置必备条件。作为TPU工业成套交钥匙项目的头部服务商,我们打造完整闭环生产体系。
在为TPU生产工厂做整体设计时,我们将高端除湿干燥机与密闭真空上料系统集成一体。物料从干燥机到TPU浇注机料斗全程在干燥密闭回路输送,从结构上消除上文提到的“十分钟暴露回潮窗口”。
除此之外,海峰自研配比技术进一步释放烘干工艺的价值。海峰聚氨酯设备拥有行业公认的±0.2%高精度配比控制,万华化学、华峰等行业龙头都在使用这套系统,实现完美化学交联,保障每一批次产品性能高度统一。
但必须客观说明:即便我们这套精度0.2%的计量泵,也无法挽救潮湿物料。水分会改变熔体密度、造成提前发泡,破坏熔体黏度。精密设备的前提,是物料预处理必须合格。
结语:掌控你的整套生产工艺
TPU本身材料属性,决定烘干流程必须得到足够重视。投入资源做好水分管控,能够规避后续一连串生产乱象;压缩烘干相关投入,眼前省下一点成本,后期必将酿成重大生产事故。
如果你的车间长期面临品质波动、报废率高、不明原因物料劣化,先不要急于调整配方,优先检查料斗烘干系统。
海峰聚氨酯设备致力于助力全球制造企业提升工艺标准。从高精度浇注设备,到全套带湿度管控的自动化交钥匙工厂设计,我们为客户打造可靠的生产保障。你的工厂对烘干工艺的重视程度有多高?欢迎联系我们技术团队,帮你打造一套万无一失的生产线。













