
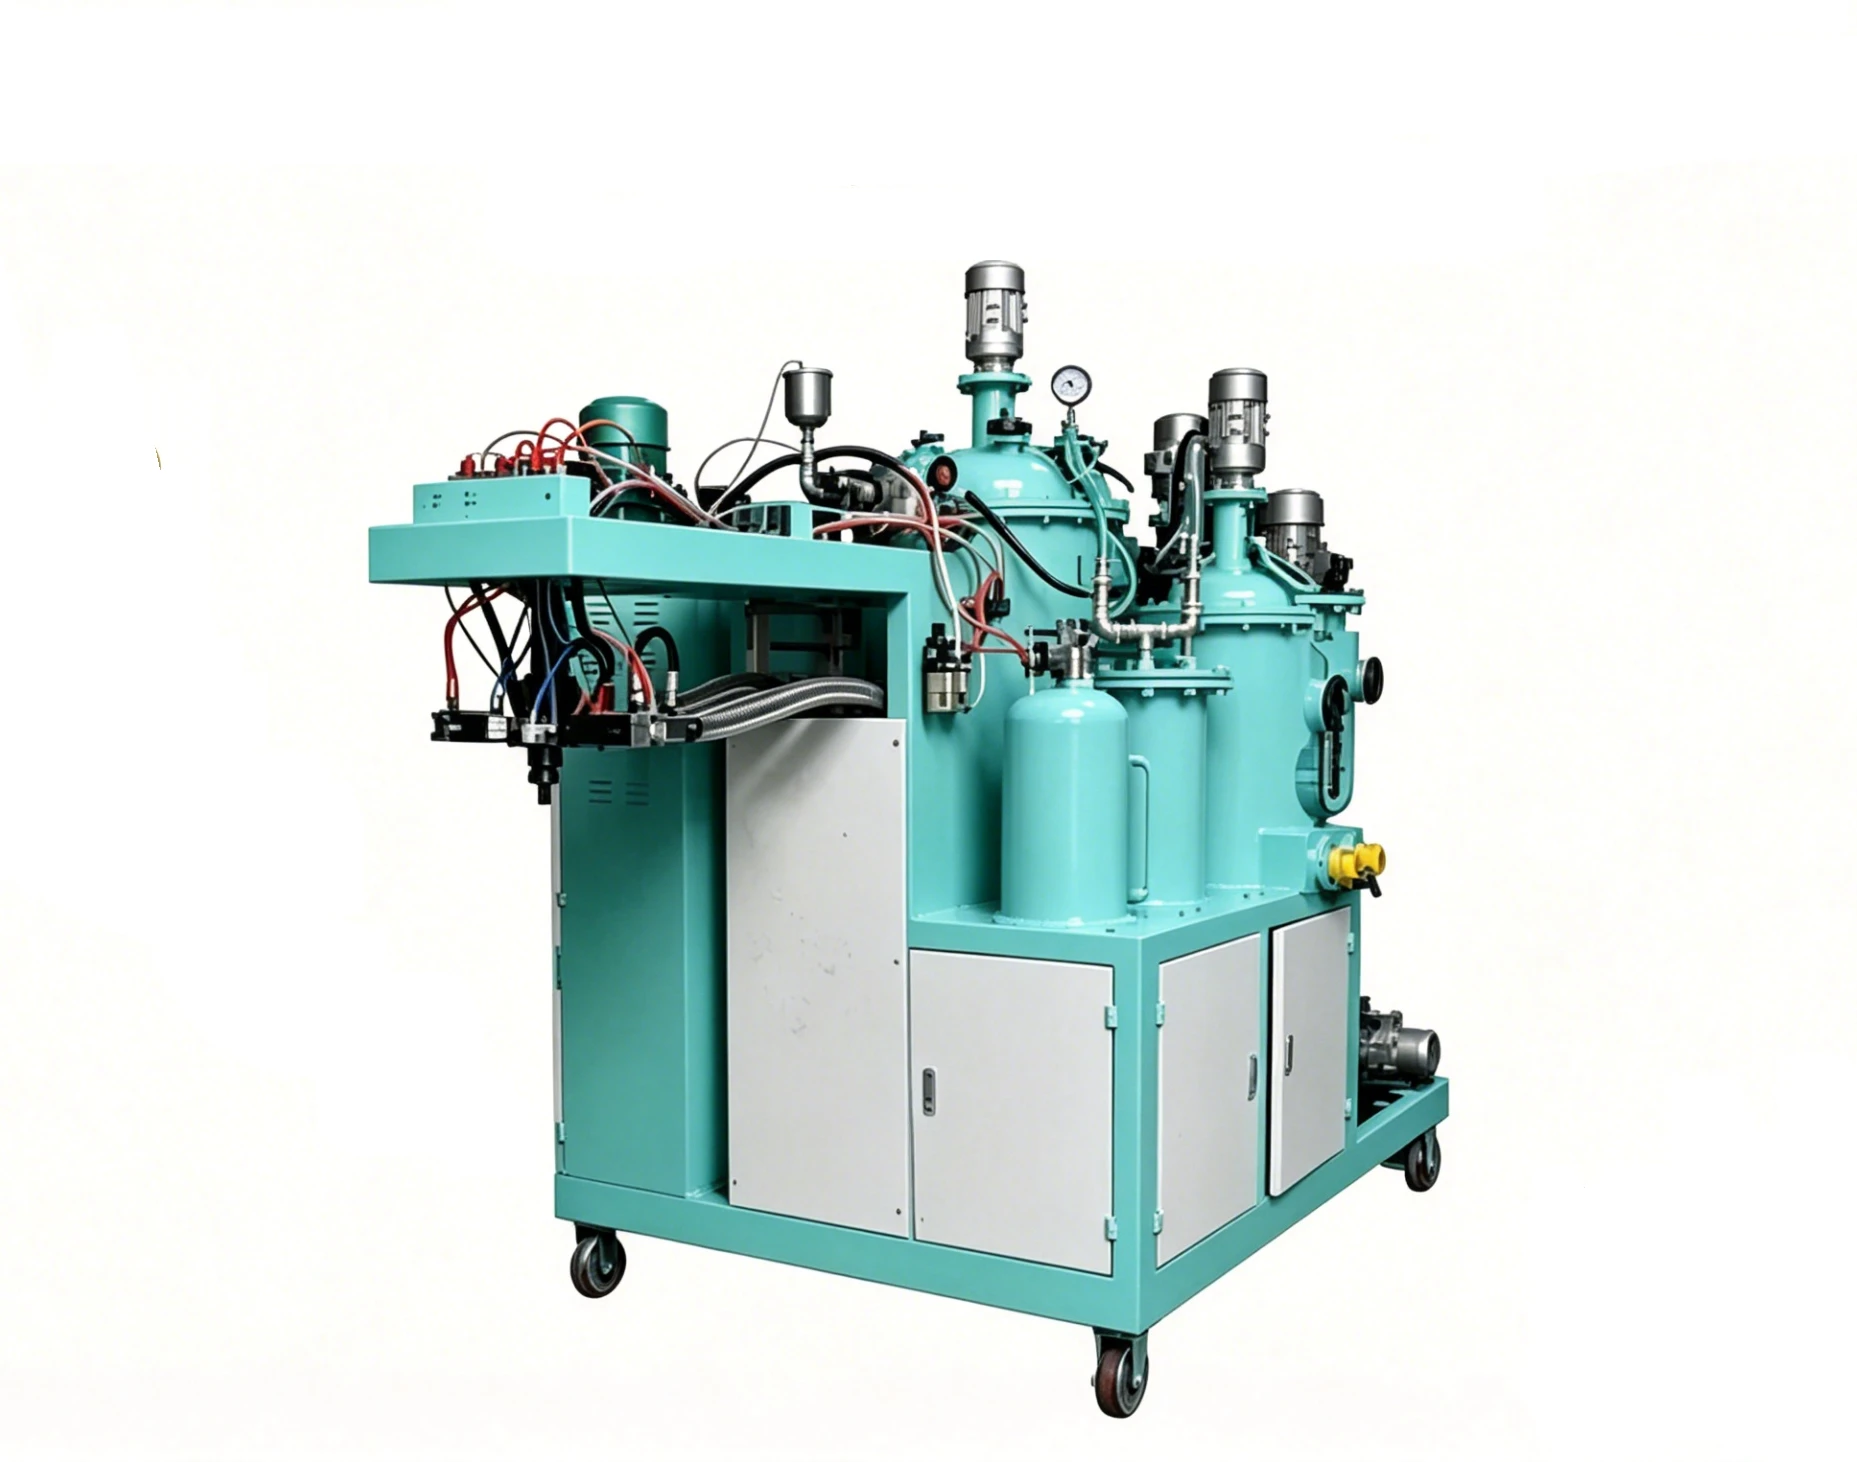
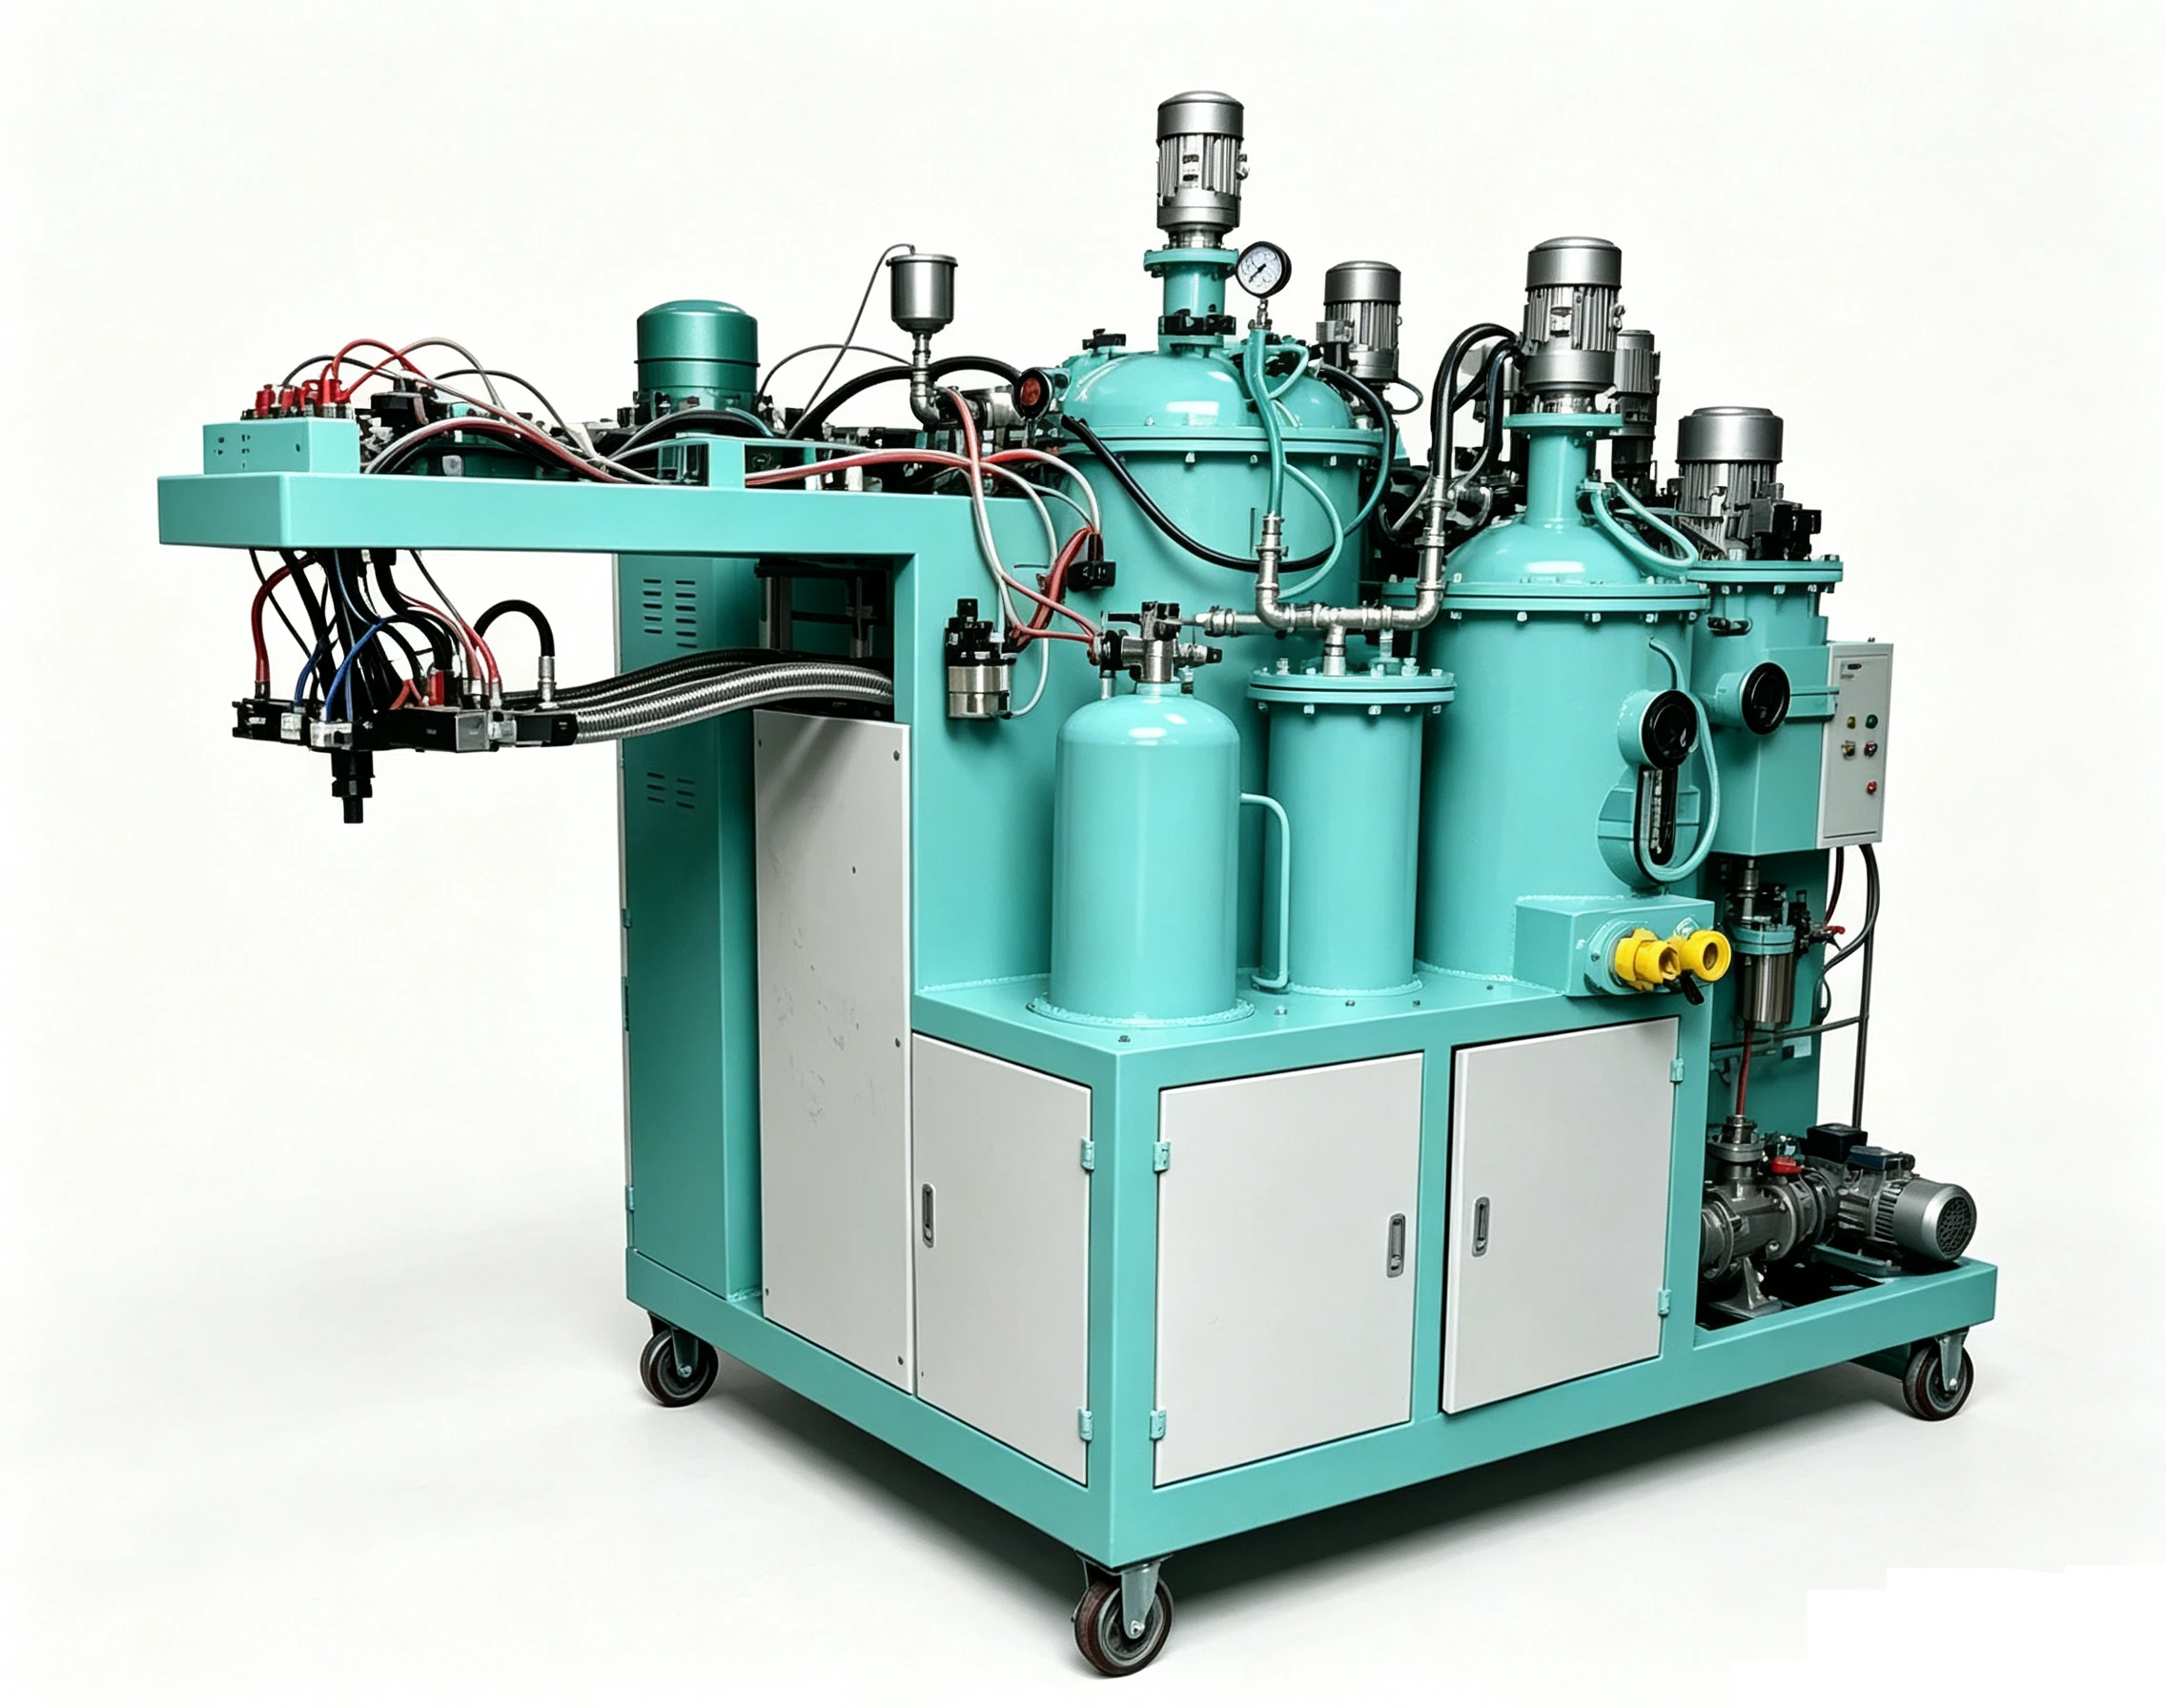
汽车聚氨酯缓冲块|微孔与实心弹性体浇注设备
用于汽车悬架限位块、缓冲块等实心或微孔聚氨酯部件生产。用于汽车悬架限位块、缓冲块等实心或微孔聚氨酯部件生产。
≤0.3% 比率精度
≤±0.3% 目标值;仅适用于技术协议约定的物料、温度、背压和流量段;适用材料与吐出窗口以技术确认单为准。
PLC + HMI
PLC + HMI;配比、温度、瞬时/累计用量、批次、报警与数据接口可项目化配置
应用温度范围
A/B 料温及模温按原料 TDS 和试模结果确定;微孔体系需重点控制含水量、催化平衡与环境条件
2A2B 模块化配置
2A2B 或项目化多组分低压计量系统;催化剂、色浆等采用独立小料回路。
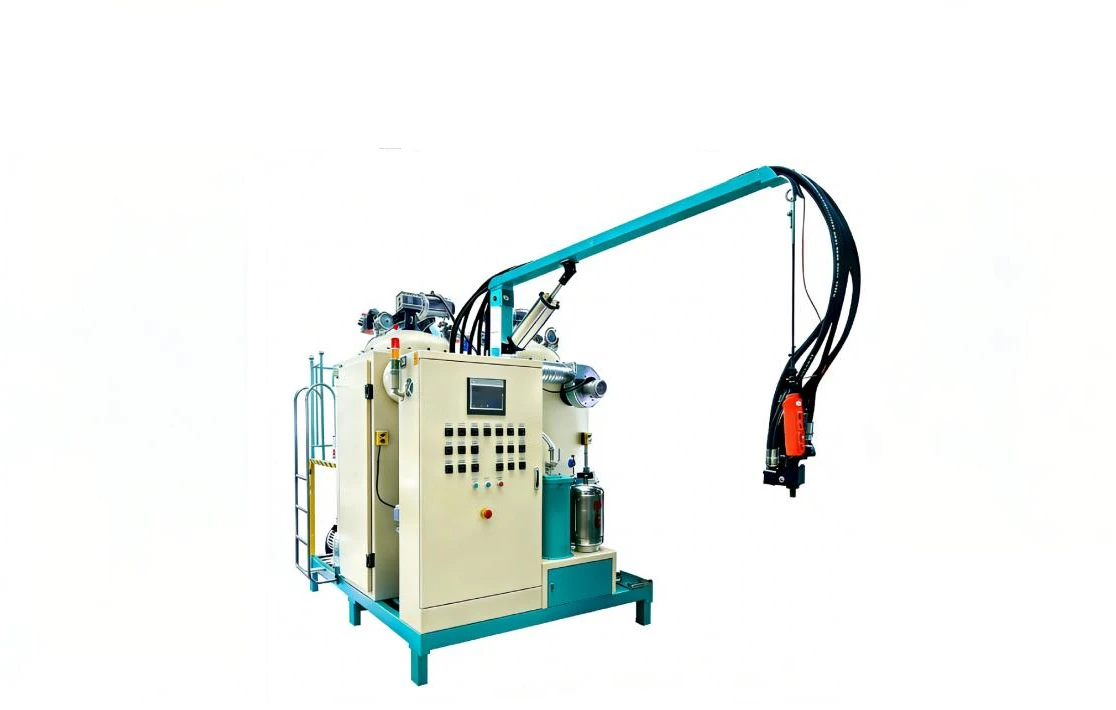
聚氨酯低压浇注机(汽车缓冲块)
用于汽车悬架限位块、缓冲块等实心或微孔聚氨酯部件生产。
汽车缓冲块产品的生产流程
确认部件与材料体系
确认图纸、单件注料量、目标性能、材料牌号及工艺边界。当前资料对应:汽车缓冲块用实心或微孔聚氨酯体系;两类工艺需按原料和部件要求分别确认
完成原料与设备预处理
按原料 TDS/SDS 完成料温设定、含水与洁净管理,并检查料罐、管路、过滤和安全防护。
校准流量与配比
在目标物料、温度、背压和流量段执行 A/B 吐出校准,确认泵组处于稳定量程。
混合浇注、固化与检验
调用已验证配方,监控温度、转速、流量、压力和报警,按浇注路径完成注料;随后依材料工艺脱模/后熟化,检验尺寸、外观及关键性能并保存批次记录。
获取适用于汽车缓冲块产品的设备选型与报价方案
Get a Quote技术规格
以下数值代表产品族或可选配置范围;最终泵组、精度、功率、材料兼容性和验收方法以技术协议为准。
| Technical Parameter | HF-LPUE-2A2B-Auto-Buffer |
|---|---|
| 总吐出量 | 0.5~10 kg/min |
| 单件注料量 | 50~500 g / 模;按零件图纸和模具数量核算 |
| 配比设定 | 按原料供应商规定的 A/B 质量比或异氰酸酯指数设定,并以吐出校准确认 |
| 料罐容量 | 单罐 200L / 250L(可选);按日耗量、脱泡时间及换料频率选型 |
| 混合转速 | 1500~3500 r/min,变频可调;按黏度、反应活性和混合试验设定 |
| 计量/配比精度 | ≤±0.3% 目标值;仅适用于技术协议约定的物料、温度、背压和流量段 |
| 泵组选型说明 | 需覆盖稳定最小流量与峰值流量;A/B 泵量程、比值和背压须联合校核 |
| 组分回路 | 2A2B 或项目化多组分低压计量系统;催化剂、色浆等采用独立小料回路 |
| 温度控制 | A/B 料温及模温按原料 TDS 和试模结果确定;微孔体系需重点控制含水量、催化平衡与环境条件 |
| 模具温控 | 外接模温机;设定值按原料 TDS、制品厚度和试模结果确定 |
| 工作压力 | 低压输送与动态混合;压力按物料黏度、目标流量、管路长度和安全阀设定核算 |
| 成型节拍 | 由原料反应活性、注料量、模温、脱模和后熟化要求决定;以试模结果为准 |
| 清洗系统 | 循环清洗 + 气体吹扫;清洗剂、程序、废液收集与排放按原料 SDS 及当地要求确认 |
| 装机功率 | 5.5~12 kW;以最终加热、真空、泵组和辅机电气清单为准 |
| 控制系统 | PLC + 触摸屏;配方、温度、流量/转速、报警及校准记录按配置提供 |
| 适用材料体系 | 汽车缓冲块用实心或微孔聚氨酯体系;两类工艺需按原料和部件要求分别确认 |
| 质保 | 标准 12 个月;起算点、范围、易损件和服务边界以合同为准 |
| 合规与文件 | CE 合规及随机文件按销售区域、最终配置和合同提供 |
面向汽车缓冲块生产的关键设备能力
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势。
闭环温度管理
低压动态混合可在合适转速下减少不必要的空气卷入,但聚氨酯反应会放热,必须通过原料温度、模温和节拍管理控制热量。
稳定计量与配比
微孔体系可按需要配置多元醇/异氰酸酯主回路及催化剂、色浆等独立小料计量;水或发泡组分必须遵循原料商配方。
配方管理与工艺适配
闭环计量、温控和配方管理有助于降低批次密度与硬度波动,回弹、压缩永久变形和疲劳寿命需按零件规范测试。
面向成型工艺的协同设计
可与模温机、模架或自动化输送联动,实际成型节拍取决于配方反应活性、注料量、模具与后熟化要求。
约定工况下的计量精度
≤±0.3% 目标值;仅适用于技术协议约定的物料、温度、背压和流量段
按原料工艺设定温度
A/B 料温及模温按原料 TDS 和试模结果确定;微孔体系需重点控制含水量、催化平衡与环境条件
汽车缓冲块及相关弹性体应用
汽车悬架限位块 汽车底盘缓冲块 实心聚氨酯缓冲部件 微孔聚氨酯缓冲部件
See It in Action
提交产品图纸与原料信息,获取针对性配置建议
了解更多浇注型弹性体聚氨酯设备
液压聚氨酯密封圈毛坯|小流量浇注型聚氨酯设备
浇注型聚氨酯弹性体设备
MC尼龙单体浇铸制品|己内酰胺计量混合浇注设备
浇注型聚氨酯弹性体设备
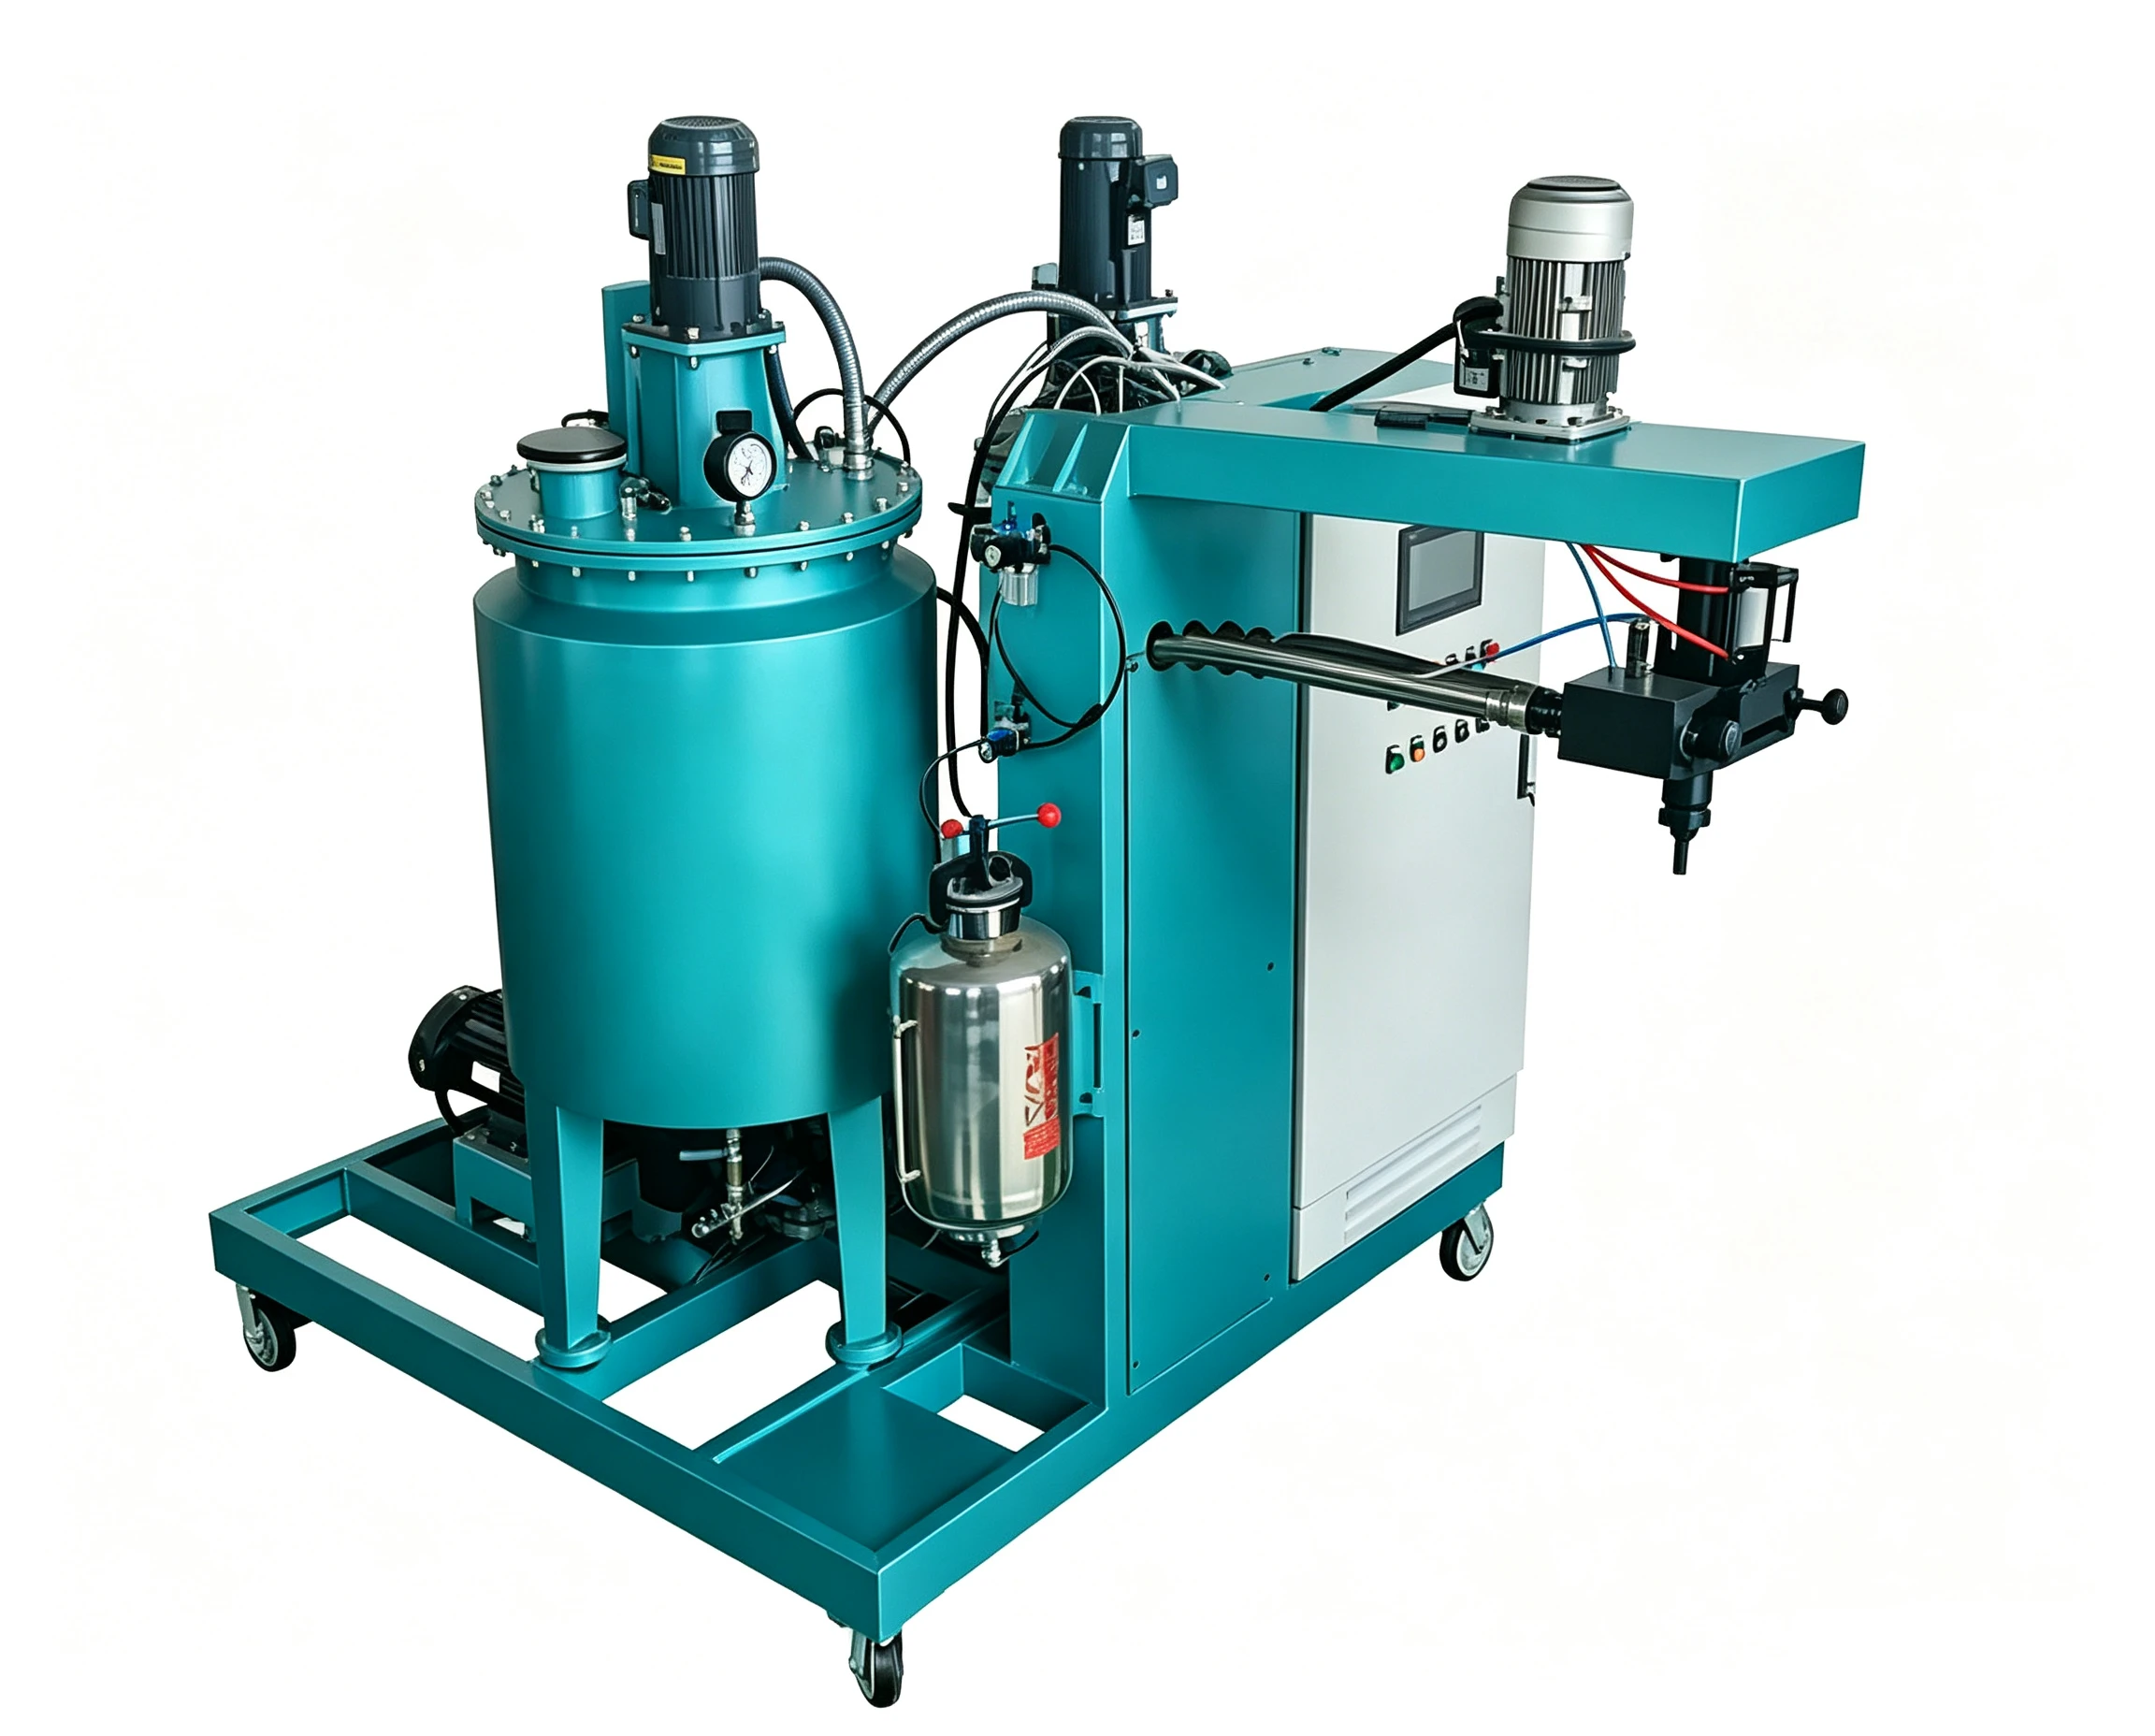
冷轧线辅助聚氨酯胶辊|浇注型聚氨酯弹性体设备
浇注型聚氨酯弹性体设备

汽车转向轴聚氨酯球碗|精密浇注型聚氨酯设备
浇注型聚氨酯弹性体设备











