
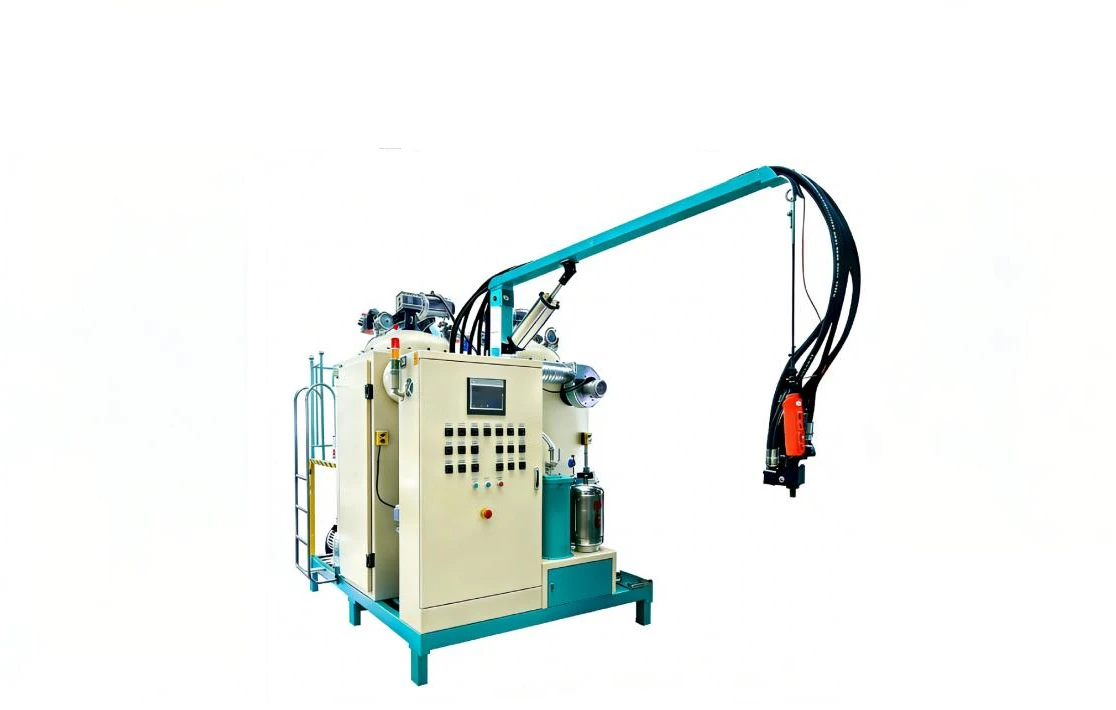
MC尼龙单体浇铸制品|己内酰胺计量混合浇注设备
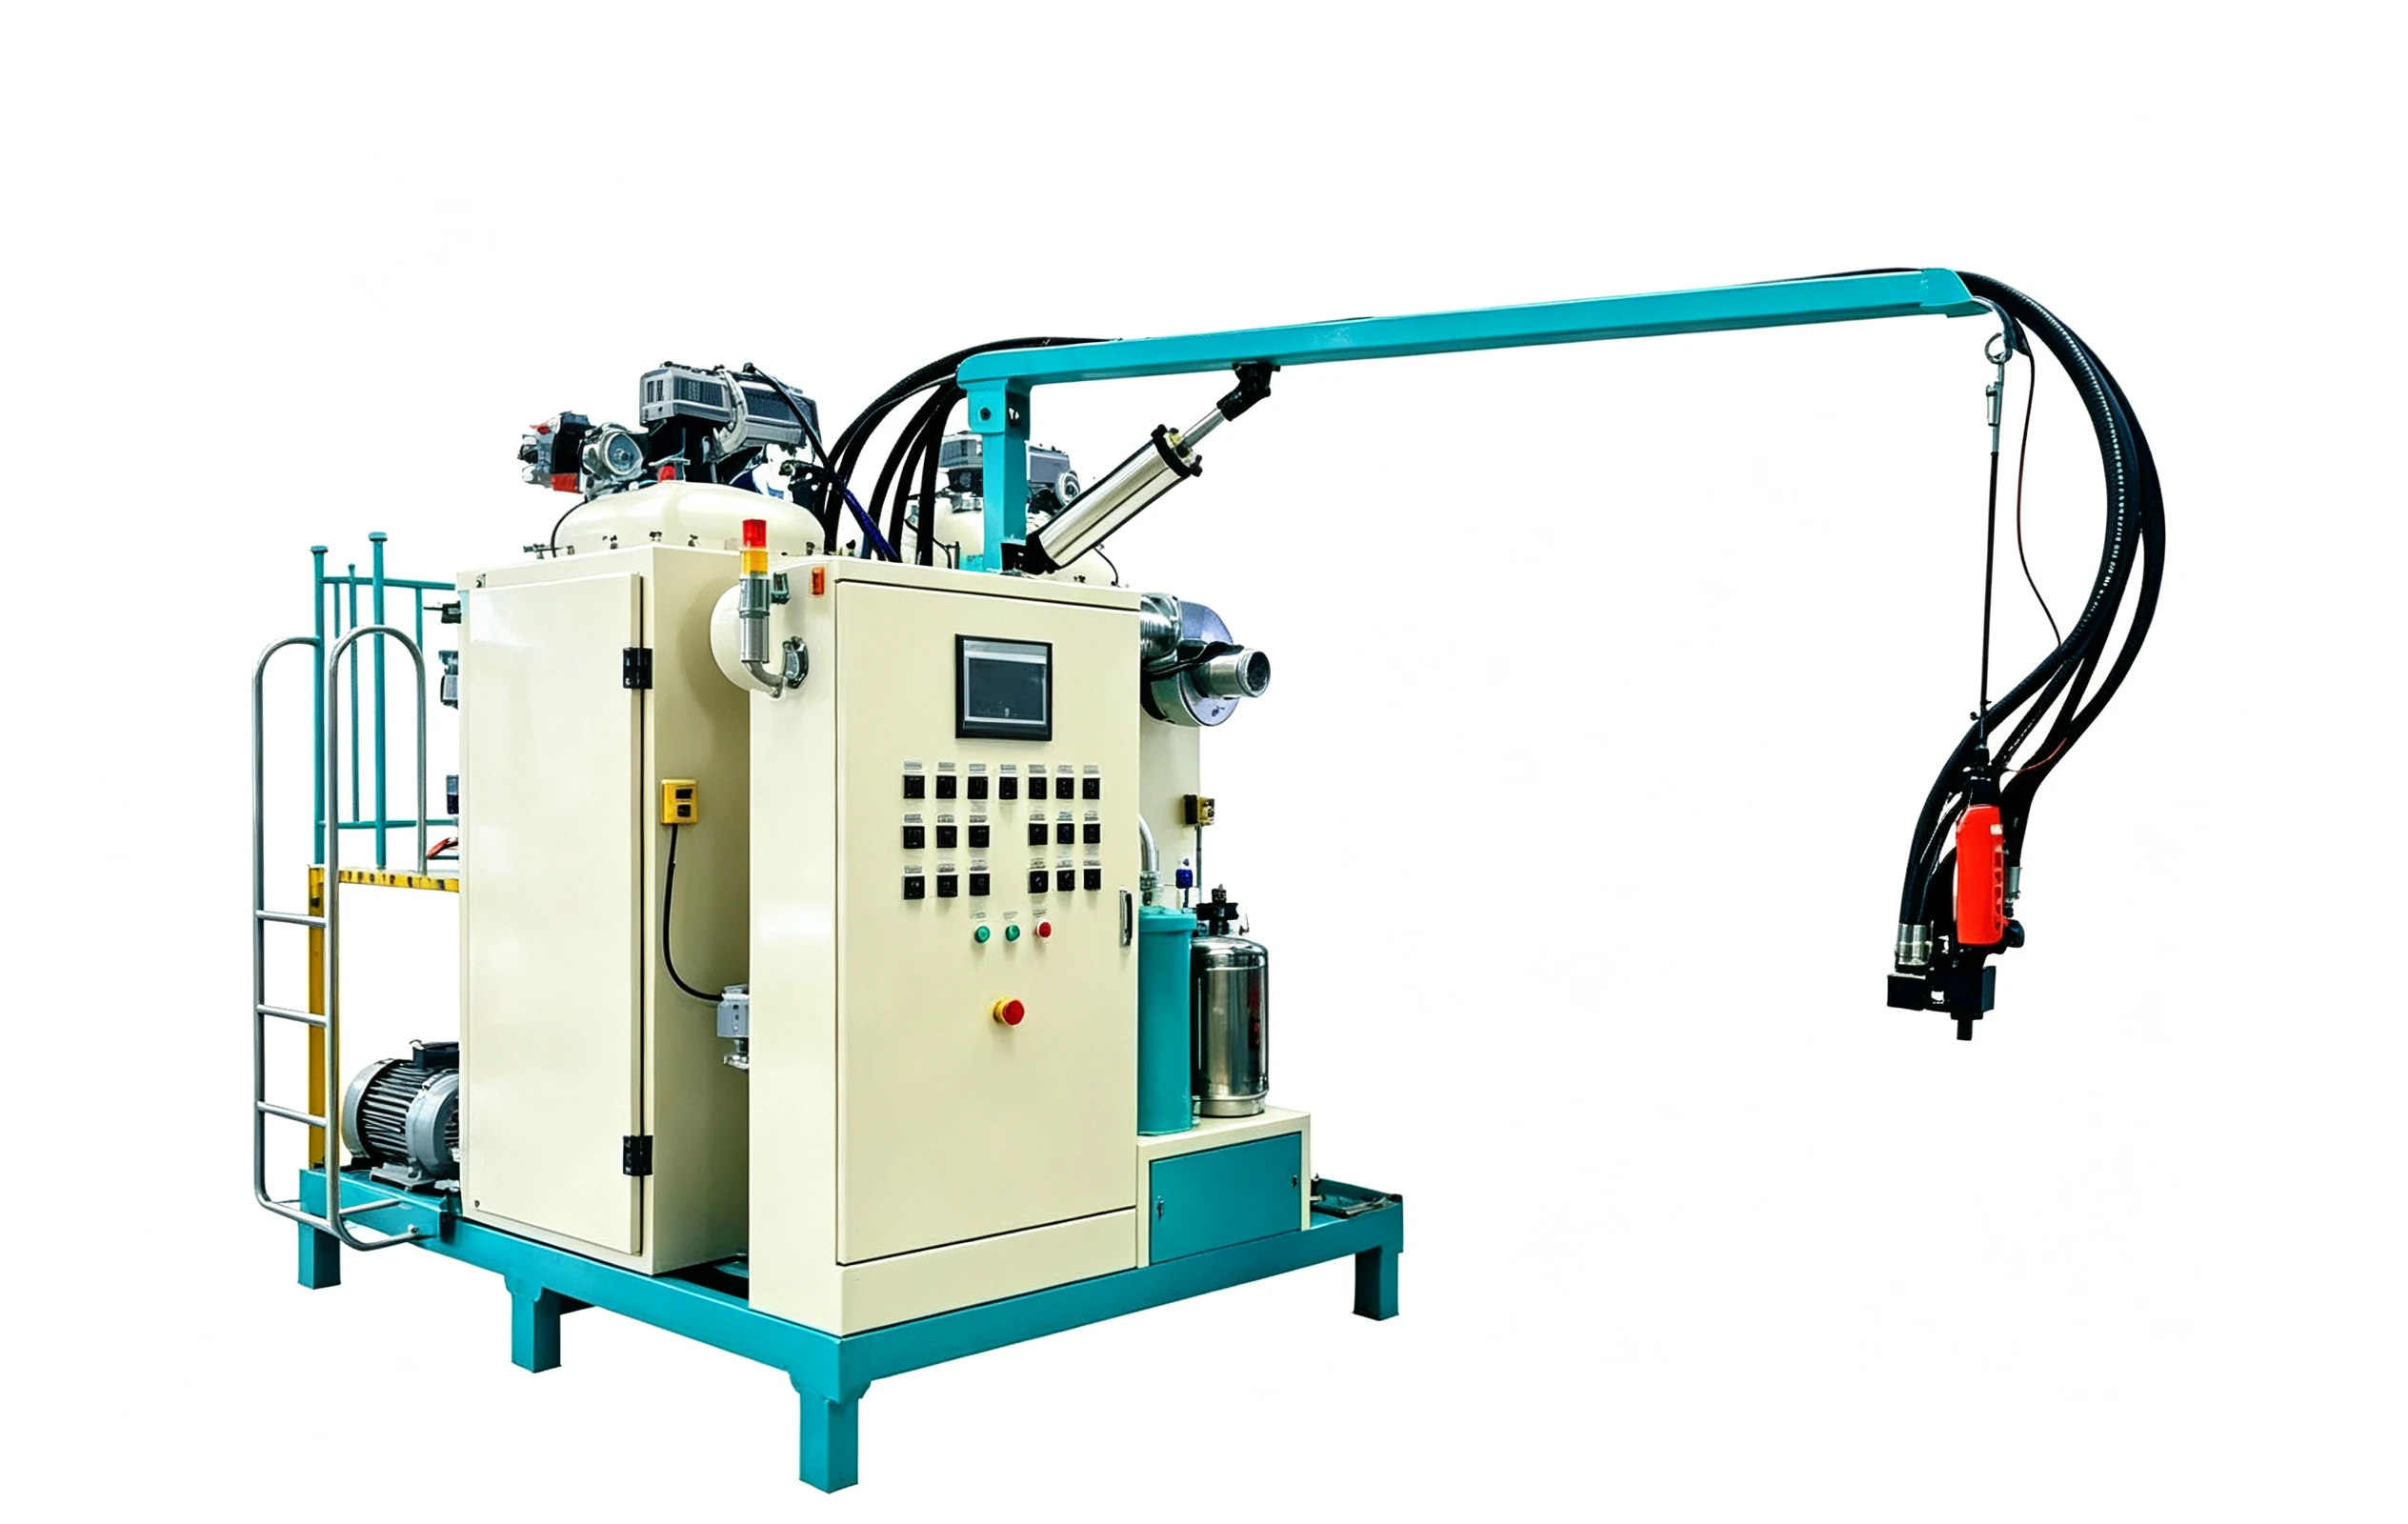
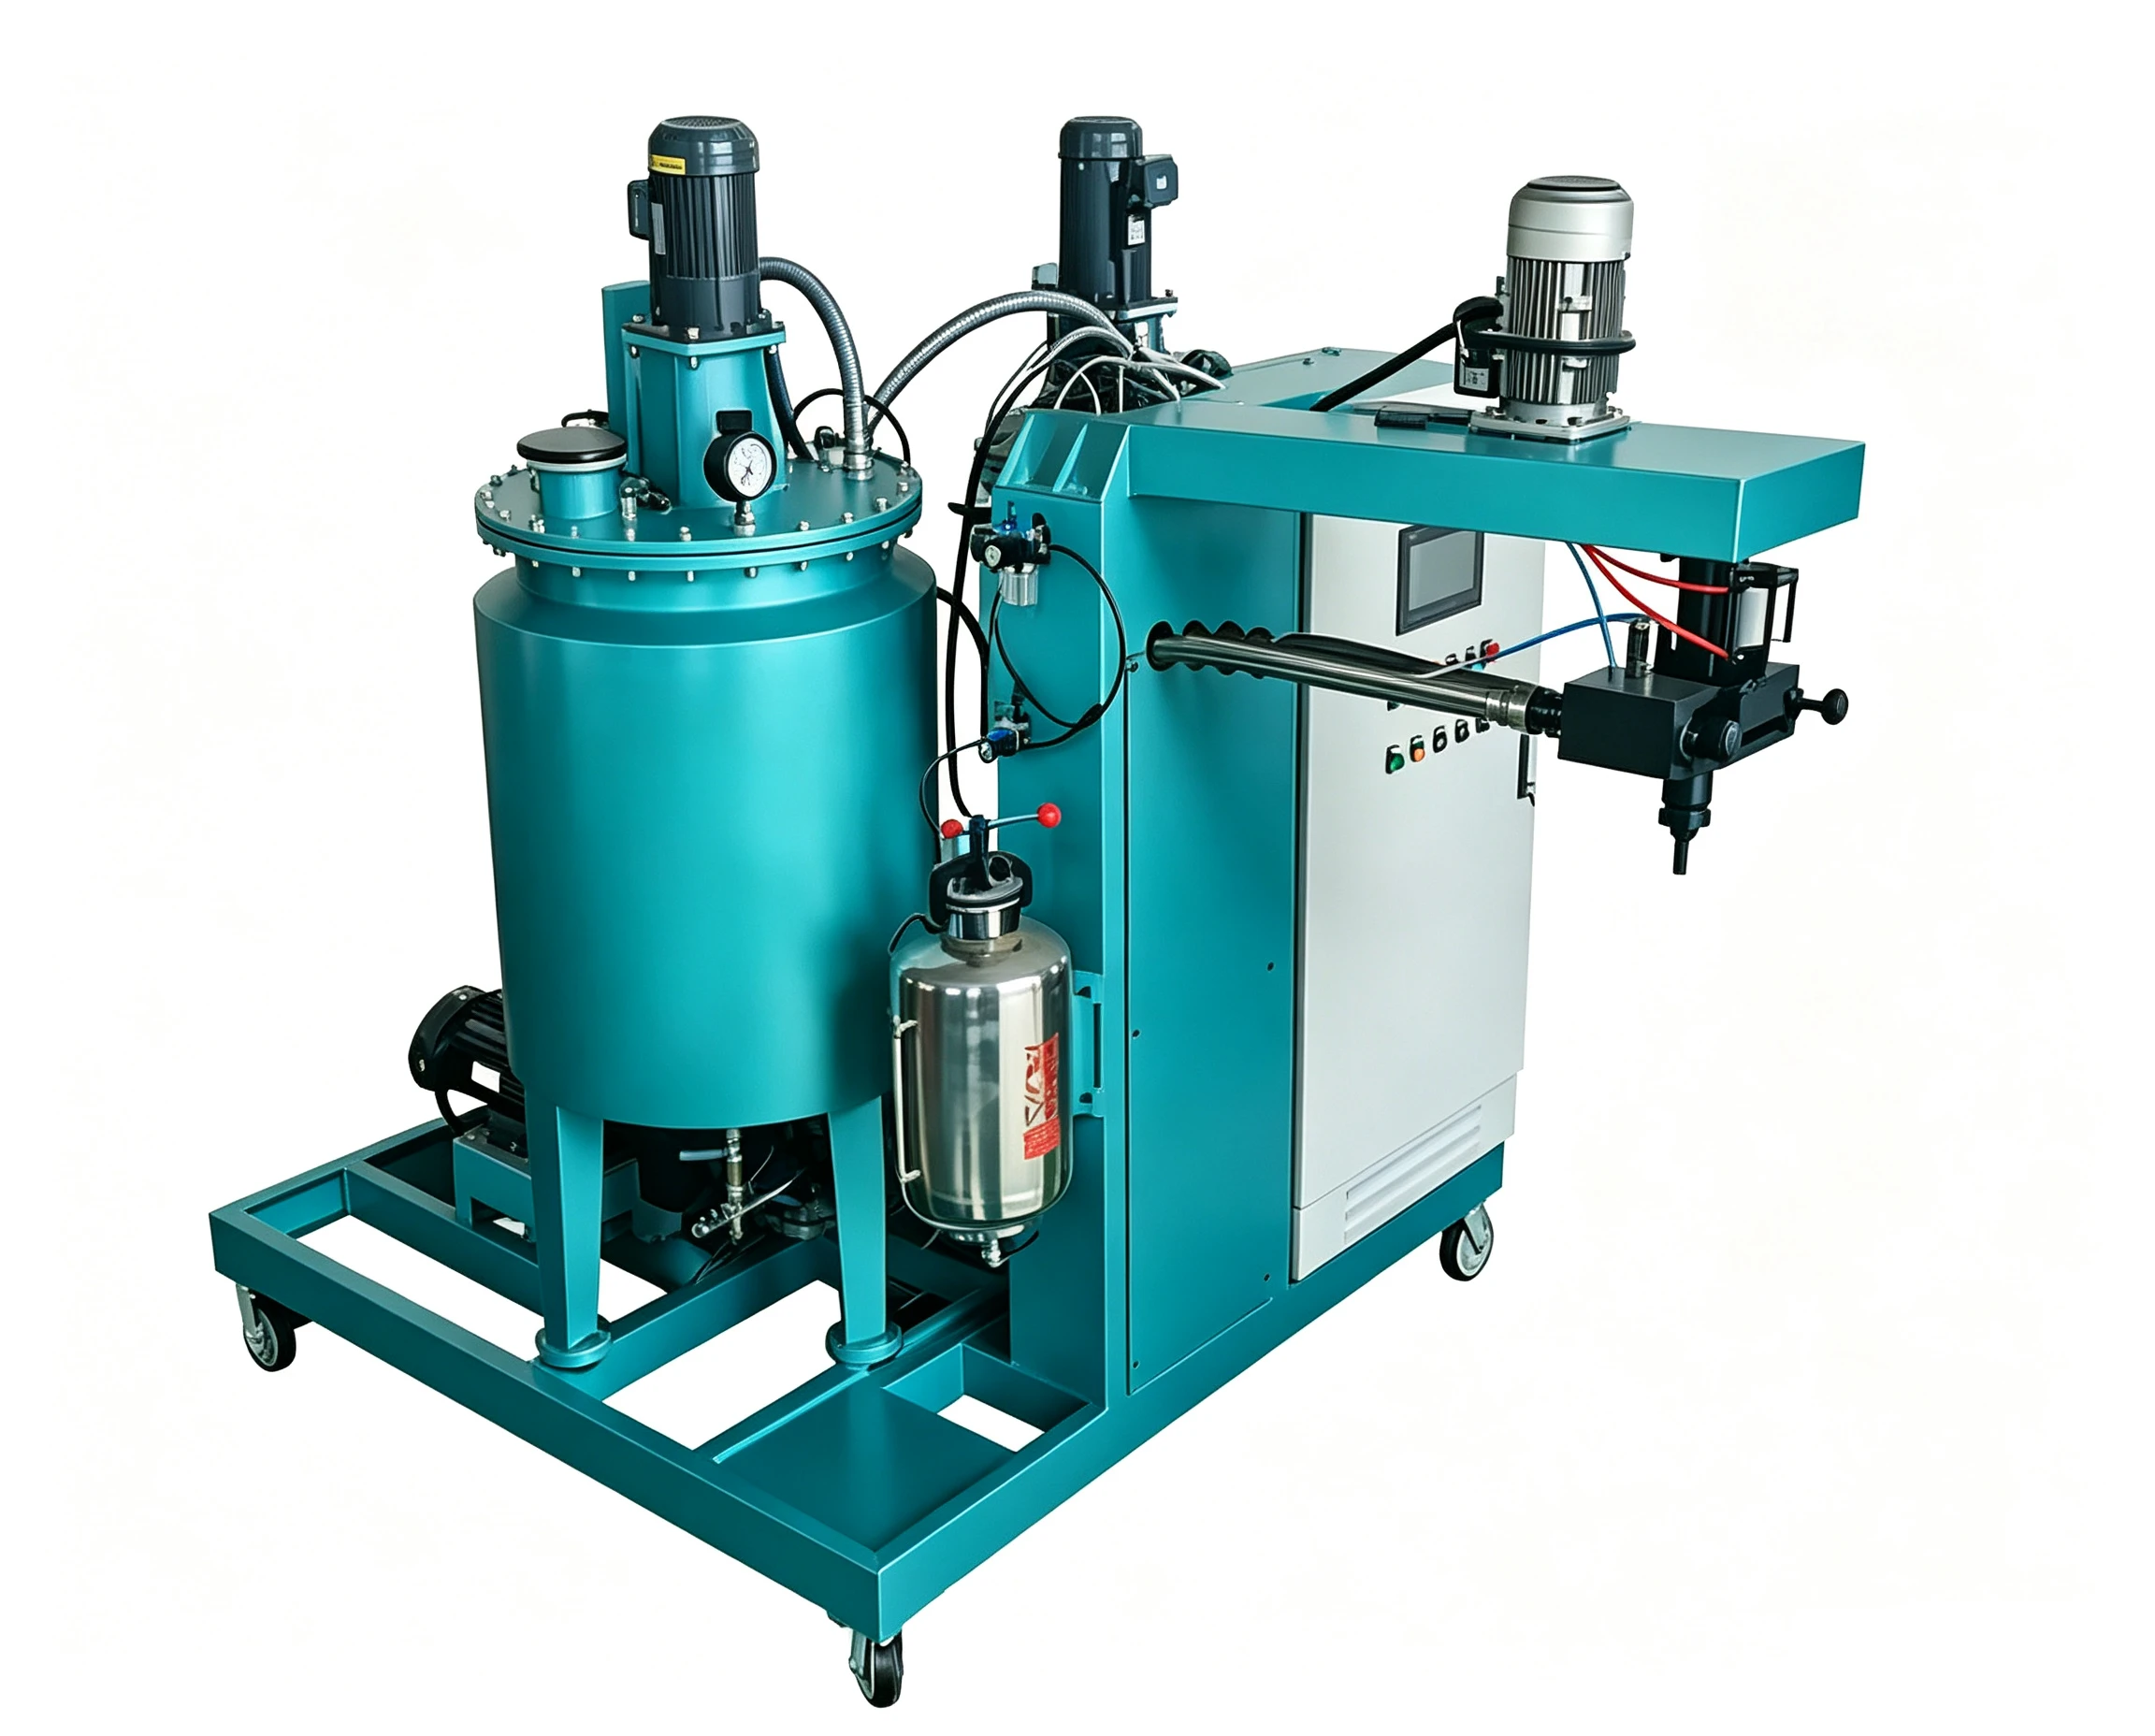
用于己内酰胺阴离子开环聚合铸型尼龙工艺的加热、真空脱挥、催化剂侧/活化剂侧计量、高速混合与定量浇注设备。设备面向MC Nylon(单体浇铸PA6)批量生产。两侧己内酰胺熔体分别配置催化剂和活化剂,经加热、真空脱水/脱泡、计量与混合后浇入预热模具,在材料工艺窗口内完成聚合与结晶。
5 – 10 kg/min
参考吐出流量
360 L + 300 L
双侧加热料罐容量
0–6000 rpm
变频混合头转速
≤±2℃
温控偏差声明
MC尼龙单体浇铸计量混合设备
用于己内酰胺阴离子开环聚合铸型尼龙工艺的加热、真空脱挥、催化剂侧/活化剂侧计量、高速混合与定量浇注设备。
设备面向MC Nylon(单体浇铸PA6)批量生产。两侧己内酰胺熔体分别配置催化剂和活化剂,经加热、真空脱水/脱挥、计量与混合后浇入预热模具,在材料工艺窗口内完成聚合与结晶。适用于滑轮、导向轮、托辊、轴套、轴瓦、衬板、齿轮、蜗轮、导轨、密封环、棒材、管材及大型耐磨构件。
设备只能重复执行已验证的温度、真空、计量和混合窗口,不能单独保证转化率、残余单体、结晶度、内应力、尺寸稳定性、耐磨性或力学性能。水分、氧气、配方、模温、浇注时间、放热与冷却路径都会改变最终制品。
从原料放行到制品验收
原料与模具放行
核对己内酰胺、催化剂/活化剂批号和TDS,检查含水与储存状态;清洁模具、涂脱模剂并预热至已验证窗口。
分侧配料并真空处理
分别制备催化剂侧和活化剂侧熔体,按TDS投料、保温和真空脱水/脱挥;需要时执行氮气置换。
计量校准并混合浇注
在实际料温下独立收集A/B称重,确认质量流量和添加量,再按试模确定的转速、吐出量和充填时间浇注。
聚合验收与受控清洗
按规定保温、冷却和脱模,检查外观、气泡、欠聚合、尺寸及项目性能;随后按SDS执行气液清洗和废液回收。
获取MC尼龙配方、制品重量与节拍对应的设备配置建议
Get a Quote技术规格
以下参数来自三轮技术审校后的产品资料;带“*”内容为根据国际材料资料、研究文献或工程要求补充,须在实际配方、料温、模具和节拍条件下验证。
| Technical Parameter | HF-LPM-Nylon |
|---|---|
| 产品型号 | HF-LPM-Nylon |
| 设备定位 | 用于己内酰胺阴离子开环聚合铸型尼龙工艺的加热、真空脱挥、催化剂侧/活化剂侧计量、高速混合与定量浇注设备 |
| 适用材料体系 | 低含水己内酰胺及经材料供应商验证的催化剂/活化剂体系 |
| 参考吐出量 | 5–10 kg/min |
| 配比设定 | A:B=1000:1–1000:5 |
| 料罐/供料 | A罐360 L / B罐300 L |
| 组分配置 | 双侧己内酰胺熔体供料;一侧配置催化剂体系,另一侧配置活化剂体系。具体组分、浓度、投料顺序和保温时间按材料TDS执行 |
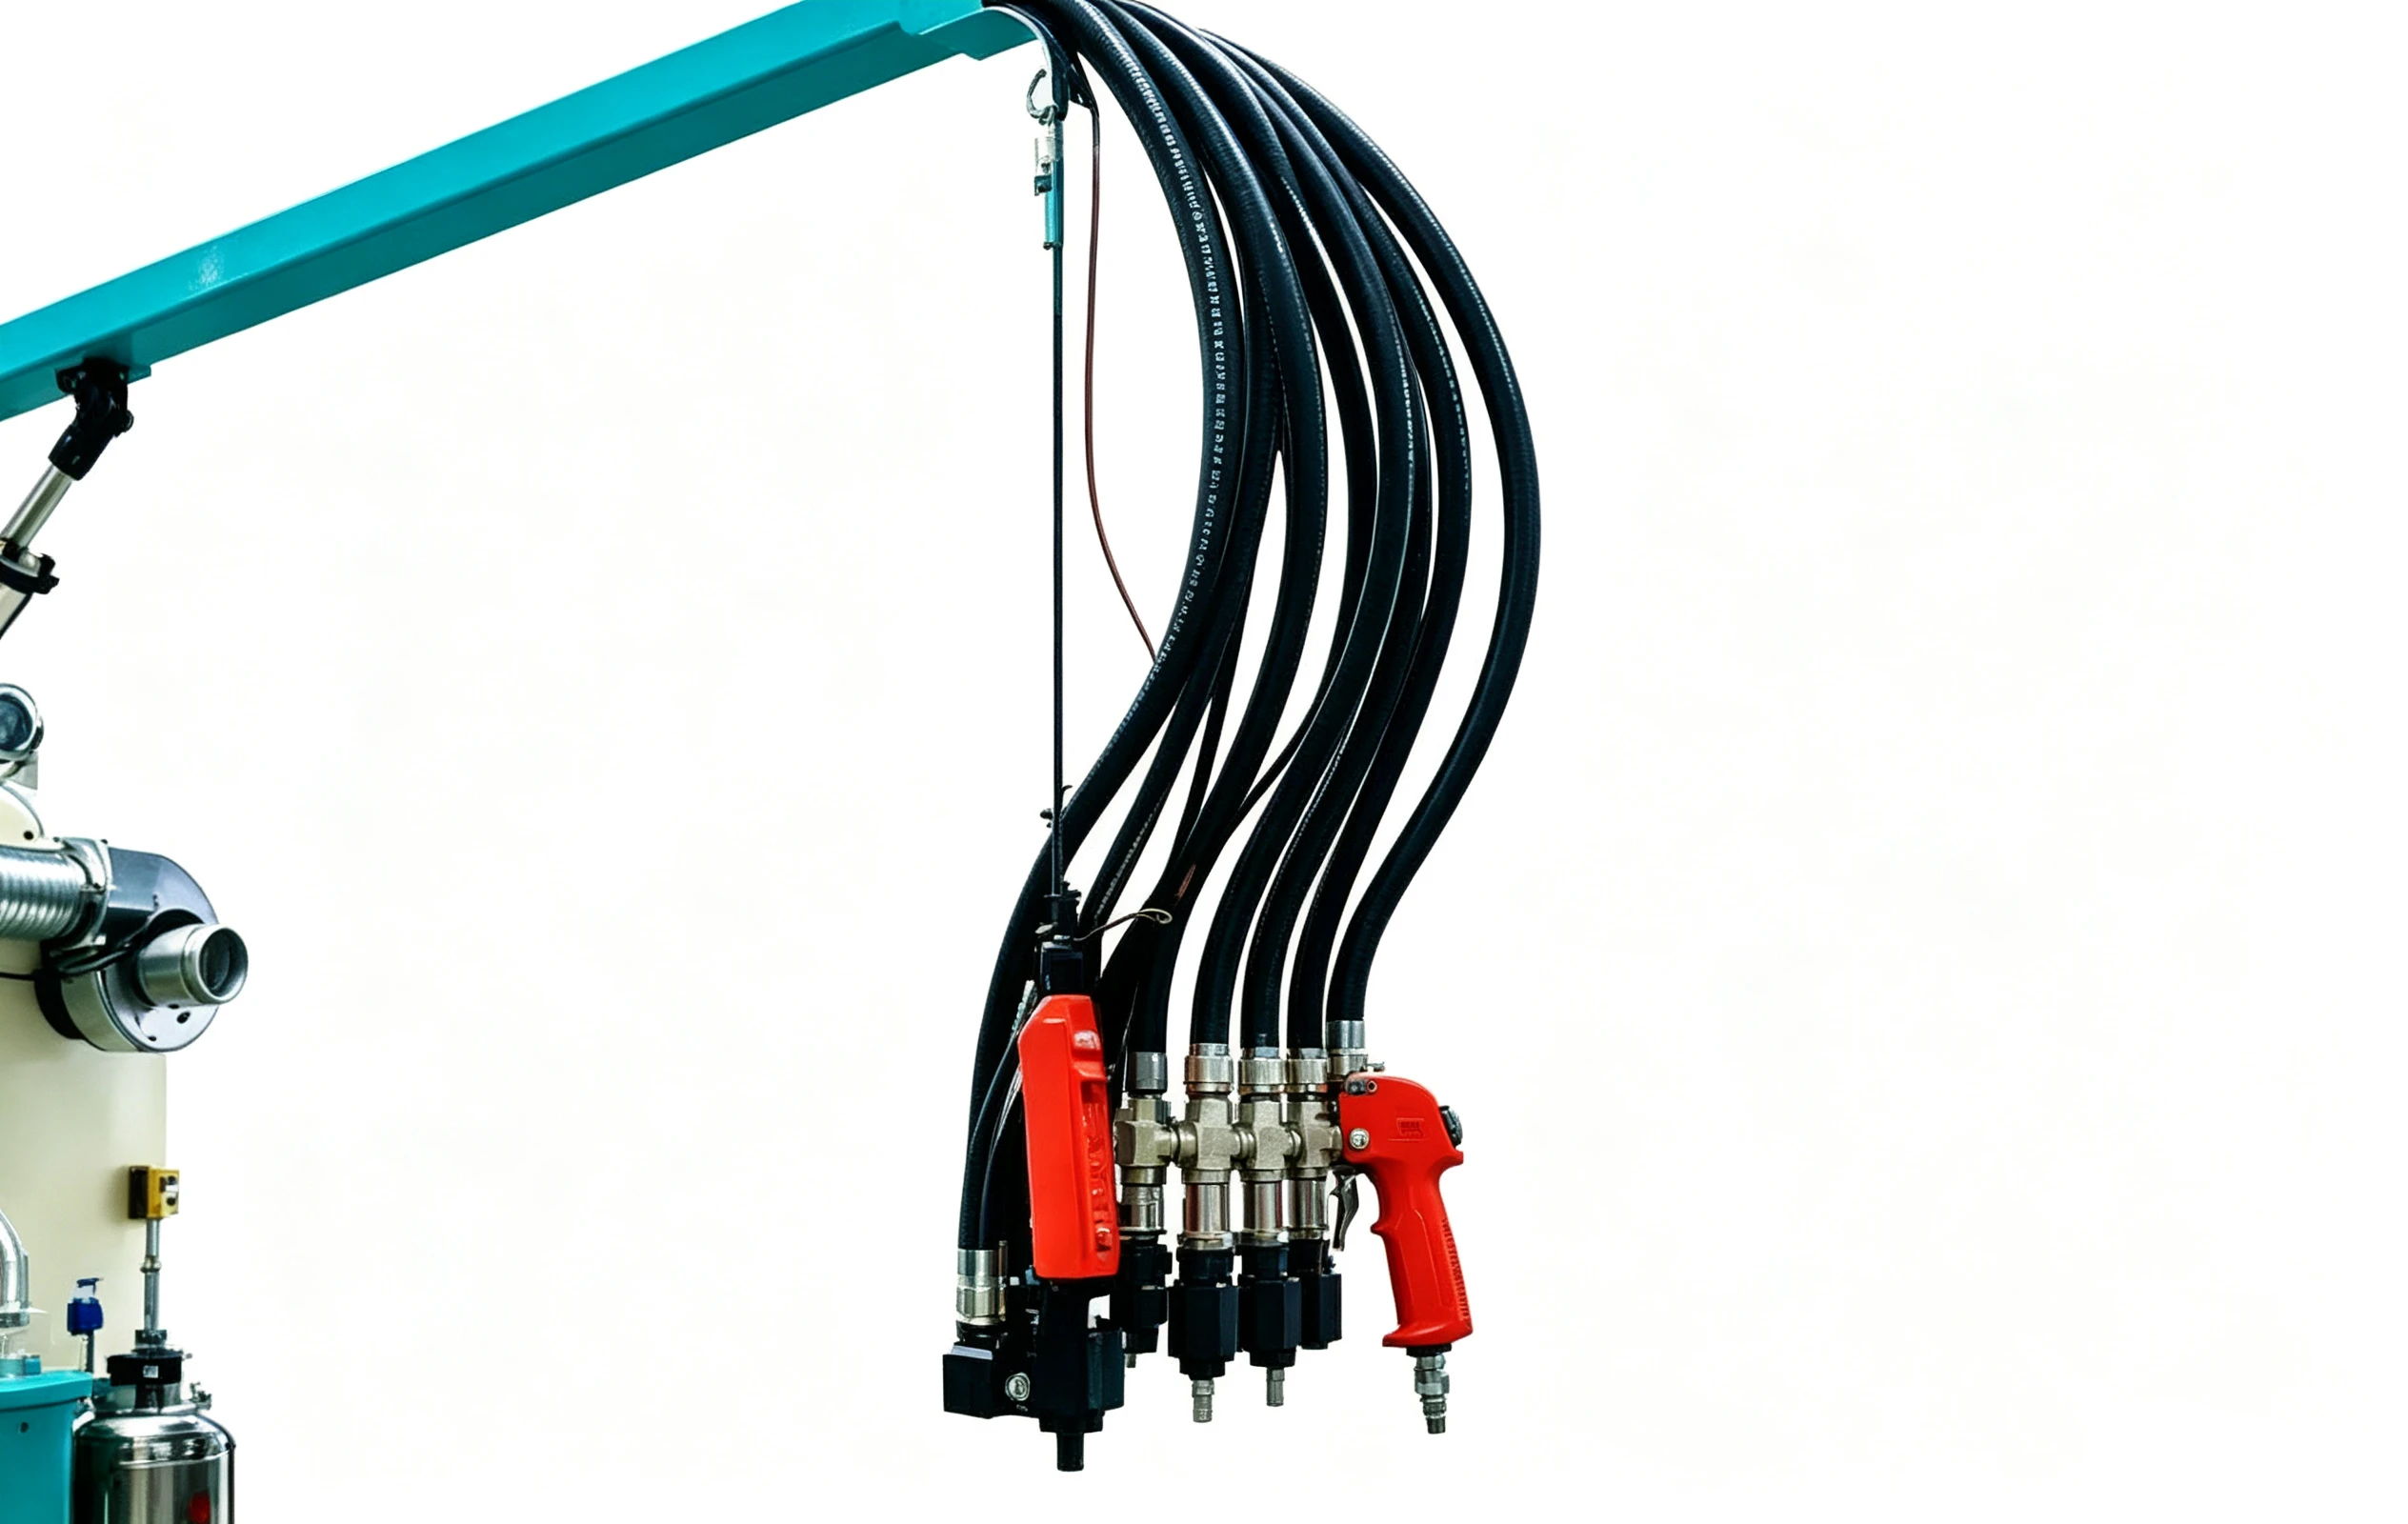
| 混合方式 | 动态混合头,0–6000 rpm变频可调 |
| 温度控制 | ≤±2℃ |
| 计量/配比精度 | 计量误差0.5‰–1‰ |
| 真空系统 | 螺杆真空泵、真空缓冲罐和隔离罐 |
| 惰性气体接口 | 氮气保护为可选工程接口*;是否配置以及氧含量、露点、置换次数和尾气处理按材料体系及现场风险评估确定 |
| 清洗与停机 | 程序化顺序为气冲→液洗→旋转气冲→停转气冲 |
| 装机功率 | 32.5 kW |
| 整机重量 | 约1800 kg,不含辅机 |
| 控制与联锁 | 变频混合、数字温控、真空系统、超压报警、温度上下限保护和自动清洗 |
| 化学品与热工安全 | 涉及熔融己内酰胺、NaOH路线催化剂和可能使用的TDI/其他异氰酸酯活化剂时,应按SDS落实密闭投料、局部排风、眼面/皮肤/呼吸防护、泄漏处置、热表面防护和清洗废液管理 |
| 认证标准 | CE、EN/IEC 60204-1、ISO 9001 |
| 质保 | 1年 |
关键设备特性
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势。
可验证的稳定吐出
吐出量为5–10 kg/min,适合中大型浇注件。
双侧加热料罐与真空脱泡
A/B料罐容量为360 L和300 L,配置真空泵、缓冲罐和隔离罐,可执行加热状态下的脱水脱泡。
受控工艺温度窗口
主机功率32.5 kW,温控偏差为≤±2℃。
变频动态混合与程序清洗
混合头转速0–6000 rpm变频可调,并配置程序化气液清洗。
真空缓冲与液体夹带防护
配备螺杆真空泵、真空缓冲罐和隔离罐。
PLC/HMI联锁与批次记录
变频混合、数字温控、真空系统、超压报警、温度上下限保护和自动清洗。
用实际配方、模具和验收项目完成试浇验证
提交制品名称、单件净重/浇注重、最大外形、模具数量和单班产量、己内酰胺及催化剂/活化剂TDS/SDS、两侧熔体配方和目标添加量、原料含水/挥发物控制、真空度、氮气保护和储存/输送方式、目标料温、模温、开口时间、充填时间、聚合/保温与冷却曲线、目标吐出量、混合头转速、自动化范围、清洗介质和废液处理方式、外观、残余单体、尺寸、密度、硬度、拉伸/冲击、耐磨及批次追溯标准,工程人员将核对料罐、真空、计量、混合、温控、清洗和FAT边界。联系我们评估你的生产需求,获取适配的工艺建议与成套解决方案。
MC尼龙单体浇铸设备典型应用
起重机滑轮与导向轮 输送托辊与支撑轮 轴套、轴瓦与导轨滑块 齿轮、蜗轮与传动件 耐磨衬板、活塞环与密封环 棒材、管材、板材及大型毛坯
把材料TDS和制品要求转化为可验收配置
Request Specs & Pricing了解更多浇注型聚氨酯弹性体设备
液压聚氨酯密封圈毛坯|小流量浇注型聚氨酯设备
浇注型聚氨酯弹性体设备
冷轧线辅助聚氨酯胶辊|浇注型聚氨酯弹性体设备
浇注型聚氨酯弹性体设备

汽车转向轴聚氨酯球碗|精密浇注型聚氨酯设备
浇注型聚氨酯弹性体设备
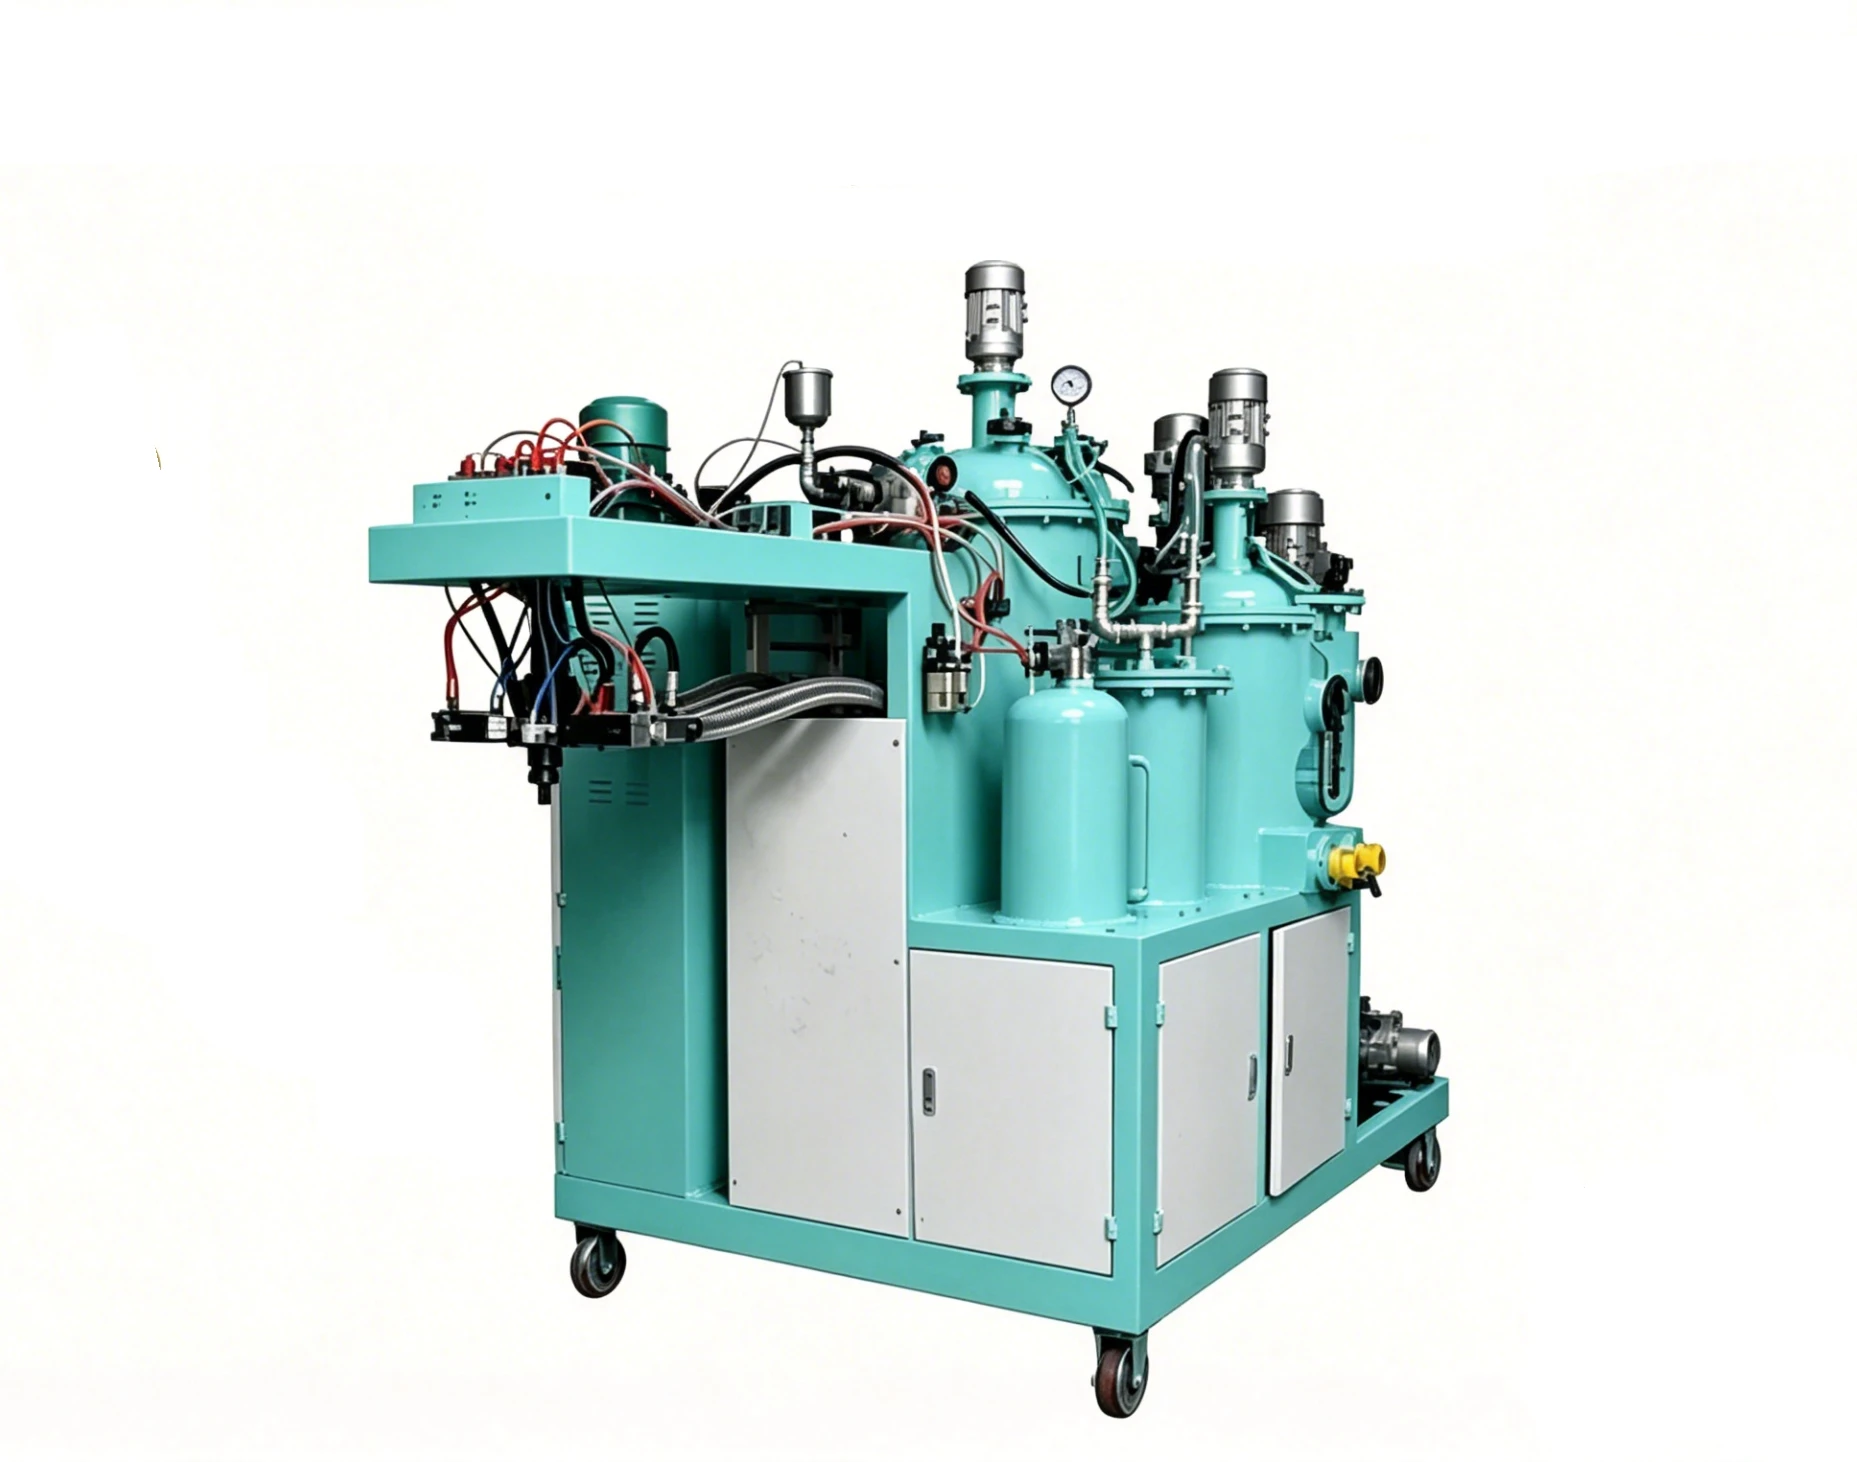
汽车聚氨酯缓冲块|微孔与实心弹性体浇注设备
浇注型聚氨酯弹性体设备











