
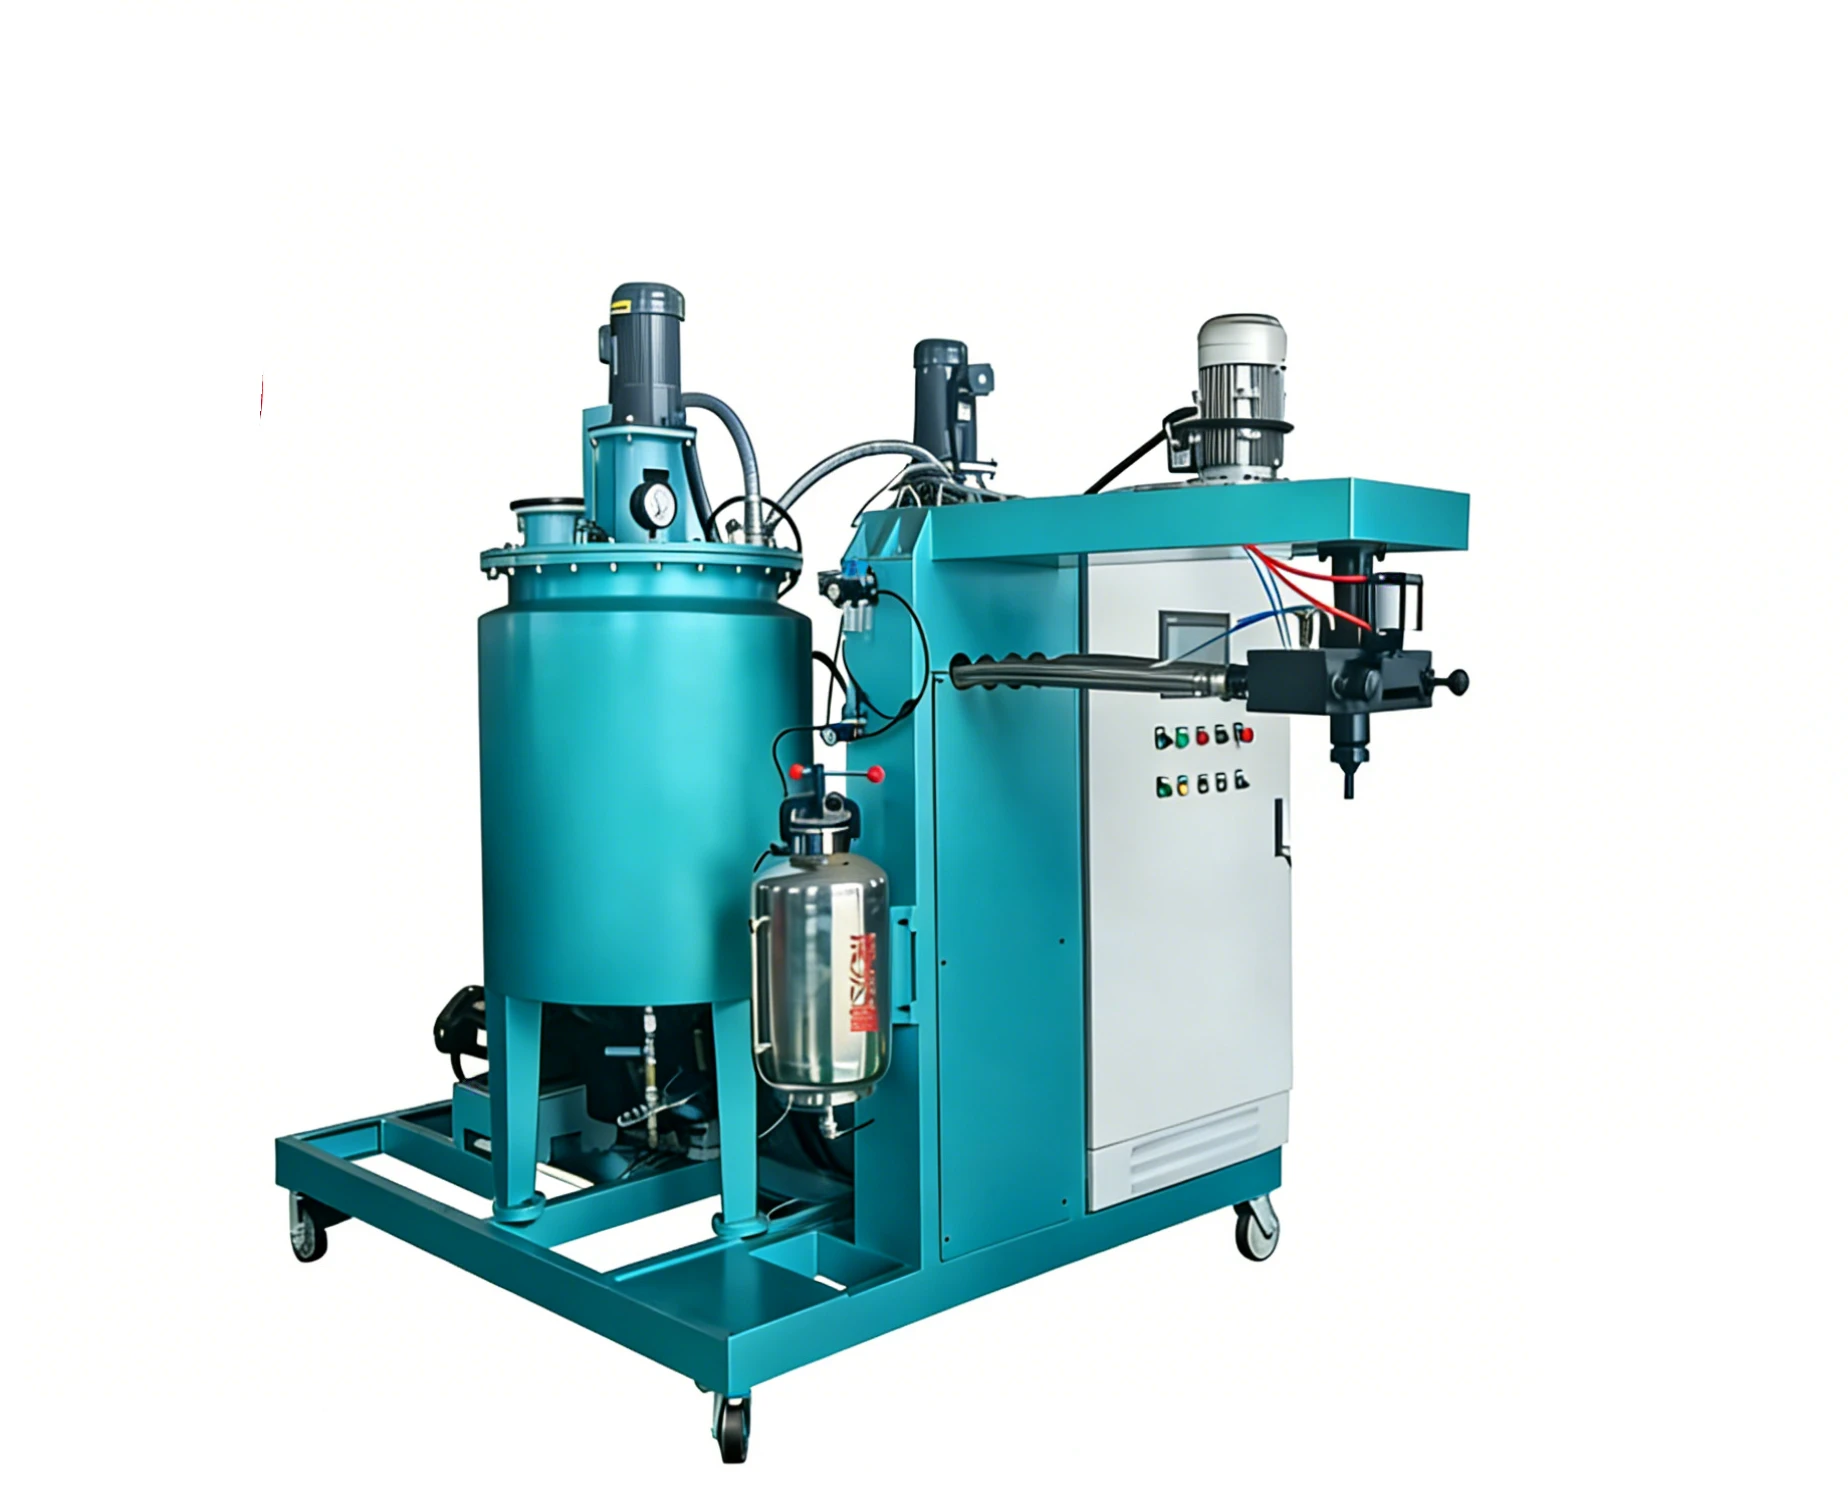
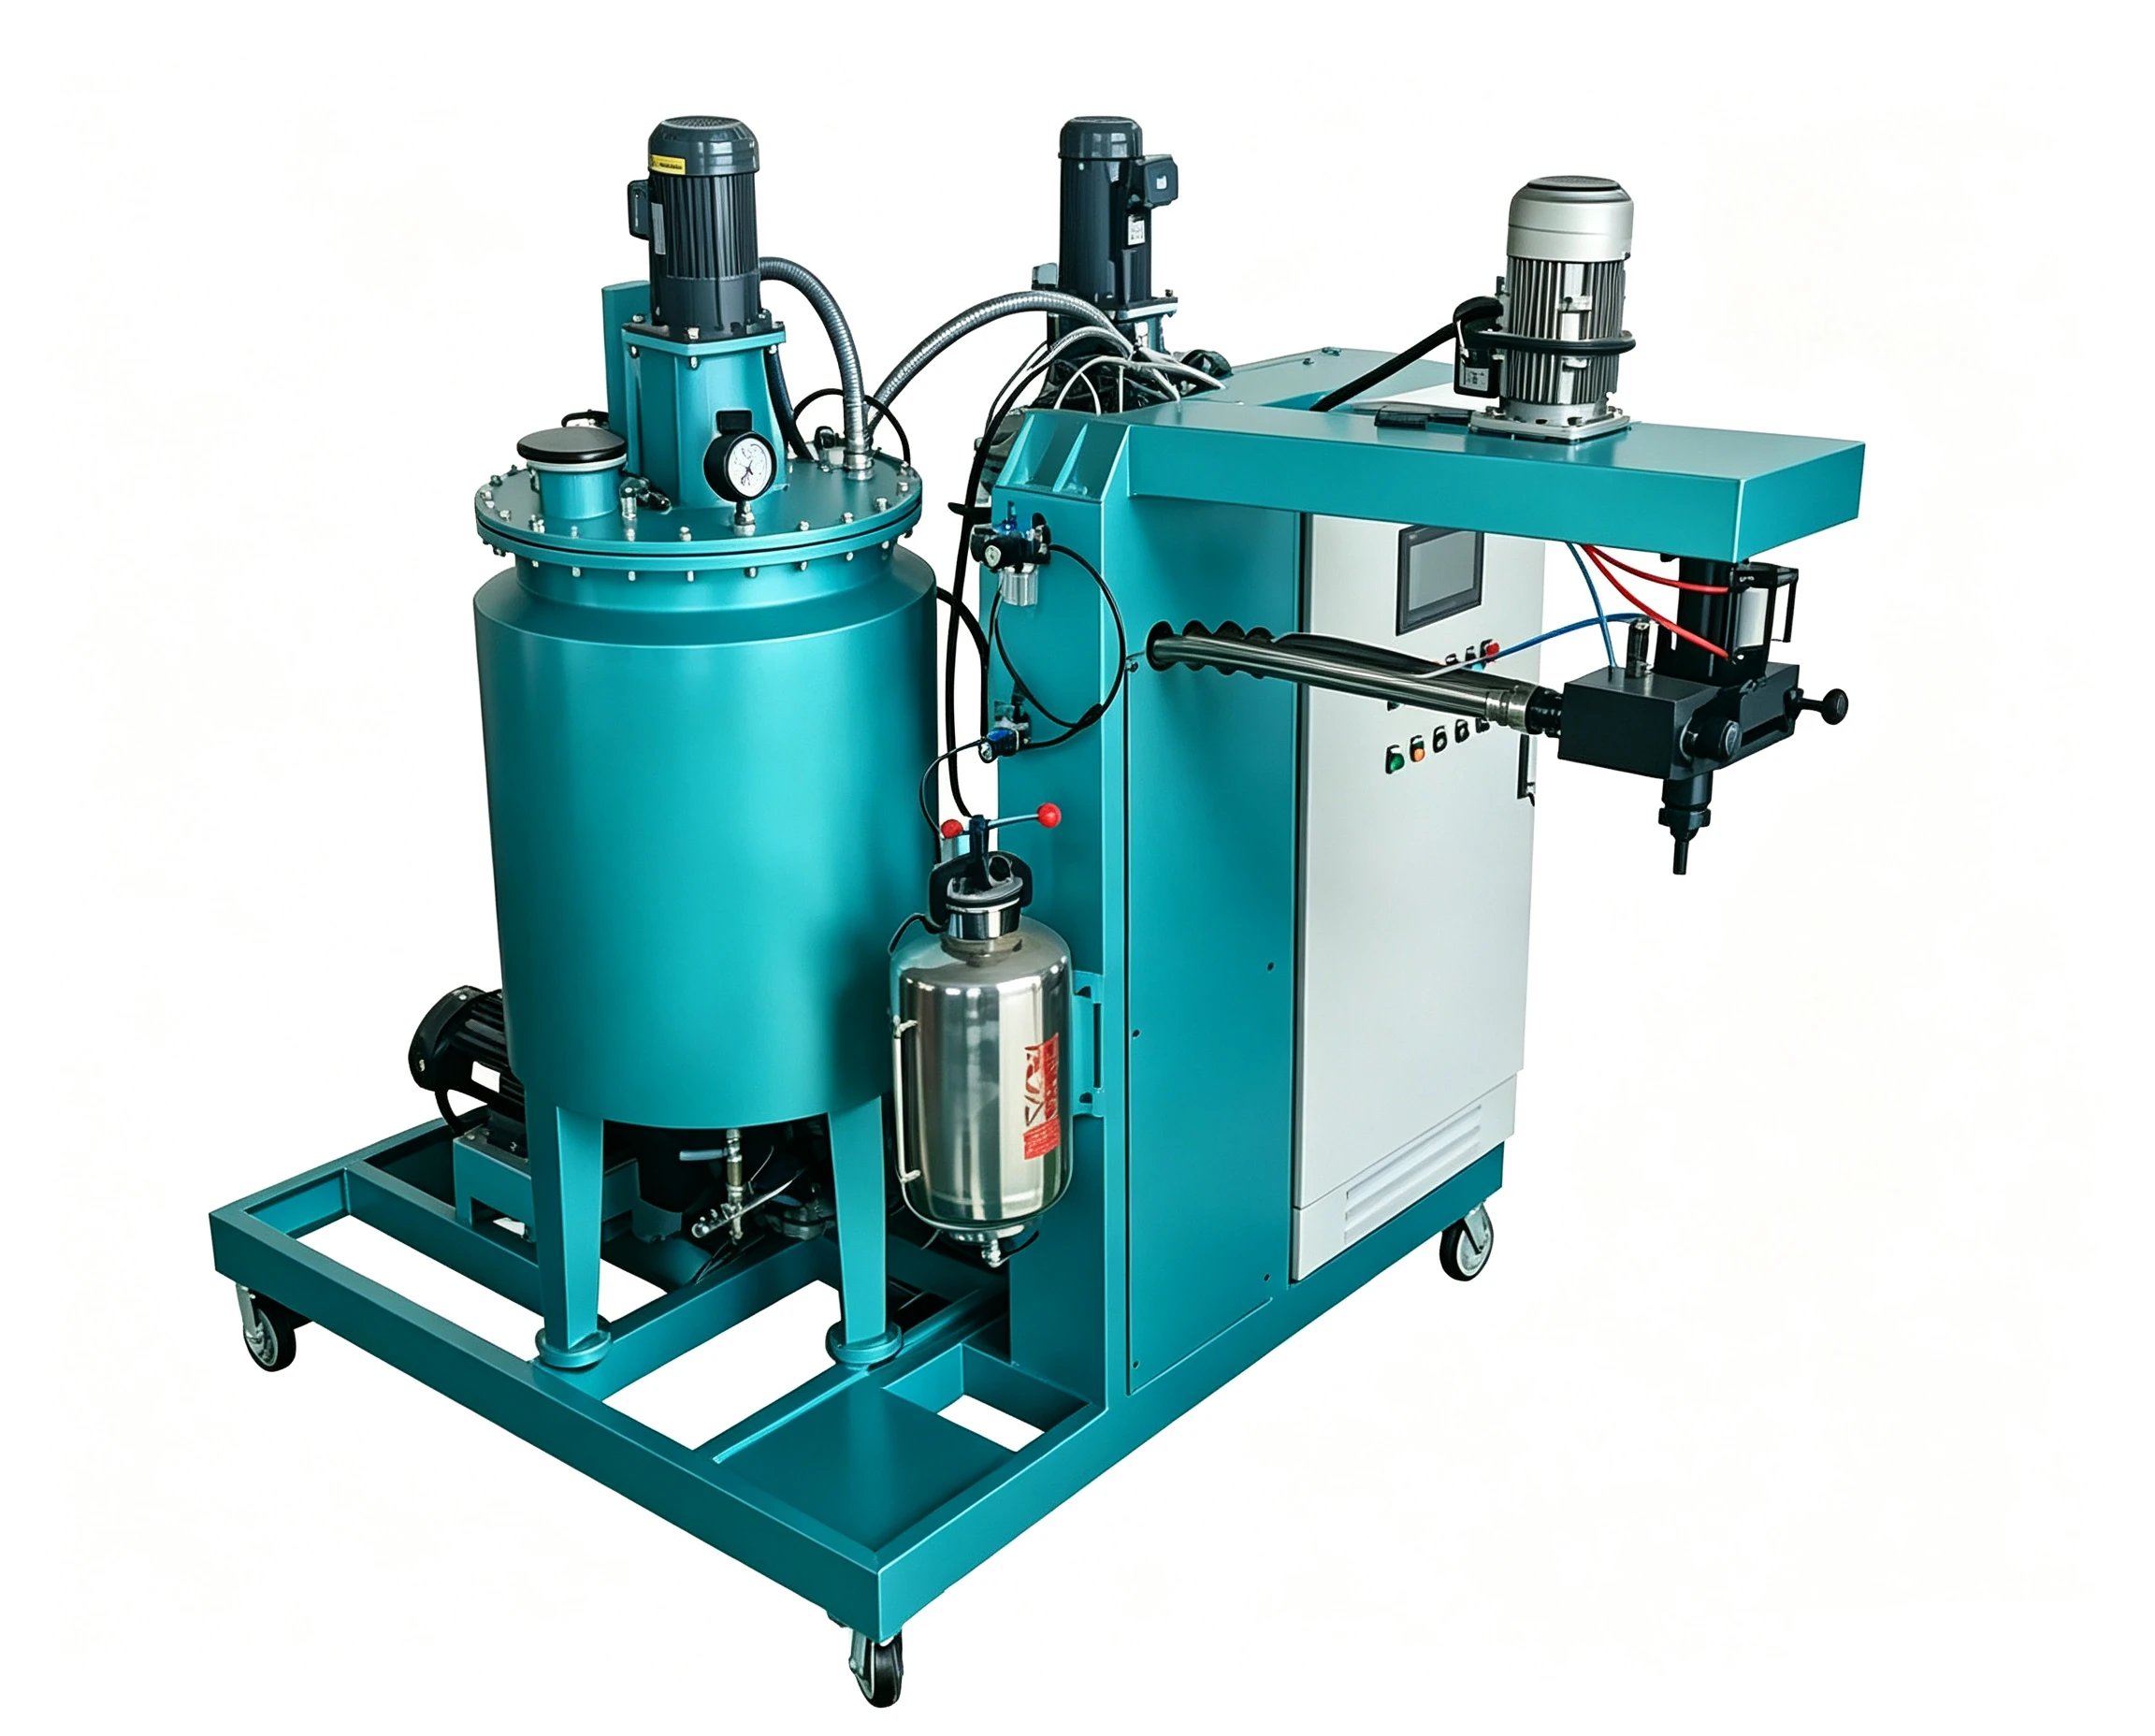
挤压与牵引聚氨酯胶辊|浇注型聚氨酯弹性体设备
用于塑料、橡胶、薄膜及金属板材挤出、压延或复合生产线中的压紧辊、牵引辊、导向辊等聚氨酯包胶件。胶辊的承压、动态发热、摩擦系数和尺寸稳定性需按线速度、压区载荷、温度及介质进行设计。
≤0.3% 比率精度
≤±0.3% 目标值;仅适用于技术协议约定的物料、温度、背压和流量段;适用材料与吐出窗口以技术确认单为准。
PLC + HMI 控制
PLC + HMI;配比、温度、瞬时/累计用量、批次、报警与数据接口可项目化配置
应用温度范围
预聚体回路按原料 TDS 设定;MOCA 回路典型 100~115 ℃,BDO 回路典型 25~50 ℃;不得超过 SDS/TDS 限值
2A2B模块化配置
2A2B 主料回路;色浆/助剂为选配独立计量回路,介质分配和切换逻辑按方案确认。
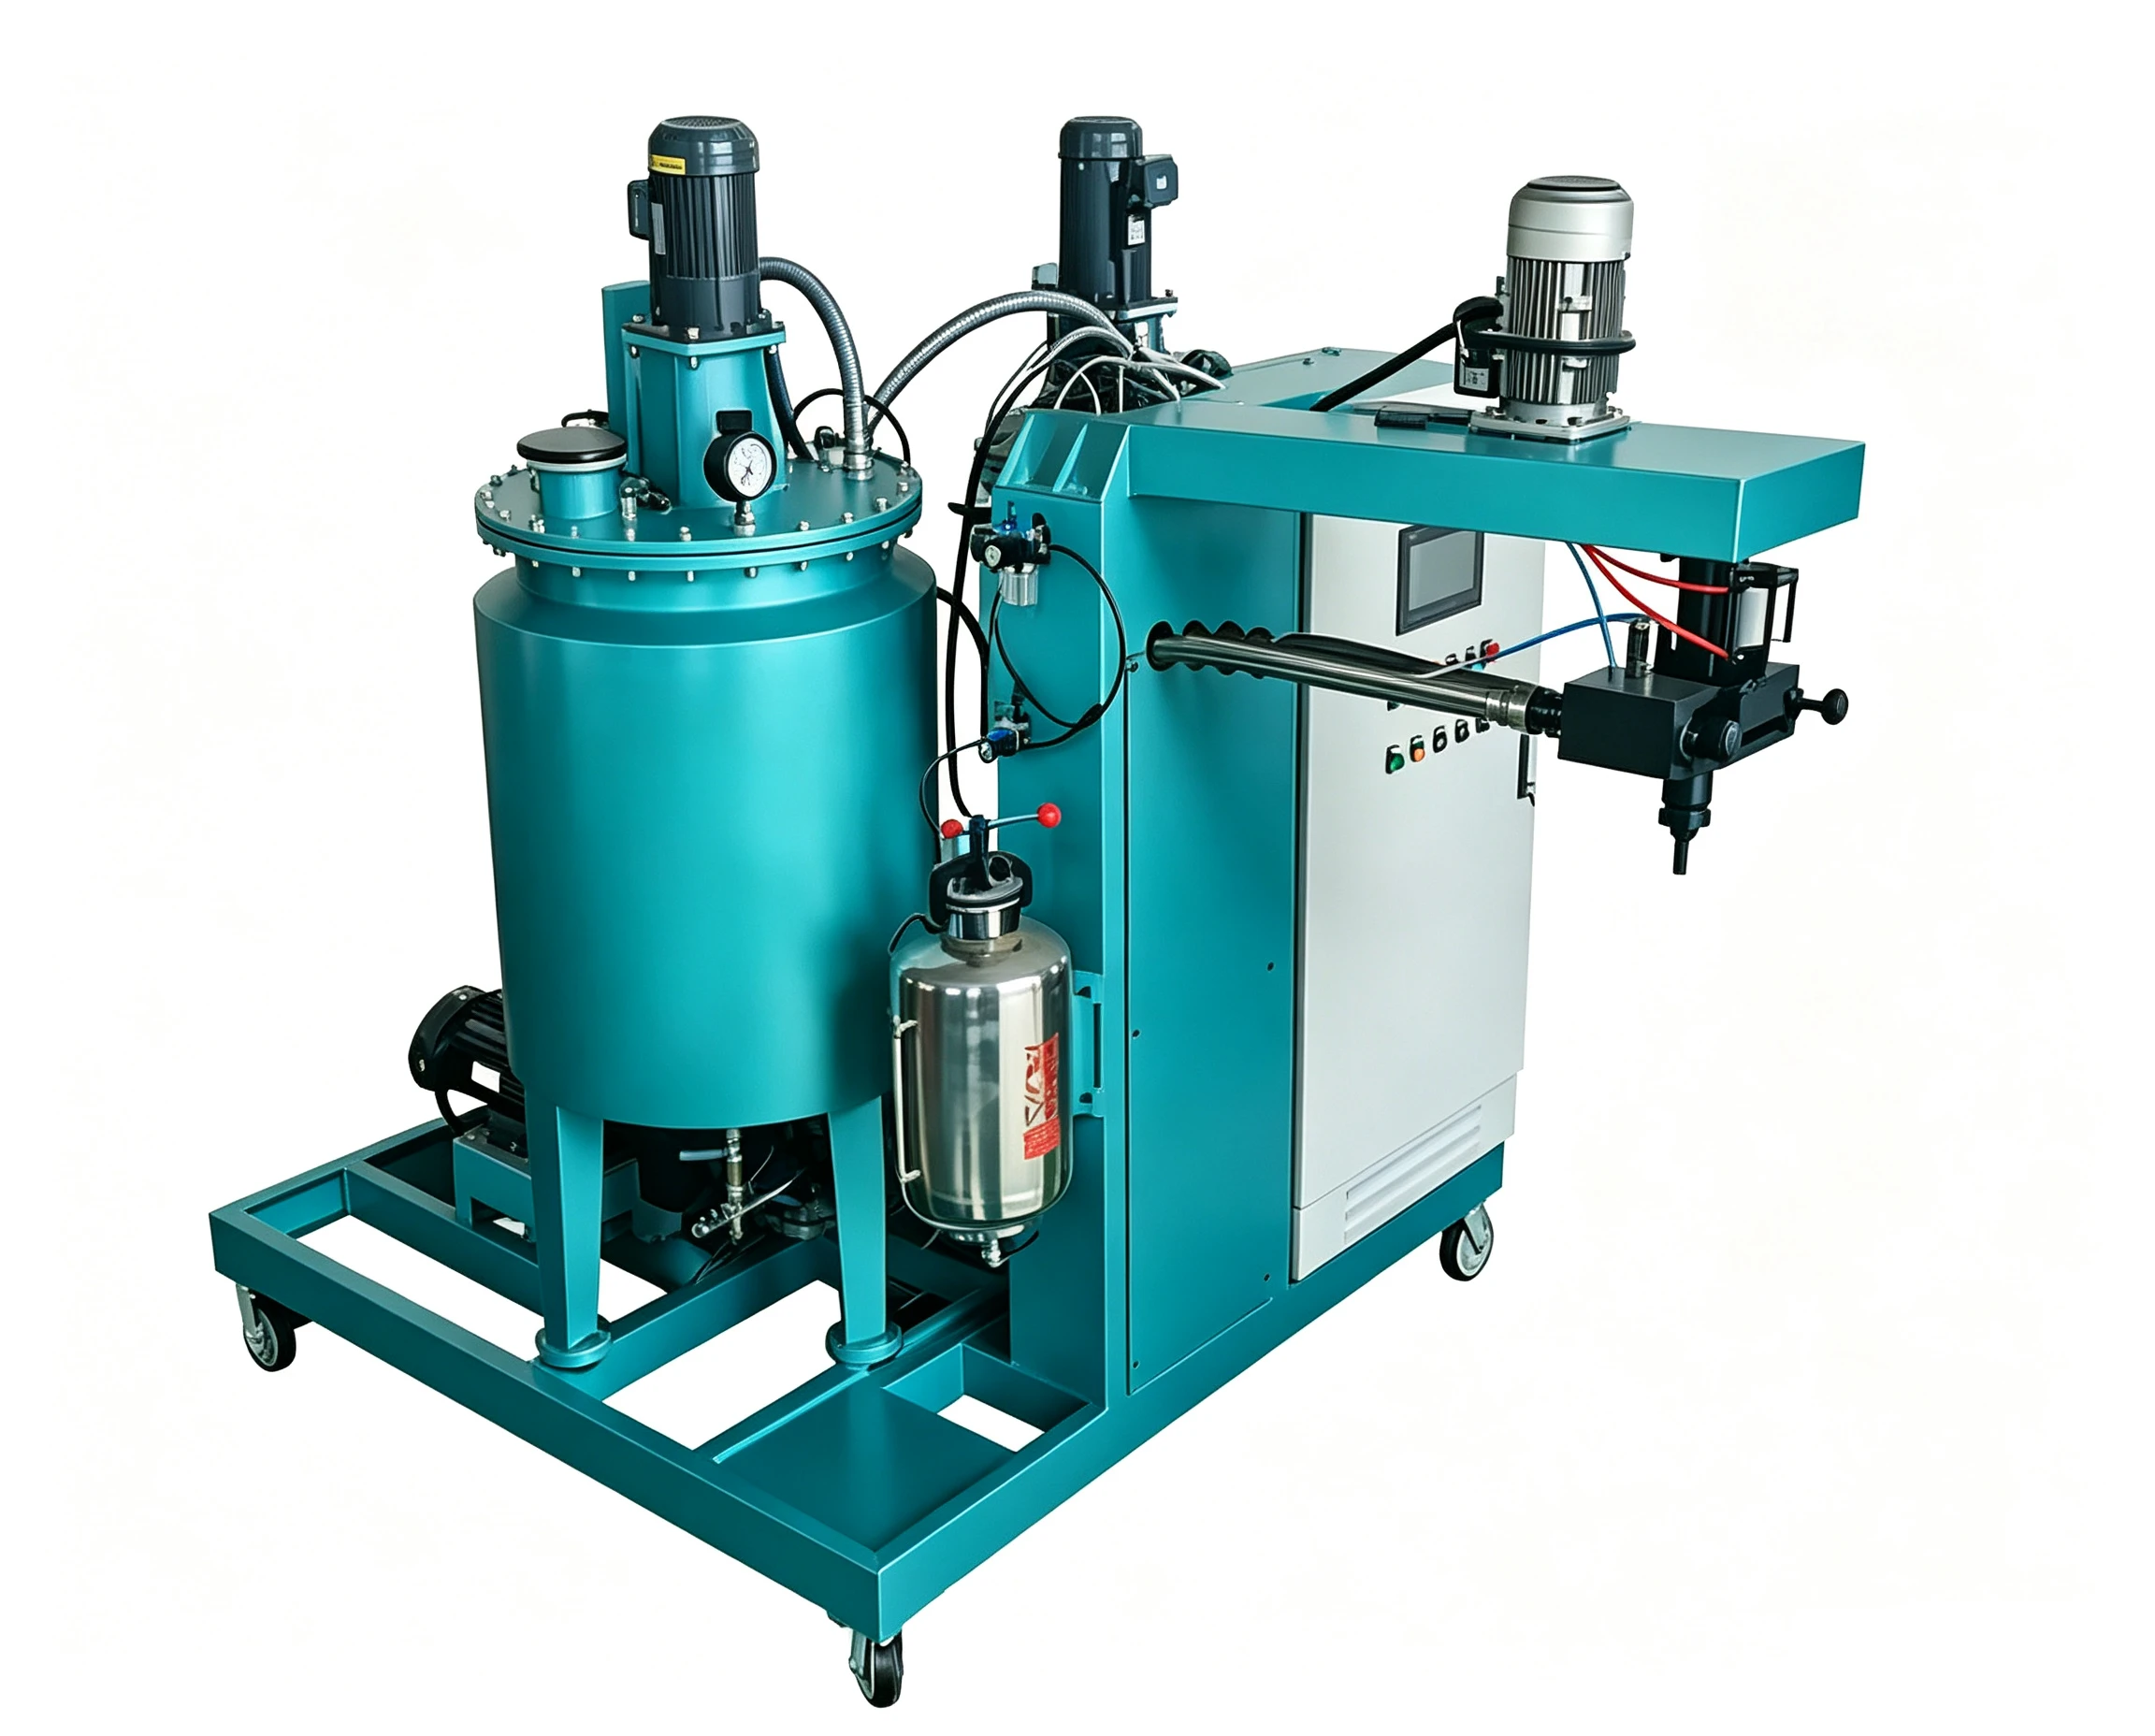
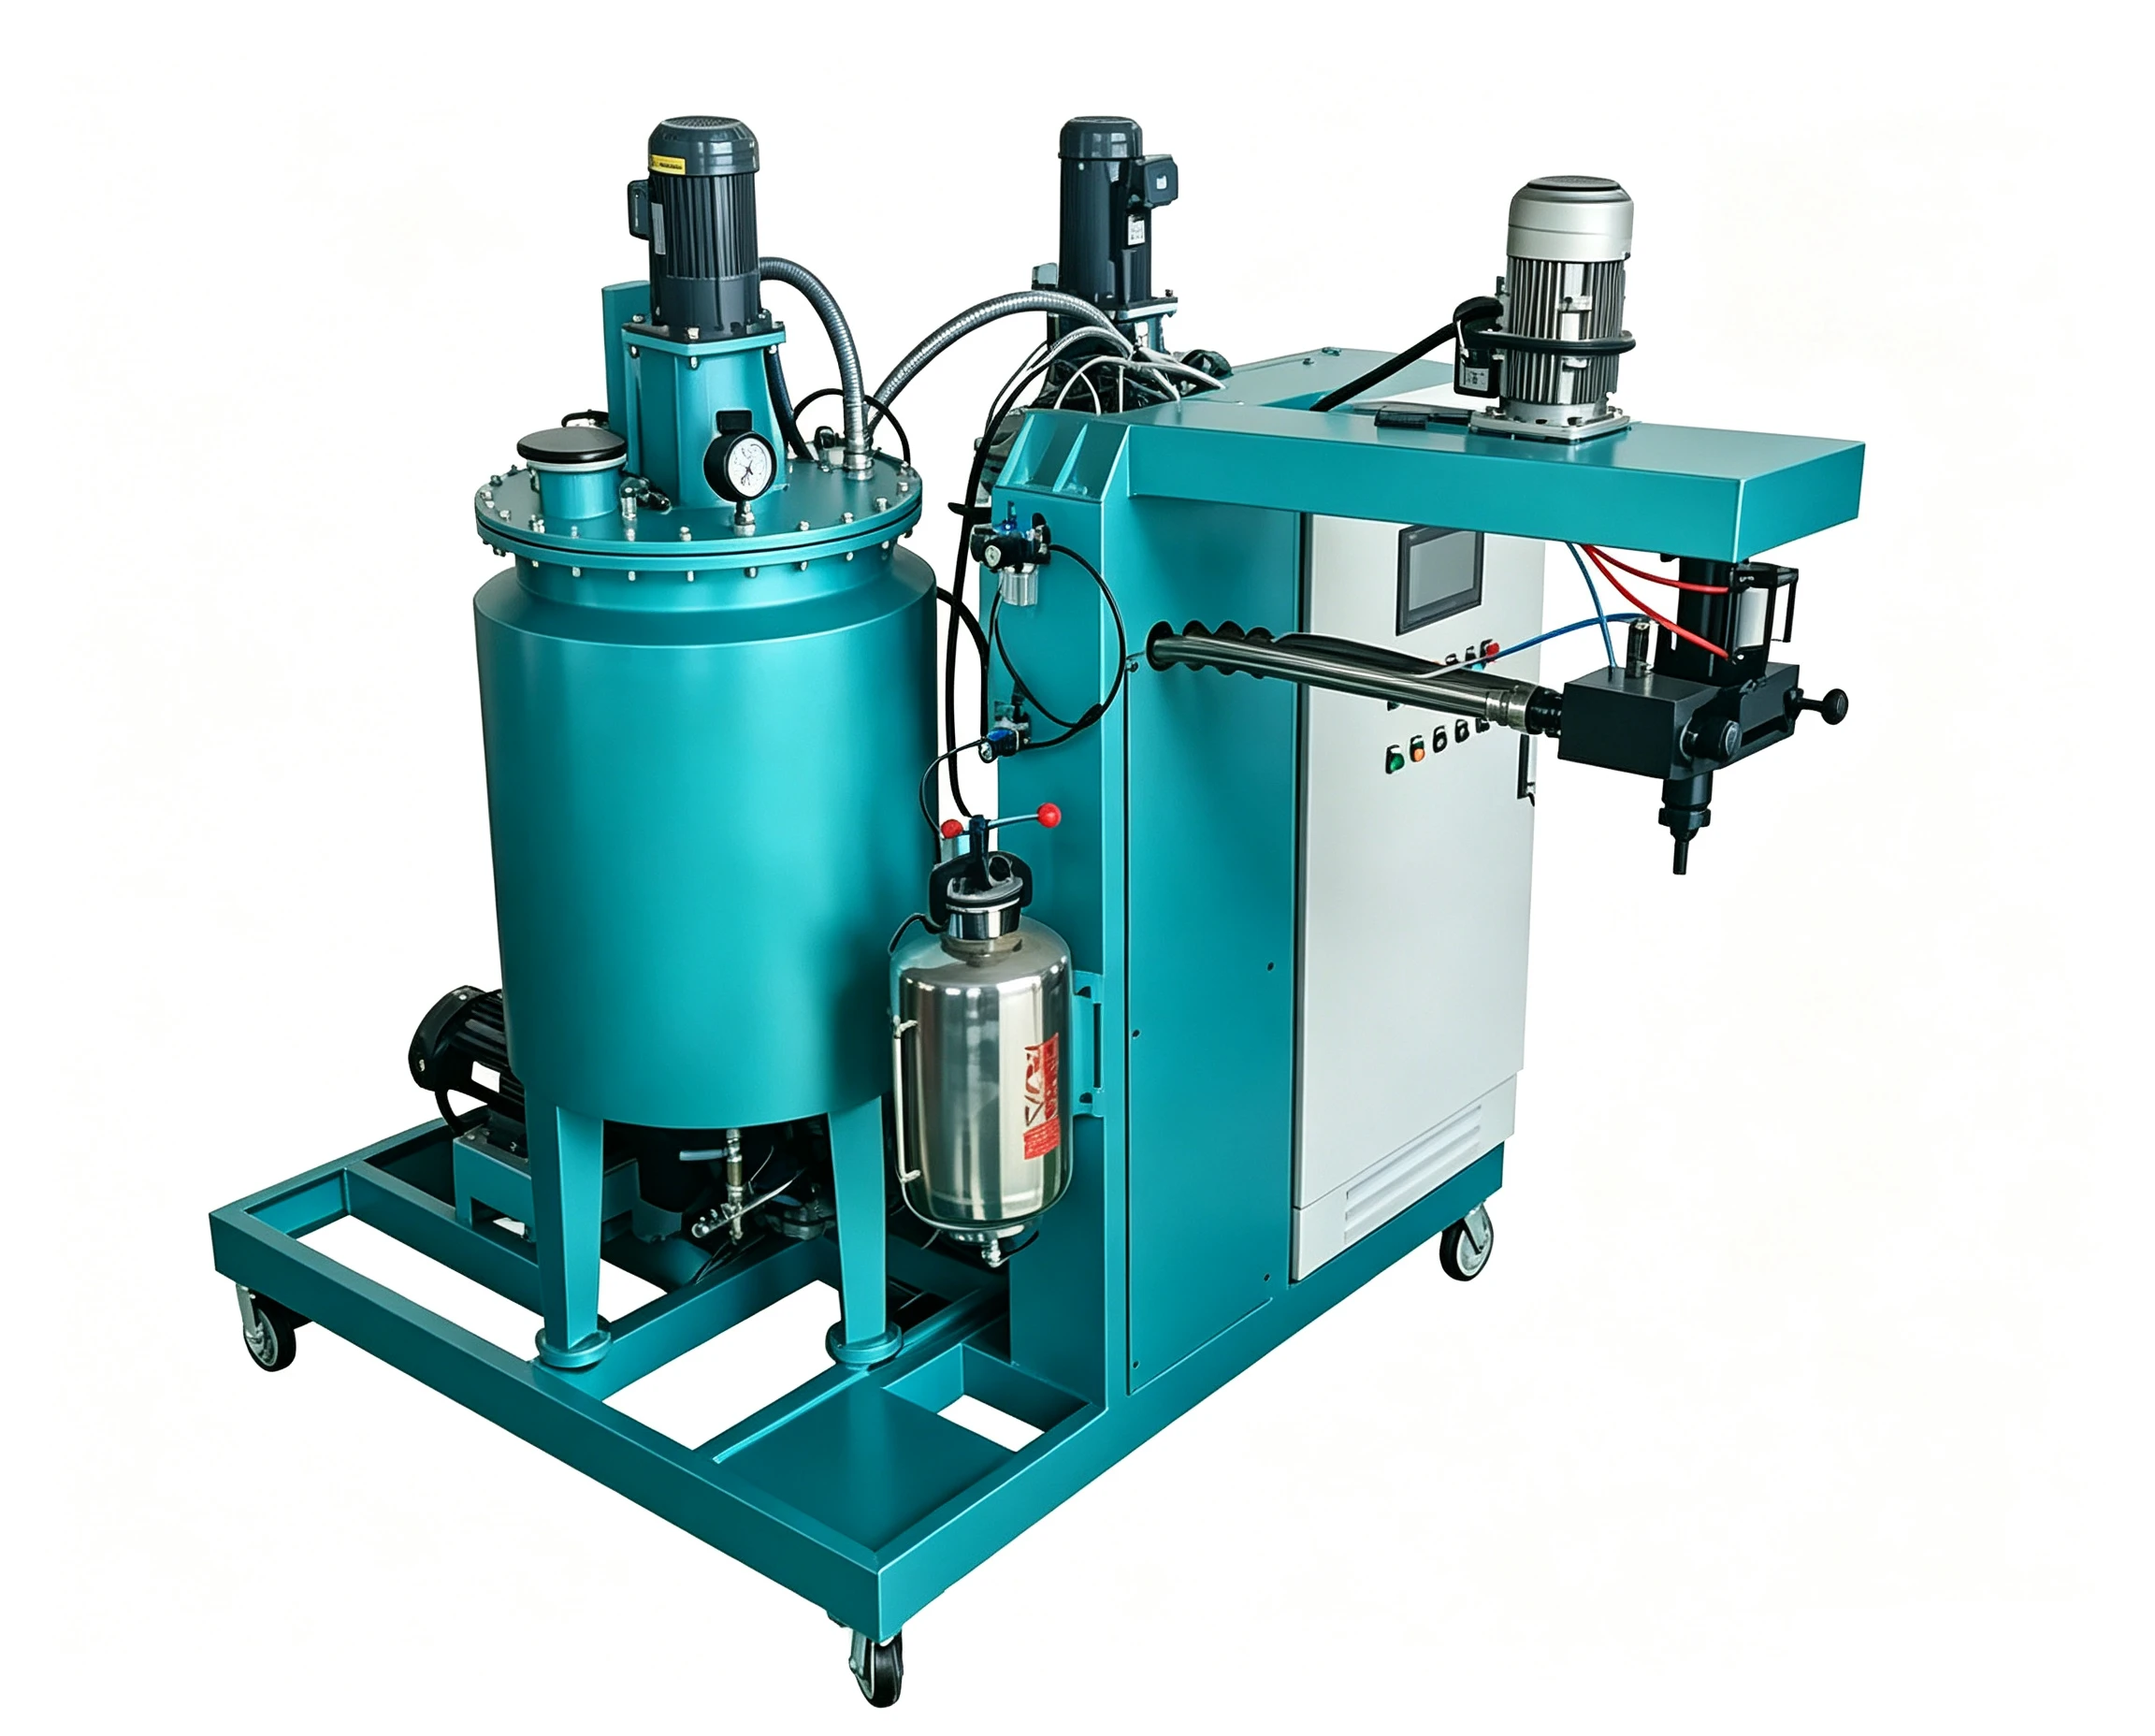
聚氨酯弹性体浇注机(挤出/压延线胶辊)
用于生产塑料、橡胶、薄膜、金属板材挤出、压延、复合产线的压紧辊、牵引辊、导向辊包胶件。胶辊承压、动态发热、摩擦系数、尺寸稳定性,需要结合线速度、压区载荷、温度、接触介质完成设计。 表中数值为产品族选型参考,单台泵组无法在全量程保持统一精度。实际配比依据预聚体实测 NCO 含量、扩链剂当量、化学计量指数、供应商 TDS 计算,并完成工况吐出校准。选型时需明确辊型与对应工序,区分于挤出机螺杆、机筒构件。 使用 MOCA/MBOCA 仅限合规工业场所,熔融输送、通风防护、PPE、废物处理、温度管控遵循 SDS 及属地法规。
这款 PU 浇注机用于制造挤出产线所需的聚氨酯胶辊。2A2B 双组分系统配备独立的耐磨助剂罐,兼容增强填料,用于生产耐磨、抗撕裂及承压性能稳定的胶层,适应长期挤压工况。系统支持 MOCA 与 BDO 扩链剂工艺切换,可根据不同物料的挤出条件调整硬度和回弹性。精密动态计量与温度控制有助于保持胶层硬度均匀、降低压缩永久变形并维持稳定运行,从而保障挤出制品的尺寸精度,减少划伤和变形。胶层与辊芯具有良好的粘接性能,可适应长时间连续生产,延长胶辊使用寿命,满足不同挤出产线的高负载连续运行要求。
挤压胶辊产品的生产流程
确认部件与材料体系
确认图纸、单件注料量、目标性能、材料牌号及工艺边界。对应:挤出/压延/复合线胶辊用浇注型聚氨酯体系
完成原料与设备预处理
按原料 TDS/SDS 完成料温设定、含水与洁净管理,并检查料罐、管路、过滤和安全防护。
校准流量与配比
在目标物料、温度、背压和流量段执行 A/B 吐出校准,确认泵组处于稳定量程。
混合浇注、固化与检验
调用已验证配方,监控温度、转速、流量、压力和报警,按浇注路径完成注料;随后依材料工艺脱模/后熟化,检验尺寸、外观及关键性能并保存批次记录。
技术规格
以下数值代表产品族或可选配置范围;最终泵组、精度、功率、材料兼容性和验收方法以技术协议为准。
| 技术参数 | HF-CPUE-2A2B-Roller-Extrusion |
|---|---|
| 总吐出量 | 60~1100 g/s |
| 配比设定 | 按预聚体 NCO 含量、扩链剂当量及目标指数计算;设备配比范围以泵组选型和校准结果为准 |
| 料罐容量 | 150 / 220 L;按日耗量、脱泡时间及换料频率选型 |
| 混合转速 | 7000~11000 r/min,变频可调;按黏度、反应活性和混合试验设定 |
| 计量/配比精度 | ≤±0.3% 目标值;仅适用于技术协议约定的物料、温度、背压和流量段 |
| 组分回路 | 2A2B 主料回路;色浆/助剂为选配独立计量回路,介质分配和切换逻辑按方案确认 |
| 温度控制 | 预聚体回路按原料 TDS 设定;MOCA 回路典型 100~115 ℃,BDO 回路典型 25~50 ℃;不得超过 SDS/TDS 限值 |
| 真空脱泡 | 真空密闭料罐 + 专用真空泵;典型相对真空度约 -0.095 MPa,按物料起泡状态和工艺确定 |
| 清洗系统 | 循环清洗 + 气体吹扫;清洗剂、程序、废液收集与排放按原料 SDS 及当地要求确认 |
| 装机功率 | 7.5~11 kW;以最终加热、真空、泵组和辅机电气清单为准 |
| 控制系统 | PLC + 触摸屏;配方、温度、流量/转速、报警及校准记录按配置提供 |
| 适用材料体系 | 挤出/压延/复合线胶辊用浇注型聚氨酯体系 |
| 质保 | 标准 12 个月;起算点、范围、易损件和服务边界以合同为准 |
| 合规与文件 | CE 合规及随机文件按销售区域、最终配置和合同提供 |
面向挤压胶辊生产的关键设备能力
先进的工程设计在生产效率、产品质量和运营效率方面带来可量化的优势。
稳定计量与配比
可选配 2A2B 主料回路及独立液体助剂计量,适应不同硬度或摩擦特性配方;填料分散与沉降风险需单独评估。
闭环温度管理
计量、循环调温和动态混合有助于控制胶层配比与均匀性,最终圆度、圆柱度和表面粗糙度由后续磨削保证。
明确的产品验证边界
可围绕选定的预聚体/扩链剂体系设计温度和混合窗口,不以简单切换 MOCA/BDO 代替材料验证。
面向成型工艺的协同设计
长辊或厚胶层应用可结合移动浇注和模具排气方案,辊芯粘接及动平衡需执行独立工艺。
约定工况下的计量精度
≤±0.3% 目标值;仅适用于技术协议约定的物料、温度、背压和流量段
真空脱泡配置
真空密闭料罐 + 专用真空泵;典型相对真空度约 -0.095 MPa,按物料起泡状态和工艺确定
了解更多浇注型聚氨酯设备
液压聚氨酯密封圈毛坯|小流量浇注型聚氨酯设备
浇注型聚氨酯弹性体设备
MC尼龙单体浇铸制品|己内酰胺计量混合浇注设备
浇注型聚氨酯弹性体设备
冷轧线辅助聚氨酯胶辊|浇注型聚氨酯弹性体设备
浇注型聚氨酯弹性体设备
汽车转向轴聚氨酯球碗|精密浇注型聚氨酯设备
浇注型聚氨酯弹性体设备











